Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00
Адрес
Корпус A1, промышленный парк Runteng, ул. Сишань, 4, община Лунтэн, подрайон Шиянь, район Баоань, Шэньчжэнь 518000, Китай
Часы работы
Понедельник – пятница: 7:00–19:00
Выходные: 10:00–17:00

Запросить расчёт
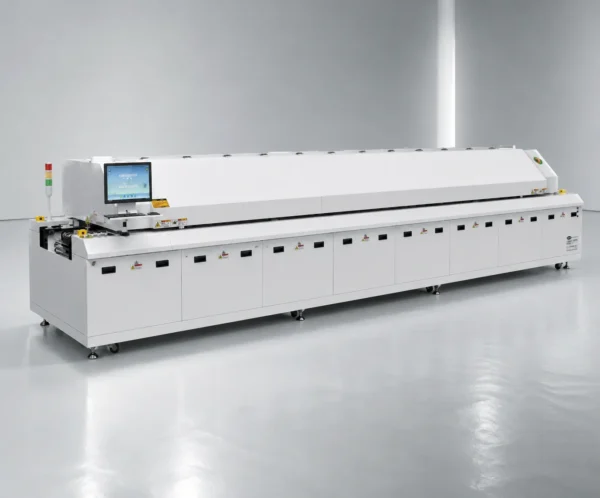
БЕСВИНЦОВАЯ ПЕЧЬ ОПЛАВЛЕНИЯ ГОРЯЧИМ ВОЗДУХОМ
Точность ±1 °C в 20 независимых нагревательных зонах обеспечивают немецкие нагревательные элементы Hotset и управление от ПЛК Siemens. R10 сочетает интеллектуальное перераспределение тока, сокращающее энергопотребление на 30 %, компоненты мирового класса из Японии и Германии и туннель полной длины 6 380 мм, обеспечивая надёжную пайку оплавлением для производителей автомобильной, медицинской и потребительской электроники по всему миру.

Печь оплавления JHIMS R10 с горячим воздухом для бессвинцовой пайки
Этот JHIMS R10 представляет собой бесвинцовую печь оплавления горячим воздухом с 10 зонами, спроектированную для высокопроизводительной пайки оплавлением SMT в сборке печатных плат. Как установка пайки оплавлением горячим воздухом с рабочим диапазоном до 300 °C, она работает и с бесвинцовыми (RoHS), и со свинцовыми припоями с точностью ±1 °C в 20 нагревательных зонах. Благодаря 20 независимым нагревательным зонам (10 верхних + 10 нижних) с замкнутым контуром регулирования PID и туннелю предварительного нагрева 3 840 мм R10 обеспечивает равномерный термический профиль от платы к плате, а секция двустороннего охлаждения 1 260 мм обеспечивает контролируемую кристаллизацию для надёжных паяных соединений.
Спроектировано с использованием комплектующих премиум-класса от Hotset (Германия), Siemens (Германия), Omron (Япония), Schneider (Франция), и NSK (Япония), R10 обеспечивает надёжность промышленного класса для производственных сред с работой 24/7.
Применение: Пайка оплавлением для автомобильной электроники, медицинских изделий, потребительской электроники, светодиодного освещения, новой энергетики, промышленной автоматизации, бытовой техники и сборки телекоммуникационных плат.
10 верхних + 10 нижних нагревательных зон с независимым замкнутым регулированием PID. Каждая зона отдельно калибруется и контролируется, что позволяет точно настраивать термический профиль для любой сборки — от простых односторонних плат до сложных двусторонних конструкций с компонентами разных типоразмеров. Общая длина предварительного нагрева: 3 840 мм.
Нагревательная проволочная технология мирового класса от Hotset (Германия) обеспечивает точность температуры ±1 °C и исключительную стабильность в долгосрочной перспективе. Эти элементы промышленного класса устойчивы к окислению и термической деградации, что гарантирует стабильные характеристики на протяжении десятков тысяч производственных циклов.
3 верхние + 3 нижние зоны охлаждения общей протяжённостью 1 260 мм обеспечивают контролируемое снижение температуры для оптимального формирования интерметаллического слоя. Симметричная конструкция охлаждения предотвращает коробление плат и обеспечивает равномерную кристаллизацию соединений — паяные контакты получаются более блестящими и механически прочными.
ПЛК Siemens промышленного класса в паре с промышленным ПК под Windows 10 даёт мощный и при этом интуитивный интерфейс управления. Полностью сенсорное управление с построением термического профиля в реальном времени, управление рецептами без ограничения по количеству профилей, регистрация данных и возможности удалённого мониторинга.
Технология автоматического перераспределения тока снижает потребляемый ток на 40–50 %, а расход электроэнергии — на 30 %. Рабочая мощность падает с 45 кВт при пуске до 11–13 кВт в номинальном режиме — это одна из самых энергоэффективных печей оплавления в своём классе.
Моторизованная верхняя крышка с открытием одним нажатием даёт полный доступ внутрь печи для чистки и обслуживания. Это исключает физические усилия и время на ручной подъём крышки и сокращает еженедельные процедуры обслуживания с 45 минут до менее 10 минут.
Встроенный ИБП Zhuhai Shante автоматически включается при перебоях питания и поддерживает работу транспортной системы, чтобы безопасно вывести все платы из печи. Это защищает находящиеся в работе платы стоимостью в тысячи долларов от термического повреждения.
Прецизионная регулировка ширины с приводом PANASONIC (Япония) обеспечивает быструю переналадку нажатием одной кнопки. Поддерживается ширина плат до 460 мм с автоматическим центрированием и сохранёнными предустановками ширины для часто используемых рецептов.
| Параметр | Спецификация | Параметр | Спецификация |
|---|---|---|---|
| Модель | JHIMS R10 | Габариты установки | 6380 × 1445 × 1520 мм |
| Вес нетто | 2 550 кг | Масса брутто | ~2 900 кг (с упаковкой) |
| Блок питания | 5-проводное 3-фазное подключение; 380 В 50/60 Гц | Мощность при запуске | 45 кВт |
| Рабочая мощность | 11 – 13 кВт | Экономия энергии | Снижение на 30 % за счёт автоматического перераспределения тока |
| Диапазон температур | От комнатной температуры до 300 °C | Точность поддержания температуры | ±1 °C |
| Макс. ширина платы | 460 мм | Зазор по высоте компонентов | Сверху: 25 мм / снизу: 25 мм |
| Скорость транспортировки | 300 – 2 000 мм/мин | Транспортная система | Сетчатая лента + цепь направляющих |
| Зоны нагрева | 10 верхних + 10 нижних (всего 20) | Длина зоны предварительного нагрева | 3 840 мм |
| Зоны охлаждения | 3 верхних + 3 нижних (всего 6) | Длина зоны охлаждения | 1 260 мм |
| Система управления | Windows 10 + промышленный ПК + ПЛК Siemens | Контроль температуры | Замкнутый ПИД-контур + управление SSR |
| Регулировка ширины направляющих | Электрическое (двигатель PANASONIC) | Верхняя крышка | Электрическое открытие с приводом |
| Резервная защита | ИБП (Zhuhai Shante) | Тип нагревательных элементов | Конвекция горячего воздуха |
| Совместимость с типами пайки | Бессвинцовая (RoHS) + свинцовая | Макс. рабочая температура | 300°C |
| Вытяжная система | Встроенные патрубки отвода дыма | Опция подачи азота | Доступно (устанавливается на заводе) |
| Регистрация данных | Полная прослеживаемость | Гарантия | 1 год стандартно (с возможностью продления) |
Каждый JHIMS R10 собран из компонентов мирового класса. Мы закупаем только у ведущих отраслевых брендов, чтобы обеспечить долгосрочную надёжность и точность.
Этот JHIMS R10 Бесвинцовая печь оплавления горячим воздухом — универсальная рабочая лошадка, применяемая в критически важных отраслях электронного производства по всему миру.
Автомобильные платы требуют надёжности по IPC классу 3 с бездефектной пайкой. Точность ±1 °C и управление по 20 зонам в R10 обеспечивают стабильное качество паяных соединений для блоков управления двигателем (ECU), модулей ADAS, плат BMS и информационно-развлекательных систем. Удлинённая зона предварительного нагрева 3 840 мм справляется со сборками большой теплоёмкости, типичными для автомобильной силовой электроники, а контролируемое охлаждение 1 260 мм предотвращает термический удар на керамических конденсаторах и BGA. Благодаря прослеживаемости, совместимой с IATF 16949, и полной регистрации данных R10 соответствует строгим требованиям поставщиков 1-го уровня к документации качества.
Медицинская электроника требует максимального уровня управления процессом и повторяемости. Система замкнутого регулирования PID с управлением SSR в R10 обеспечивает стабильные термические профили от партии к партии, что критично для медицинских изделий класса II и III, регулируемых FDA. Опция азотной атмосферы предотвращает окисление компонентов с мелким шагом, применяемых в имплантируемых устройствах, диагностическом оборудовании и системах мониторинга пациентов. Полная прослеживаемость температуры с журналированием по времени даёт документацию качества, необходимую для соответствия ISO 13485 и прохождения регуляторных аудитов. Система резервного питания UPS защищает дорогостоящие медицинские сборки плат при внезапных перебоях питания.
Смартфоны, планшеты, носимые устройства и IoT-устройства требуют высокопроизводительной пайки оплавлением без дефектов на компонентах со сверхмалым шагом. Максимальная скорость транспортировки 2 000 мм/мин и система «сетчатая лента + направляющие» в R10 легко справляются с крупносерийным производством потребительской электроники. Электрическая регулировка ширины обеспечивает быструю переналадку между моделями изделий и максимальную загрузку линии. Технология интеллектуального перераспределения тока удерживает эксплуатационные расходы на уровне всего 11–13 кВт, напрямую улучшая экономику крупносерийного производства. Совместимость с бесвинцовым SAC305 и низкотемпературными припоями для гибких гибридных сборок.
Платы промышленного управления, источники питания, приводы двигателей и IoT-шлюзы часто представляют собой сборки смешанной технологии с компонентами большой теплоёмкости. Архитектура R10 с 20 зонами и предварительным нагревом 3 840 мм даёт тепловую мощность, необходимую для вывода плат с толстой медью, крупных разъёмов и силовых MOSFET на температуру оплавления без перегрева мелких компонентов. Система двустороннего нагрева и охлаждения работает со смешанными платами THT+SMT с зазором до 25 мм сверху и снизу, а встроенные патрубки вытяжки поддерживают чистоту и соответствие требованиям на производстве.
Понимание технологии пайки оплавлением необходимо для оптимизации процесса сборки SMT. Ниже — подробный технический справочник для инженеров и технологов.
Пайка оплавлением расплавляет заранее нанесённую паяльную пасту и образует надёжные электрические и механические соединения. Процесс идёт по контролируемому термическому профилю: разогрев, выдержка, оплавление (пик) и охлаждение. 20 независимых зон R10 позволяют точно программировать каждую фазу: типичный бесвинцовый профиль SAC305 — нагрев 1–3 °C/с, выдержка при 150–200 °C в течение 60–120 с, пик 235–250 °C и охлаждение 2–4 °C/с. Туннель предварительного нагрева 3 840 мм обеспечивает время выдержки, необходимое платам с большой теплоёмкостью, а точность ±1 °C удерживает каждую плату на профиле.
Точное профилирование начинается с правильной установки термопар: закрепите термопары в самой горячей и самой холодной точках платы (обычно крупные BGA и края платы) высокотемпературным припоем или лентой Kapton. Снимите профиль в ПО WIN10 для R10, сравните кривую с паспортом паяльной пасты и корректируйте температуры зон малыми шагами (2–5 °C). R10 хранит неограниченное число рецептов, поэтому для каждого типа платы сохраняется собственный проверенный профиль. Повторяйте профилирование после любого существенного изменения конструкции платы или обслуживания печи.
Пайка в азоте (опция, устанавливаемая на заводе) снижает содержание кислорода в туннеле ниже 1 000 ppm и уменьшает окисление при пайке. Преимущества: более блестящие паяные соединения, лучшее смачивание на платах с мелким шагом и финишным покрытием OSP, меньше пустот в соединениях BGA и QFN и более широкое технологическое окно для бесвинцовых сплавов. Азотная система R10 включает регулирование расхода, распределительные коллекторы, датчики контроля кислорода и герметичную конструкцию туннеля для минимизации расхода N₂. Типичный расход N₂ — 18–25 м³/ч в зависимости от профиля и загрузки плат.
Бесвинцовые сплавы, такие как SAC305 (Sn96,5/Ag3,0/Cu0,5), требуют более высокой пиковой температуры (235–250 °C), чем традиционный SnPb (210–220 °C), и более строгого управления процессом. R10 соответствует RoHS и рассчитан на 300 °C, что даёт запас над пиком SAC305 для плотных плат с большой теплоёмкостью. Архитектура из 20 зон обеспечивает равномерный нагрев, необходимый бесвинцовому припою, а контролируемое охлаждение (2–4 °C/с) предотвращает термический удар и хрупкость интерметаллидов. Для плат с финишным покрытием OSP рекомендуется пайка в азоте для сохранения паяемости.
Повысьте отдачу от R10 с помощью этих рекомендаций по эксплуатации и обслуживанию.
1. Проверьте электропитание и индикатор состояния ИБП. 2. Осмотрите сетчатую ленту на предмет хода и натяжения. 3. Убедитесь, что вытяжка и удаление дыма работают. 4. Проверьте давление подачи азота, если установлена азотная опция. 5. Загрузите правильный рецепт для сегодняшнего типа платы. 6. Выполните быструю проверку профиля с тестовой платой или системой профилирования. 7. Контролируйте температуры зон в первые 30 минут производства. 8. Фиксируйте любые отклонения температуры в журнале обслуживания.
Еженедельно: Очистите остатки флюса на входе и выходе туннеля, проверьте ход ленты, проверьте фильтры. Ежемесячно: Очистите нагревательные элементы и датчики температуры, проверьте работу SSR, смажьте цепь. Ежеквартально: Полная калибровка всех 20 зон сертифицированными термопарами, проверка вентиляторов охлаждения, осмотр электрических соединений. Ежегодно: Замените фильтры флюса, проверьте нагревательные элементы на окисление, выполните полный механический осмотр транспортной системы. Электрическая верхняя крышка сокращает время доступа при обслуживании с 45 минут до менее 10.
Электрическая регулировка ширины направляющих R10 (двигатель PANASONIC) меняет ширину платы менее чем за 3 минуты с сохранёнными предустановками. Для быстрой переналадки: 1. Запишите текущие настройки рецепта и габариты платы. 2. Выберите предустановку нового изделия — ширина выставится автоматически. 3. Загрузите новый рецепт из библиотеки рецептов WIN10. 4. Подтвердите профиль тестовой платой. 5. При необходимости скорректируйте скорость транспортировки под теплоёмкость новой платы. По сравнению с 15–30 минутами ручной настройки на настольных печах R10 сводит простои на переналадку к минимуму.
R10 требует питания 380 В, 50/60 Гц, 3 фазы, 5 проводов, с пусковой мощностью 45 кВт (11–13 кВт в номинальном режиме). Обеспечьте достаточную вытяжную вентиляцию для встроенных патрубков — типичный расход 8–12 м³/мин. Оставьте 1 м свободного пространства вокруг печи для открытия электрической верхней крышки и доступа при обслуживании. Условия эксплуатации: 5–40 °C, 20–90 % относительной влажности без конденсации. Для работы с азотом предусмотрите линию подачи азота давлением 0,5–0,7 МПа. Нагрузка на пол: 2 550 кг собственного веса, распределённых по площади 6 380 мм.
Посмотрите, какое место JHIMS R10 занимает в вашем процессе сборки плат и как он интегрируется с оборудованием до и после него.
R10 бесшовно интегрируется с установщиками компонентов на входе и системами AOI на выходе, а обмен данными по Ethernet обеспечивает прослеживаемость всей линии.
| Показатель | Ручная печать | JHIMS R10 | Преимущество |
|---|---|---|---|
| Точность поддержания температуры | Разброс ±5–10 °C | ±1 °C по 20 зонам | До 10 раз лучше |
| Доля дефектов | 3 000–8 000 DPMO | <50 DPMO | На 99 % меньше брака |
| Энергопотребление | 18–25 кВт непрерывно | 11–13 кВт (экономия 30 %) | На 30 % ниже энергопотребление |
| Производительность | 10–30 плат/ч | 60–200+ плат/ч | До 6 раз быстрее |
| Повторяемость процесса | Зависит от оператора, большой разброс | Управление по рецепту, 100 % повторяемость | Стабильное качество |
| Прослеживаемость | Ручной журнал или без журнала | Полная цифровая прослеживаемость с отметкой времени | Полное протоколирование данных |
| Время переналадки | 15–30 минут (ручная регулировка) | <3 мин (электрическая регулировка ширины) | Переналадка в 10 раз быстрее |
| Простой из-за обслуживания | Сложный доступ, 45–60 мин/нед. | Электрическая верхняя крышка, <10 мин/нед. | Простоев в 5 раз меньше |
На основе типичных отраслевых показателей. Фактические результаты могут отличаться в зависимости от применения и условий эксплуатации.
Введите текущие параметры производства, чтобы рассчитать, как быстро окупится JHIMS R10.
Каждая установка JHIMS собирается, калибруется и проходит тест наработки на нашем предприятии в Шэньчжэне, после чего тщательно упаковывается для международной доставки.
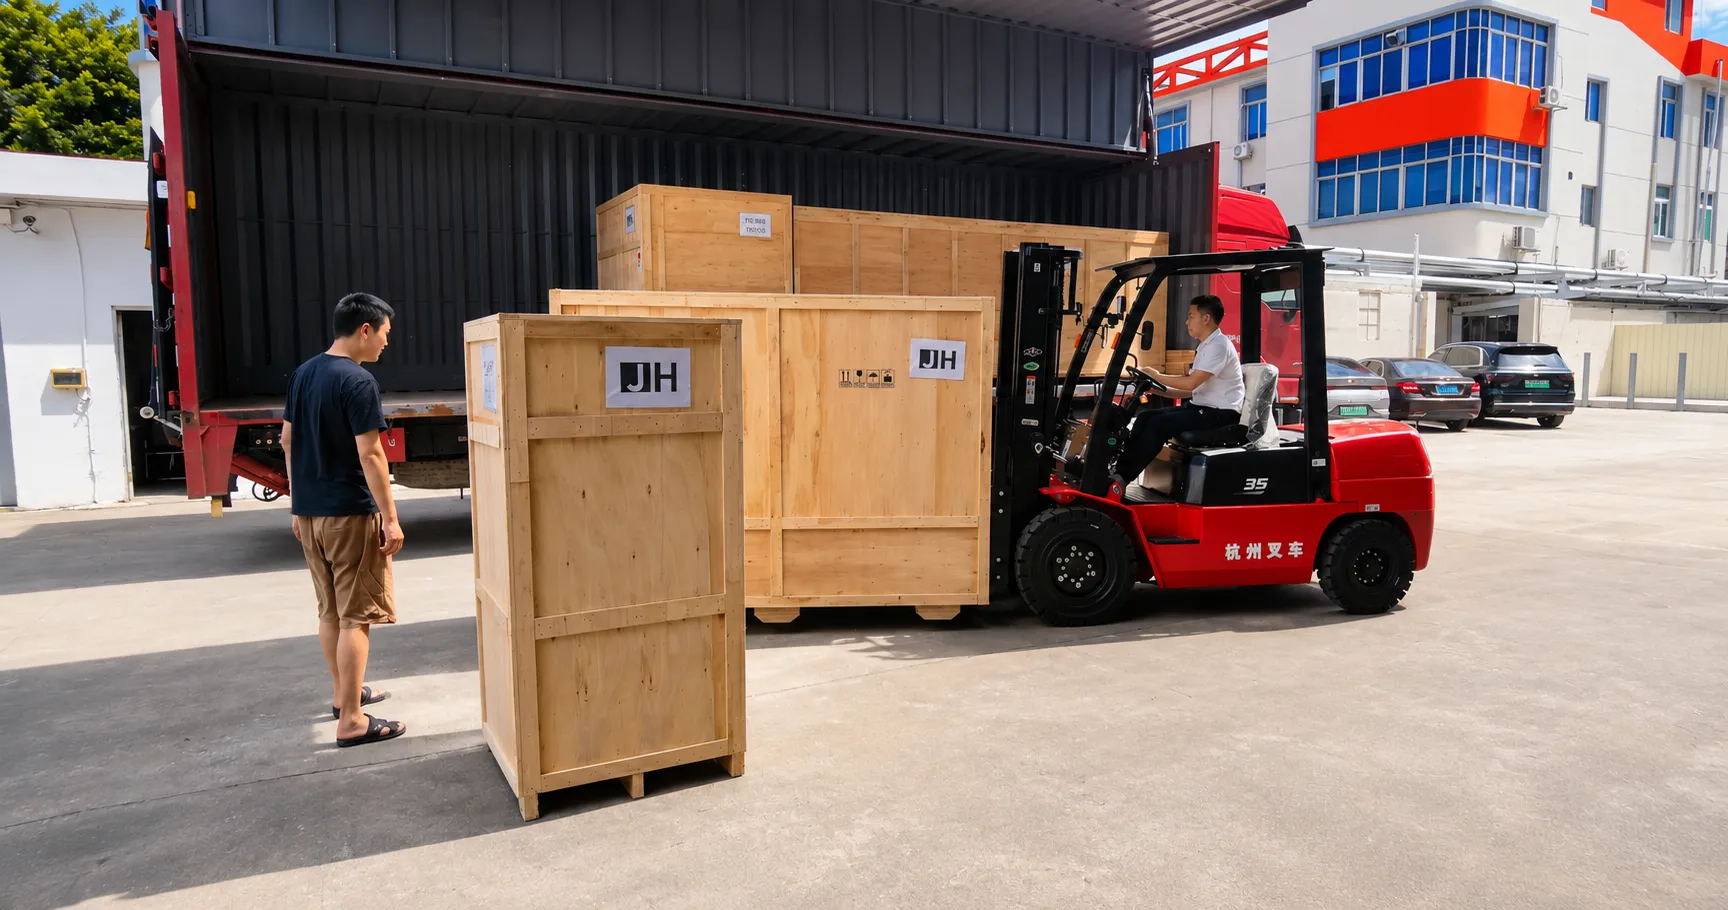

Посмотрите, как JHIMS R10 выполняет реальные производственные задачи. Все видео размещены на YouTube для быстрой и надёжной трансляции по всему миру.


ИСТОРИИ УСПЕХА КЛИЕНТОВ
Реальные результаты производителей SMT и печатных плат, работающих с JHIMS — производителем печей оплавления с сертификатом ISO 9001 — каждый пример внедрения ведёт к проверенному примеру внедрения JHIMS.
 АВТОМАТИЗАЦИЯ ЛИНИИ
Как производственная линия TCL сократила время переналадки на 85% и повысила производительность на 30% с помощью автоматизации JHIMS.
 МОНТАЖ ПЕЧАТНЫХ ПЛАТ
Вьетнамский EMS-провайдер прошёл аудит поставщика Toyota без единого дефекта в виде царапин после перенастройки линии печатных плат.
 СНИЖЕНИЕ ЗАТРАТ
Как мексиканское предприятие по сборке печатных плат снизило затраты на оплату труда на 67 % благодаря автоматизации линии SMT.
УЧЕБНЫЙ ЦЕНТР
Практические руководства и реальные примеры внедрения JHIMS R10 — от ежедневной эксплуатации до интеграции в полную линию, от инженеров JHIMS.
Справочные видео: Как установить печь оплавления — пошаговое руководство и техника безопасности | Часть 1; Полное руководство по настройке печи оплавления для сборки плат | Монтаж и обучение | Часть 2; Пошаговый монтаж печи оплавления | Обучающее видео по сборке плат SMT | Часть 3.
| Weight | 2900 kg |
|---|---|
| Dimensions | 6800 × 1650 × 1800 mm |
| Блок питания | 5-проводное 3-фазное подключение; 380 В 50/60 Гц |
| Мощность при запуске | 45 кВт |
| Рабочая мощность | 11 – 13 кВт |
| Диапазон температур | От комнатной температуры до 300 °C |
| Макс. ширина платы | 460 мм |
| Зоны нагрева | 10 верхних + 10 нижних (всего 20) |
| Зоны охлаждения | 3 верхних + 3 нижних (всего 6) |
| Точность поддержания температуры | ±1 °C |
| Гарантия | 1 год стандартно (с возможностью продления) |














