Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Un producător de carcase LED din Argentina a înlocuit strângerea manuală a șuruburilor cu o JHIMS BL18: cuplu repetabil, carcase mai rapide.

Cum a trecut un producător de carcase de afișaj LED din Argentina de la strângerea manuală a șuruburilor — cicluri dependente de operator și cuplu care varia de la șurub la șurub — la o mașină verticală cu patru axe JHIMS BL18 de înșurubare.
Pe scurt: cine este clientul, unde a fost livrat echipamentul și ce a stat la baza investiției.
Producția de afișaje LED din Argentina este un segment competitiv, orientat spre export, iar calitatea carcasei este judecată de clienți care văd peretele finit, nu bancul de asamblare din spate. O carcasă care nu se închide curat sau o îmbinare care se slăbește în exploatare se vede la fața locului.
De aceea, proiectul a fost construit în jurul consecvenței la fel de mult ca în jurul vitezei. Carcasele produse mai repede pe un banc care strânge fiecare șurub la un cuplu diferit mută doar problema în aval, așa că cerința inițială a fost o mașină care aplică aceeași înșurubare pe fiecare carcasă.
Carcasele de afișaj LED sunt asamblate din tablă și profile de aluminiu, iar fiecare modul sau placă este ținut la loc cu elemente de fixare M4. Înainte de acest proiect, operatorii clientului strângeau acele șuruburi manual, cu șurubelnițe electrice sau manuale, la bancul de asamblare — aceeași metodă de fixare folosită în atelierul de carcase de ani de zile.
Strângerea manuală are două costuri care apar doar la volume mari. Primul este ritmul: fiecare șurub trebuie preluat, poziționat, înșurubat și verificat de o persoană, astfel încât numărul de carcase finalizate depinde de cât de repede poate lucra operatorul.
Al doilea este consecvența: strângerea manuală transmite exact cuplul aplicat de operator, astfel încât forța de prindere variază de la un șurub la altul și de la un operator la altul.
Aceste două costuri au declanșat proiectul. Comenzile de carcase creșteau, iar diferența dintre o carcasă care se închide curat și una care necesită relucrare era decisă de tehnica operatorului, nu de o setare a mașinii.

Fiecare problemă raportată se reduce la o caracteristică a strângerii manuale: elementul de fixare primește cuplu de la o mână omenească, iar mâna nu este un instrument calibrat. Doi operatori cu aceeași șurubelniță nu vor aplica aceeași forță de prindere, iar același operator nu o va aplica la fel la 08:00 și la 17:00.
Timpul de ciclu decurge din aceeași cauză. În asamblarea manuală, șurubul este cea mai mică unitate de lucru, iar operatorul o parcurge integral: aduce, poziționează, înșurubează, verifică. Automatizarea nu face șurubul mai rapid în sine — scoate operatorul din această secvență și permite ca asamblarea carcasei să continue în paralel.
Provocările raportate, cauza acestora atunci când șuruburile sunt strânse manual și soluția adoptată în proiectare.
| Provocarea raportată | De ce se întâmplă la strângerea manuală | Soluție de proiectare |
|---|---|---|
| Cuplul variază de la un șurub la altul | O șurubelniță manuală aplică forța pe care i-o transmite operatorul | Înșurubarea este aplicată de mașină la o valoare programată |
| Productivitatea depinde de ritmul operatorului | O singură persoană preia, poziționează, înșurubează și verifică fiecare șurub | Capul se deplasează și înșurubează sub controlul programului |
| Oboseală în timpul turei | Strângerea repetitivă degradează tehnica de-a lungul orelor | Mașina repetă același ciclu de la prima carcasă până la ultima |
| Niciun model reutilizabil de la o carcasă la alta | Pozițiile șuruburilor sunt stabilite din ochi pentru fiecare lot nou | 1,000 de programe stocate, aliniere asistată de cameră pentru poziționare |
| Încărcarea oprește înșurubarea | Bancada prelucrează o singură carcasă pe rând | Dispozitive de fixare duble: următoarea carcasă se asamblează în timp ce cealaltă este înșurubată |
Înainte de a comanda BL18, proiectul a stabilit șase cerințe pe care mașina trebuia să le îndeplinească:
Cele șase cerințe descriu o singură schimbare: mutarea deciziei privind cuplul și poziția de la operator la mașină, fără ca mașina să devină mai greu de operat decât bancul pe care îl înlocuiește.
Dimensiunea dispozitivului de fixare este constrângerea practică. Carcasele sunt mari, așa că mașina trebuie să primească întreaga carcasă, nu un modul, iar fixarea trebuie să o țină suficient de plată pentru ca șurubul să se așeze fără ca panoul să se deformeze și să se îndepărteze de cap.
De ce JHIMS: mașina este construită în jurul dispozitivului de fixare propriu al clientului, nu al unui gabarit de lucru standard, iar modelul de înșurubare este învățat pe carcasele care vor rula efectiv pe ea.
Configurația răspunde celor două probleme în ordinea în care au fost raportate. Consecvența cuplului provine din înlocuirea șurubelniței manuale cu șurubelnița electrică a mașinii și cu un ciclu de înșurubare programat, astfel încât șurubul este înșurubat la o valoare setată, nu după simț.
Timpul de ciclu provine din dispunerea stațiilor. Cu două dispozitive de fixare, capul nu așteaptă niciodată încărcarea unei carcase: operatorul asamblează următoarea carcasă la stația 1 și o scoate pe cea finită la stația 3, în timp ce la stația 2 se înșurubează.
| Articol | Model | Cant. |
|---|---|---|
| Mașină de înșurubare pentru carcase de afișaj LED | JHIMS BL18 (verticală, cu 4 axe) | 1 |
A fost livrată o mașină verticală cu patru axe JHIMS BL18 de înșurubare, pentru asamblarea carcaselor de afișaj LED, configurată pentru șuruburi M4×10 și dispozitivele de fixare pentru carcase ale clientului.
| Caracteristică | Detalii |
|---|---|
| Specificația șurubului | M4×10 cu șaibe plate și elastice |
| Metodă de alimentare | Suflare pneumatică a alimentatorului (feeder) |
| Număr de axe | 3 axe de înșurubare + 1 axă de alimentare |
| Precizie de poziționare | ±0,02 mm |
| Metodă de înșurubare | Înșurubare cu aspirație pe un singur cap |
| Metodă de aliniere | Aliniere asistată de cameră |
| Dispozitiv de fixare max. compatibil | 1024×1024×105mm |
| Dimensiuni totale (L×W×H) | 4700×1800×1500mm |
| Greutate | Aprox. 550 kg |
| Metodă de comandă | Placă de control al mișcării + consolă de programare |
| Alimentare electrică | AC 220 V, 50 Hz |
| Presiunea aerului în funcționare | 0,55–0,65 MPa |

Configurația axelor face din carcasă unitatea de lucru, nu modulul. Trei axe de înșurubare poziționează capul deasupra carcasei, iar o axă de alimentare aduce șurubul la duză, astfel încât o singură mașină acoperă întreaga amprentă a carcasei până la 1024×1024×105mm.
Selecția componentelor urmează restul gamei JHIMS: cilindri pneumatici pentru axele de fixare și de alimentare, un șurub cu bile rectificat și un ghidaj liniar pentru axe, servomotoare și o șurubelniță electrică pentru înșurubare, cu un ecran tactil industrial pe o platformă cu placă de control al mișcării.
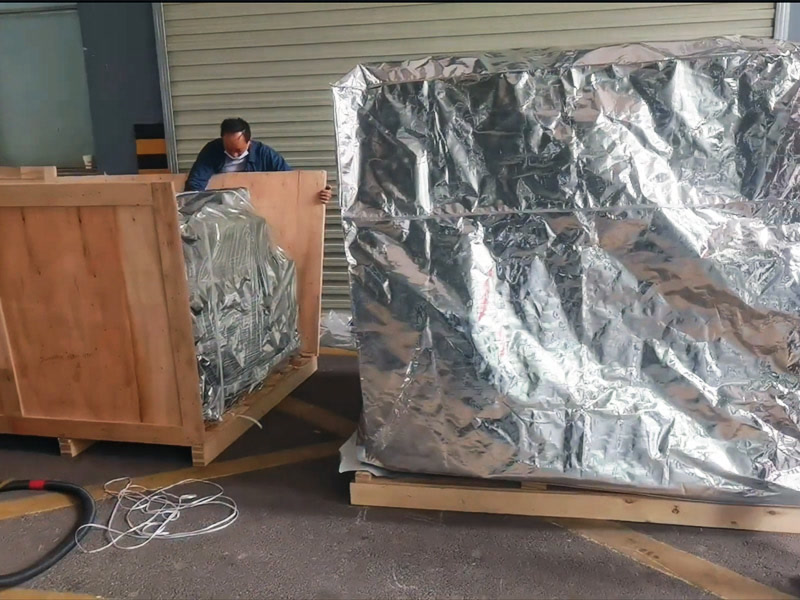
Mașina a fost construită cu dispozitivele de fixare pentru carcase ale clientului, iar pozițiile au fost învățate prin salvare cu cameră, astfel încât modelul de înșurubare este stocat în sistemul de coordonate propriu al mașinii. A fost ambalată în lăzi de placaj și expediată în august 2026.
La livrare, mașina este instalată în atelierul de fabricație a carcaselor, prinsă pe dispozitivele de fixare existente și pusă în funcțiune pe carcasele proprii ale clientului. Operatorii sunt instruiți pentru apelarea programelor, schimbarea specificației șuruburilor și întreținerea de rutină, deoarece o mașină care necesită un specialist pentru fiecare modificare readuce procesul la viteza manuală.
Această comandă nu a fost livrată ca mașină finită pe un singur cadru. Transportul și accesul în clădire al clientului nu permiteau dimensiunea ansamblului, așa că BL18 a fost expediat sub formă de module și asamblat la fața locului conform manualului, într-o sală de producție de la etajul al doilea.
De aceea, discuția despre livrare a acoperit și manualele de calibrare și configurare, asistența online la distanță pentru punerea în funcțiune, precum și ce se livrează împreună cu mașina față de ce asigură clientul la nivel local — inclusiv aerul comprimat, publicat aici ca 0.55–0.65MPa, astfel încât alimentarea atelierului să poată fi verificată înainte de deschiderea lăzilor.
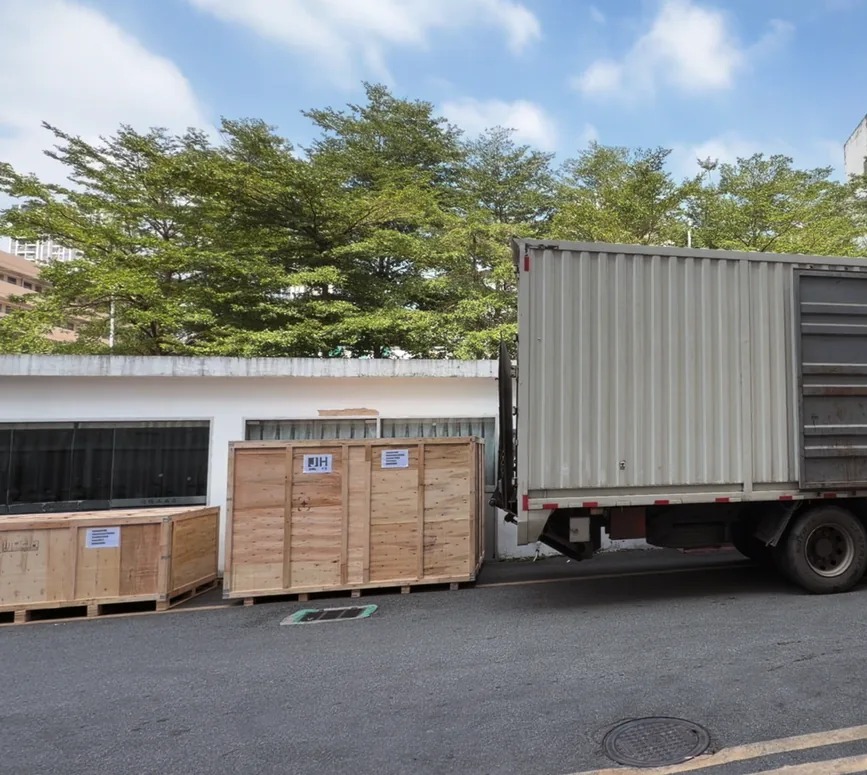

Studiile de caz sunt ușor de scris și greu de crezut. Acestea sunt înregistrările acestei comenzi: cerințele pe care clientul le-a scris înainte de expediere și clipurile de încărcare trimise în ziua în care lăzile au plecat din Shenzhen.
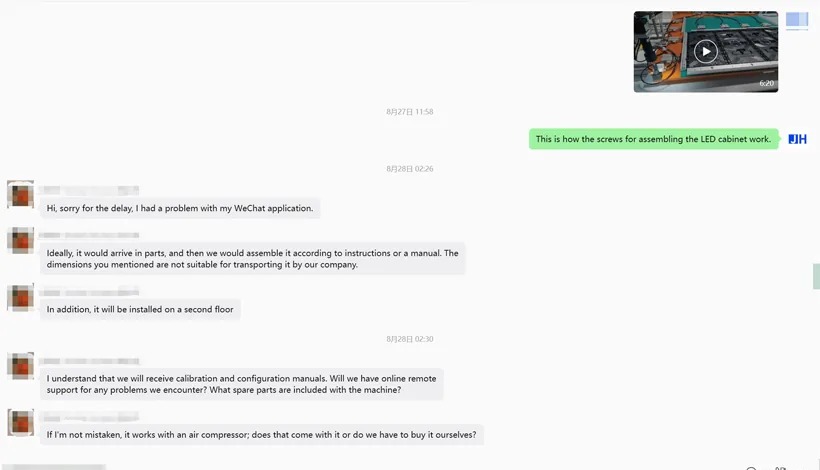
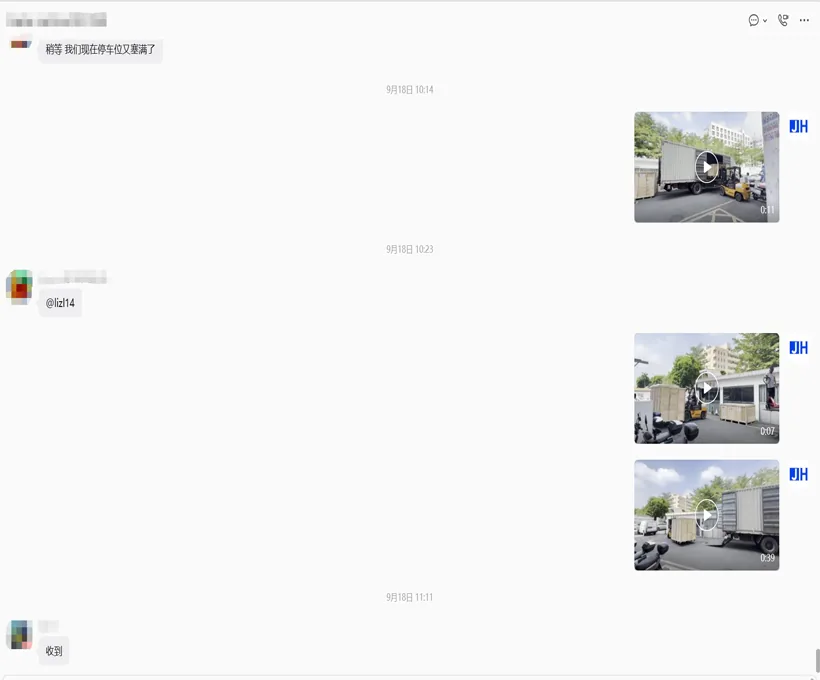
Lăzile au fost încărcate în Shenzhen la data expedierii, iar clientului i-au fost trimise filmări ale momentului, în timp real — nu o fotografie aranjată ulterior.
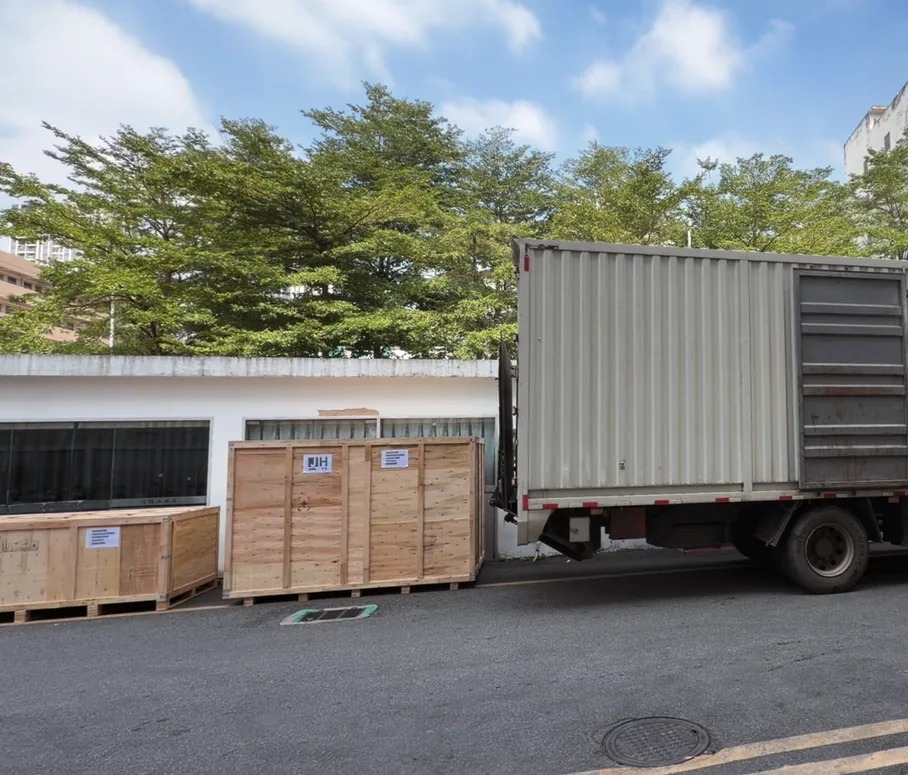
Primul clip este filmarea expedierii acestei comenzi; restul arată BL18 în timp ce înșurubează carcase de afișaj LED — asamblarea modulelor, manipularea carcaselor și înșurubarea automată. JHIMS publică, de asemenea, o serie operațională în 19 părți (configurarea cuplului, calibrarea camerei, reglarea duzei, depanarea alimentatorului), cu link de la canalul YouTube JHIMS. Cursul complet pentru operatori — toate cele 19 proceduri prezentate în scris, cu un tabel de defecțiuni — se află pe Ghid video BL18.
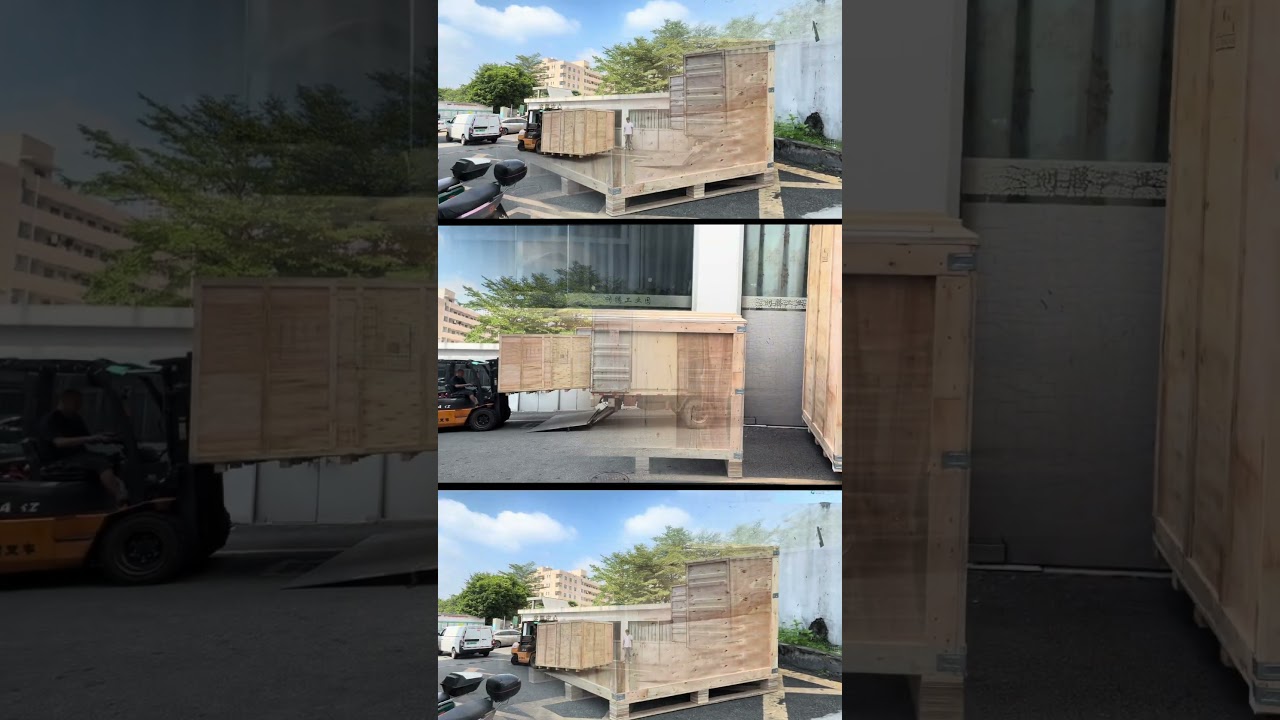
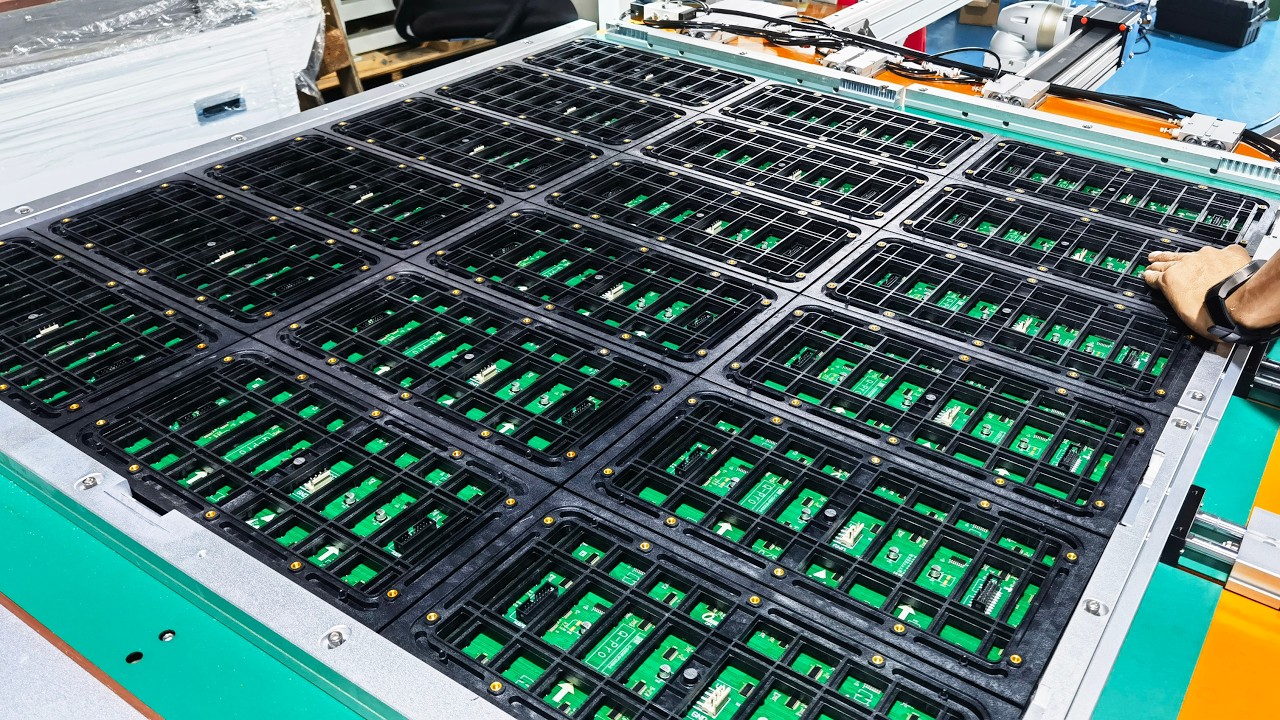
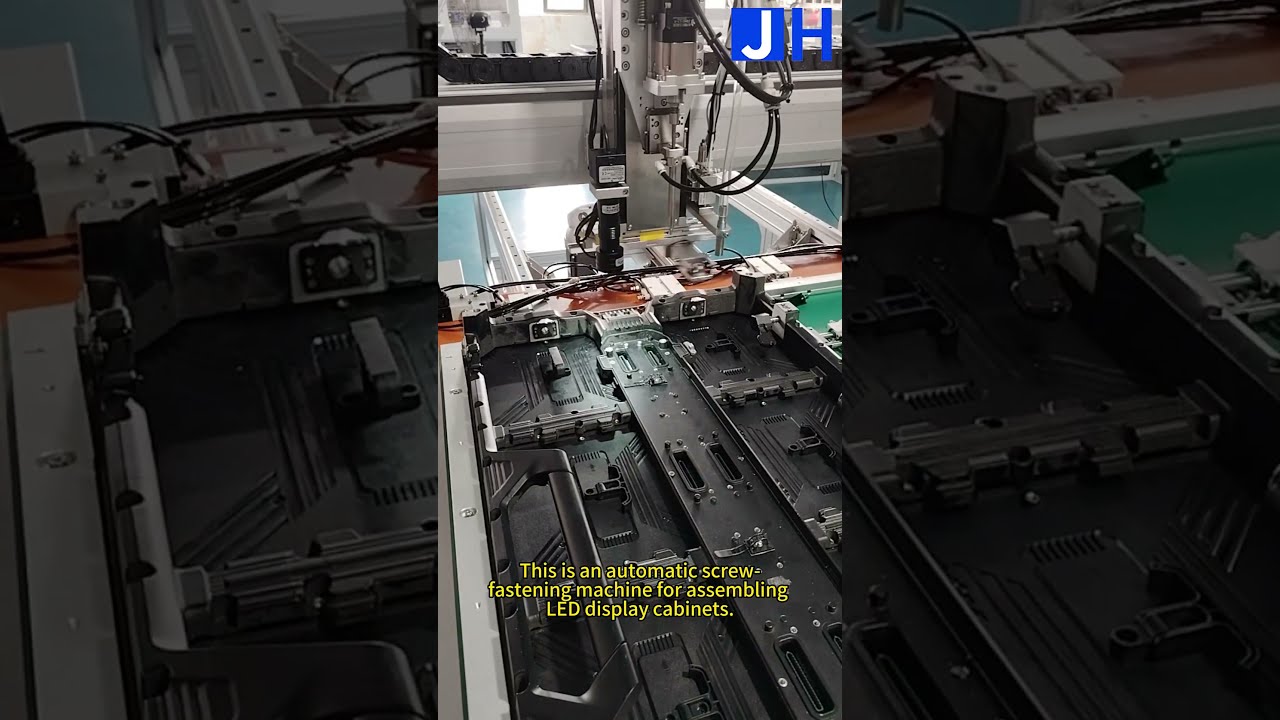
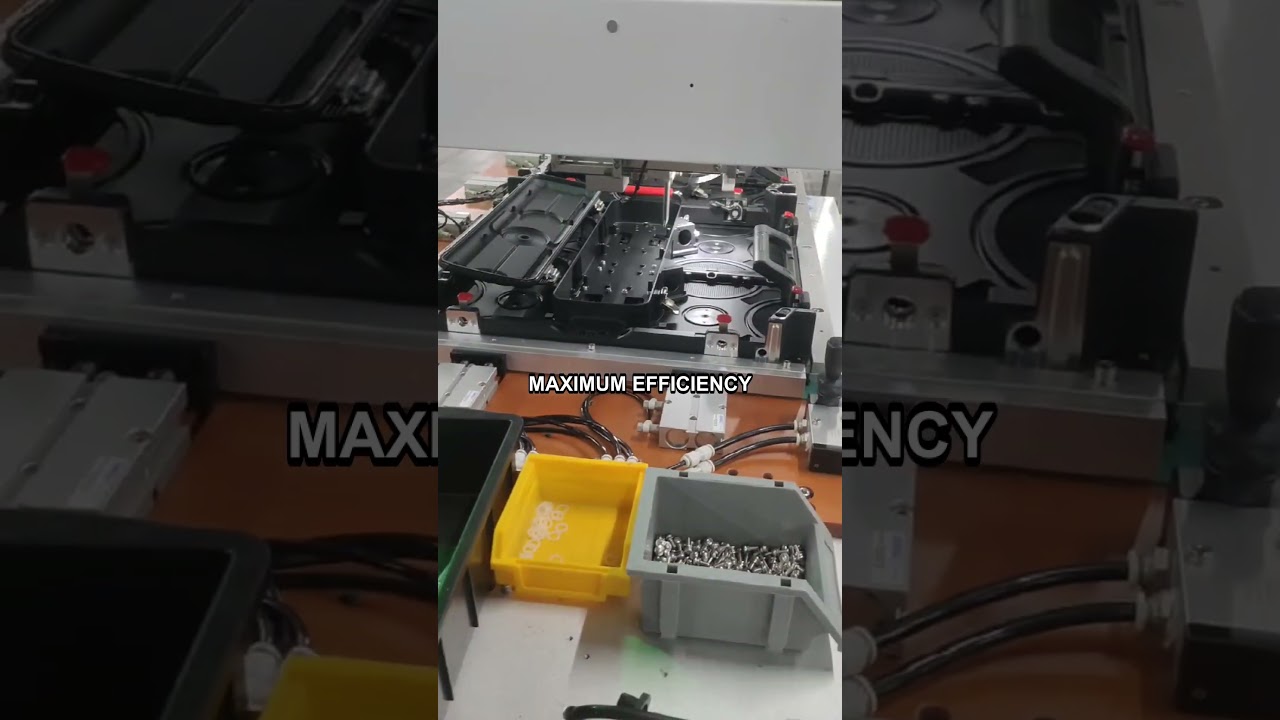
Merită urmărite două lucruri, pentru că ele diferențiază o mașină care face o demonstrație bună de una care susține producția unui atelier de carcase: alimentarea cu șuruburi trebuie să sosească fără ezitare sau preluări duble, iar carcasa trebuie ținută suficient de plată încât cuplul să ajungă în filet, nu să deformeze panoul.
Rezumatul clientului este cel care contează aici: calitatea produsului a crescut, iar eficiența prelucrării a sporit. Ambele decurg din aceeași schimbare — elementul de fixare nu mai primește cuplul de la o mână.
Calitatea a crescut pentru că cuplul este acum o setare, nu o tehnică. Fiecare șurub de pe fiecare carcasă este înșurubat la aceeași valoare programată, astfel încât o carcasă ce se închide curat la prima stație se închide la fel și la ultima carcasă a schimbului.
Eficiența a crescut pentru că operatorul nu mai face parte din ciclul de înșurubare. Cu două dispozitive de fixare și trei stații, o carcasă este înșurubată la stația 2 în timp ce următoarea este asamblată la stația 1, iar cea finită este scoasă la stația 3, astfel încât capul lucrează continuu în loc să aștepte încărcarea unei carcase.
Ritmul raportat de client este cifra care merită citată: aproximativ 2.5 secunde per șurub. Pe un singur cap de înșurubare, aceasta reprezintă aproximativ 1,440 de șuruburi pe oră (3,600 ÷ 2.5), iar operatorul încarcă următoarea carcasă în timpul procesului.
| Măsură | Valoare | Sursă |
|---|---|---|
| Ritmul de înșurubare | Aproximativ 2.5 secunde pe șurub | Semnalat de client |
| Debit la acel ritm | Aproximativ 1,440 de șuruburi pe oră (3,600 ÷ 2.5) | Calculat pe baza ritmului raportat |
| Precizie de poziționare | ±0,02 mm | Specificația mașinii |
| Termen standard de livrare | 30 de zile | Livrare JHIMS |
| Constanța înșurubării | Cuplu aplicat de mașină pentru fiecare șurub | Specificația mașinii |
Ce nu este publicat: o rată de respingere. Rezultatul raportat de client este ritmul, calitatea și îmbunătățirea eficienței; cifrele măsurate privind defectele pe carcasă rămân la client.
Strângerea manuală pare adecvată pe o singură carcasă, dar nu mai este adecvată în volum. Elementul de fixare M4 este suficient de mic încât diferența dintre un șurub așezat corect și unul supraînșurubat ține de o fereastră îngustă de cuplu, iar o șurubelniță manuală nu oferă nicio indicație despre unde în această fereastră a ajuns șurubul.
Variația nu este de obicei vizibilă pe carcasa finită. Ea apare mai târziu sub forma unei îmbinări care se slăbește, a unui panou care scârțâie sub sarcină sau a unei suprafețe deformate de un vârf de șurubelniță care a alunecat — de aceea fixarea manuală tinde să producă defecte descoperite la inspecția finală, nu la stația unde au fost create.
Automatizarea etapei schimbă ceea ce este controlat. Poziția provine din sistemul de coordonate al mașinii și din modelul învățat, cuplul provine din setarea șurubelniței electrice, iar secvența provine din program — trei lucruri pe care operatorul nu mai trebuie să le gestioneze simultan.
De aceea, dispozitivul de fixare contează la fel de mult ca și capul. Dacă carcasa nu este ținută plată și ferm, cuplul se consumă prin deformarea panoului în loc să ajungă în filet, iar rezultatul este exact aceeași inconsecvență pe care mașina a fost cumpărată să o elimine. Fixarea pneumatică pe un dispozitiv de dimensiune completă face parte din soluție, nu este un accesoriu.
Configurația livrată pentru acest proiect.
| Parametru | Specificație |
|---|---|
| Mașină | Mașină de înșurubare verticală cu patru axe JHIMS BL18 |
| Axe de înșurubare | 3 axe de înșurubare + 1 axă de alimentare |
| Șurub | M4×10 cu șaibe plate și elastice |
| Alimentare | Suflare pneumatică, alimentator (feeder) care se deplasează pe axa X |
| Precizie de poziționare | ±0,02 mm |
| Aliniere | Asistat de cameră |
| Max. fixture | 1024×1024×105mm |
| Stocarea programelor | 1,000 de programe |
| Stații | Trei stații, două dispozitive de fixare |
| Alimentare electrică / aer | AC 220V 50Hz / 0.55–0.65MPa |
| Rezultatul clientului (conform raportării) | Calitate îmbunătățită a produsului și eficiență de prelucrare mai mare |
RecomandatMașină de înșurubare verticală cu 4 axe BL18Înșurubare verticală a carcaselor cu 4 axe — ±0.02mm, M4×10, dispozitive de fixare de până la 1024×1024×105mm, 1,000 de programe.Vezi produsul → ComplementarMașină de înșurubare de masă ZM320Înșurubare pe masă cu patru axe, cu alimentare prin suflare de aer, pentru plăci și module LED mai mici.Vezi produsul →
 AmonteCuptor de retopire (reflow oven) R10Lipire prin retopire (reflow) fără plumb în amonte de asamblarea carcaselor pentru plăci de circuit LED.Vezi produsul →
 AmonteAlimentator vibrant (vibratory feeder) de lentile DPS-2Alimentare vibrantă a lentilelor pentru liniile de module LED — lentile de 3–25mm la 0.5–1s per lentilă.Vezi produsul →CategorieSisteme de înșurubareMașini de înșurubare de birou, portabile și cu preluare prin vid pentru asamblarea electronicelor.Vezi produsul →
 Studiu de cazStrângerea șuruburilor: Arabia SaudităO mașină de înșurubare JHIMS care automatizează asamblarea carcaselor de afișaj LED în Arabia Saudită.Citiți articolul →
 Studiu de cazFabricație LED: SpaniaPatru mașini YSM20R utilizate pentru un producător spaniol de afișaje LED.Citiți articolul →
 Studiu de cazAlimentator (feeder) de lentile: DongguanAlimentator (feeder) de lentile personalizat, construit pentru o linie de asamblare LED din Dongguan.Citiți articolul →
 AsistențăAsistență tehnicăDiagnosticare la distanță, piese de schimb și solicitări de service pentru mașinile JHIMS.Citiți articolul →
Trimiteți-ne dimensiunea carcasei, specificația șuruburilor și producția țintă — departamentul tehnic JHIMS răspunde în termen de 12 ore lucrătoare (luni–sâmbătă, 09:00–23:00 ora standard a Chinei, UTC+8).















