Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Parcours d’achat en 8 étapes pour les alimentateurs vibrants de lentilles SMT : besoins, technologie, nomenclature, vérification, TCO et maîtrise des risques — avec les chiffres de réception à signer.

Un cadre fondé sur des preuves pour choisir un système d’alimentation en lentilles sur 8–10 ans de service : exigences, technologie de vibration, nomenclature, TCO, réception et les cas où il ne faut pas acheter du tout.
Ce guide s’adresse aux ingénieurs et aux acheteurs qui choisissent pour la première fois un alimentateur de lentilles automatique — ou qui remplacent un alimentateur dont les arrêts leur coûtent cher. Il fonctionne comme une liste de contrôle : lisez-le une fois pour le parcours d’achat, puis revenez à la grille d’évaluation et au tableau comparatif lorsque vous présélectionnez des fournisseurs.
Avec quatre éléments en entrée, ce guide devient un outil de décision : votre portefeuille de lentilles avec diamètres et contours, le débit de consommation de pointe nécessaire à votre ligne, les caractéristiques de la tête et des buses de la machine de placement que l’alimentateur desservira, et le nombre de changements de lentille par semaine. Ces quatre éléments répondent à la plupart des questions des fournisseurs avant même qu’elles soient posées. Si vous remplacez un alimentateur, ajoutez un cinquième élément : l’historique de pannes de la machine existante.
Acheter un alimentateur de lentilles CMS est une décision d’investissement, pas une commande de consommation courante. Suivez ces huit étapes dans l’ordre — chacune élimine un risque précis avant qu’il ne devienne un problème de production.
Documentez votre portefeuille de lentilles, votre objectif de cadence, la marque de votre machine de placement et la fréquence des changements de série avant de contacter un fournisseur.
Choisissez entre mono-fréquence et double fréquence sur des chiffres réels — stabilité d’amplitude, taux de rejet et temps de changement de série — et non sur les promesses d’une brochure.
Demandez la nomenclature complète avec les références fabricant du PLC, de la pneumatique, des capteurs et des rails de guidage linéaire.
Vérifiez le registre du commerce, la réalité industrielle de l'usine, la certification ISO 9001, les clients de référence et les brevets.
Achat du modèle, transport, droits de douane, installation, maintenance et arrêts sur un horizon de 8 ans.
Ne réglez jamais 100 % d’avance : versez 70 % d’acompte par virement bancaire (T/T) et 30 % avant expédition (crédit documentaire (L/C) à vue pour les clients établis), avec garanties de performance et une période de réception de 30 jours.
Vérifiez les Incoterms, le code SH, les droits d'importation et les certificats Form E/F avant de signer.
Réalisez le test de vieillissement de 48 heures, essayez l’alimentateur avec vos propres lentilles, puis déployez par une approche pilote.
Documentez votre réalité de production avant de contacter un fournisseur :
Rédigez chaque exigence de manière qu'un fournisseur puisse y répondre par un chiffre. Le portefeuille de lentilles est un tableau : type, diamètre, contour, matériau, revêtement, orientation de buse requise et volume mensuel par type. La cadence à retenir est l'heure de pointe que votre ligne doit tenir, pas la moyenne mensuelle — les moyennes masquent les pics qui affament les équipements en aval.
Comptez les changements de série à partir du journal de la ligne plutôt que de les estimer : ce chiffre décide si l'outillage, les programmes et le temps de vérification représentent un coût marginal ou dominant. Ajoutez les exigences environnementales dans le même document — manipulation antistatique pour les optiques revêtues, classe de salle blanche si la cellule est auditée, et air comprimé et puissance disponibles au point d'utilisation.
Terminez par le seuil d'acceptation, énoncé comme un chiffre sur lequel vous seriez prêt à signer : taux de rejet maximal sur le jeu de lentilles convenu, cadence minimale par canal et tolérance d'orientation acceptée par la buse de pose. Un cahier d'exigences de ce type aide dès la cotation : les fournisseurs capables d'y répondre reviennent en un seul échange avec une configuration et un prix, tandis que les autres vous demanderont d'assouplir le seuil — information utile en soi.
Un cahier des charges n’est exploitable par un fournisseur que si chaque ligne peut être renseignée par un chiffre ou un plan. C’est la fiche à compléter avant l’envoi de la première demande de devis.
| Exigence | Origine des données | Comment cela apparaît dans la commande |
|---|---|---|
| Gamme de lentilles | Plans de lentilles, spécification de traitement de surface, volume mensuel par type | Liste d'outillage avec une ligne par type de lentille et l'orientation requise |
| Débit d'alimentation de pointe | Bilan de ligne et consommation de lentilles par heure de la machine de placement CMS | Débit d'alimentation minimal par canal, exprimé en secondes par lentille |
| Seuil de qualité | Rejets actuels au contrôle optique automatique (AOI) ou au test final, par cause | Taux de rejet maximal sur le jeu de lentilles convenu, avec les catégories de causes nommées |
| Fréquence de changement de série | Journal de production sur une semaine, compté et non estimé | Nombre de programmes nécessaires et temps de changement de série à vérifier |
| Interface machine | Modèle de tête de pose, données de buse ou de ventouse, hauteur de présentation autorisée | Périmètre du support, hauteur de prise et type d'interface (E/S discrètes ou Modbus TCP) |
| Environnement | Classe de propreté de la cellule, exigence ESD, air et électricité au point d'utilisation | Configuration documentée pour l'ESD ou la salle blanche, avec la liste des utilités |
| Traçabilité | Exigence du client ou d'un audit sur les données d'alimentation et de rebut | Champs de données à journaliser et protocole utilisé pour les transmettre |
| Plan de réception | Votre propre protocole d'essai et les KPI sur lesquels la ligne est évaluée | Période de réception, valeurs mesurées et correctifs associés |

Le principal différenciateur technique est la technologie de vibration. Comparez les deux options sur des chiffres réels :
| Caractéristique | Mono-fréquence | Double fréquence (DPS-2) |
|---|---|---|
| Stabilité d'amplitude | variation de 15 à 30 % | < 5 % de variation |
| Taux de rejet | 2–5 % | <0,5 % |
| Réglages opérateur | Toutes les 1–3 h | Aucun (poste complet) |
| Changement de série | 10–20 min | <5 min (préréglages PLC) |
La technologie de vibration décide si l'alimentateur présente les pièces à cadence constante ou dérive à mesure que le bol se vide : comparez donc des chiffres, pas des noms d'architecture. Les comportements mesurables sont la stabilité d'amplitude sur la charge du bol, la répétabilité d'orientation au séparateur et le temps de reprise après dégagement d'un bourrage.
Demandez des données d’amplitude en fonction du temps sur un poste complet : une valeur unique ne montre pas la dérive, alors qu’une courbe qui reste plate d’un bol plein à un bol presque vide prouve que le moteur et sa boucle de régulation font un vrai travail. Le DPS-2 sépare l’alimentation circulaire en vrac de l’alignement linéaire et ferme la boucle sur chaque moteur, maintenant la variation d’amplitude sous 5 % contre les 15–30 % typiques d’un moteur monofréquence non régulé.
Deuxièmement, mesurez ce qui se passe au point de préhension. La répétabilité d’orientation vient de l’outillage et de la piste : elle n’est pas transférable d’un type de lentille à l’autre et doit être annoncée pour votre pièce avec votre outillage. C’est pourquoi le tableau comparatif se termine par un essai : un taux de rejet inférieur à 0,5 %, typiquement 0,2–0,4 % après optimisation de l’outillage, se mesure sur une lentille précise — tout fournisseur capable de le reproduire peut vous montrer la campagne.
Demandez la nomenclature complète avec les références exactes des fabricants. Ces composants déterminent la fiabilité et votre capacité à trouver des pièces détachées localement au cours des années 3 à 8 :
Une nomenclature est un document d'achat : lisez-la comme tel — nom du fabricant, famille et référence pour le contrôleur, la pneumatique, les capteurs, les variateurs et les rails linéaires. Des équivalents génériques ou sans marque à l'une de ces positions changent le profil de défaillance de la machine et, plus important encore, la disponibilité de la pièce en année trois.
Deux questions transforment la nomenclature (BOM) en évaluation : pouvez-vous acheter la pièce vous-même dans votre pays si le fournisseur disparaît, et le fournisseur la stocke-t-il — avec quel délai d'expédition ? Un alimentateur dont le contrôleur ou la détection peut être remplacé depuis le stock local n'appartient pas à la même classe d'actif qu'un alimentateur dont l'électronique est un module à source unique.
Lorsqu’une nomenclature (BOM) ne peut pas être obtenue, la fiche technique sert de repli, mais à condition qu’elle indique la stabilité d’amplitude et le taux de rejet pour une lentille définie, et qu’un essai sur échantillons soit proposé. Ces deux éléments — une spécification mesurable et la volonté de faire tourner vos pièces — sont les indicateurs les moins coûteux de la solidité technique d’un fournisseur. Tout le reste d’une brochure peut être écrit par n’importe qui.

Un vrai fabricant résiste à la vérification ; une société de négoce, en général, non. Contrôlez ces cinq points :
La vérification est une séquence, et chaque étape coûte peu. Commencez par l'immatriculation au registre du commerce : l'objet social déclaré doit inclure la fabrication et non seulement la vente ou la distribution, et le capital social doit correspondre à la taille annoncée par le fournisseur.
Demandez ensuite un appel vidéo en direct plutôt qu’une galerie de photos — l’atelier de production, les baies d’assemblage, la zone de vieillissement et de déverminage, et les personnes qui y travaillent sont difficiles à simuler en temps réel. Enfin, vérifiez le numéro du certificat ISO sur le registre public de l’organisme certificateur et lisez la ligne de périmètre : un certificat qui couvre la vente et non la conception et la fabrication ne répond pas à la question que vous avez posée.
Quatrièmement, appelez des clients de référence qui exploitent une classe de lentille comparable et posez trois questions auxquelles le marketing ne peut pas répondre : depuis combien de temps la machine tourne-t-elle, qu’est-ce qui est tombé en panne et comment cela a-t-il été réparé, et combien de temps la réparation a-t-elle pris. Cinquièmement, cherchez les brevets derrière toute technologie revendiquée. Un fournisseur qui fabrique répond aux cinq points en une journée environ. Celui qui ne le peut pas vous a déjà dit quelque chose d’important avant tout engagement financier.

Le prix d'achat ne représente que 30–40 % du coût total de possession (TCO) sur 8 ans. Construisez un modèle incluant l'achat, le transport, les droits de douane, l'installation, la maintenance préventive et corrective, les consommables et les arrêts — premier facteur de différenciation du TCO. Les composants haut de gamme tombent en panne 5–10 fois moins souvent et permettent des réparations en 1–3 jours, contre 1–3 semaines pour des pièces génériques.
Construisez le modèle à partir des données de votre propre ligne, pas des hypothèses du fournisseur : le poste le plus important est le temps d'arrêt, et son coût diffère dans chaque usine. Le prix d'achat est la ligne la plus facile à remplir et représente généralement 30–40 % du total sur huit ans.
Ajoutez le fret, les droits de douane et le dédouanement au titre du coût rendu ; l'installation et la mise en service, y compris l'arrêt de la ligne et sa remise en route ; la formation des opérateurs ; l'outillage de chaque type de lentille susceptible d'être ajouté plus tard ; les consommables de maintenance préventive ; les pièces détachées selon la durée de vie attendue ; et les arrêts non planifiés valorisés à votre propre marge par heure de production perdue.
Deux sensibilités décident de la réponse. La première est la fréquence des pannes : les composants haut de gamme tombent en panne plusieurs fois moins souvent que les équivalents génériques et se réparent en jours plutôt qu’en semaines, si bien que des machines identiques peuvent afficher des temps d’arrêt très différents.
Le second est le changement de série : sur une ligne à forte mixité, les minutes perdues à chaque changement de lentille se multiplient par le nombre de changements hebdomadaires et peuvent dépasser l’écart de prix d’achat en l’espace d’un an. Faites tourner le modèle deux fois — dont une avec le taux de défaillance du fournisseur doublé — et voyez si la décision tient dans le scénario pessimiste.
Verrouillez ces protections avant de signer :
Envoyez vos lentilles réelles pour un test d'alimentation avant achat — n'achetez jamais sans validation sur votre propre produit.
Inscrivez au contrat des garanties de performance, une période de réception de 30 jours et un arbitrage neutre.
Ne payez jamais 100 % d'avance — optez pour un acompte de 70 % par virement bancaire (T/T) à la commande et 30 % avant expédition, ou un crédit documentaire (L/C) à vue pour les clients de longue date.
Commencez par 1–2 unités, mesurez pendant 90 jours, puis étendez-vous sur la base des données.
À retenir de l’expert : choisir un alimentateur de lentilles SMT est une décision à 8–10 ans. Évaluez sur des preuves — qualité des composants, solidité du fournisseur et coût sur le cycle de vie — plutôt que sur le seul prix d’achat.
Réduire le risque, c'est une suite d'engagements qui coûtent quelque chose au fournisseur — c'est précisément ce qui les rend informatifs. L'essai d'alimentation sur échantillons avec vos propres lentilles vient en premier : il transforme la spécification en données mesurées sur votre pièce.
Puis un pilote — une ou deux unités sur une ligne en production pendant une période mesurée, avec les KPI écrits avant le début de l'essai pour que le résultat ne soit pas interprété après coup. Puis le contrat : paiement encadrant la fabrication, garanties de performance par écrit, période de réception avec recours, et une garantie nommant des délais de réponse et d'expédition de pièces détachées plutôt que des moyens. C'est seulement ensuite que le passage à la commande de la ligne complète a du sens.
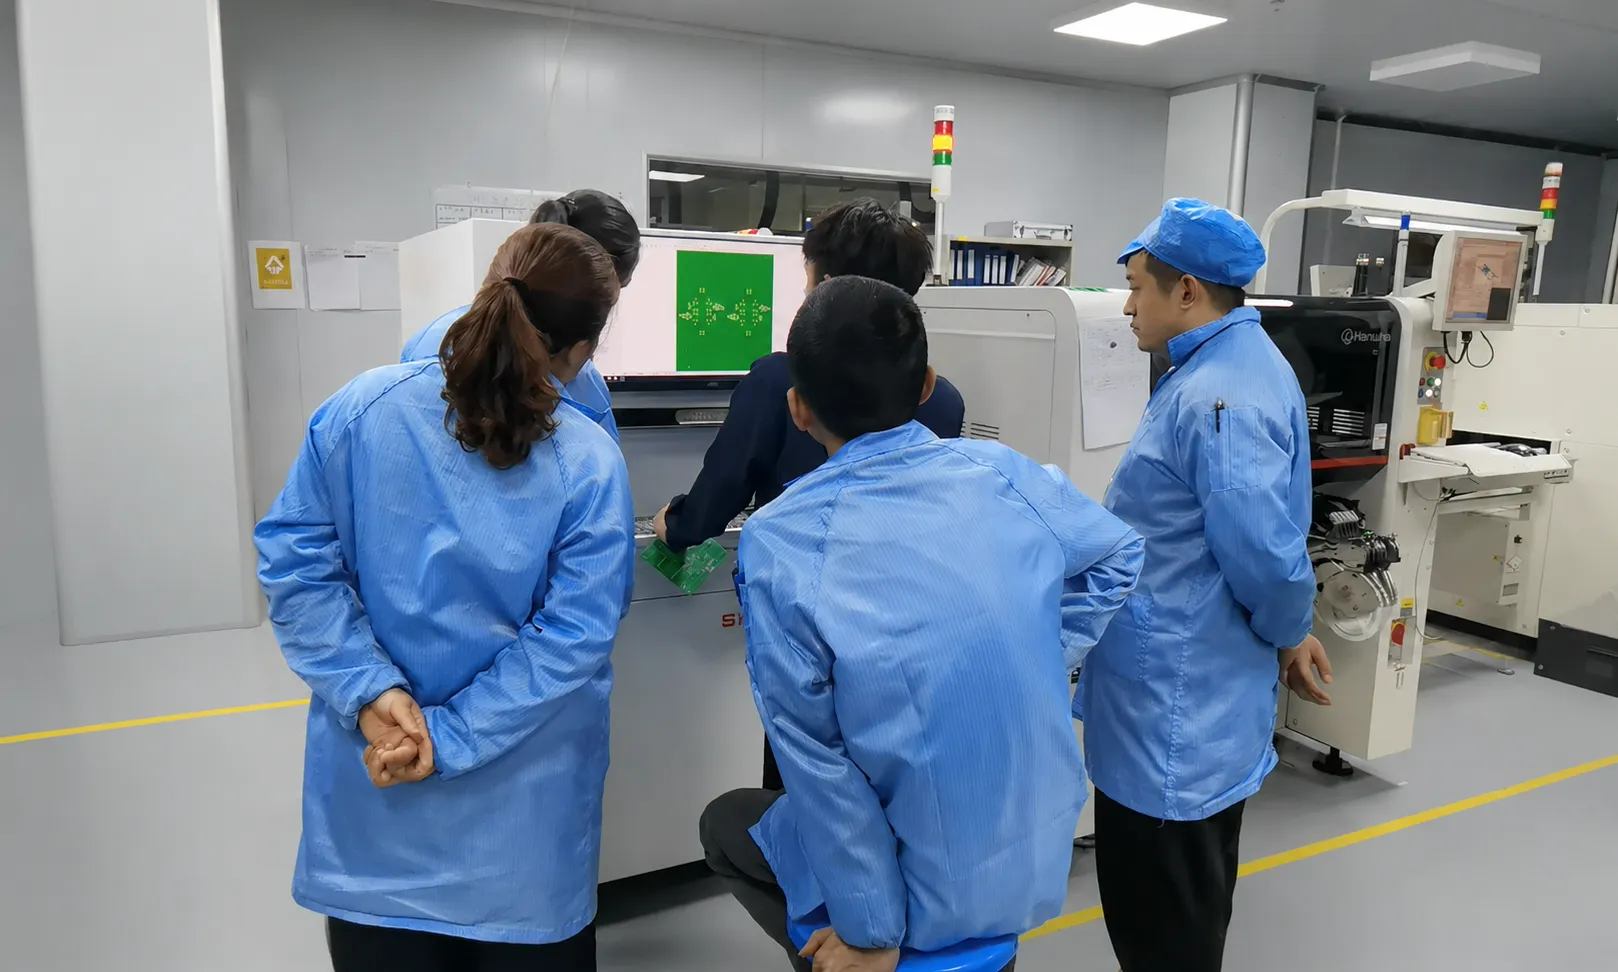
Évaluez chaque fournisseur présélectionné sur les mêmes huit critères. Un fournisseur qui réussit les huit fait preuve de substance industrielle ; celui qui échoue sur l'essai d'échantillons ou les conditions de paiement doit être écarté, quel que soit le prix.
| Dimension | Points à vérifier | Critère d’acceptation |
|---|---|---|
| Immatriculation de l'entreprise | Inscription au registre des entreprises (gsxt.gov.cn) | Le statut affiché est « fabrication » ; le capital social est cohérent avec les déclarations |
| Substance utilisée en usine | Visite vidéo en direct ou visite sur site | Zones d'usinage CNC, d'assemblage, de test et de vieillissement visibles |
| Certification qualité | Certificat ISO 9001 | Valide et vérifiable sur le site de l'organisme de certification |
| Clients de référence | Appels clients dans votre secteur et votre région | Des références du même secteur prêtes à échanger directement |
| Brevets | Recherche de brevets sur la technologie revendiquée | Brevets clés vérifiables et détenus par le fournisseur |
| Test sur échantillon | Envoyez vos lentilles réelles pour un test d'alimentation | Taux de rejet et stabilité d'amplitude mesurés sur votre produit |
| Paiement et contrat | Conditions de paiement et de garantie proposées | Aucun paiement de 100 % d'avance ; garanties de performance et période de réception par écrit |
| Service après-vente et garantie | Délai de réponse, pièces détachées, étendue de la garantie | SLA d'intervention documenté et disponibilité des pièces détachées |
La plupart des problèmes d’alimentateur s’achètent, ils ne naissent pas — ils découlent de décisions prises avant la signature du bon de commande. Évitez ces huit erreurs :
La plupart de ces erreurs sont organisationnelles plutôt que techniques, d'où leur récurrence. Un achat est décidé sur une comparaison de devis qui n'a jamais atteint l'outillage ni la liste des pièces détachées ; l'essai sur échantillon est sauté parce que le projet est en retard ; le seuil de réception reste non écrit parce que chacun le suppose évident.
Le remède est procédural : un document unique listant les huit dimensions du tableau de score, les résultats mesurés du test sur échantillons et les critères d'acceptation sous forme de valeurs signées, relu par l'ingénieur qui vivra avec la machine, et pas seulement par l'acheteur qui l'a négociée. Ajoutez un pré-mortem avant la commande : si cet alimentateur quitte la ligne dans dix-huit mois, quelle en aura été la raison ?
Passez la grille d'évaluation ci-dessus au crible du DPS-2 et les chiffres concordent, ce qui nous permet de proposer un test d'alimentation gratuit de 48 heures avant tout engagement. Le DPS-2 est un alimentateur vibrant de lentilles entièrement automatique pour machine de placement CMS :

Il traite des lentilles de 3 à 25 mm (types à trois pieds intérieur et extérieur, et à réflexion quatre angles), est livré avec 2 pistes à disque extensibles à 10, une option de revêtement de bol antistatique (ESD), et est compatible avec 6 marques de machines de placement. Chaque unité subit un déverminage de 48 heures avant expédition.
Voyez l'alimentateur tourner avec de vraies lentilles — puis consultez la page produit du DPS-2 pour les spécifications complètes, ou regardez d'autres vidéos de l'usine et des machines JHIMS sur YouTube.
Un modèle de coût ne vaut que par sa ligne la plus faible, et les lignes faibles des projets d'alimentation sont celles dont personne n'est responsable. Le coût rendu incombe aux achats, l'installation à l'ingénieur de ligne, les consommables à la maintenance et l'arrêt de production à la production — trois services et quatre tableurs plus tard, la comparaison qui parvient à la direction se résume au prix d'achat.
Assemblez plutôt le modèle en un seul endroit, exprimez l'horizon en années — un alimentateur acheté pour huit à dix ans s'amortit sur une période où le prix d'achat ne représente qu'une part minoritaire — et énoncez explicitement les hypothèses de défaillance : fréquence des bourrages, fréquence des pannes de capteur ou d'entraînement, et délai de réaction que vous pouvez réellement attendre de chaque fournisseur.
Le résultat n'est pas un chiffre unique mais une fourchette, et c'est la fourchette qui est utile. Comparez côte à côte les cas optimiste et pessimiste : une machine plus chère qui ramène un arrêt imprévu de plusieurs jours à quelques heures peut l'emporter largement, tandis qu'une machine moins chère dont les pièces arrivent lentement peut perdre même si ses composants ne tombent jamais plus souvent en panne.
Gardez deux autres postes dans le modèle. L'outillage des types de lentilles que vous ne produisez pas aujourd'hui est un coût futur bien réel, chiffré par type et parfois important. Et le temps opérateur après automatisation n'est pas nul : quelqu'un charge encore les lentilles, surveille les rejets et réalise les changements de série ; chiffrer le poste manuel au plein effectif et le poste automatisé à zéro surestime donc l'économie.
Neuf lignes couvrent tout l’horizon de huit ans. Renseignez chacune à partir de vos propres données ; les deux dernières sont celles qui décident habituellement de la comparaison.
| Poste de coût | Ce que cela comprend | Source du chiffre |
|---|---|---|
| Coût d'achat rendu | Machine, canaux configurés, outillage pour les types de lentilles désignés | Devis incluant le fret, les droits de douane et le dédouanement |
| Montage et intégration | Support, travail de montage, réglage de la hauteur de présentation | Le plan du fournisseur, complété par votre propre estimation d'ingénierie de ligne |
| Installation et mise en service | Arrêt de ligne pendant l'installation, main-d'œuvre de mise en service, essai de vérification | Calendrier de la ligne et plan de mise en service |
| Formation | Jours de formation des opérateurs et de maintenance | Périmètre de formation publié et planification de vos équipes |
| Outillage futur | Types de lentilles supplémentaires au prix unitaire indiqué par type | Liste de prix de l'outillage dans le devis |
| Maintenance préventive | Consommables, nettoyage, intervalle d'étalonnage | Plan de maintenance convenu à la commande |
| Pièces détachées | Pièces dont la fin de vie est attendue dans l'horizon considéré | Liste de prix des pièces détachées avec durée de vie attendue par pièce |
| Arrêts non planifiés | Heures d'arrêt valorisées à votre marge horaire par heure de production perdue | Votre historique de pannes et les délais d'intervention annoncés par le fournisseur |
| Coût de changement de série | Minutes par changement de lentille, vérifiées, multipliées par le nombre de changements par semaine | Journal de production des changements de série et de la cadence de ligne |

Il existe des configurations dans lesquelles la bonne réponse technique est de conserver le poste manuel, et le dire tôt protège le projet. La première est un faible volume sur une seule équipe avec des lentilles de faible valeur : l'économie de main-d'œuvre et de rebut est réelle mais modeste, et la machine ne peut pas s'amortir dans un horizon que la plupart des dirigeants acceptent sans autres bénéfices, comme la traçabilité.
La deuxième est une ligne de produits qui évolue plus vite que l'outillage ne peut être amorti, situation typique du prototypage précoce où chaque révision exige de nouveaux disques ou une nouvelle géométrie de piste avant que le jeu précédent ne soit rentabilisé. La troisième est une usine sans problème à résoudre : le taux de rejet est déjà faible, les équipements en aval ne sont pas affamés et aucun client n'impose d'exigences de qualité à réception.
Dans ces cas, envisagez d'abord les solutions d'ingénierie les moins coûteuses. Rééquiper un alimentateur existant dont la motorisation et la commande sont correctes mais dont la piste est inadaptée coûte souvent une fraction d'une machine neuve. Une organisation semi-automatique — un opérateur chargeant le bol tandis que la piste et l'échappement gèrent l'orientation — peut convenir lorsque le défaut vient de l'orientation et non du chargement.
En amont, des changements de stockage et de manutention, comme une présentation en plateaux ou en magasins, éliminent parfois la contamination imputée à l'alimentation. Si aucun de ces cas ne s'applique et que le volume augmente, revoyez les chiffres lorsqu'une seconde équipe est ajoutée ou que la valeur des lentilles progresse : c'est généralement là que le calcul bascule, et le test sur échantillons que vous réaliserez alors sera plus rapide, car le travail sur les exigences est déjà fait.
 RecommandéJHIMS DPS-2Alimentateur vibrant de lentilles pour machine de placement CMS · 0,5–1 s par lentille · moins de 0,5 % de rebut · alignement à ±1 mm · 6 marques de machines de placementVoir le produit →
 ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Machine de placement CMS Yamaha YSM20RMachine de placement CMS modulaire de 95 000 CPH — s'associe aux lignes d'alimentation de lentilles DPS-2.Voir le produit →
 Inspection 3D de la pâte à braser (SPI)Détectez les défauts d'impression avant la refusion grâce à une inspection 3D à 100 % de la pâte.Voir le produit →
 Four de refusion R10Refusion à air chaud sans plomb avec un profil thermique stable pour les assemblages de lentilles.Voir le produit →
 Machine de dosage D900Dosage de précision pour les étapes de revêtement de protection et de collage des lentilles.Voir le produit →
 Étude de casÉtude de cas : ROI d'un alimentateur de lentilles pour ligne CMSÉvolution réelle des indicateurs : taux de défauts 12 %→0,3 %, UPH 900→3420, retour sur investissement en 7 moisLire l'article →
 Guide d'achatS'approvisionner en équipements CMS en ChineUn guide d'approvisionnement maîtrisé : vérification des fournisseurs, grilles d'évaluation et sécurisation des paiementsLire l'article →
 ComparaisonAlimentateur de lentilles CMS manuel ou automatiqueQuelle méthode d'alimentation convient à votre production ?Lire l'article →
 ComparaisonAlimentateur vibrant à double fréquence ou à fréquence uniqueComparaison technique des deux technologies de vibrationLire l'article →
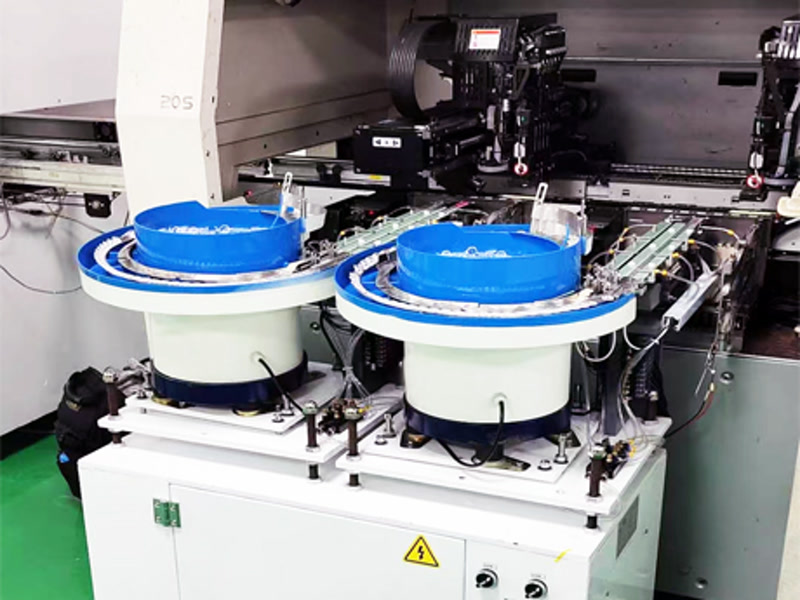 Étude de casÉtude de cas alimentateur de lentilles CMS : rétroéclairage TV à XiamenDéploiement de l'alimentateur de lentilles sur les lignes de production de rétroéclairage TVLire l'article →
 Étude de casÉtude de cas alimentateur vibrant de lentilles : éclairage LED en RussieÉtude de cas de l'alimentateur vibrant en production d'éclairage LEDLire l'article →
Envoyez des échantillons de lentilles pour un test d’alimentation gratuit de 48 heures — l’étape la plus importante du choix de votre alimentateur. Vous mesurez, nous rendons compte, et vous décidez sur données.
D'autres guides d'achat et de process figurent dans notre blog technique.















