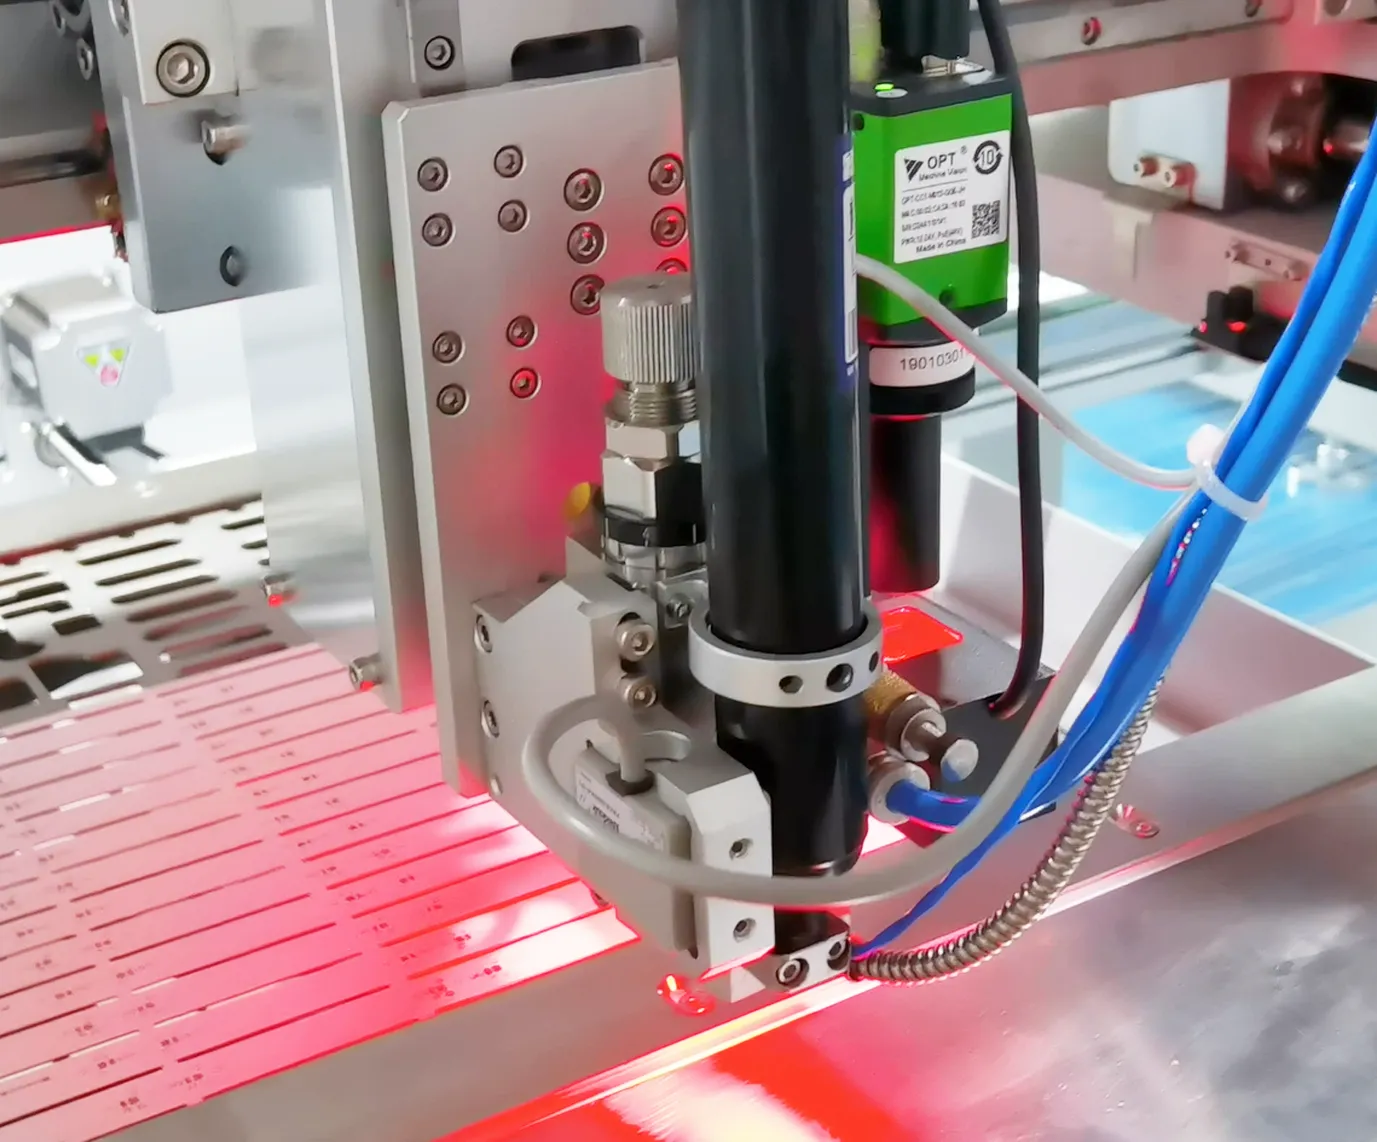
Comment utiliser la machine de marquage laser UV JHIMS R6-U – Guide vidéo pas à pas (2026)

Maîtrisez la marqueuse laser UV en ligne JHIMS R6-U grâce à 9 tutoriels vidéo progressifs — de l’installation et de l’étalonnage du laser jusqu’aux flux de travail de marquage de codes QR.

Tutoriel vidéo

Comment utiliser la machine de marquage laser UV JHIMS R6-U – guide vidéo pas à pas (2026)

Maîtrisez la machine de marquage laser UV JHIMS R6-U en 9 étapes vidéo, de l’installation et de l’étalonnage à la vérification du marquage et à l’entretien quotidien. Suivez, mettez en pause et entraînez-vous à chaque étape.

Réponse directe : Maîtrisez la marqueuse laser UV en ligne JHIMS R6-U grâce à 9 tutoriels vidéo progressifs — de l'installation et de l'étalonnage du laser au flux de marquage des QR codes, en passant par le saut des cartes défectueuses (Bad Mark) et le dépannage. Suivez les démonstrations à l'écran, puis appuyez-vous sur les étapes écrites, les tableaux de maintenance et l'arbre de décision pour maintenir la ligne en production.

Points clés

  • 1 Regardez les 9 vidéos dans l'ordre — chacune correspond à une tâche quotidienne sur la R6-U.
  • 2 Étalonnez la position du laser après chaque nettoyage de lentille ou réglage de miroir.
  • 3 Vérifiez chaque jour le liquide de refroidissement du groupe froid ; un groupe froid défaillant est la cause n° 1 des marquages irréguliers.
  • 4 Gardez les codes QR comme objets isolés — le regroupement détruit les données encodées.

Tutoriel vidéo de la machine de marquage laser UV — 9 étapes pour une maîtrise complète

Tutoriel vidéo JHIMS R6-U — 9 étapes pour une maîtrise complète

Navigateur d'étapes

  1. Étape 1 : installation et préparation avant démarrage (12:17)
  2. Étape 2 : utilisation du logiciel et étalonnage du laser (1:26)
  3. Étape 3 : paramètres de marquage optimaux (10:04)
  4. Étape 4 : fonctionnement de base : interface, mouvements, convoyeur et caméra (19:28)
  5. Étape 5 : chargement et déchargement des PCB et comptes utilisateurs (18:45)
  6. Étape 6 : processus de marquage des codes QR sur circuit imprimé (PCB) (15:46)
  7. Étape 7 : fenêtre d'édition du modèle (16:33)
  8. Étape 8 : configuration du bad mark pour sauter les circuits imprimés défectueux (8:36)
  9. Étape 9 : dépannage des problèmes courants (11:20)

Cliquez sur une étape pour ouvrir la vidéo correspondante. Le lecteur principal ci-dessus montre la séquence complète en 9 étapes.

Guide écrit pas à pas pour machine de marquage laser UV

Étape 1 : installation et préparation avant démarrage

Machine de marquage laser UV R6-U avant la mise sous tension : retirer les cales de transport rouges (voir la caisse en bois ou la porte de la machine), mettez-la de niveau, raccordez le refroidisseur d'eau, vérifier le débit de liquide de refroidissement — la diode laser 355 nm nécessite un refroidissement continu.

Étape 2 : utilisation du logiciel et étalonnage du laser

Logiciel Jinghe, marqueuse laser UV R6-U : trois modules — interface principale, gestion des programmes, étalonnage. « Position laser » : cliquez sur le réticule pour aligner l'aperçu sur le point laser, en associant les coordonnées au galvanomètre.

Étape 3 : paramètres de marquage optimaux

Les lasers UV réalisent un marquage à froid avec une zone affectée thermiquement minimale. Concilier vitesse et qualité via la puissance laser, la vitesse de marquage et la fréquence. Gravure UV sur huile blanche : mode remplissage. Fiez-vous aux résultats plutôt qu’à la théorie ; vérifiez sur une carte témoin.

Étape 4 : fonctionnement de base : interface, mouvements, convoyeur et caméra

Commande de mouvement manuelle: axes X et Y, déplacement rapide. Réglez la hauteur et la largeur du convoyeur selon le PCB ; ne réinitialisez le rail que sur demande. Caméra marche/arrêt, grossissement, inspection visuelle ; éclairage externe ou défini par programme.

Étape 5 : chargement et déchargement des PCB et comptes utilisateurs

Chargement et déchargement des PCB sur le structure de support pour un positionnement précis. En mode production, le convoyeur en ligne alimente les cartes automatiquement. Compte utilisateur : déconnectez-vous après usage pour protéger les programmes (recipe) contre toute modification non autorisée.

Étape 6 : processus de marquage des codes QR sur circuit imprimé (PCB)

Flux UV : placez l'objet QR code dans un gabarit unique, alignez le circuit imprimé par CCD, lancez le cycle de marquage ; un lecteur de codes-barres en ligne vérifie chaque marque. Les panneaux se répètent panneau par panneau avec correction automatique des repères.

Étape 7 : fenêtre d'édition du modèle

Dans l' éditeur de modèles, l'alignement du repère maître, la rotation et le centrage — 80 % des tâches de conception quotidiennes. Pour les travaux complexes, importez les fichiers DXF au lieu de redessiner. Définissez l'origine du repère et vérifiez les positions en prévisualisation avant d'enregistrer.

Étape 8 : configuration du bad mark pour sauter les circuits imprimés défectueux

Bad Mark: ignorez la gravure du code QR sur les panneaux de circuits imprimés (PCB) défectueux — définissez la position du Bad Mark dans le gabarit, apprenez l’indicateur de défaut au système de vision, activez la fonction de saut ; la caméra le signale et le marquage se poursuit.

Étape 9 : dépannage des problèmes courants

Trop clair : augmentez la puissance ou réduisez la vitesse. Trop sombre : réduisez la puissance, vérifiez la mise au point. Marquage manqué : alignement CCD, Bad Mark. Flou : nettoyez la lentille CCD, vérifiez l'étalonnage du galvanomètre. Irrégulier : température du groupe froid. Arbre de décision ci-dessous.

Dépannage et diagnostic des pannes

Tableau de diagnostic des pannes

Symptôme Cause probable Probabilité Correction
Marques trop claires / invisibles Puissance laser trop faible ou dérive de la mise au point 30% Augmentez la puissance par paliers de 2 % ; vérifiez la hauteur de focalisation
Marques trop foncées / brûlures Puissance trop élevée pour le matériau 20% Réduisez la puissance ; passez en mode remplissage pour l'huile blanche
Bords flous ou étirés Objectif CCD sale ou galvanomètre désaligné 35% Nettoyer la lentille CCD ; recalibrer la position du laser
Densité de marquage irrégulière Dérive de température du refroidisseur 15% Vérifier le niveau de liquide de refroidissement et le fonctionnement du refroidisseur
Marques manquantes sur certains panneaux Bad Mark mal détecté ou erreur de repère de positionnement (fiducial) 10% Vérifier la pastille Bad Mark ; réapprendre les repères de positionnement (fiducial)
QR code illisible QR code fusionné avec d’autres objets 25% Recréer le QR code comme objet autonome ; ne jamais le regrouper
Alarme servomoteur Câble moteur desserré ; blocs de verrouillage du transport XYZ non retirés ; retour de neutre absent – Reconnectez les câbles moteur ; retirez tous les blocs de verrouillage d’axe ; repérez et raccordez la ligne neutre
Alerte « bourrage de carte dans le convoyeur » Largeur de rail trop étroite ; courroie/poulie bloquée ; capteur photoélectrique obstrué – Réajustez la largeur de piste et enregistrez le programme ; nettoyez la courroie, la poulie et la zone du capteur
La taille de la marque diffère de la vue caméra Circuit imprimé (PCB) non soulevé ou non aplani ; échelle de la caméra non étalonnée – Contrôlez l'unité de levée de carte ; recalibrez l'échelle d'affichage de la caméra
Décalage de position du repère Circuit imprimé (PCB) non plan ou déformé ; étalonnage laser déréglé ; gabarit non centré – Soulever la carte à plat (soutenir les panneaux qui fléchissent) ; refaire l'étalonnage laser ; centrer le gabarit
Aucune sortie laser (modèle UV) Refroidisseur éteint ou en alarme ; tube de liquide de refroidissement plié ou fuyard ; logiciel ouvert avant la montée en température ; aucun signal de marquage – Démarrer le refroidisseur et acquitter l'alarme ; vérifier le circuit de liquide de refroidissement ; attendre la montée en température ; contrôler la sortie de la carte de marquage
Galvanomètre : pas de balayage ni de sortie de ligne Alimentation du galvo absente ; connecteur du galvo desserré – Vérifier la tension d'entrée/sortie du galvanomètre (DC 15 V +/-) ; reconnecter le connecteur du galvanomètre
Position d'entrée de la carte non constante Temporisation de chargement trop courte ; vitesse de courroie trop élevée provoquant des rebonds – Augmenter le délai de chargement ; réduire la vitesse du convoyeur et de décélération
Piste de retournement qui ne bascule pas Moteur bloqué ou alarme du variateur ; câble d'alimentation moteur desserré – Vérifiez l'alarme du variateur et la charge du moteur ; rebranchez le câble d'alimentation du moteur
Souris ou clavier figé Concentrateur USB non alimenté ; connecteur USB desserré – Contrôler la LED d'alimentation du hub ; réenficher les connecteurs de la souris et du clavier
PC lent ou redémarrages automatiques Refroidissement insuffisant ; tension d'alimentation insuffisante – Nettoyez les grilles et filtres de refroidissement ; contrôlez la fiche et la tension d'alimentation
La puissance laser faiblit Poussière sur la lentille de champ ou les miroirs ; dérive du trajet optique – Nettoyez l'optique à l'alcool avec un chiffon non pelucheux ; vérifiez et ajustez le trajet optique
Aucun claquement d'alimentation ni de contacteur Tension instable ; neutre coupé ; arrêt d'urgence enclenché – Mesurez la tension d'alimentation ; vérifiez la ligne neutre ; réarmez l'arrêt d'urgence
Alarme de verrouillage de porte ou fermeture impossible Capteur hors plage ; le vérin n'atteint pas la position de verrouillage – Réglez la distance du capteur de verrouillage de porte ; vérifiez la course du vérin
Éclairage de repère d'un côté Temporisation d'allumage du laser trop précoce ou trop tardive ; carte non plane – Ajustez le retard d'activation du laser (valeurs négatives admises) ; aplatissez ou remplacez la carte
Largeur de piste inadaptée Piste non initialisée ; courroie de piste desserrée – Remettez le rail à sa position d'origine et recalibrez la largeur ; tendez la courroie de synchronisation
Image de la caméra figée (la machine tourne) Adresse IP de la caméra modifiée ou en conflit ; caméra hors tension ; câble réseau desserré – Vérifiez l'adresse IP de la caméra ; contrôlez l'alimentation de la caméra ; resserrez le câble réseau

Liste de contrôle de démarrage quotidien

  • Les commandes électriques fonctionnent normalement
  • Moteurs de transport et vis à billes sans bruit anormal
  • Capteurs photoélectriques propres – éviter les fausses alarmes
  • Le convoyeur se déplace sans à-coups
  • Le logiciel de commande fonctionne normalement
  • Pression d'air entre 0,1 et 0,2 MPa
  • Refroidisseur en marche avant le démarrage du laser (évite l'alarme de surchauffe)
  • Voyant d'alimentation de la tête laser allumé
  • Aucun indicateur d'alarme sur la machine
  • Extracteur de fumées en fonctionnement ; courroies sans usure ni désalignement

Arbre de décision : problème de qualité de marquage ?

Commencez par le tableau des symptômes ci-dessus, puis appliquez les six erreurs d’opérateur les plus fréquentes ci-dessous — dans la plupart des cas, la cause racine est l’alimentation, la mise au point, la propreté des optiques ou la température du refroidisseur.

Consommables et filtres de rechange

Consommables et filtres de rechange

Consommable N° de pièce Cycle de remplacement Remarque
Préfiltre 3.9.4.0.0012 1 à 3 mois Remplacer lorsque l'aspiration faiblit
Élément filtrant du refroidisseur 3.6.6.0.0315 3 à 6 mois Modèles équipés d’un refroidisseur uniquement
Filtre principal 3.9.4.0.0013 6-12 mois –
Filtre à gaz 3.9.4.0.0014 6-12 mois –
Capteur photoélectrique (pièce détachée) 2.5.1.1.0004 – Omron ; fourni avec la machine
Relais électronique (pièce détachée) 2.6.6.2.0003 – Omron ; fourni avec la machine
Courroies d'entraînement (rechange) 3.2.2.1.0268 / 3.2.2.1.0054 – 2 pièces de chaque, incluses

Tableau des cycles de maintenance

Tableau des cycles de maintenance

Fréquence Tâche Méthode Temps estimé
Quotidien Vérifier le niveau de liquide de refroidissement Contrôle visuel du niveau 2 min
Quotidien Vérifier la qualité du marquage sur la première carte Scannez le QR avec le lecteur ; contrôle visuel 3 min
Hebdomadaire Nettoyer l'objectif CCD Papier optique + nettoyant homologué 10 min
Hebdomadaire Nettoyer la piste du convoyeur et les rails de support Aspiration + chiffon non pelucheux 10 min
Mensuel Recalibrer la position du laser Outil réticule dans le logiciel 5 min
Mensuel Inspecter les miroirs et la fenêtre de protection Contrôle visuel ; nettoyer si poussiéreux 15 min
Trimestriel Remplacer le fluide de refroidissement du refroidisseur Selon le manuel du refroidisseur 20 min
Trimestriel Contrôle complet du système de sécurité Verrouillage, arrêt d’urgence, joints de carter 15 min

Références et bonnes pratiques terrain

Tableau de référence rapide des paramètres

Paramètre Recommandé Plage autorisée Notes
Puissance laser Selon le matériau 0–100 % Réglage par pas de 2 %
Vitesse de marquage Moyen par défaut Lent–Rapide Équilibrer vitesse et profondeur
Hauteur de mise au point Selon spécification de la lentille ±0,5mm À vérifier après intervention sur la tête
Taille du code QR ≥ 1,2 × 1,2 mm 1,2 × 1,2 mm min. Plus petit nuit à la lisibilité
Température du refroidisseur Selon les spécifications du refroidisseur ±1°C Température stable = puissance stable

Les six erreurs les plus fréquentes des opérateurs

  • Le regroupement transforme les QR codes et les codes-barres en simples images et détruit leurs données. Ne les combinez ni ne les regroupez jamais.
  • Toute perturbation optique décale le faisceau. Réétalonnez avec l'outil réticule après chaque nettoyage.
  • Un niveau de liquide de refroidissement bas ou un groupe froid en panne fait dériver la puissance du laser et peut détruire la diode. À vérifier chaque jour.
  • Une puissance excessive carbonise le FR4 et réduit le contraste du QR code. Réduisez la puissance, pas la qualité.
  • Un plot Bad Mark sale provoque des sauts sur de bonnes cartes. Gardez le plot propre et à fort contraste.
  • Le verrouillage est un système de sécurité. Ne le contournez jamais — les UV à 355 nm peuvent léser les yeux instantanément.

Sept règles de terrain issues de 15 ans d'installations

  • Étalonnez après chaque intervention optique. L'alignement du faisceau est la variable qualité n° 1.
  • Gardez les codes QR isolés. Le regroupement est l'erreur de perte de données la plus fréquente.
  • Contrôlez la première carte de chaque poste avec un véritable scanner, pas seulement à l'œil.
  • Surveillez la température du refroidisseur. Une dérive de 2 °C modifie nettement le contraste du marquage.
  • Utilisez le mode remplissage pour l'huile blanche. Le mode vectoriel laisse des vides qui nuisent à la lisibilité.
  • Gardez des lentilles et des miroirs de rechange sur site. Un arrêt pour une pièce à 50 $ est la panne la plus coûteuse.
  • Versionnez les modèles de documents. Quand un programme change, l'ancienne version sert de point de retour.

FAQ sur la machine de marquage laser UV

Quelle est la taille minimale de code QR que le R6-U peut marquer ?▼
La R6-U marque des codes QR de 1,2 × 1,2 mm seulement, avec une largeur de trait minimale de 0,04 mm et une hauteur de caractère minimale de 0,2 mm, ce qui permet des codes de traçabilité haute densité sur des PCB à espace contraint.
Pourquoi le laser UV à 355 nm est-il appelé marquage à froid ?▼
À 355 nm, les photons UV portent assez d’énergie pour rompre directement les liaisons moléculaires (ablation photochimique) au lieu de chauffer la matière. La zone affectée thermiquement est minimale, ce qui protège de tout dommage thermique les substrats de circuit imprimé sensibles, les joints brasés et les composants voisins.
Quel est le temps de cycle du R6-U ?▼
Le R6-U réalise un cycle complet en 7 secondes environ, chargement, positionnement, marquage et vérification compris. Avec son convoyeur en ligne, il maintient une cadence de production allant jusqu’à 500 cartes par heure.
Comment étalonner la position du laser ?▼
Ouvrez l'outil de position laser dans le logiciel de commande Jinghe et cliquez sur le réticule pour aligner l'aperçu logiciel sur le point laser réel. Réalisez cet étalonnage après tout nettoyage de lentille, tout réglage de miroir ou tout déplacement de la machine.
Quelle maintenance le refroidisseur d'eau nécessite-t-il ?▼
Contrôlez le niveau de liquide de refroidissement chaque semaine, recherchez les fuites chaque mois et remplacez le liquide selon le calendrier du fabricant du refroidisseur (généralement tous les 6 à 12 mois). Le refroidisseur maintient la diode laser à une température de fonctionnement stable, ce qui influe directement sur la régularité du marquage.
Comment fonctionne le saut de bad mark ?▼
La fonction Bad Mark scanne un repère désigné sur chaque circuit imprimé (PCB) panélisé. Lorsqu'un panneau défectueux est détecté, la machine saute automatiquement la gravure du QR code sur ce panneau, ce qui économise du temps de cycle et évite de traiter inutilement des cartes déjà connues comme mauvaises.
Quelles lunettes de protection sont requises ?▼
Portez toujours des lunettes de sécurité laser de classe OD 4+ (densité optique 4 ou plus) pour la longueur d’onde UV de 355 nm. Ne regardez jamais directement le faisceau laser ni ses réflexions spéculaires, même avec des lunettes.
Le R6-U peut-il s'intégrer à une ligne CMS existante ?▼
Oui. Le R6-U est une machine en ligne avec intégration de convoyeur et communication compatible SMEMA, conçue pour s’insérer directement dans les lignes de production CMS/PCBA entre deux postes, pour un marquage de traçabilité automatisé.
Pourquoi la machine affiche-t-elle une alarme « servomoteur » ?▼
Le câble moteur peut être desserré, les blocs de verrouillage de transport XYZ peuvent ne pas avoir été retirés après expédition, ou le fil de neutre peut manquer. Rebranchez les câbles moteur, retirez tous les blocs de verrouillage d'axe et repérez la ligne de neutre au multimètre.
Pourquoi l'alerte « bourrage de carte sur le convoyeur » apparaît-elle ?▼
La largeur de la piste est trop étroite, la courroie ou la poulie est bloquée, ou le capteur photoélectrique est obstrué. Réglez à nouveau la largeur de la piste et enregistrez le programme (recipe), puis nettoyez la courroie, la poulie et la zone du capteur.
La taille de marquage diffère de ce que montre la caméra▼
Le PCB n’est ni soulevé ni plaqué, ou l’échelle d’affichage de la caméra n’est pas étalonnée. Contrôlez le module de levée de carte et réétalonnez l’échelle d’affichage de la caméra.
Pourquoi la position de marquage est-elle décalée ?▼
Le circuit imprimé n’est pas plan ou est déformé, l’étalonnage du laser est décalé, ou le gabarit de marquage n’est pas centré. Mettez la carte bien à plat (utilisez le support inférieur pour les panneaux qui fléchissent), refaites l’étalonnage du laser et centrez le gabarit.
Que dois-je vérifier lorsque le modèle UV n'émet aucune sortie laser ?▼
Vérifiez que le refroidisseur (chiller) fonctionne sans alarme, que le tuyau de liquide de refroidissement n’est ni plié ni fuyant, que le logiciel a été lancé après la montée en température et que la carte de marquage émet bien un signal. Corrigez chaque point dans l’ordre, puis redémarrez.
Le galvanomètre ne balaie pas ou ne trace qu'une seule ligne▼
Le galvanomètre est peut-être hors tension ou son connecteur est desserré. Vérifiez la tension d’entrée/sortie du galvanomètre (DC 15 V +/-) et réenfoncez le connecteur.
La position d'entrée des cartes varie à chaque cycle▼
La temporisation de chargement est trop courte ou la vitesse de la bande trop élevée, ce qui fait rebondir la carte contre la butée. Augmentez la temporisation de chargement et réduisez les vitesses de bande et de décélération.
La piste de retournement ne retourne pas ou ne retourne qu'un seul côté▼
Le moteur peut être bloqué, le variateur en défaut, ou le câble d’alimentation moteur desserré. Vérifiez l’alarme du variateur et la charge moteur, puis rebranchez correctement le câble d’alimentation moteur.
La souris ou le clavier est figé▼
Le concentrateur USB n’est pas alimenté ou le connecteur USB est desserré. Vérifiez le voyant d’alimentation du concentrateur et rebranchez les connecteurs de la souris et du clavier.
Le PC ralentit ou redémarre tout seul▼
Le refroidissement est peut-être insuffisant ou la tension d’alimentation trop basse. Nettoyez les grilles et filtres de refroidissement, contrôlez la fiche et mesurez la tension de service.
La puissance du laser faiblit▼
La lentille de champ ou les miroirs sont poussiéreux, ou le trajet optique a dérivé (modèles UV à trajet optique). Nettoyez l’optique à l’alcool avec un chiffon non pelucheux, puis contrôlez et ajustez le trajet optique.
La machine n'est pas alimentée ou le contacteur claque▼
La tension d'alimentation est instable, le neutre est coupé ou desserré, ou l'arrêt d'urgence est enfoncé. Mesurez la tension et le courant, contrôlez le neutre, puis relâchez l'arrêt d'urgence.
Alarme de verrouillage de porte ou porte qui ne se ferme pas▼
Le capteur est hors de sa plage de détection ou le vérin de verrouillage de porte ne s’engage pas dans le cadre de verrouillage. Réglez la distance du capteur et vérifiez la course du vérin.
Le repère est clair d'un côté et sombre de l'autre▼
Le retard d'allumage du laser est trop court ou trop long, ou la carte n'est pas plane (typique sur les grandes cartes, aux angles opposés). Ajustez le retard d'allumage du laser (valeurs négatives autorisées) et aplanissez ou remplacez la carte.
La largeur de voie ne correspond pas à la carte réelle▼
La piste n’a pas été initialisée (homing) ou sa courroie est trop détendue. Réinitialisez la piste, recalibrez la largeur si nécessaire et retendez la courroie synchrone.
L'image de la caméra est figée alors que la machine fonctionne normalement▼
L’adresse IP de la caméra a peut-être été modifiée ou entre en conflit, l’alimentation de la caméra est coupée ou le câble réseau est desserré. Vérifiez l’adresse IP de la caméra, contrôlez l’alimentation et resserrez le câble réseau.
Extracteur de fumées : aspiration faible et bruit croissant▼
L’entrée ou la sortie est obstruée, ou la cartouche filtrante est saturée. Coupez l’alimentation, ouvrez le capot supérieur, dégagez toute obstruction et remplacez la cartouche filtrante si l’aspiration reste faible.
L'extracteur de fumées s'éteint tout seul juste après le démarrage▼
Un débit d'air obstrué crée une résistance excessive du filtre : le ventilateur appelle alors trop de courant et la protection du système le coupe. Dégagez l'obstruction, réglez le bouton de débit au minimum, redémarrez, puis ajustez à la valeur normale.
L'extracteur de fumées ne fonctionne pas du tout▼
L'interrupteur d'alimentation arrière est hors tension, le fusible de l'interrupteur combiné est grillé, ou le bouton rotatif avant n'est pas activé. Vérifiez l'alimentation et le voyant rouge, puis remplacez le fusible s'il est grillé.
Extracteur de fumées : aspiration insuffisante▼
Le tube d’extraction des fumées est endommagé ou bouché, ou le sac de récupération est plein. Remplacez le tube, dégagez les obstructions et videz le sac de récupération.
Le refroidisseur ne tourne pas (ni refroidissement ni pompe)▼
Vérifiez que le câble d'alimentation est branché, que l'interrupteur est en marche et que l'alimentation du panneau est activée.
La pompe du refroidisseur ne fonctionne pas▼
Vérifiez le niveau de liquide pour que la pompe puisse aspirer le fluide, contrôlez la rotation du moteur de pompe et inspectez le circuit de circulation pour détecter tout colmatage.
L'aspiration de la pompe du refroidisseur est faible▼
La tension est peut-être trop faible, le diamètre du tube trop petit ou le tube de raccordement coudé. Vérifiez la tension et supprimez tout coude ou toute obstruction.
Le refroidisseur ne refroidit pas assez▼
Vérifiez que la tension n’est ni trop haute ni trop basse, que les ouvertures de ventilation sont dégagées et que la température ambiante n’est pas si élevée que le compresseur s’arrête brièvement.
À quelle fréquence faut-il remplacer les filtres ?▼
Préfiltre : 1 à 3 mois ; cartouche filtrante du refroidisseur : 3 à 6 mois ; filtre principal : 6 à 12 mois ; filtre à gaz : 6 à 12 mois. Remplacez-les lorsque l'aspiration baisse ou selon le plan de maintenance.
Que comprend le kit d'accessoires ?▼
Un capteur photoélectrique Omron et un relais électronique (pièces d’usure), quatre courroies d’entraînement, deux câbles de communication SMEMA, une boîte à outils (tournevis et clés hexagonales) et un élément filtrant de refroidisseur.
Quelle pression d'air la machine nécessite-t-elle ?▼
La pression d’air doit être maintenue entre 0,1–0,2 MPa. Ce contrôle fait partie de la vérification quotidienne avant production.
Pourquoi le refroidisseur doit-il être démarré avant le laser ?▼
Le refroidisseur doit être en marche avant le démarrage du laser, faute de quoi le laser surchauffe et déclenche une alarme sans aucune émission laser.
À quelle fréquence faut-il lubrifier les vis à billes et les rails ?▼
Tous les 3 mois : essuyez les vis avec un chiffon non pelucheux, nettoyez au WD-40, essuyez de nouveau, puis appliquez le lubrifiant et déplacez les axes pour le répartir.
Comment nettoyer l’optique laser ?▼
Inspectez chaque mois les miroirs et le galvanomètre. S’ils sont sales, utilisez un coton-tige, un chiffon non pelucheux ou un papier optique avec de l’alcool à 99,99 %, et essuyez délicatement. Ne touchez jamais les optiques à mains nues.
Qui doit réaliser les réparations électriques ?▼
Toute intervention impliquant une mesure sous tension doit être réalisée par un électricien qualifié. Avant la maintenance, coupez l'alimentation de la machine et restez prudent près des pièces en mouvement pour éviter tout accident.
À quelle fréquence faut-il nettoyer l'objectif de la caméra CCD ?▼
Tous les 3 mois. Vérifiez d’abord la présence de saleté : si nécessaire, essuyez délicatement avec de l’alcool à 99,99 % sur un chiffon non pelucheux ou un coton-tige.

Prêt à maîtriser le R6-U ?

Contactez nos ingénieurs pour une évaluation gratuite : première réponse sous 12 heures ouvrées (du lundi au samedi, 09:00–23:00 heure de Chine, UTC+8). Nous vous aidons à planifier l’installation, l’étalonnage et la formation des opérateurs.


📞 (86-755) 86700443✉ [email protected]