Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

Elle, yarı otomatik ve otomatik lens besleme arasında saatlik üretim, kalite ve işçilik açısından ölçüme dayalı bir karşılaştırma; hesapları kendi hattınızda doğrulayabilirsiniz.

Elle, yarı otomatik ve otomatik lens besleme arasında saatlik üretim, kalite, işçilik ve geri ödeme açısından ölçüme dayalı bir karşılaştırma; satın almadan önce hesapları kendi hattınızda doğrulayabilirsiniz.
Manuel besleme bedava görünür, çünkü faturada makine yoktur. Para dört başka kapıdan çıkar ve bunlardan üçü hiçbir maliyet tablosunda görünmez.
Eğitimli bir operatör lensleri tek tek alır ve bir yönlendirme yuvasına yerleştirir. Bu sayfadaki karşılaştırma için yayımlanmış tezgâh verileri, ulaşılabilir hızın kişi başına 800–1,200 UPH olduğunu ve lenslerin %5–15'inin sıkışma, çizik veya yanlış yön nedeniyle reddedildiğini gösterir. Reddetme oranı sabit değildir: vardiyaya, yorgunluğa ve lens partisine göre kayar; gece vardiyalarında aynı parçada gündüz vardiyasına göre tipik olarak daha yüksek reddetme görülür.
Bu kalemleri topladığınızda görünür maliyet — ücretler artı hurdaya ayrılan lensler — manuel beslemenin gerçek maliyetinin yalnızca yaklaşık –40'ını oluşturur.
Aynı sekiz maliyet kalemi, bir manuel istasyon ve bir DPS-2 istasyonu üzerinden fiyatlandırılmıştır. Tablonun amacı, görünür kalemin — ücretlerin — en büyük kalem olmadığını göstermektir.
| Maliyet kalemi | Manuel istasyon | DPS-2 istasyonu |
|---|---|---|
| Doğrudan işçilik | hat başına 2–3 operatör, sizin tam yüklü ücret oranınızla | 1 operatör dört veya daha fazla makineyi denetler |
| Hurda ve malzeme kaybı | lenslerin %5–15'i reddedilir, ayrıca hâlihazırda tüketilmiş malzeme | reddetme %0.5 altında, dolayısıyla malzeme kaybı sürecin taban değerine yaklaşır |
| Onarım işçiliği | Yanlış hizalanmış her lens daha sonra bulunup elle düzeltilir | Yön, yerleştirme kafasının önünde kontrol edilir |
| Mikro duruşlar | Duruş kaydına hiç yansımayan yeniden başlatmalar, dolumlar ve düzeltmeler | Kanal başına sıkışma kurtarmalı sürekli besleme |
| Denetim yükü | Yüksek gelen reddetme, otomatik optik denetimde (AOI) daha fazla parçayı işaretler | Kararlı giriş, hatalı ayıklamayı ve yeniden denetimi azaltır |
| Müşteri iadeleri | Kaçan hatalar navlun ve garanti riskiyle birlikte geri döner | Reddetme son testte değil, kaynağında kontrol edilir |
| Ekipman maliyeti | Makine yok, ama kapasite sınırı da yok | Kanal sayısı ve opsiyonlarla ölçeklenen bir temel tutardan itibaren |
| Devreye alma ve eğitim | Yeni bir operatörün hıza ulaşması 2–4 hafta | HMI üzerinde 1–3 gün eğitim |

JHIMS DPS-2, lensleri patentli çift frekanslı tahrikli titreşimli kaseden besler ve kapalı çevrim kontrolle stabilize eder; böylece parça, gündüz vardiyasının ilk saati de olsa gece vardiyasının son saati de olsa alma noktasına aynı hızda ulaşır.

Aşağıdaki tablo, müşterilerle fizibilite görüşmesinde kullandığımız karşılaştırmadır. Rakamlar JHIMS mühendislik verilerinden ve müşteri hatlarından alınan tipik değerlerdir; bunları bir başlangıç noktası olarak alın ve kendi lenslerinizle numune testi yaparak doğrulayın.
| Kriter | Manuel Besleme | Yarı Otomatik | JHIMS DPS-2 |
|---|---|---|---|
| UPH (saatte lens) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| Ret oranı | 5–15% | %2–5 | %0.5 altında |
| Hat Başına Operatör | 2–3 | 1–2 | 4+ makine başına 1 |
| Changeover (kalıp değişim) süresi | 15–30 dk | 10–20 dk | 5 dk altında |
| Vardiyalar arası sapma | ±–40 | ±–25 | %3 altında |
| Operatör eğitimi | 2–4 hafta | 1–2 hafta | 1–3 gün |
| Yıllık İşçilik Maliyeti (1 vardiya) | $15K–$25K | $8K–$14K | $3K–$5K |
| Ekipman maliyeti | $0 (yalnızca işçilik) | $4K–$7K | Konfigürasyona göre fiyatlandırılır |
| Tipik Geri Ödeme | Uygulanamaz | 12–24 ay | 6–11 ay |
| 5 yıllık maliyet tahmini | $90K–$180K | $45K–$70K | $22K–$30K |

Bu sayfadaki kaldırılmış çevrimiçi hesaplayıcı dokuz girdi istiyordu. Bunlardan dördü kararın neredeyse tamamını taşır, dolayısıyla hesabı bir beyaz tahtada yapabilirsiniz:
Cevabı her şeyden çok iki değişken belirler: lens değeri ($2'lik bir lens, reddetmeyi $0.20'lik bir lense göre on kat pahalı yapar) ve vardiya yapısı (iki vardiya, makine maliyetini ikiye katlamadan işçilik tasarrufunu kabaca ikiye katlar).
Bu sayfadaki her rakam iki kaynağa dayanır: DPS-2 platformu üzerinde JHIMS mühendislik ölçümleri (besleme hızı, reddetme, yön tutarlılığı, changeover süresi) ve LED aydınlatma, otomotiv elektroniği, medikal optik ile tüketici elektroniği üretiminde kurulu hatlardan belgelenmiş müşteri verileri.
Bunlara güvenmek zorunda değilsiniz. Kendi lenslerinizden 500–800 adet gönderin, ücretsiz 48 saatlik besleme testi yapalım ve ölçülen besleme hızı, reddetme dağılımı ile lenslerinizin çalıştığı bir video ve arkasındaki zaman serisi verilerini içeren bir rapor iletelim. Rakamlar sizin parçanızda tutmuyorsa, bunu sipariş vermeden önce bilmekte fayda var.
Bu sayfayı okurken önemli olan ayrım, ölçülmüş değer ile aktarılmış değer arasındadır. Ölçülmüş değer, onu üreten belirli lens, ray ve kalıp kombinasyonundan gelir; aktarılmış değer ise benzer bir uygulamadan ödünç alınan ve sizinkinde de geçerli olduğu varsayılan bir rakamdır.
Besleme hızı ve reddetme ölçülmüş değerlerdir ve bir iş gerekçesini karara bağlayan iki rakamdır — bu yüzden bunları makine başına değil kanal başına veriyoruz ve numune testi sizin parçanızı kullanıyor. Buradaki müşteri verileri LED aydınlatma, otomotiv elektroniği, medikal optik ve tüketici elektroniğinde kurulu hatlardan gelir ve her biri farklı bir başlangıç seviyesinden yola çıkar.
Rakamları doğrulamak, onları sağlayan tedarikçiye güvenmeden mümkün olmalıdır. Herhangi bir iddianın ham yapısını isteyin: zamanlanmış bir vardiya boyunca kanal başına besleme hızı, neden kategorileriyle birlikte reddetme sayısı ve bunları üreten lens ile kalıp.
DPS-2, besleme hızını ve reddetmeyi hat verisi olarak kaydeder; böylece aynı ölçümler kurulumdan sonra tekrarlanabilir ve broşürle değil numune raporuyla karşılaştırılabilir. Bir tedarikçi ölçümleri sunup arkasındaki koşulları sunamıyorsa rakamı iddia olarak görün; ikisini de sunamıyorsa iddiayı yok sayın.
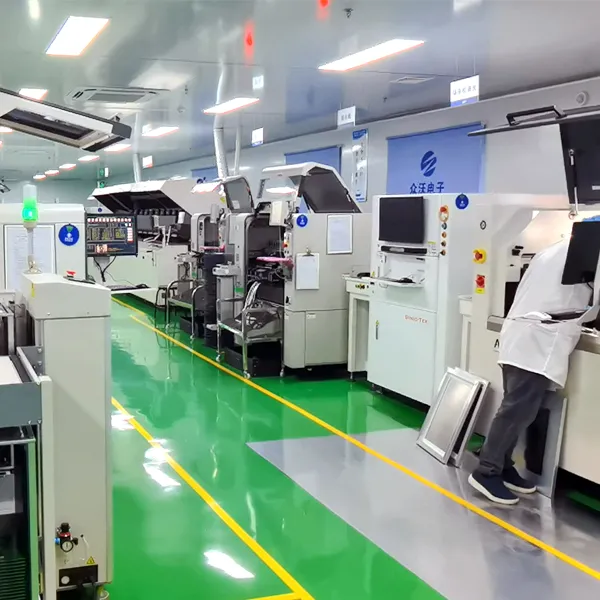
Otomasyona geçmeden önce gerçekte hangi belirti için para ödediğinizi netleştirin. Soldaki her belirti farklı bir ölçüme işaret eder ve o ölçüm, besleyicinin doğru harcama olup olmadığını belirler.
| Hattaki belirti | Genellikle anlamı | İlk olarak ne ölçülmeli |
|---|---|---|
| Dizgi makinesi çevrimler arasında bekliyor | Besleme hızı makinenin tüketiminin altında | Saatlik lens tüketimine karşı ulaşılan besleme hızı |
| Gece vardiyasında reddetme yükseliyor | Yorgunluğa bağlı yön ve elleçleme | Aynı lens ve kalıpta vardiyaya göre reddetme |
| AOI hatalı ayıklamaları artıyor | Gelen yön ve bulaşma değişkenliği | Besleme adımında nedene göre reddetme |
| Kurulum süresi vardiyayı yiyor | Lens tipi başına manuel kalıp değişimi | Haftalık değişim sayısı ve değişim başına dakika |
| Operatör sayısı hacimle birlikte büyüyor | Besleme işçiliği çıktıyla doğrusal ölçekleniyor | Hat başına aylık tam yüklü işçilik |
| Hurda maliyeti işçilik maliyetini aşıyor | Lens birim değeri baskın kayıp | Aylık lens × reddetme × lens maliyeti |
| Müşterilerden bulaşma şikâyetleri | Tepsi ile yuva arasındaki elleçleme | Son testte ve müşteri iadesinde hata kategorileri |
| Hacim yatırımı gerekçelendiremeyecek kadar düşük | Otomasyonun ortadan kaldırdığı bir kısıt yok | Aylık lens hacmi, vardiya düzeni ve müşteri kalite şartları |
| Ürün karışımı, kalıbın amortismanından hızlı değişiyor | Tip başına kalıp maliyeti hizmet verdiği hacmi aşıyor | Bir sonraki tasarım değişikliğine kadar lens tipi başına parça sayısı |
Otomatik besleme bir makine kararı değil, hat kararıdır. Teklif vermeden önce proses mühendisinizle şu altı noktayı kontrol edin:
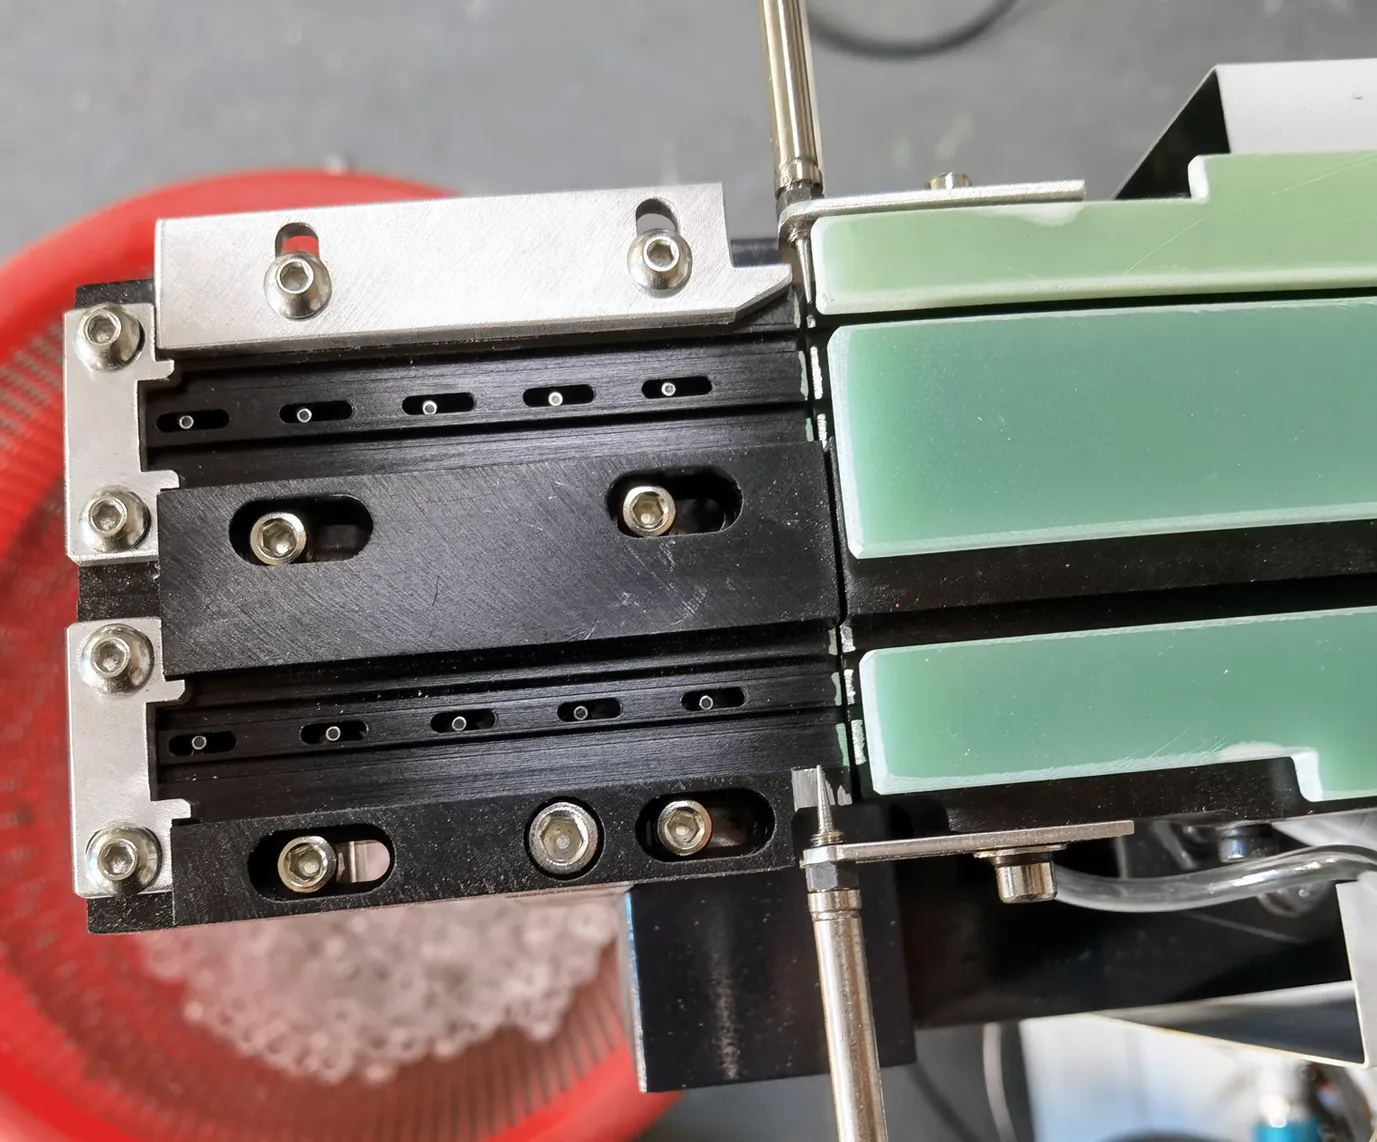
Hattınızda manuel mi otomatik mi sorusunu çözmenin en hızlı yolu, tahmin etmeyi bırakıp ölçmektir. Ücretsiz 48 saatlik besleme testi için 500–800 lens gönderin; ölçülen besleme hızı, reddetme dağılımı ve yön tutarlılığını içeren belgelenmiş bir rapor alırsınız — geri ödeme tahmininde kullandığımız aynı veriler.
Önce teknik arka planı istiyorsanız, çift frekanslı mimarinin kararlı beslemeyi nasıl sağladığını okuyun veya tam DPS-2 teknik özelliklerini inceleyin. Vardiya yapınızı, lens maliyetinizi ve beklenen hacminizi konuşmak için WhatsApp üzerinden bir JHIMS mühendisine yazın — tipik yanıt süresi birkaç saat.
Numune testinden sonra elinize geçen şey, üzerine göre hareket edebileceğiniz bir belgedir: lensleriniz üzerinde ölçülen besleme hızı, neden dağılımıyla birlikte reddetme sayısı — yön, sıkışma, yüzey izi — parça alma noktasındaki yön tutarlılığı ve mekanizmanın anlatılmak yerine incelenebilmesi için çekilmiş çalışma videosu.
Test aynı zamanda konfigürasyonu da beslediği için rapor, kanal sayısı ve kalıp önerisiyle geri gelir — geri ödeme tahmininin ihtiyaç duyduğu girdi. Makine rakamı ve kanal sayısı, modelin tedarikçi tarafından aldığı tek iki maliyettir; geri kalan her şey — ücretiniz, hacminiz, lens maliyetiniz ve mevcut reddetme oranınız — masanın sizin tarafınızda kalır.
Testi bir tedarikçiye bağlanmadan önce yapın, sonra değil. 500–800 lensle 48 saatlik çalışma bir kargo kutusu ve birkaç güne mal olur; ya ihtiyacınız olan hızı doğrular ya da o hıza ulaşmak için farklı bir kanal sayısı veya kalıbın gerekeceğini gösterir.
Her iki sonucun da değeri vardır: birincisi veriye dayanarak verilen bir karar, ikincisi ise sermaye harcanmadan önce verilen bir karardır. Bir hat zaten otomatik besleniyorsa ve şikâyet hızdan çok kaliteye yönelikse, aynı test teşhis aracı olarak da işe yarar; çünkü ret dağılımı, nedenin hat, aparat mı yoksa lens partisinin kendisi mi olduğunu ortaya koyar.

Otomasyon, bir besleme adımının arıza modunu değiştirir ve bu değişimin görünür hâle geldiği yer ilk aydır. Manuel düzende kalite, operatörün ne kadar yorgun olduğuna bağlıdır; dolayısıyla risk vardiya boyunca büyür. Kontrollü bir besleyicide sunum hızı tahrik ve aparata ait olduğundan risk, konfigürasyona ve lens partisine kayar.
İlk günlerin üç göreve ayrılmasını bekleyin: sunum yüksekliğinin nozul stroğuna göre doğrulanması, lens reçetelerinin PLC üzerine yüklenmesi — böylece changeover bir ayar değil bir reçete çağırma işlemi olur — ve aparatın test numuneleri yerine gerçek üretim lenslerine göre oturtulması. Operatör eğitimi çok dilli HMI üzerinde bir ile üç gün sürer; yeni bir operatörün değişkenliği geri getirebildiği ret yönetimi konusunda bir oturum ekleyin.
İlk ay boyunca üç şeyi ölçün ve haftalık olarak yazın: gereksinime göre besleme hızı, nedene göre dağılımıyla ret ve vardiyalar arası değişim. Üçüncüsü göstergelerde genellikle eksiktir çünkü manuel bir hat onu gizler; aynı parçada gece vardiyasının gündüz vardiyasından daha yüksek ret vermesi yaygındır ve vardiya raporunda nadiren görünür.
Kontrollü bir besleyici değişimi %3'ün altında tutmalıdır; tutmadığında neden genellikle tahrikle değil aparatla ilgilidir, yani çözüm mekanik ve nokta atışıdır. Son madde disiplindir: bir lens partisi zor göründüğünde her seferinde makineyi yeniden ayarlamaya direnin; iki hafta içinde üç kişinin ayar yaptığı bir besleyici, numune testini anlamlı kılan karşılaştırılabilirliği yitirmiştir.
Tam manuel bir istasyon ile tam otomatik bir besleyici arasında yarı otomatik bir düzen yer alır ve bazı fabrikalar için bu bir uzlaşma değil, doğru yanıttır. Yarı otomatik bir hücre tipik olarak 1,500–2,500 UPH hızında, %2–5 bandında ret oranıyla çalışır, hat başına bir veya iki operatör gerektirir ve 10–20 dakikada ürün değiştirir.
Manuel beslemeye karşı yön tayini kararını ortadan kaldırırken operatörü yükleme ve kontrol döngüsünde tutar. Lens günde birkaç kez değiştiğinde ve tip başına hacim ölçülü olduğunda bu üretime uyar, çünkü her lens tipi için aynı derinlikte aparat gerektirmez. Darboğazı besleme olmayan tesisler için de uygundur: dizgi makinesi başka bir şeyle sınırlıysa, daha hızlı bir besleyici yalnızca daha uzun bir kuyruk satın alır.
Yüksek karışımlı işlerde aritmetik gerçekten iki taraflıdır. Otomatik tarafta aparat her lens tipi için üretilir ve PLC reçeteleriyle beş dakikanın altında changeover, karma bir programı uygulanabilir kılan şeydir; manuel tarafta amorti edilecek aparat yoktur, yani yarın herhangi bir lens hazırlık maliyeti olmadan çalıştırılabilir.
Bu nedenle karar, bir lens tipinin tasarım değişmeden önce gerçekte kaç adet çalışacağına bağlıdır. Bu sayı büyükse aparat haftalar içinde amorti edilir ve otomasyon kalite ile iş gücünde kazanır. Sayı küçük ve ürünler sürekli değişiyorsa genellikle en iyisi hibrit bir düzendir: yüksek hacimli lens tipleri için bir otomatik besleyici, uzun kuyruk için yarı otomatik veya manuel bir istasyon.
 İlgiliDPS-2 Tam Teknik ÖzelliklerDPS-2 Tam Teknik ÖzelliklerÜrünü görüntüle →
 İlgili ÜrünYamaha YSM10 Dizgi MakinesiYüksek hızlı kompakt modüler dizgi makinesi – 46,000 CPH, 96 besleyici, e-Vision + Side View.Ürünü görüntüle →
 Yamaha YSM20R SMD Dizgi Makinesi95,000 CPH modüler dizgi makinesi — DPS-2 lens besleme hatlarıyla eşleşir.Ürünü görüntüle →
 3D SPI Lehim Pastası DenetimiReflow öncesi baskı hatalarını 0 3D pasta denetimiyle yakalayın.Ürünü görüntüle →
 R10 Reflow FırınıLens grupları için kararlı ısı profiliyle kurşunsuz sıcak hava reflow.Ürünü görüntüle →
 D900 Dozajlama MakinesiKonformal kaplama ve lens yapıştırma adımları için hassas dozajlama.Ürünü görüntüle →
 ÜrünDPS-2 Ürün BilgisiMimari, teknik özellikler ve alıcı uygunluğu.Devamını oku →DestekDPS-2 Sorun Giderme KılavuzuBelirti → neden → çözüm prosedürleri.Kılavuzu okuyun →
 Satın Alma KılavuzuSMT Lens Besleyicisi Nasıl Seçilir (2026)8 adımlı satın alma yolu, tedarikçi karnesi ve çift ile tek frekans karşılaştırmasıMakaleyi oku →
 Vaka ÇalışmasıSMT Lens Besleyici Yatırım Getirisi (ROI) Vaka ÇalışmasıGerçek KPI geçişi: hata oranı →%0.3, UPH 900→3420, 7 aylık geri ödemeMakaleyi oku →
 SözlükSMT Lens Besleme SözlüğüTitreşimli besleme, PID kontrolü ve UPH metrikleri için terminoloji.Sözlüğü okuyun →
 KarşılaştırmaÇift ve Tek Frekanslı Titreşimli Besleyiciİki titreşim teknolojisinin teknik karşılaştırmasıMakaleyi oku →
Lens numunelerinizi ve üretim verilerinizi gönderin; bir JHIMS mühendisi ölçümlü bir test raporu ve hattınız için geri ödeme tahmini ile döner. Standart koşullar: siparişle T/T peşin, sevkiyattan önce T/T.
Farkı gerçek lenslerde görmek için: bir SMD dizgi makinesinde otomatik LED lens beslemesi, üretimde titreşimli kase besleyici, ve daha fazla hat görüntüsü için: JHIMS YouTube kanalı.















