Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

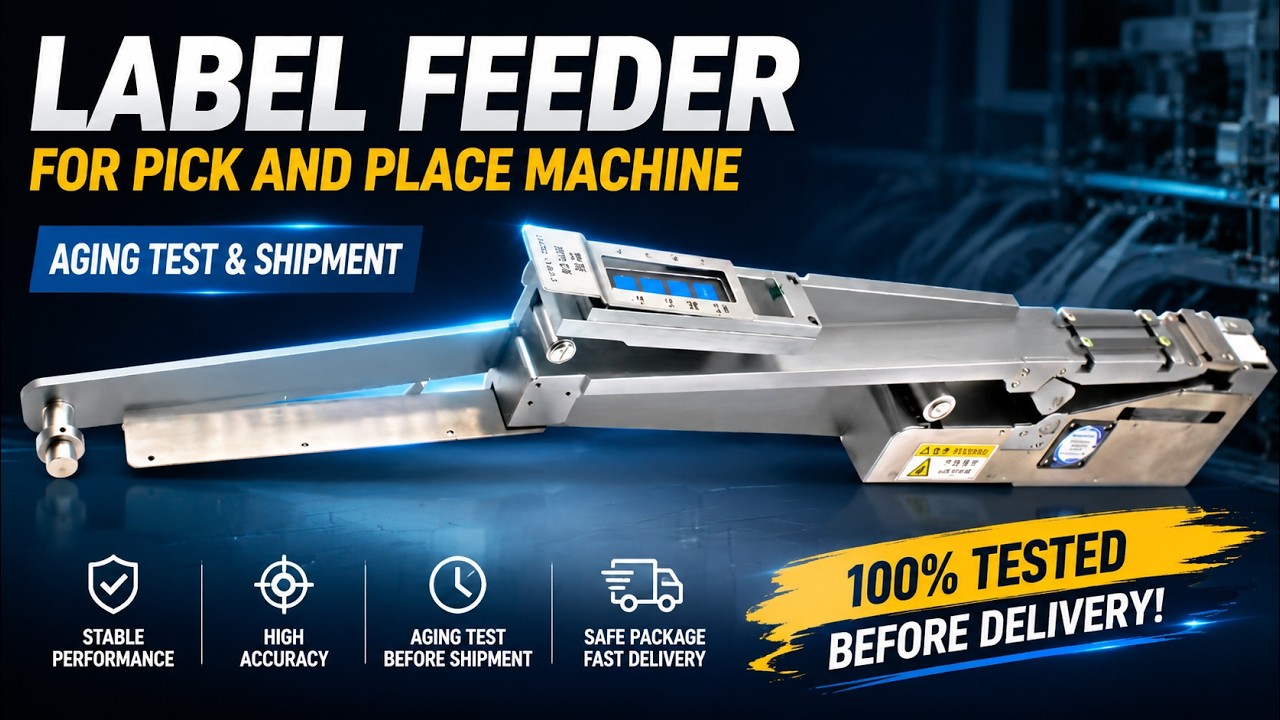
Tutoriel vidéo de l'alimentateur d'étiquettes JHIMS LMFD LB sur les modules FUJI NXT : installation et enfilage, pas d'avance, tableau de diagnostic des défauts, cycles de maintenance et les règles terrain qui maintiennent l'alimentation des étiquettes à ±0,1 mm.
Tutoriel vidéo de l'alimentateur d'étiquettes JHIMS LMFD LB sur les modules FUJI NXT : installation et enfilage, pas d'avance, tableau de diagnostic des défauts, cycles de maintenance et les règles terrain qui maintiennent l'alimentation des étiquettes à ±0,1 mm.
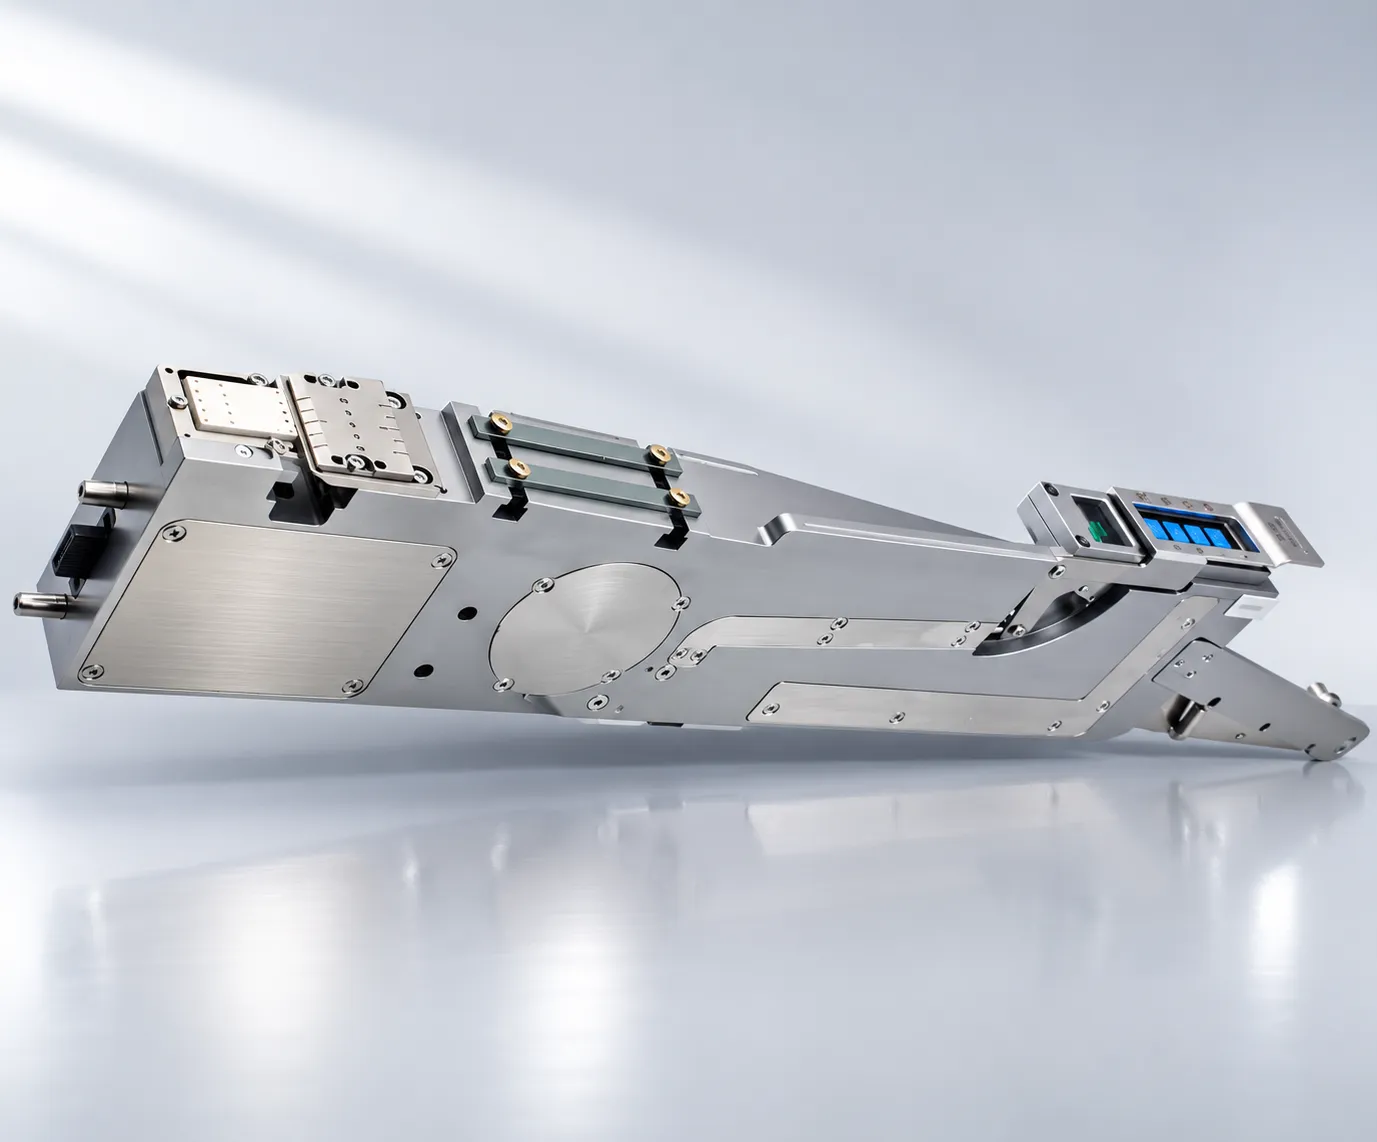
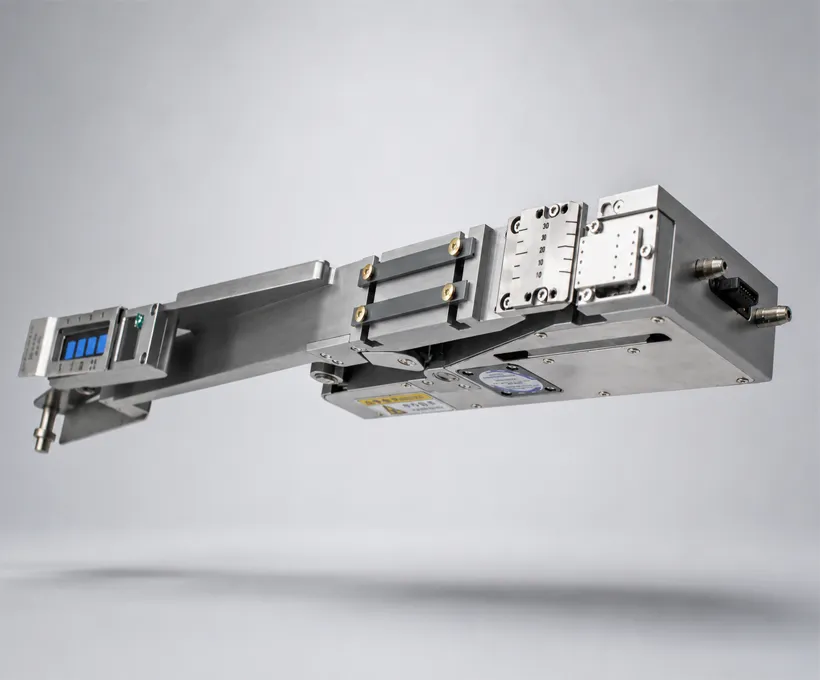
Le LMFD-LB est livré avec l’alimentateur d’étiquettes lui-même (interface standard 14PIN), un contrôleur à écran tactile à base ARM (installé), un jeu de guides de bobine d’étiquettes avec kit de réglage de tension, la visserie de montage pour le banc d’alimentation FUJI NXT, ainsi que le manuel d’utilisation et le certificat d’étalonnage. Vérifiez tous les éléments avant l’installation.
Mettez le module FUJI NXT hors tension et ouvrez le capot du banc d'alimentation. Faites coulisser le LMFD-LB dans un emplacement d'alimentateur libre — l'interface 14PIN s'accouple automatiquement au connecteur du banc FUJI NXT. Verrouillez l'alimentateur en place avec le verrou à coin. Aucun câblage ni intégration PLC n'est nécessaire. Remettez le module sous tension : le système NXT reconnaît l'alimentateur d'étiquettes comme un dispositif d'alimentation. Chargez le rouleau d'étiquettes et engagez le papier support dans les galets de guidage jusqu'à ce que la première étiquette atteigne le bord décolleur.
Appuyez sur PROFILE puis sur NEW sur l'écran tactile. Saisissez la longueur, la largeur et le pas d'avance de l'étiquette (mm). Réglez la vitesse d'avance jusqu'à 120mm/s et vérifiez la position du bord du décolleur. Enregistrez le profil. Le passage d'un type d'étiquette enregistré à un autre prend moins de 3 secondes — sans reprogrammation ni ordinateur externe. Le contrôleur à base ARM mémorise jusqu'à 50 profils produit.
Le LMFD-LB atteint une précision d'alimentation de ±0,1mm en X/Y grâce au positionnement par capteur à fibre optique et à la compensation d'impulsion. L'alimentateur (feeder) vérifie chaque étiquette au bord du décolleur avant que la buse de la machine de placement CMS ne la prélève. Il rejette et réalimente automatiquement les étiquettes défaillantes, garantissant la lisibilité des codes-barres et QR à l'AOI comme à l'ICT, sans aucun échec de scan.
Choisissez le modèle selon la largeur maximale de bande : LMFD-LB-NXT25 (25 mm), NXT40 (40 mm), NXT88 (88 mm) ou NXT100 (100 mm). Tous les modèles sont compatibles avec les plateformes FUJI NXT III, NXT II, AIMEX, NXTR et XPF (M3, M6, M6S, AIMEX, NXTR, XPF — colonne unique).
Chaque semaine : essuyez le bord du décolleur et les rouleaux de guidage à l’alcool isopropylique ; vérifiez l’absence de résidus sur le trajet du papier support. Chaque mois : vérifiez la précision du pas d’avance par rapport à la valeur affichée par le contrôleur et nettoyez la fenêtre du capteur à fibre optique. La roue d’avance en caoutchouc est prévue pour une longue durée de service (environ 3 ans) — remplacez-la lorsque les étiquettes glissent ou que le pas dérive. Maintenez le connecteur 14PIN exempt de poussière avec de l’air comprimé lors des contrôles mensuels.
L'alimentation en étiquettes paraît simple, mais elle repose entièrement sur la précision de la tension et de la détection. L'alimentateur doit décoller l'étiquette de son support, la présenter à la tête de pose dans une position constante et signaler à la machine qu'une pièce a été distribuée — à chaque cycle, sans casser les étiquettes fragiles qu'exige l'assemblage CMS. Les variables qui gouvernent ce résultat sont la tension de décollement et d'avance, les réglages d'air assisté et de détection, ainsi que la propreté du trajet d'avance. Laissez ces valeurs dériver et apparaissent des défauts d'alimentation, des étiquettes doubles ou froissées, et une perte de précision de pose. Les sections ci-dessous réunissent le savoir de terrain au-delà du manuel de l'opérateur : diagnostic d'un défaut d'alimentation, consommables et filtres, cycle de maintenance, et référence des paramètres pour un réglage fiable.
| Symptôme | Cause probable | Probabilité | Correction |
|---|---|---|---|
| Aucune étiquette au bord de la bande pelable | Bobine vide / film support non engagé | 40% | Charger une nouvelle bobine ; réenfiler dans les galets de guidage |
| Dérive du pas d'avance | Usure de la roue en caoutchouc / résidus | 25% | Nettoyer la roue ; remplacer si usée |
| Alimentateur non reconnu par la NXT | Connecteur 14 broches sale / mal enfoncé | 20% | Nettoyer le connecteur ; réinsérer l'alimentateur dans son logement |
| Inclinaison de l'étiquette > ±0,1mm | Guide de rouleau desserré / fenêtre du capteur sale | 10% | Resserrer le guide ; nettoyer le capteur à fibre optique |
| Bourrages fréquents | Réglages de pas du profil erronés | 5% | Saisissez à nouveau le pas d'étiquette ; vérifiez par un amorçage test |
| Aucune étiquette au bord de la bande pelable | Bobine vide / film support non engagé | – | Charger une nouvelle bobine ; réenfiler dans les galets de guidage |
| Dérive du pas d'avance | Usure de la roue en caoutchouc / résidus | – | Nettoyer la roue ; remplacer si usée |
| Alimentateur non reconnu par la NXT | Connecteur 14 broches sale / mal enfoncé | – | Nettoyer le connecteur ; réinsérer l'alimentateur dans son logement |
| Inclinaison de l'étiquette > ±0,1mm | Guide de rouleau desserré / fenêtre du capteur sale | – | Resserrer le guide ; nettoyer le capteur à fibre optique |
| Bourrages fréquents | Réglages de pas du profil erronés | – | Saisissez à nouveau le pas d'étiquette ; vérifiez par un amorçage test |
| Aucune étiquette au bord de la bande pelable | Lame de décollement bloquée par des résidus d'adhésif | – | Nettoyer le bord du décolleur à l'alcool isopropylique |
| Étiquettes coincées dans les rouleaux de guidage | Trajet du papier support mal engagé | – | Réenfiler dans les galets de guidage |
| Dérive du pas des étiquettes après un changement de série | Ancien profil toujours actif | – | Passer au profil correct et vérifier |
| L'alimentateur décroche en cours de production | Verrou à coin mal engagé | – | Couper l'alimentation et reverrouiller le verrou à coin |
| Étiquettes non prélevées par la buse | Étiquette absente du bord du décolleur à l'arrivée de la buse | – | Vérifier le timing d'alimentation dans le programme NXT |
| Échecs de lecture de codes-barres à l’AOI | Étiquette décalée au-delà de ±0,1 mm | – | Vérifiez le guide de rouleau et la fenêtre du capteur |
| Défauts d'alimentation intermittents | Fenêtre du capteur à fibre optique sale | – | Nettoyer la fenêtre du capteur |
| L'alimentateur délivre deux étiquettes à la fois | Réglage de tension trop lâche | – | Serrez le kit de réglage de tension |
| Profil thermique perdu après une coupure d'alimentation | Profil non enregistré | – | Appuyez sur PROFILE → SAVE après la modification |
| Déchirure du papier support | Bord coupant du guide-bande / enfilage incorrect | – | Contrôler le guide ; réenfiler le papier |
| Faible vitesse d'alimentation | Vitesse limitée dans le profil | – | Augmenter la vitesse d'alimentation jusqu'à 120 mm/s dans le profil |
| Fréquence | Tâche | Notes |
|---|---|---|
| Hebdomadaire | Nettoyer le bord du décolleur et les rouleaux de guidage à l'alcool isopropylique | Vérifier l'absence de résidus dans le trajet du papier support |
| Mensuel | Vérifier le pas d'avance par rapport à la valeur du contrôleur | Nettoyer la fenêtre du capteur à fibre optique |
| Mensuel | Souffler la poussière du connecteur 14PIN à l'air comprimé | Gardez le connecteur exempt de poussière |
| Tous les ~3 ans | Remplacer la roue d'entraînement en caoutchouc lorsque les étiquettes glissent ou que le pas dérive | Dimensionné pour une longue durée de service |
L'alimentation en étiquettes ne tombe pas en panne d'un coup, elle se dégrade progressivement, et c'est pourquoi les intervalles de maintenance comptent plus qu'il n'y paraît. Les résidus d'adhésif sur le bord décolleur s'accumulent au fil d'une semaine de production jusqu'à ce que les étiquettes se décollent de travers ou collent au bord, et c'est à ce moment que commencent les défauts d'alimentation ; un essuyage hebdomadaire à l'alcool isopropylique prévient donc la panne au lieu d'y réagir. Le trajet du papier support mérite la même attention : les résidus dans les galets de guidage modifient légèrement la longueur du trajet, et une petite variation de longueur devient une erreur de pas à la position de pose.
Les opérations mensuelles visent à préserver la justesse de la chaîne de mesure. Vérifier le pas d'avance par rapport à la valeur affichée par le contrôleur confirme que l'alimentateur délivre bien la valeur du programme et non une dérive accumulée, et nettoyer la fenêtre du capteur à fibre optique protège la précision de positionnement de ±0,1 mm, car c'est ce capteur qui indique au contrôleur où se trouve l'étiquette. Souffler la poussière du connecteur 14PIN maintient la fiabilité de l'interface électrique : un connecteur partiellement compromis génère des erreurs intermittentes qui ressemblent à des défauts du contrôleur. Le remplacement de la roue d'entraînement en caoutchouc tous les trois ans environ, ou dès que les étiquettes glissent, est le seul point qui ne doit jamais être compensé en augmentant la tension : une tension plus élevée masque l'usure au prix d'un déport et d'une usure prématurée ailleurs.
| Paramètre | Recommandé | Plage autorisée | Notes |
|---|---|---|---|
| Matériau du corps | Alliage d'aluminium dur + finition | — | Positionnement par double goujon et rail, verrouillage à coin |
| Connexion hôte | interface standard 14PIN | Fil AWG24 | Accouplement automatique avec le banc d'alimentateurs NXT |
| Tension d'alimentation | DC 24V | Courant nominal 1,5A / courant de crête 2,0A | — |
| Vide (en option) | 0,4 – 0,6 MPa, tube de 4 mm | Sélectionnable | Aspiration par vide |
| Unité de commande | Intégration personnalisée de la motorisation et du contrôle à base ARM | Écran tactile | Logiciel développé en interne |
| Mode de fonctionnement | Mode manuel / alimentation auto / ligne | Paramètres de l'écran tactile | — |
| Moteur d’entraînement | Moteur pas à pas | — | — |
| Positionnement de l'étiquette | Positionnement par fibre optique + compensation d'impulsion | — | ±0,1 mm en X et Y |
| Vitesse d'alimentation max. | 120 mm/s | Réglable | Par profil |
| Précision d'alimentation | X ±0,1 mm, Y ±0,1 mm | — | Vérifié au niveau du bord de décollement |
| Boîtier compatible | Ruban papier en rouleau, ruban d'emballage | — | — |
| Matériaux applicables | Étiquettes, pièces métalliques, mousse, film | — | — |
| Rangées d'étiquettes | Simple / multiple, ≤ 8 pièces par rangée | — | — |
| Taille d'étiquette | Une seule rangée de 2×2 mm minimum, épaisseur ≥ 0,05 mm | — | — |
| Méthode de décollement | Dénudage par poussée vers l'avant | — | — |
| Changement d'étiquette | Arrêt et fonctionnement manuel | Récupération des déchets : oui | — |
| Alarme d'absence d'étiquette | Erreur et arrêt intelligent | — | — |
| Plateformes compatibles | FUJI NXT III / NXT II / AIMEX / NXTR / XPF | Colonne unique | Modèles : NXT25/40/88/100 |
Trois variables pilotent l’alimentation des étiquettes : le pas du profil, le capteur à fibre optique et le galet d’entraînement en caoutchouc. Le même mode opératoire de banc d’alimentation fait fonctionner nos autres périphériques CMS. Voir le Guide de dépannage de l’alimentateur de lentilles DPS-2 pour l’alimentateur vibrant associé. En cas de défaut d’alimentation des étiquettes, vérifiez d’abord le pas du profil (un pas erroné est la cause la plus fréquente). Nettoyez ensuite la fenêtre du capteur. Inspectez enfin l’usure de la roue.
Chaque étiquette est vérifiée au bord de décollement avant que la buse de placement ne la prenne. La vérification d’alimentation maintient la lisibilité des codes-barres et QR à l’AOI et à l’ICT avec zéro échec de lecture – voir le Support technique JHIMS page pour l’aide à l’intégration en ligne. Elle rejette et réalimente automatiquement les étiquettes ratées. Les codes-barres et QR restent ainsi lisibles lors du contrôle optique automatique (AOI) et à l’ICT, sans aucun échec de lecture.
L'interface 14PIN s'accouple automatiquement au connecteur du banc d'alimentation NXT. Aucun câblage ni intégration automate n'est nécessaire. Le verrouillage à coin est la seule fixation mécanique : l'installation prend environ 5 minutes.
Le contrôleur ARM mémorise jusqu’à 50 profils produit avec un changement en moins de 3 secondes. Sur les lignes à production mixte, conservez un profil par type d’étiquette et changez depuis l’écran tactile — sans ordinateur externe.
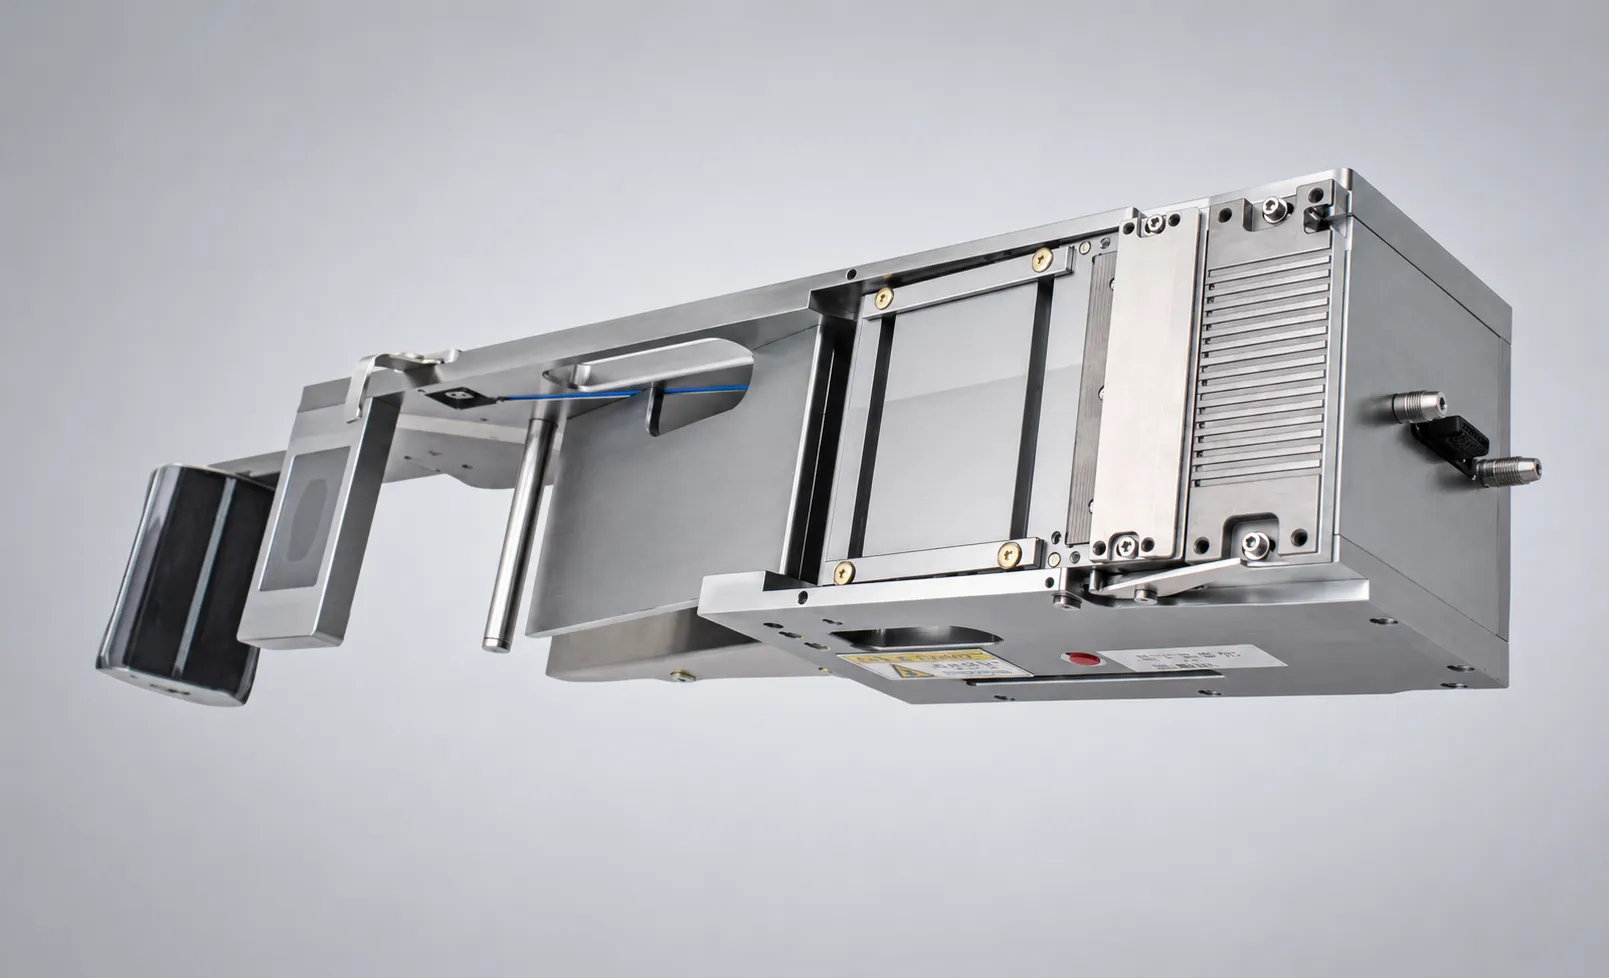
Les deux premières erreurs se produisent à l'installation et sont les plus coûteuses. Forcer l'alimentateur dans la fente du module au lieu de le faire coulisser bien droit peut plier les broches du connecteur 14PIN, transformant une installation de deux minutes en réparation ; le verrou à coin existe précisément pour que l'alimentateur se mette en place par sa géométrie et non par la force. Engager le papier support sans le passer dans les galets de guidage provoque un déport des étiquettes et des défauts d'alimentation qui ressemblent à un problème d'outillage, alors que le trajet papier n'a jamais été correctement établi ; et comme le déport ne se voit que par accumulation, il est généralement découvert bien plus tard qu'il n'est apparu.
Les quatre règles restantes concernent la discipline du programme et du nettoyage. Saisir un pas d'avance erroné dans le programme produit une dérive du pas et des échecs de scan AOI ; c'est pourquoi le programme doit être créé à partir de la spécification de l'étiquette et non recopié d'un produit similaire. Omettre le nettoyage hebdomadaire du bord décolleur laisse les résidus d'adhésif s'accumuler jusqu'au bourrage des étiquettes, et négliger la fenêtre du capteur à fibre optique dégrade la précision de positionnement sous ±0,1 mm. Fonctionner avec un verrou à coin mal engagé peut faire tomber l'alimentateur en pleine production — une défaillance qui endommage le matériel et interrompt la ligne, et qui est entièrement évitable en confirmant le verrouillage avant le démarrage du module.
Ces règles décrivent une routine de travail plutôt qu'un ensemble de préférences, et leur ordre suit la séquence d'apparition des problèmes. Mettre le module FUJI NXT hors tension avant d'installer ou de retirer un alimentateur protège à la fois le connecteur et l'opérateur. Engager le papier support dans les galets de guidage jusqu'à ce que la première étiquette atteigne le bord décolleur établit le trajet pour lequel l'alimentateur a été conçu, et c'est l'étape la plus souvent réalisée approximativement. Enregistrer un programme distinct pour chaque type d'étiquette — le changement de programme prend moins de trois secondes — est ce qui rend la production mixte réellement exploitable sans réapprentissage.
Les quatre règles restantes visent la stabilité du résultat. Vérifier les premières étiquettes par une avance d'essai après tout changement de programme ou toute maintenance confirme que le pas délivré correspond bien au programme, au lieu de le supposer. Le nettoyage hebdomadaire du bord décolleur à l'alcool isopropylique traite la cause la plus fréquente des défauts d'alimentation. Maintenir le connecteur 14PIN exempt de poussière par un nettoyage mensuel à l'air comprimé préserve l'interface électrique. Remplacer la roue d'entraînement en caoutchouc dès que les étiquettes glissent, plutôt que de compenser par une tension plus forte, garde le trajet papier rectiligne et évite qu'une pièce usée ne crée des problèmes ailleurs dans l'alimentateur.
 AssociésAlimentateur vibrant de lentilles JHIMS DPS-2Alimentateur vibrant de lentilles pour le placement SMT — distribution stable des lentilles et des petits composants.Voir le produit →
 AssociésSérigraphieuse JHIMS M8Sérigraphieuse à pâte à braser entièrement automatique à vision pour cartes de grand format — alignement CCD (±0,01 mm) et inspection 2D.Voir le produit →
 AssociésSérigraphieuse de pâte à braser JHIMS L5Sérigraphieuse à vision entièrement automatique avec précision de ±0,025 mm et inspection 2D intégrée.Voir le produit →
 AssociésMachine de marquage laser UV JHIMS R6-UMarqueur laser UV 355 nm pour la traçabilité des circuits imprimés (PCB) — codes QR et Data Matrix à haute cadence.Voir le produit →
 AssociésMachine de dosage de colle JH-D900Machine de dosage haute vitesse à mouvement trois axes de précision, valve jet et double piste — jusqu'à 3 000 Hz.Voir le produit →
 AssociésJHIMS S630 3D SPIInspection 3D de la pâte à braser (SPI) pour les lignes CMS — détecte les défauts de volume, de hauteur et de surface avant la refusion.Voir le produit →
 GuideGuide de la sérigraphieuse L5Guide vidéo pas à pas pour l'utilisation de la sérigraphieuse JHIMS L5.Lire l'article →
 GuideGuide de la sérigraphieuse M8Guide vidéo pas à pas pour utiliser la sérigraphieuse JHIMS M8.Lire l'article →
 GuideGuide de la machine de marquage laser UV R6-UGuide vidéo en 9 étapes : installation, étalonnage laser, processus de marquage QR et dépannage.Lire l'article →GuideGuide de la machine de dosage D900Guide vidéo pas à pas pour utiliser la machine de dosage de colle JH-D900.Lire l'article →GuideGuide de dépannage de l’alimentateur de lentilles DPS-25 pannes courantes d'alimentateur de lentilles classées par probabilité, avec les correctifs étape par étape — la plupart résolues en moins de 10 minutes.Lire l'article →SupportSupport techniqueFormation, télémaintenance et expédition de pièces détachées pour votre ligne JHIMS.Lire l'article →
Contactez nos ingénieurs pour une évaluation gratuite ; première réponse sous 12 heures ouvrées (lun.–sam., 09:00–23:00 heure de Chine, UTC+8).















