Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Demande de devis
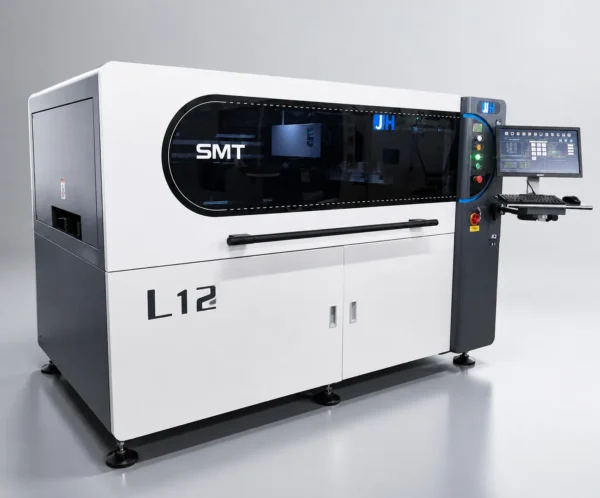
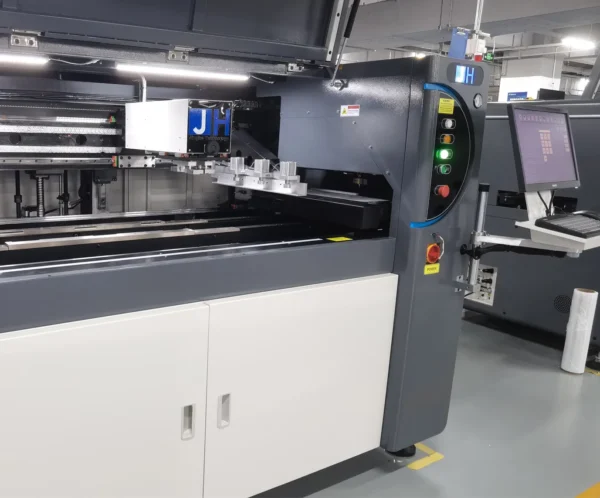
MACHINE DE SÉRIGRAPHIE AUTOMATIQUE POUR PÂTE À BRASER
La sérigraphieuse L12 de JHIMS imprime des circuits imprimés jusqu’à 1200×350 mm avec une précision de ±0,025 mm sur des cadres de stencil jusqu’à 1500×750 mm. Conçue pour la fabrication miniLED, semi-conducteur et énergies nouvelles — avec impression ultra-fine 01005, démoulage progressif en trois étapes et inspection 2D de la pâte à braser intégrée.
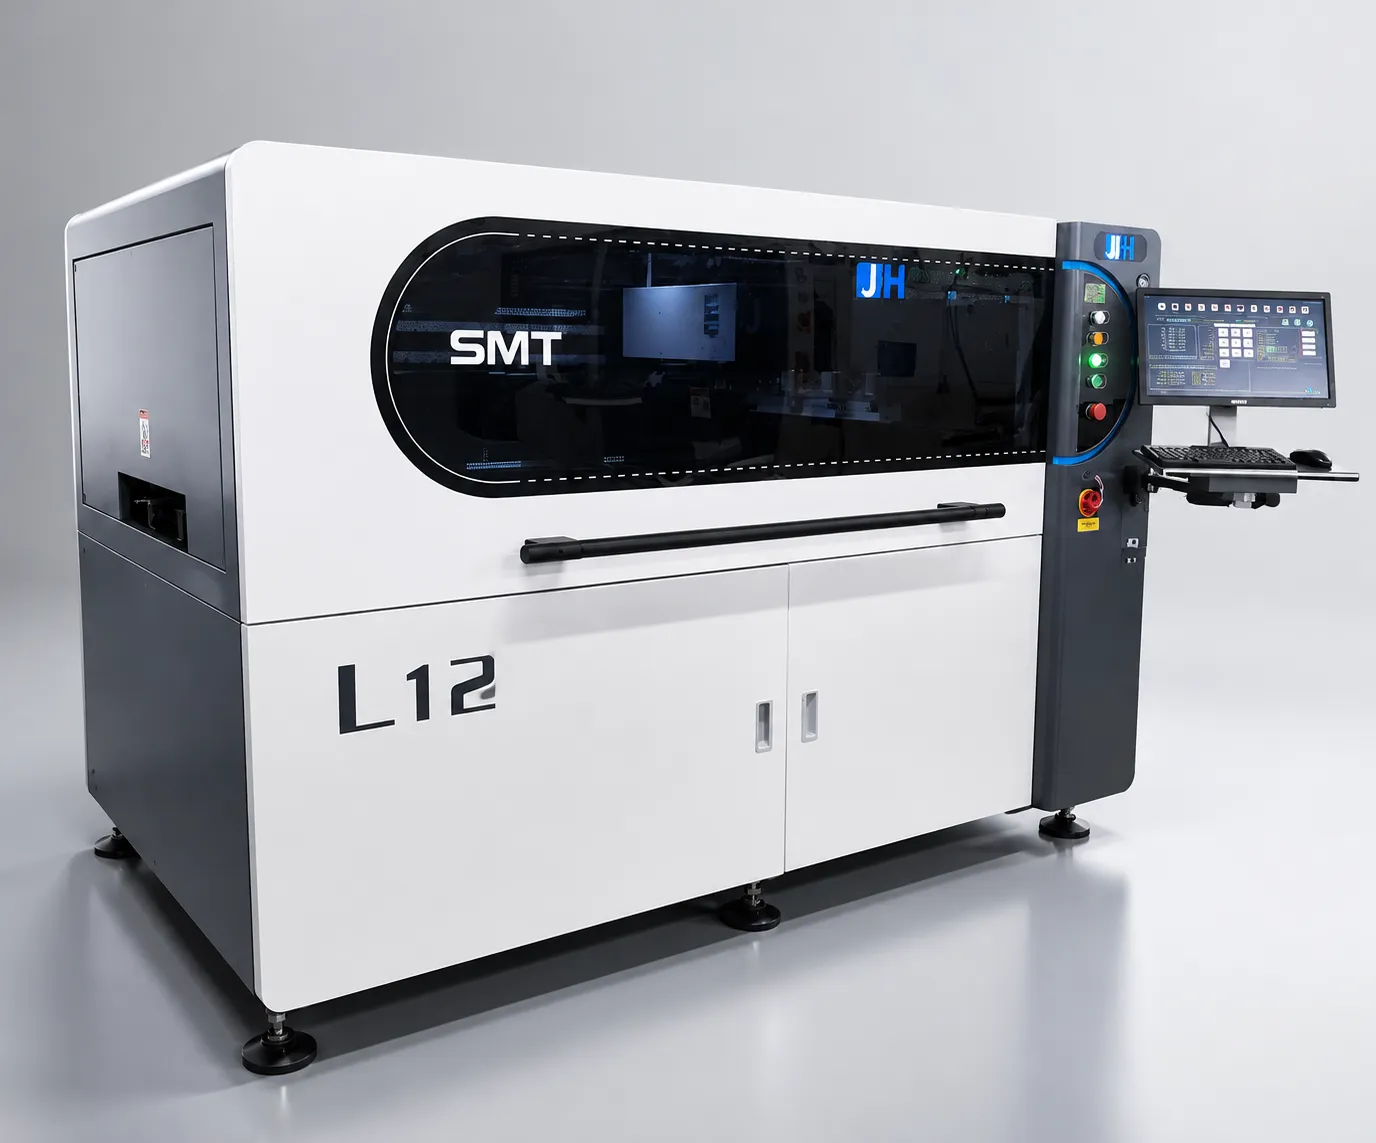
Le JHIMS L12 une imprimante de pâte à braser entièrement automatique à alignement par vision, conçue pour les modules miniLED de très grand format, le packaging semi-conducteur et la fabrication de circuits imprimés pour les énergies nouvelles. Cette imprimante automatique de sérigraphie accepte des cartes de 50×50mm à 1200×350mm et des cadres de stencil jusqu'à 1500×750mm, avec un poids de carte maximal de 7kg. Équipée d'un système de vision CCD de 1,3 mégapixel à imagerie haut/bas et réglage continu de l'éclairage, d'une précision d'impression de ±0,025mm, d'une répétabilité de positionnement de ±0,015mm et d'un démoulage en trois phases, la L12 assure un dépôt de pâte précis et répétable pour les composants 01005 et les circuits ultra-fins à pas de 0,25mm.
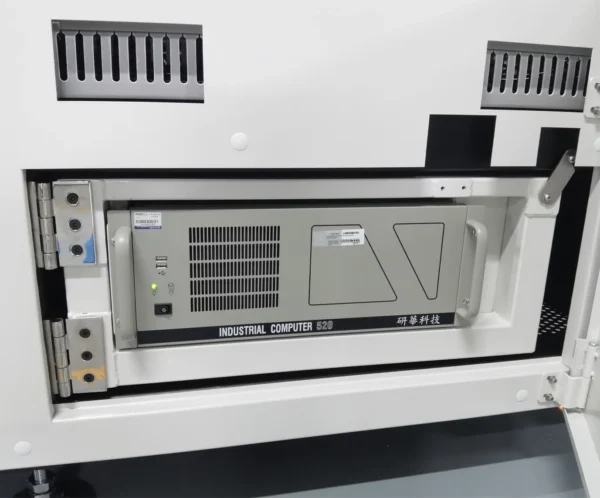
L'imprimante à pâte à braser à vision automatique L12 est conçue pour une production industrielle 24/7, avec un châssis renforcé dimensionné pour des machines de 1500 kg, une piste de transport haute vitesse à une section (1500 mm/s maximum) et une commande par PC industriel compatible avec la connectivité MES de l'Industrie 4.0.
Applications : La sérigraphieuse L12 est idéale pour les modules miniLED, les cartes de packaging semi-conducteur, les systèmes de gestion de batterie (BMS) des énergies nouvelles et les assemblages de circuits imprimés (PCB) grand format jusqu’à 1200 × 350 mm.
Traite des PCB de 50×50 mm à 1200×350 mm et des cadres de stencil jusqu'à 1500×750 mm, avec un poids de carte maximal de 7 kg — conçue pour les modules miniLED, le packaging semi-conducteur et les cartes des énergies nouvelles.
Caméra CCD 1,3 mégapixels avec imagerie haut/bas et réglage d'éclairage continu. Champ de vision de 10×8mm et cycle de capture de 150ms pour un alignement de repères rapide et fiable sur les composants 01005 et les circuits à pas de 0,25mm.
Une précision de répétabilité de positionnement de ±0,015mm, associée à un contrôle précis de la pression de raclette (0,5–25kg), garantit un dépôt de pâte à braser homogène et régulier sur toute la zone d’impression.
Distance (0–20mm) et vitesse (0–20mm/sec) de dépose programmables avec séparation en trois phases (snap-off) garantissent une dépose nette de la pâte même à travers les plus petites ouvertures de stencil, ce qui réduit les défauts sur les motifs ultra-fins.
Détecte en temps réel, avant la refusion, le manque de pâte, l’absence d’impression et les ponts de brasure. La compensation automatique des décalages et le nettoyage automatique du stencil maintiennent une qualité constante série après série.
Modes de nettoyage à sec, humide et par aspiration, avec génération automatique des passes selon les dimensions du circuit imprimé. La consommation de solvant et de papier est calculée automatiquement et ajustable manuellement.
Connectivité MES standard : enregistrement des modes opératoires et exposition des données machine pour téléversement, avec sortie Industrie 4.0 personnalisable. Connexion SPI, étamage automatique, détection de température et d'humidité, et caméra de traçabilité en option.
Interface entièrement nouvelle avec commande par touches de raccourci. Niveaux d’autorisation librement configurables pour les opérateurs, les techniciens et les ingénieurs. Un verrouillage de sécurité arrête la machine à l’ouverture de la porte.
| Paramètre | Spécification | Paramètre | Spécification |
|---|---|---|---|
| Modèle | L12 | Cadre de stencil (min.) | 520×300 mm |
| Cadre de stencil (max.) | 1500×750mm | Épaisseur du stencil | 0,06–0,15mm |
| Positionnement du stencil | Positionnement manuel | Taille min. du PCB | 50×50mm |
| Taille max. de PCB | 1200×350mm | Épaisseur du circuit imprimé (PCB) | 0,4–6 mm |
| Gauchissement du PCB | < 1 % | Dégagement du bord de carte | 2,5 mm |
| Hauteur de carte | 25mm | Hauteur de transport | 900 ± 40 mm |
| Sens de transport | G→D ; D→G ; G→G ; D→D | Vitesse de transport | Max. 1 500 mm/s (programmable) |
| Mode de transport | Piste de transport en une section | Système de support du circuit imprimé (PCB) | Broche magnétique / table élévatrice réglable / cale de support |
| Poids max. de PCB | 7kg | Vitesse d'impression | 10–200 mm/s |
| Pression d'impression | 0,5–25 kg | Mode d’impression | Raclette simple ou double |
| Distance de dépose | 0–20 mm | Vitesse de relâchement | 0–20mm/sec |
| Mode de relâchement | Démoulage en trois étapes en mode snap | Type de raclette | Acier (standard), caoutchouc |
| Précision de répétition du positionnement | ±0,015 mm | Précision d'impression | ±0,025mm |
| Temps de cycle | <15 s (hors impression et nettoyage) | Temps de changement de série | < 5 minutes |
| Méthode de nettoyage | À sec / humide / sous vide (pulvérisation) | Position de nettoyage | Nettoyage côté droit |
| Vitesse de nettoyage | 10–200 mm/s | Champ de vision CCD | 10×8mm |
| Type de caméra | Caméra numérique 1,3 MP | Système de caméra | Prise de vue vers le haut et vers le bas, réglage continu de l'éclairage |
| Temps de cycle de la caméra | 150 ms | Types de repères de positionnement (fiducial) | Carré, cercle, triangle, losange, croix, pastille, trou |
| Taille du repère | 0,1–6 mm | Numéro de marquage | Max 4 |
| Détection 2D | Étain insuffisant / impression absente / pont de brasure | Système de traçabilité | Lecture de code par caméra, 2,5×2,5–8×8mm |
| Alimentation en air requise | 4 – 6 kgf/cm² | Consommation d'air | ~5L/min |
| Température de fonctionnement | -20 °C à 45 °C | Humidité de fonctionnement | 30%~60% |
| Alimentation électrique | AC 220 ±10 %, 50/60 Hz, 1Φ, 3,5 kW | Mode de commande | Commande par PC |
| Dimensions de la machine | 2200 (L) × 1200 (l) × 1500 (H) mm | Poids de la machine | ~1500Kg |
Le JHIMS L12 La sérigraphieuse grand format entièrement automatique à vision est une machine polyvalente déployée dans les secteurs de l’électronique critique partout dans le monde.
La L12 est conçue pour l'impression de modules miniLED, où des milliers de micro-plots doivent être remplis d'un volume de pâte constant sur de grandes dimensions de panneau. Sa capacité de 1200×350mm et son cadre de stencil de 1500×750mm accueillent les matrices complètes de panneaux LED, tandis que la précision de ±0,025mm et la capacité de pas de 0,25mm traitent les géométries de plots ultra-fines des procédés miniLED COB et COG. Le système d'inspection 2D intercepte les défauts de manque de pâte et de pontage sur chaque micro-plot avant refusion, protégeant le rendement des panneaux LED à forte valeur.
Les substrats semi-conducteurs et les cartes de packaging exigent un dépôt de pâte précis et répétable sur des plots à pas fin, avec un risque de contamination minimal. La L12 offre une capacité composants 01005 avec un positionnement répétable de ±0,015mm, un démoulage en trois phases pour un décollement net des ouvertures fines, et une caméra de traçabilité (plage de codes 2,5×2,5–8×8mm) pour un suivi de process complet au niveau du lot. L'interface MES standard prend en charge la documentation de données qu'exigent les systèmes qualité semi-conducteurs.
Les systèmes de gestion de batterie (BMS), onduleurs et électroniques de puissance de la filière énergie nouvelle utilisent de grandes cartes à cuivre épais et composants lourds. Le L12 traite des cartes jusqu'à 1200×350mm pesant jusqu'à 7kg, avec un support par broches magnétiques et table élévatrice réglable pour une impression stable et plane. La pression de raclette programmable jusqu'à 25kg garantit le remplissage complet des ouvertures sur les pistes à fort courant, et le convoyeur à une section déplace les cartes lourdes en douceur jusqu'à 1500mm/s.
Pour les prestataires EMS à production mixte, le changement de série en moins de 5 minutes et le rappel automatique de programme du L12 maintiennent les lignes productives lors des rotations fréquentes de produits. L’interface intelligente à droits différenciés sépare les permissions opérateur, technicien et ingénieur, tandis que le système MES standard enregistre les procédures (SOP) et les données machines pour le reporting Industrie 4.0 — idéal pour les exigences de traçabilité des constructeurs automobiles de rang 1.
Comprendre la technologie d’impression de la pâte à braser est indispensable pour optimiser votre process d’assemblage CMS. Vous trouverez ci-dessous une référence technique complète destinée aux ingénieurs et aux responsables de production.
La pâte à braser est un fluide non newtonien rhéofluidifiant. La vitesse d'impression programmable du L12 (10–200mm/sec) et sa pression (0,5–25kg) permettent d'accorder la dynamique de la raclette à la viscosité de la pâte — généralement 800–1200 kcps au niveau de la tête d'impression. Démarrez à environ 0,5kg de pression pour 100mm de longueur de raclette, puis ajustez par paliers de 0,5kg. Pour les travaux à pas fin (pas de 0,25mm et moins), réduisez la vitesse d'impression et augmentez légèrement la pression afin de remplir complètement les ouvertures sans manque de pâte.
Le L12 accepte les cadres de stencil de 520×300mm à 1500×750mm, avec une épaisseur de cadre de 20–40mm. Sur les grands panneaux, la conception des ouvertures détermine l'efficacité du transfert : maintenez des rapports de surface ≥0,66 et des rapports d'aspect ≥1,5. Utilisez des stencils en acier inoxydable découpés au laser, à parois d'ouvertures électropolies et nano-revêtues, pour les travaux à pas fin miniLED et semi-conducteurs. Tendez la maille uniformément sur le grand cadre pour éviter tout affaissement au centre, qui provoquerait une variation d'épaisseur de pâte.
Le démoulage est le moment critique où le stencil se sépare de la carte imprimée. Le système de démoulage en trois phases de la L12 divise le décollement en phases maîtrisées, avec une distance réglable (0–20mm) et une vitesse réglable (0–20mm/sec). Pour les ouvertures à pas fin, utilisez un décollement plus lent et en plusieurs étapes pour que la pâte se détache proprement des parois ; pour les travaux CMS standard, un décollement plus rapide améliore la cadence. La séparation échelonnée prévient l'« effet de vide » qui fait remonter la pâte sur les impressions de grande surface.
L'inspection 2D intégrée du L12 détecte en temps réel le manque de pâte, l'absence d'impression et les ponts de brasure. Seuils acceptables : variation de la surface de pâte dans ±15%, décalage X/Y dans ±50μm pour les composants standard et ±25μm en pas fin. Le système déclenche une compensation automatique du décalage et peut lancer le nettoyage du stencil lorsqu'un manque de pâte est détecté. Suivez les résultats d'inspection lot par lot grâce à la caméra de traçabilité pour construire une base SPC d'amélioration continue du process.
Tirez le meilleur parti de votre L12 grâce à ces recommandations d'exploitation et de maintenance.
1. Vérifiez l’arrivée d’air à 4–6 kgf/cm² sur la ligne de 8 mm. 2. Contrôlez l’usure des raclettes (acier en standard, caoutchouc en option). 3. Lancez un cycle de nettoyage à sec pour éliminer les résidus de pâte. 4. Confirmez la largeur du convoyeur et les broches de maintien pour la première carte. 5. Vérifiez que les repères de positionnement (fiduciaux) sont propres pour l’alignement par vision. 6. Contrôlez les niveaux de solvant et de papier de nettoyage. 7. Imprimez une carte d’essai et inspectez-la avec le système 2D avant production.
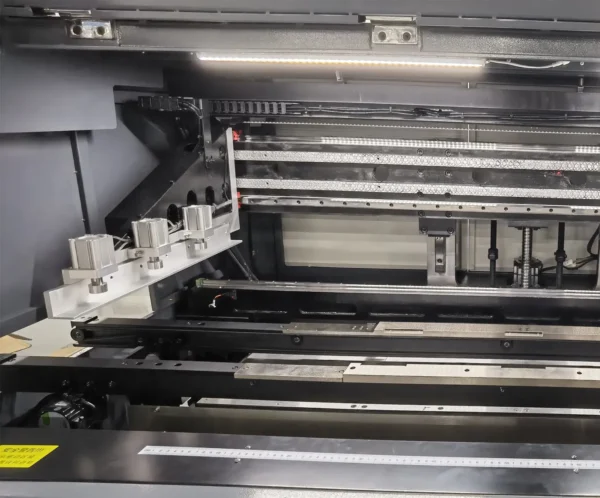
Hebdomadaire : Nettoyez les guides linéaires et les vis à billes, contrôlez la tension de courroie, inspectez les filtres à air et vérifiez le parallélisme de la raclette. Mensuel : Lubrifiez les guides linéaires, étalonnez la pression de la raclette, vérifiez l’alignement CCD et la constance de l’éclairage. Trimestriel : Étalonnage complet du système, remplacement du papier de nettoyage et des filtres à vide, mise à jour du logiciel PC, contrôle de l’usure de la piste de transport. Annuellement : Une intervention complète par un ingénieur certifié JHIMS, incluant la vérification complète de la précision.
1. Utilisez des broches magnétiques et la table élévatrice réglable pour soutenir uniformément les cartes lourdes (jusqu'à 7kg) — n'imprimez jamais un panneau non soutenu. 2. Réglez la vitesse de transport sous le maximum pour les cartes de plus de 800mm de long, afin d'éviter un désalignement dû à l'inertie. 3. Vérifiez le dégagement du bord de carte (2,5mm) et la hauteur de carte (25mm) pour chaque nouveau produit. 4. Pour les cartes voilées (tolérance < 1%), utilisez le serrage par aspiration pour un positionnement plat et stable. 5. Confirmez que le stencil est tendu uniformément avant les longues séries.
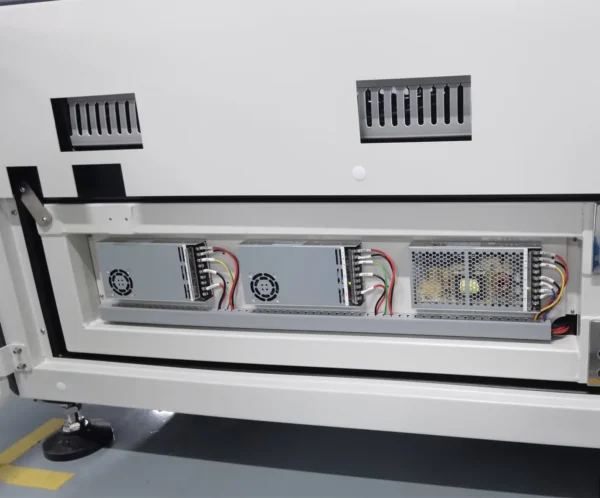
Maintenez la température de travail entre -20℃ et 45℃ avec 30–60% d'humidité. La durée de vie en pot de la pâte à braser est généralement de 8–12 heures à température ambiante — conservez la pâte non utilisée au réfrigérateur et suivez la consommation par lot. Le L12 exige un câble de terre dédié et une mise à la terre ESD pour la protection électrostatique, ainsi qu'une alimentation stable AC 220V±10% 50/60Hz 3,5KW avec prise britannique SS145 (13A). Une détection température/humidité en option affiche en temps réel les conditions ambiantes.
Voyez précisément où la sérigraphieuse JHIMS L12 s’insère dans votre process d’assemblage de circuits imprimés et comment elle s’intègre aux équipements amont et aval.
Le L12 est le première étape, la plus critique dans la ligne d’assemblage CMS — la qualité d’impression détermine directement le rendement en aval. JHIMS assure un accompagnement complet à l’intégration de ligne, pour une communication transparente avec votre système MES/ERP.
| Métrique | Impression manuelle | JHIMS L12 | Avantage |
|---|---|---|---|
| Précision d'impression | ±0,1 mm (selon l’opérateur) | ±0,025mm | 4× mieux |
| Précision de répétition du positionnement | Non garanti | ±0,015 mm | Constant et reproductible |
| Temps de cycle | 25–35 secondes par carte | < 15 secondes | 2 à 3× plus rapide |
| Temps de changement de série | 15-30 minutes | < 5 minutes | 3-6× plus rapide |
| Contrôle qualité | Contrôle visuel (subjectif) | 2D automatique — inspection à 100 % | Couverture totale |
| Opérateurs nécessaires | 2 à 3 opérateurs par poste | 1 opérateur gère 3 à 4 imprimantes | 67 % de main-d'œuvre en moins |
| Cartes grand format | 1200×350 mm impraticable manuellement | 1200×350mm, jusqu'à 7kg | Capacité très grand format |
| Traçabilité des processus | Registres papier — saisie manuelle | Journal numérique — MES Industrie 4.0 | Entièrement traçable |
D’après les références habituelles du secteur. Les résultats réels peuvent varier selon l’application et les conditions d’exploitation.
Sur la base du devis que nous établissons pour votre sérigraphieuse L12. Saisissez vos paramètres de production actuels pour calculer en combien de temps votre L12 est amortie.
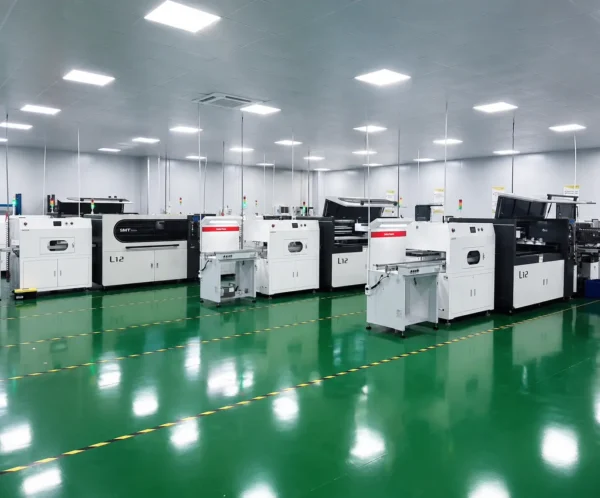
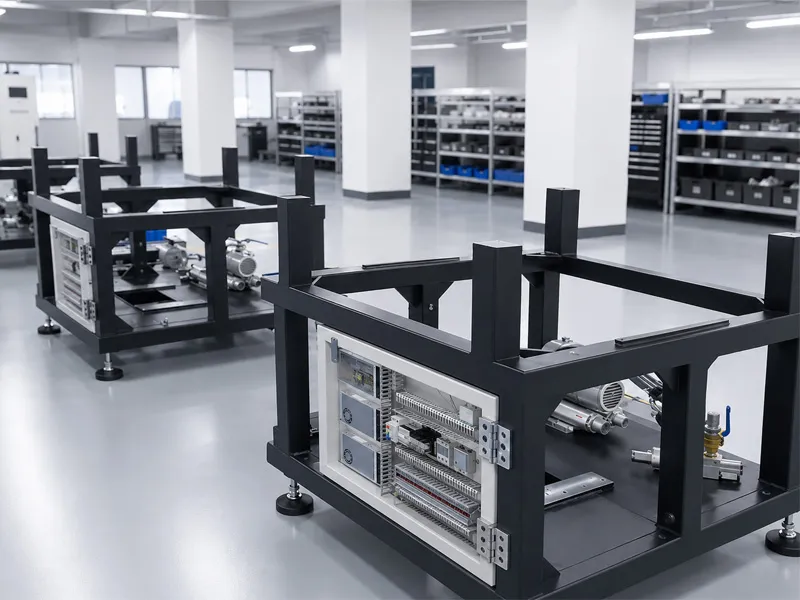
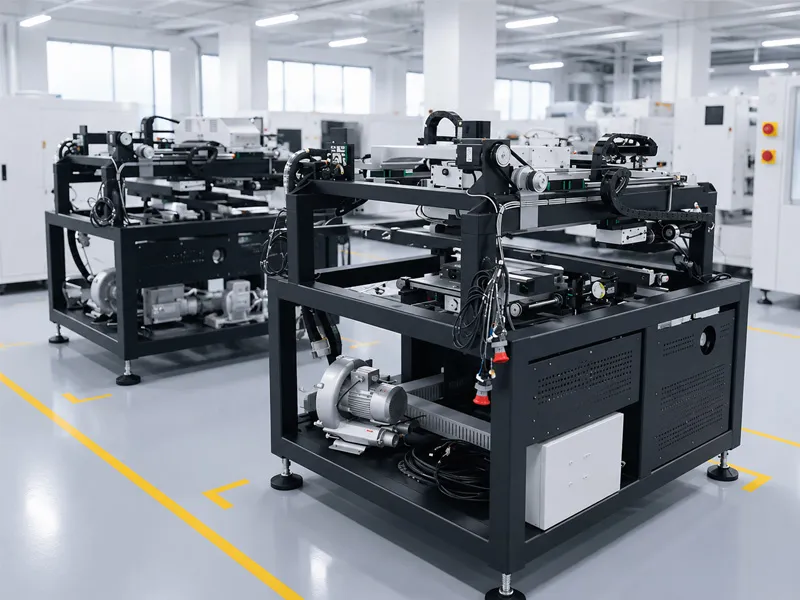
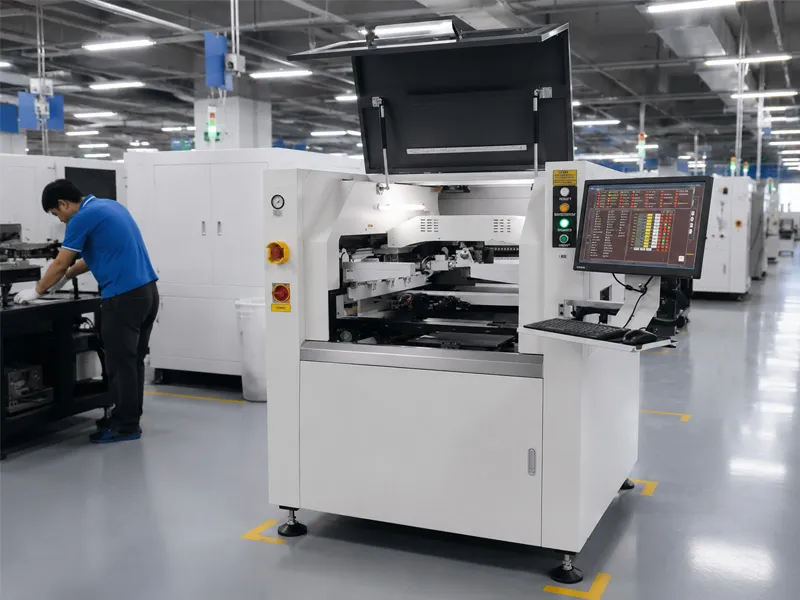
Visitez notre site de fabrication ultramoderne de Shenzhen, en Chine. Chaque sérigraphieuse JHIMS L12 est assemblée, étalonnée et testée selon des standards de contrôle qualité rigoureux avant expédition.

Regardez la sérigraphieuse JHIMS L12 exécuter de vraies tâches de production. Toutes les vidéos sont hébergées sur YouTube pour un streaming rapide et fiable dans le monde entier.

RÉUSSITES CLIENTS
Des installations réelles de la sérigraphieuse JHIMS L12 sur quatre continents — des lignes CMS clé en main à la production d’afficheurs LED à haute cadence. Chaque projet expédié, installé et suivi par l’équipe JHIMS.
 LIGNE CMS
Livraison clé en main en DDP complet — YSM10, sérigraphieuse L5 et four de refusion F8, étudiés, installés et mis en service comme une seule ligne automatisée.
 IMPRESSION DE LA PÂTE À BRASER
Sérigraphieuse automatique JHIMS L5 déployée chez un OEM indien — précision ±0,01 mm, automatisation complète et réduction de coût mesurable en production quotidienne.
 AFFICHEUR LED
Un fabricant d’écrans LED de Shenzhen a augmenté sa production grâce au placement YSM40R — une cadence de 145K CPH et une ligne de production plus courte et plus rationnelle.
 FABRICATION DE LED
Un fabricant espagnol de LED fait tourner le placement YSM20R 24/7 — deux ans d’exploitation continue sans aucune panne et +30 % d’efficacité.
CENTRE DE FORMATION
Guides pratiques, études de cas et documents de référence sur la sérigraphieuse L12, l’impression de pâte à braser et l’optimisation du process, rédigés par les ingénieurs JHIMS — de la stratégie d’achat au dépannage en production.
Vidéos de référence : Comment utiliser la sérigraphieuse automatique PCB de 1,2 m – étape par étape; JHIMS | sérigraphieuse pour pâte à braser SMT sur circuits imprimés (PCB) et machine d’impression de stencils #PCB Printer; Sérigraphieuse automatique pour PCBA|sérigraphieuse automatique fabriquée en Chine #smt printer #solder printer.
| Poids | 1500 kg |
|---|---|
| Dimensions | 2200 × 1200 × 1500 mm |














