Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Une comparaison mesurée de la cadence, de la qualité et de la main-d’œuvre entre alimentation manuelle, semi-automatique et automatique des lentilles, avec un calcul vérifiable sur votre propre ligne.

Une comparaison chiffrée de la cadence, de la qualité, de la main-d’œuvre et du retour sur investissement entre alimentation manuelle, semi-automatique et automatique des lentilles, avec le calcul que vous pouvez vérifier sur votre propre ligne avant d’acheter.
L’alimentation manuelle semble gratuite parce qu’aucune machine n’apparaît sur la facture. L’argent sort par quatre autres portes, et trois d’entre elles n’apparaissent jamais sur une feuille de coûts.
Un opérateur formé prend les lentilles une par une et les place dans un nid d'orientation. Les données de banc publiées pour la comparaison de cette page fixent la cadence atteignable à 800–1 200 UPH par personne, avec 5–15% de lentilles rejetées pour bourrage, rayure ou mauvaise orientation. Le taux de rejet n'est pas stable : il dérive avec le poste, la fatigue et le lot de lentilles, et les postes de nuit affichent généralement 40% de rejets de plus que les postes de jour sur la même pièce.
Additionnez ces lignes : le coût visible — salaires plus lentilles rebutées — ne représente qu’environ 30–40 % de ce que coûte réellement l’alimentation manuelle.
Les mêmes huit postes de coûts, chiffrés sur un poste manuel et sur un poste DPS-2. L’intérêt du tableau : le poste visible — les salaires — n’est pas le plus important.
| Poste de coût | Poste manuel | Station DPS-2 |
|---|---|---|
| Main-d'œuvre directe | 2–3 opérateurs par ligne, salaires à votre taux chargé | 1 opérateur supervise quatre machines ou plus |
| Pertes de matière et rebuts | 5–15 % de lentilles rejetées, plus la matière déjà consommée | Taux de rejet inférieur à 0,5 %, si bien que la perte de matière approche le plancher du process |
| Main-d'œuvre de reprise | Chaque lentille mal alignée, détectée plus tard et corrigée à la main | Orientation contrôlée en amont de la tête de pose |
| Micro-arrêts | Redémarrages, rechargements et corrections qui n'apparaissent jamais dans un registre d'arrêts | Avance continue avec récupération des bourrages par voie |
| Charge d'inspection | Un taux de rejet plus élevé à la réception signale davantage de pièces au contrôle optique automatique (AOI) | Une alimentation stable réduit les fausses détections et les recontrôles |
| Retours clients | Des défauts passés inaperçus renvoyés, avec frais de fret et risque au titre de la garantie | Rebut maîtrisé à la source plutôt qu'au test final |
| Coût de l'équipement | Pas de machine, mais pas de plafond de capacité non plus | À partir d'un chiffre de base qui évolue selon le nombre de canaux et les options |
| Montée en cadence et formation | 2 à 4 semaines avant qu'un nouvel opérateur atteigne la cadence nominale | 1–3 jours de formation sur l'IHM |

Le DPS-2 de JHIMS alimente les lentilles depuis un bol vibrant à entraînement bi-fréquence breveté, stabilisé par une régulation en boucle fermée : la pièce arrive au point de prise à la même cadence, qu’il s’agisse de la première heure du poste du matin ou de la dernière heure du poste de nuit.

Le tableau ci-dessous est celui que nous utilisons avec nos clients lors d'une revue de faisabilité. Les chiffres sont des valeurs typiques issues des données d'ingénierie JHIMS et des lignes clients : prenez-les comme point de départ et vérifiez-les sur vos propres lentilles par un test sur échantillon.
| Métrique | Alimentation manuelle | Semi-automatique | JHIMS DPS-2 |
|---|---|---|---|
| UPH (lentilles par heure) | 800–1 200 | 1 500–2 500 | 3 600 – 7 200 |
| Taux de rejet | 5–15 % | 2–5 % | Moins de 0,5 % |
| Opérateurs par ligne | 2–3 | 1–2 | 1 pour 4 machines et plus |
| Temps de changement de série | 15–30 min | 10–20 min | Moins de 5 min |
| Variation d'une équipe à l'autre | ±30–40 % | ±15–25 % | Moins de 3 % |
| Formation des opérateurs | 2–4 semaines | 1–2 semaines | 1–3 jours |
| Coût annuel de main-d'œuvre (1 poste) | 15K$–25K$ | $8K–$14K | 3 k$–5 k$ |
| Coût de l'équipement | $0 (main-d’œuvre uniquement) | 4 k$–7 k$ | Devis selon configuration |
| Retour sur investissement typique | Non applicable | 12–24 mois | 6–11 mois |
| Estimation de coût sur 5 ans | $90K–$180K | 45K$–70K$ | 22K$–30K$ |

Le calculateur en ligne retiré de cette page demandait neuf saisies. Quatre d’entre elles portent presque toute la décision, si bien que le calcul tient sur un tableau blanc :
Deux variables pèsent plus que tout le reste : la valeur de la lentille (une lentille à 2 $ rend le rebut dix fois plus coûteux qu'une lentille à 0,20 $) et la structure des équipes (deux équipes doublent à peu près l'économie de main-d'œuvre sans doubler le coût de la machine).
Chaque chiffre de cette page remonte à deux sources : les mesures d'ingénierie JHIMS sur la plateforme DPS-2 (cadence d'alimentation, taux de rejet, constance d'orientation, temps de changement de série) et les données documentées de clients issues de lignes installées en éclairage LED, électronique automobile, optique médicale et électronique grand public.
Vous n'êtes pas obligé de nous faire confiance. Envoyez 500–800 de vos propres lentilles et nous réalisons gratuitement un essai d'alimentation de 48 heures, puis nous vous remettons un rapport avec le débit mesuré, la répartition des rejets et une vidéo de vos lentilles en fonctionnement — ainsi que les séries temporelles qui les sous-tendent. Si les chiffres ne se vérifient pas chez vous, mieux vaut le savoir avant de passer commande.
La distinction qui compte à la lecture de cette page est celle entre une valeur mesurée et une valeur transférée. Une valeur mesurée provient de la combinaison précise de lentille, de piste et d’outillage qui l’a produite ; une valeur transférée est un chiffre emprunté à une application similaire et supposé valable pour la vôtre.
Le débit d'alimentation et le taux de rejet sont des valeurs mesurées, et ce sont les deux chiffres qui décident d'un dossier économique — c'est pourquoi nous les donnons par canal et non par machine, et pourquoi le test sur échantillons utilise votre pièce. Les données clients citées ici proviennent de lignes installées dans l'éclairage LED, l'électronique automobile, l'optique médicale et l'électronique grand public, chacune partant d'une référence différente.
Vérifier les chiffres devrait être possible sans faire confiance à celui qui les fournit. Demandez la structure brute de toute affirmation : un débit par canal sur un poste chronométré, un nombre de rebuts avec les catégories de causes, et les lentilles et l’outillage qui les ont produits.
Le DPS-2 enregistre la cadence d'alimentation et le taux de rejet comme données de ligne : les mêmes mesures peuvent donc être répétées après installation et comparées au rapport d'échantillon, et non à une brochure. Si un fournisseur peut produire des mesures mais pas les conditions dans lesquelles elles ont été prises, considérez le chiffre comme une allégation ; s'il ne peut produire ni l'un ni l'autre, considérez l'allégation comme inexistante.
Avant d’automatiser, vérifiez quel symptôme vous coûte réellement. Chaque symptôme de la colonne de gauche renvoie à une mesure différente, et cette mesure détermine si l’achat d’un alimentateur est le bon investissement.
| Symptôme sur la ligne | Ce que cela signifie généralement | Ce qu'il faut mesurer en premier |
|---|---|---|
| La machine de placement attend entre les cycles | Cadence d'alimentation inférieure à la consommation de la machine | Consommation de lentilles par heure selon le débit d'alimentation obtenu |
| Le taux de rejet grimpe pendant l'équipe de nuit | Orientation et manipulation en fonction de la fatigue | Rejet par équipe sur la même lentille et le même outillage |
| Fausses détections AOI en hausse | Variabilité d'orientation et de contamination à l'entrée | Rejets par cause à l'étape d'alimentation |
| Le temps de réglage qui grignote le poste | Réoutillage manuel pour chaque type de lentille | Nombre de changements par semaine et minutes par changement |
| Nombre d'opérateurs qui augmente avec le volume | La main-d'œuvre d'alimentation augmente linéairement avec la production | Coût de main-d'œuvre complet par ligne et par mois |
| Coût des rebuts supérieur au coût de la main-d'œuvre | La valeur unitaire des lentilles constitue la perte dominante | Lentilles par mois multipliées par le taux de rejet multiplié par le coût de la lentille |
| Réclamations clients pour contamination | Transfert entre plateau et nid de positionnement | Catégories de défauts au test final et au retour client |
| Volume trop faible pour justifier l'investissement | Aucune contrainte que l'automatisation supprime | Volume mensuel de lentilles, organisation des postes et exigences qualité du client |
| La gamme change plus vite que l'outillage ne s'amortit | Le coût d'outillage par type dépasse le volume concerné | Pièces par type de lentille avant le prochain changement de conception |
L’alimentation automatique est une décision de ligne, pas une décision de machine. Avant de demander un devis, validez ces six points avec votre ingénieur process :
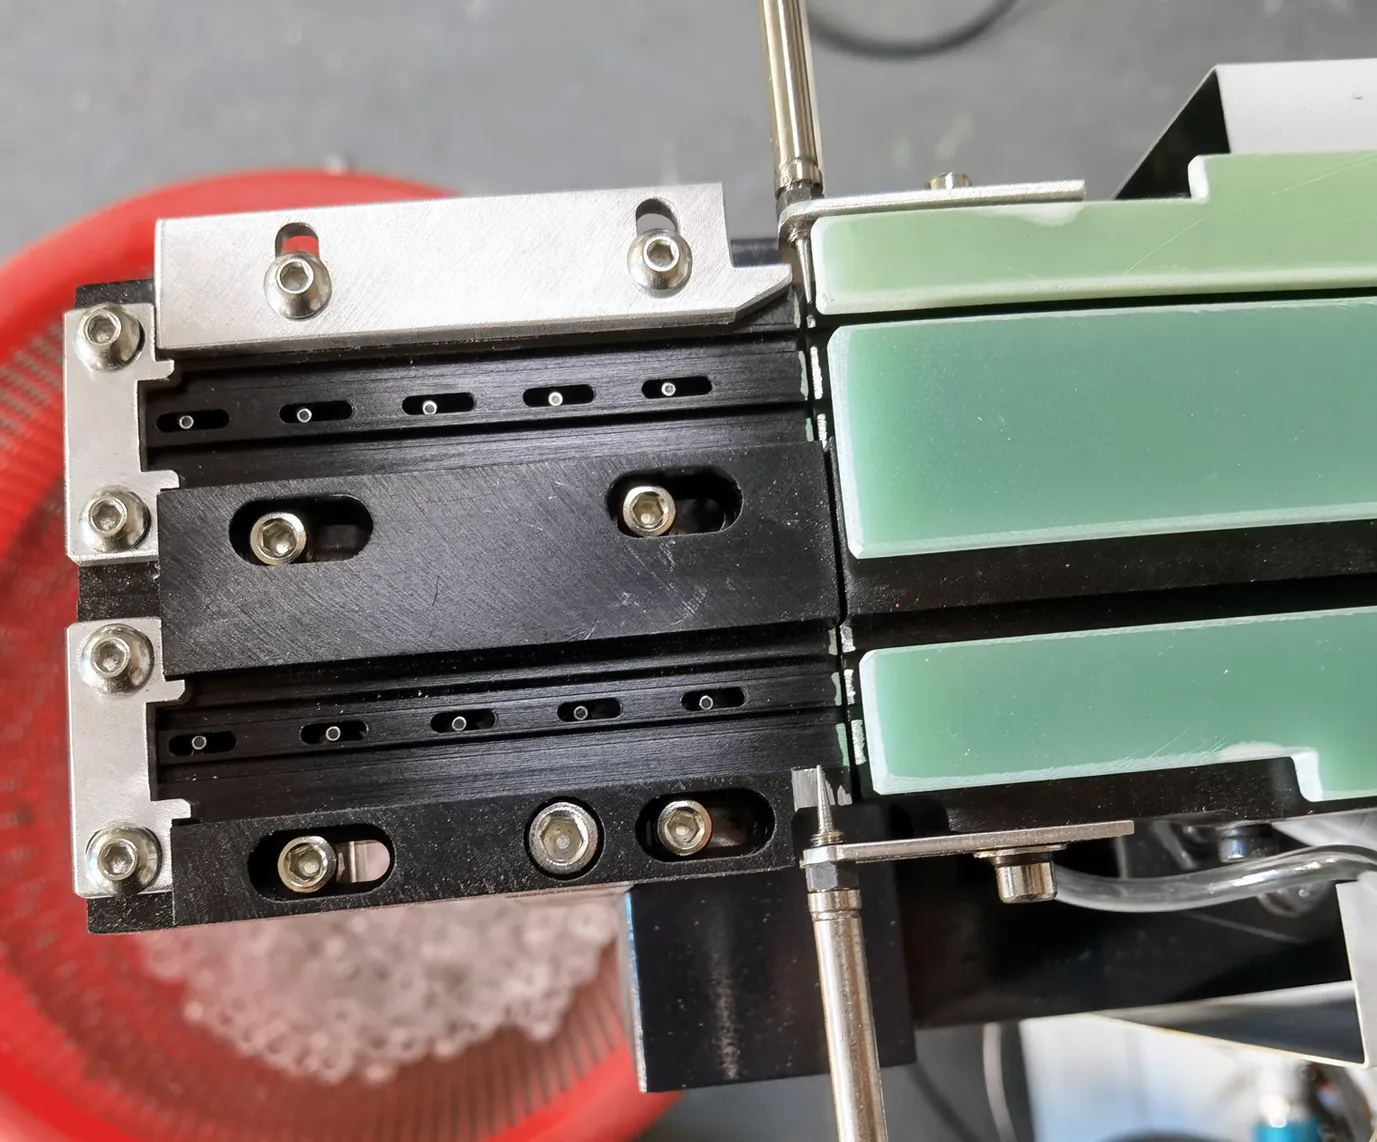
Le moyen le plus rapide de trancher la question manuel/automatique sur votre ligne est d'arrêter d'estimer et de mesurer. Envoyez 500–800 lentilles pour un essai d'alimentation gratuit de 48 heures : vous recevez un rapport documenté avec la cadence d'alimentation mesurée, la ventilation des rejets et la constance d'orientation — les mêmes données que nous utilisons pour estimer le retour sur investissement.
Si vous souhaitez d’abord le contexte technique, découvrez comment l’architecture bi-fréquence assure une alimentation stable, ou consultez les spécifications complètes de la DPS-2. Pour échanger sur votre structure de postes, le coût de vos lentilles et le volume attendu, écrivez à un ingénieur JHIMS sur WhatsApp — réponse typique en quelques heures.
Ce qui vous parvient après un essai sur échantillon est un document exploitable : la cadence d'alimentation mesurée sur vos lentilles, le nombre de rejets avec sa ventilation par cause — orientation, bourrages, marquage de surface —, la constance d'orientation au point de prélèvement, et une vidéo de l'essai pour que le mécanisme soit inspecté plutôt que décrit.
Comme le test éclaire aussi la configuration, le rapport revient avec un nombre de canaux et une recommandation d'outillage — l'entrée dont a besoin une estimation de retour sur investissement. Le prix de la machine et le nombre de canaux sont les deux seuls coûts que le modèle emprunte au fournisseur ; tout le reste — votre salaire, votre volume, le coût des lentilles et votre taux de rejet actuel — reste de votre côté de la table.
Réalisez l’essai avant de vous engager avec un fournisseur, pas après. L’essai de 48 heures sur 500 à 800 lentilles coûte un carton d’expédition et quelques jours : il confirme la cadence dont vous avez besoin, ou montre qu’un autre nombre de canaux ou un autre outillage serait nécessaire pour l’atteindre.
Les deux issues ont de la valeur : la première est une décision prise sur des données, la seconde une décision prise avant que le capital ne soit engagé. Lorsqu'une ligne alimente déjà automatiquement et que la réclamation porte sur la qualité plutôt que sur la cadence, le même essai sert de diagnostic, car la répartition des rejets indique si la cause vient de la piste, de l'outillage ou du lot de lentilles lui-même.

L'automatisation change le mode de défaillance d'une étape d'alimentation, et c'est au cours du premier mois que ce changement devient visible. Dans l'organisation manuelle, la qualité dépend de la fatigue de l'opérateur, si bien que le risque augmente au fil de l'équipe ; sur un alimentateur asservi, la cadence de présentation est portée par l'entraînement et par l'outillage, et le risque se déplace donc vers la configuration et vers le lot de lentilles.
Comptez les premiers jours sur trois tâches : confirmer la hauteur de présentation par rapport à la course de la buse, charger les programmes (recipe) de lentilles dans l'automate (PLC) pour qu'un changement de série soit un rappel et non un réglage, et stabiliser l'outillage sur les lentilles réellement produites plutôt que sur les échantillons testés. La formation des opérateurs dure de un à trois jours sur l'IHM multilingue ; ajoutez une session sur le traitement des rejets, où un nouvel opérateur peut réintroduire de la variabilité.
Mesurez trois choses pendant le premier mois et consignez-les chaque semaine : le débit d'alimentation par rapport à l'exigence, le taux de rejet avec la répartition de ses causes, et la variation d'une équipe à l'autre. La troisième manque généralement aux indicateurs parce qu'une ligne manuelle la masque — une équipe de nuit qui rejette 40 % de plus que l'équipe de jour sur la même pièce est courant et n'apparaît presque jamais dans un rapport d'équipe.
Un alimentateur (feeder) régulé doit maintenir la variation sous 3 % ; lorsque ce n'est pas le cas, la cause est généralement liée à l'outillage et non à la motorisation, ce qui signifie que le correctif est mécanique et précis. Le dernier point relève de la discipline : résistez à la tentation de retoucher la machine chaque fois qu'un lot de lentilles paraît difficile — un alimentateur réglé par trois personnes en quinze jours a perdu la comparabilité qui faisait l'utilité du test sur échantillons.
Entre un poste entièrement manuel et un alimentateur entièrement automatique se situe une configuration semi-automatique, qui pour certaines usines est la bonne réponse plutôt qu'un compromis. Une cellule semi-automatique tourne généralement à 1 500–2 500 UPH avec un taux de rejet de 2–5 %, nécessite un ou deux opérateurs par ligne et effectue ses changements de série en 10–20 minutes.
Face à l'alimentation manuelle, il supprime le jugement d'orientation tout en laissant l'opérateur dans la boucle pour le chargement et l'inspection. Il convient aux productions où la lentille change plusieurs fois par jour et où le volume par type reste modéré, car il n'exige pas un outillage aussi poussé pour chaque type de lentille. Il convient aussi aux usines dont le goulot n'est pas l'alimentation : si la machine de placement est limitée par autre chose, un alimentateur plus rapide ne fait qu'allonger la file.
Le travail en forte mixité est le cas où l'arithmétique est réellement à double tranchant. Côté automatique, l'outillage est construit par type de lentille et un changement de série en moins de cinq minutes avec programmes PLC rend un planning mixte viable ; côté manuel, il n'y a aucun outillage à amortir, donc n'importe quelle lentille peut passer dès demain sans coût de préparation.
La décision dépend donc du nombre de pièces qu'un type de lentille produira réellement avant que la conception ne change. Quand ce nombre est élevé, l'outillage est amorti en quelques semaines et l'automatisation l'emporte sur la qualité et sur la main-d'œuvre. Quand il est faible et que les produits tournent vite, une organisation hybride est souvent la meilleure : un alimentateur automatique pour les lentilles à fort volume, et un poste semi-automatique ou manuel pour la longue traîne.
 AssociésSpécifications complètes du DPS-2Spécifications complètes du DPS-2Voir le produit →
 ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Machine de placement CMS Yamaha YSM20RMachine de placement CMS modulaire de 95 000 CPH — s'associe aux lignes d'alimentation de lentilles DPS-2.Voir le produit →
 Inspection 3D de la pâte à braser (SPI)Détectez les défauts d'impression avant la refusion grâce à une inspection 3D à 100 % de la pâte.Voir le produit →
 Four de refusion R10Refusion à air chaud sans plomb avec un profil thermique stable pour les assemblages de lentilles.Voir le produit →
 Machine de dosage D900Dosage de précision pour les étapes de revêtement de protection et de collage des lentilles.Voir le produit →
 ProduitConnaissance produit DPS-2Architecture, spécifications et adéquation à votre besoin d'achat.Lire la suite →SupportGuide de dépannage DPS-2Procédures symptôme → cause → solution.Lire le guide →
 Guide d'achatComment choisir un alimentateur de lentilles SMT (2026)Un parcours d'achat en 8 étapes, une grille d'évaluation des fournisseurs et une comparaison double fréquence / simple fréquenceLire l'article →
 Étude de casÉtude de cas : ROI d'un alimentateur de lentilles pour ligne CMSÉvolution réelle des indicateurs : taux de défauts 12 %→0,3 %, UPH 900→3420, retour sur investissement en 7 moisLire l'article →
 GlossaireGlossaire de l'alimentation de lentilles CMSTerminologie de l'alimentation par vibration, de la régulation PID et des indicateurs UPH.Lire le glossaire →
 ComparaisonAlimentateur vibrant à double fréquence ou à fréquence uniqueComparaison technique des deux technologies de vibrationLire l'article →
Envoyez vos échantillons de lentilles et vos données de production : un ingénieur JHIMS vous renvoie un rapport d’essai chiffré et une estimation du retour sur investissement pour votre ligne. Conditions standard : acompte de 70 % par virement bancaire (T/T) à la commande, 30 % par virement bancaire avant expédition.
Pour constater la différence sur de vraies lentilles : alimentation automatique en lentilles LED sur une machine de placement CMS, un bol vibrant en production, et davantage de mètres de ligne sur le Chaîne YouTube JHIMS.















