Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
Lunes a viernes: 7:00-19:00
Fin de semana: 10:00 - 17:00
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
Lunes a viernes: 7:00-19:00
Fin de semana: 10:00 - 17:00

Un fabricante de armarios LED de Argentina sustituyó el atornillado manual por una JHIMS BL18: par repetible y fabricación más rápida de los armarios.

Cómo un fabricante argentino de gabinetes para pantallas LED pasó del atornillado manual — ciclos que dependían del operario y un par que variaba de un tornillo a otro — a una máquina de atornillado vertical de cuatro ejes JHIMS BL18.
De un vistazo: quién es el cliente, dónde se entregó la máquina, y qué condujo la inversión.
La fabricación de pantallas LED en Argentina es un segmento competitivo y orientado a la exportación, y los clientes juzgan la calidad del gabinete por la pared terminada, no por el banco de montaje que queda detrás. Un gabinete que no cierra bien o una unión que se afloja en servicio se ve en la obra.
Por eso el proyecto se planteó en torno a la consistencia tanto como a la velocidad. Producir gabinetes más rápido en un banco que aprieta con un par distinto en cada tornillo solo traslada el problema aguas abajo, así que el requisito desde el inicio fue una máquina que aplique un atornillado idéntico en cada gabinete.
Los gabinetes de pantalla LED se ensamblan con perfiles de chapa metálica y aluminio, y cada módulo o placa queda sujeto por elementos de fijación M4. Antes de este proyecto, los operarios del cliente apretaban esos tornillos a mano con atornilladores eléctricos o manuales en el banco de montaje —el mismo método de atornillado que se había utilizado en el taller de gabinetes durante años.
El apriete manual tiene dos costes que solo aparecen en producción por volumen. El primero es el ritmo: una persona tiene que tomar, colocar, atornillar y comprobar cada tornillo, así que la producción de gabinetes terminados depende de la rapidez con que pueda trabajar el operario.
El segundo es la consistencia: el apriete manual aplica el par que el operario ejerza, así que la fuerza de sujeción varía de un tornillo a otro y de un operario a otro.
Esos dos costes impulsaron el proyecto. Los pedidos de gabinetes estaban creciendo, y la diferencia entre un gabinete que cierra bien y otro que necesita retrabajo la decidía la técnica del operario, no un ajuste de la máquina.

Todos los problemas notificados se remontan a una característica del apriete manual: el tornillo recibe el par de una mano humana, y una mano no es una herramienta calibrada. Dos operarios con el mismo atornillador no aplicarán la misma fuerza de sujeción, y el mismo operario no la aplicará igual a las 08:00 y a las 17:00.
El tiempo de ciclo responde a la misma causa. En el montaje manual, el tornillo es la unidad de trabajo más pequeña y el operario asume todo: tomarlo, colocarlo, atornillarlo y verificarlo. La automatización no acelera el tornillo por sí sola — saca al operario de esa secuencia y permite que el montaje del gabinete continúe en paralelo.
Los problemas notificados, su causa cuando los tornillos se aprietan a mano y la solución de diseño.
| Problemas denunciados | Por qué ocurre con el atornillado manual | Respuesta al diseño |
|---|---|---|
| El par de apriete varía de un tornillo a otro | Un destornillador manual aplica la fuerza que le imprime el operario | La máquina aplica el atornillado con un ajuste programado |
| La producción depende del ritmo del operario | Una persona realiza la recogida, colocación, atornillado y verificación de cada tornillo | El cabezal se desplaza y atornilla bajo el control del programa |
| Fatiga durante el turno | El apriete repetitivo degrada la técnica con las horas | La máquina repite el mismo ciclo desde el primer armario hasta el último |
| Sin patrón reutilizable por gabinete | Las posiciones de los tornillos se localizan a ojo para cada lote nuevo | 1,000 programas almacenados, alineación asistida por cámara para el posicionamiento |
| La carga interrumpe el atornillado | El banco trabaja con un armario a la vez | Doble utillaje: el siguiente armario se monta mientras se atornilla el otro |
Antes de pedir la BL18, el proyecto estableció seis requisitos que la máquina debía cumplir:
Los seis requisitos describen un solo cambio: trasladar la decisión sobre el par de apriete y la posición del operario a la máquina, sin que esta sea más difícil de manejar que el banco al que sustituye.
El tamaño del utillaje es la limitación práctica. Los gabinetes son grandes, así que la máquina debe admitir el gabinete completo y no un módulo, y la sujeción debe mantenerlo lo bastante plano para que el tornillo asiente sin que el panel se flexione y se separe del cabezal.
Por qué JHIMS: la máquina se construye en torno al utillaje de gabinete del propio cliente y no a un área de trabajo estándar, y el patrón de atornillado se enseña a partir de los gabinetes que realmente se procesarán en ella.
La configuración responde a los dos problemas en el orden en que se notificaron. La consistencia del par de apriete se consigue sustituyendo el atornillador manual por el atornillador eléctrico de la máquina y un ciclo de atornillado programado, de modo que el tornillo se aprieta según un ajuste y no según la sensación del operario.
El tiempo de ciclo procede de la disposición de las estaciones. Con doble utillaje, el cabezal nunca espera a que se cargue un gabinete: el operario monta el siguiente en la Estación 1 y retira el terminado en la Estación 3 mientras la Estación 2 atornilla.
| Tema | Modelo | Qty |
|---|---|---|
| Máquina de atornillado para armarios de pantalla LED | JHIMS BL18 (vertical de 4 ejes) | 1 |
Se entregó una máquina de atornillado vertical de cuatro ejes JHIMS BL18 para el montaje de gabinetes de pantalla LED, configurada para tornillos M4×10 y los utillajes de gabinete del cliente.
| Característica | Detalles |
|---|---|
| Especificación del tornillo | M4×10 con arandelas planas y de resorte |
| Método de alimentación | Soplado neumático del alimentador |
| Número de ejes | 3 ejes de atornillado + 1 eje de alimentación |
| Precisión de posición | ±0.02mm |
| Método de atornillado | Atornillado por succión de un solo cabezal |
| Método de alineación | Alineación asistida por cámara |
| Utillaje máximo compatible | 1024×1024×105mm |
| Dimensiones generales (largo × ancho × alto) | 4700×1800×1500mm |
| Peso | Aprox. 550kg |
| Método de control | Tarjeta de control de movimiento + unidad de programación |
| Fuente de alimentación | AC 220V, 50Hz |
| Presión de aire de trabajo | 0,55–0,65MPa |

La disposición de los ejes hace que la unidad de trabajo sea el gabinete y no el módulo. Tres ejes de atornillado posicionan el cabezal sobre el gabinete y un eje de alimentación lleva el tornillo a la boquilla, de modo que una sola máquina cubre toda la huella del gabinete de hasta 1024×1024×105mm.
La selección de componentes sigue la del resto de la gama JHIMS: cilindros neumáticos para los ejes de sujeción y alimentación, un husillo de bolas rectificado y una guía lineal para los ejes, servomotores y un atornillador eléctrico para el atornillado, con una pantalla táctil industrial sobre una plataforma de tarjeta de control de movimiento.
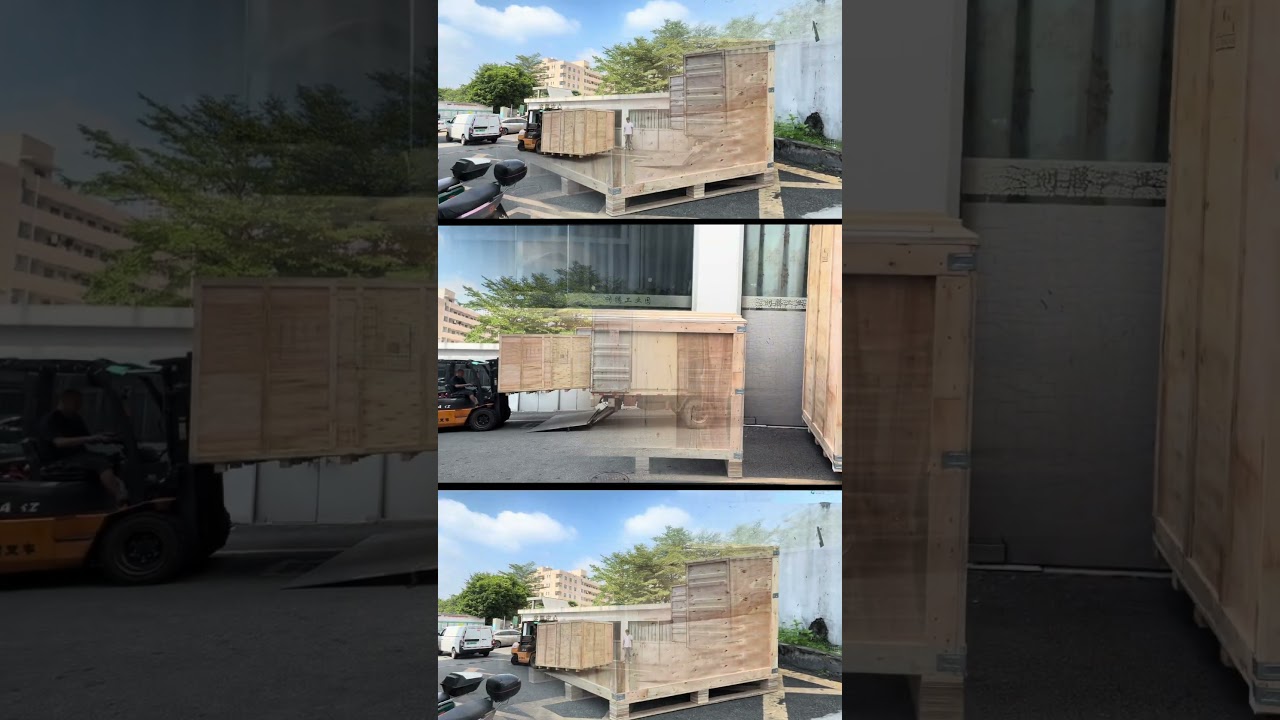
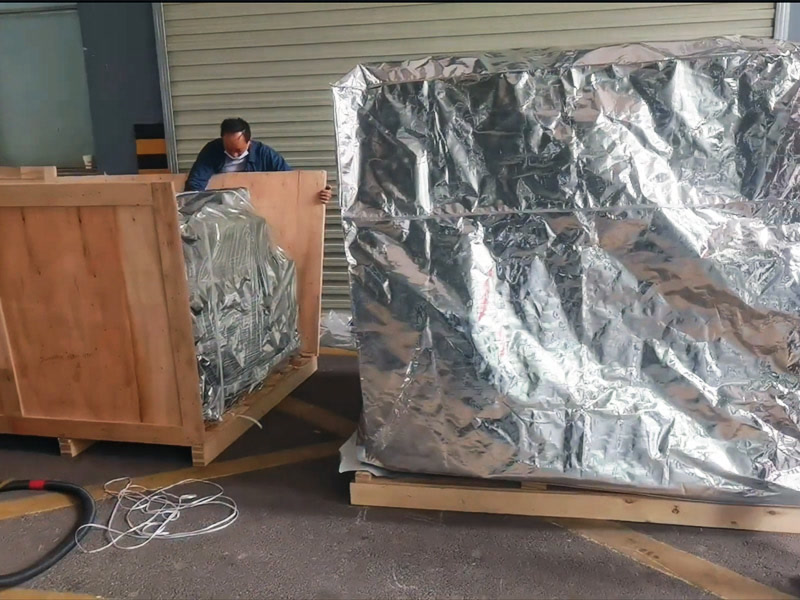
La máquina se fabricó con los utillajes del cliente para sus gabinetes, y las posiciones se enseñaron con la función de guardado por cámara, de modo que el patrón de atornillado queda almacenado en el sistema de coordenadas propio de la máquina. Se embaló en cajas de madera contrachapada y se envió en agosto de 2026.
Cuando llega, la máquina se coloca en la planta del fabricante de gabinetes, se fija a los utillajes existentes y se pone en marcha con los propios gabinetes del cliente. Los operarios reciben formación sobre recuperación de programas, cambio de especificación de tornillo y mantenimiento rutinario, porque una máquina que necesita un especialista para cada cambio devuelve el proceso a la velocidad manual.
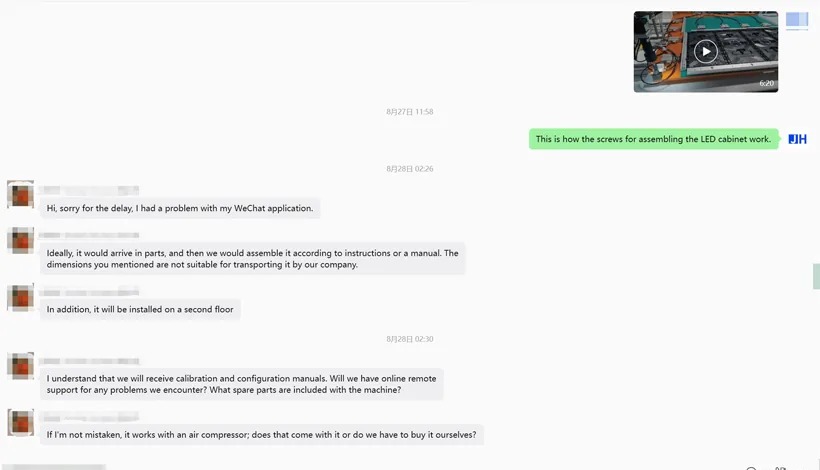
Este pedido no se transportó como una máquina terminada en un solo bastidor. El transporte del cliente y el acceso al edificio no permitían el tamaño ya montado, así que la BL18 se envió por módulos y se montó en las instalaciones siguiendo el manual, en una sala de producción de la segunda planta.
Por eso también la conversación previa a la entrega abarcó los manuales de calibración y configuración, el soporte remoto en línea para la puesta en marcha y qué se suministra con la máquina frente a lo que el cliente aporta localmente —lo que incluye el aire comprimido, indicado aquí como 0.55–0.65MPa, para que se pueda comprobar el suministro del taller antes de abrir las cajas.
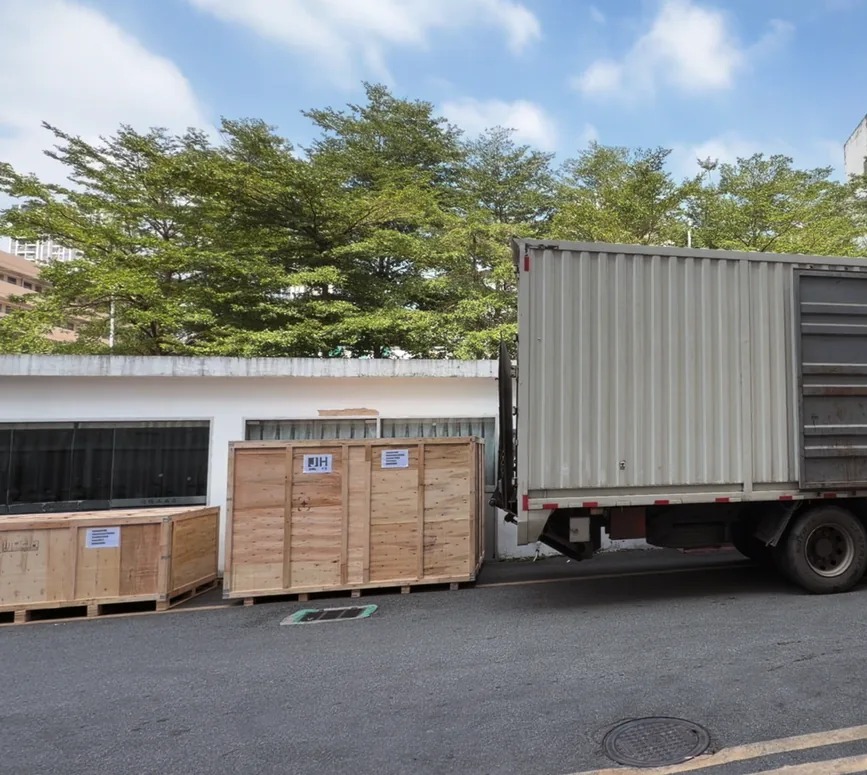

Los casos prácticos son fáciles de escribir y difíciles de creer. Estos son los registros de este pedido: los requisitos que el cliente escribió antes del envío y los clips de carga que se le enviaron el día en que las cajas salieron de Shenzhen.
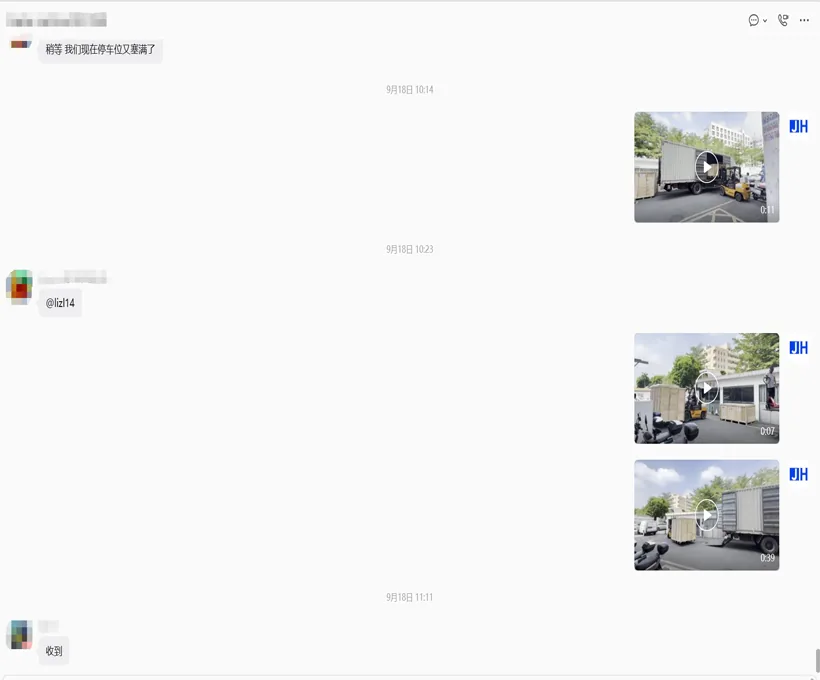
Las cajas se cargaron en Shenzhen en la fecha de envío, y al cliente se le enviaron imágenes del momento en que ocurrió — no una foto preparada después.
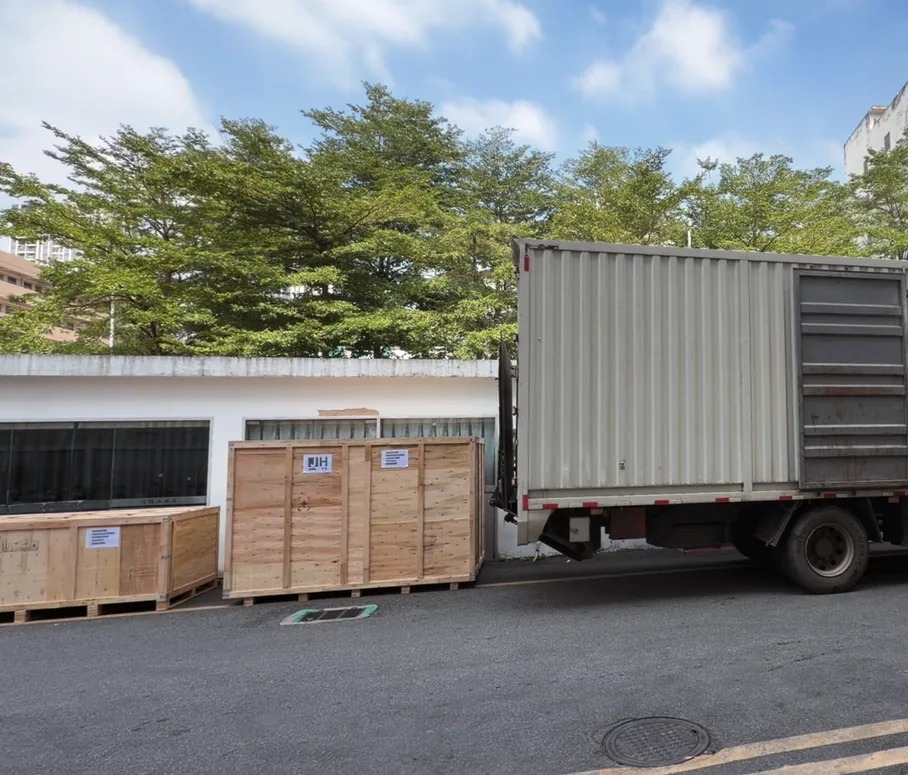
El primer clip son las imágenes del envío de este pedido; el resto muestra la BL18 atornillando gabinetes de pantalla LED — montaje de módulos, manipulación de gabinetes y atornillado automático. JHIMS también publica una serie de operación de 19 partes (configuración del par de apriete, calibración de la cámara, ajuste de la boquilla y resolución de problemas del alimentador), enlazada desde el canal de YouTube de JHIMS. El curso completo para operarios — los 19 procedimientos por escrito, con una tabla de fallos — está en la Guía en vídeo de la BL18.
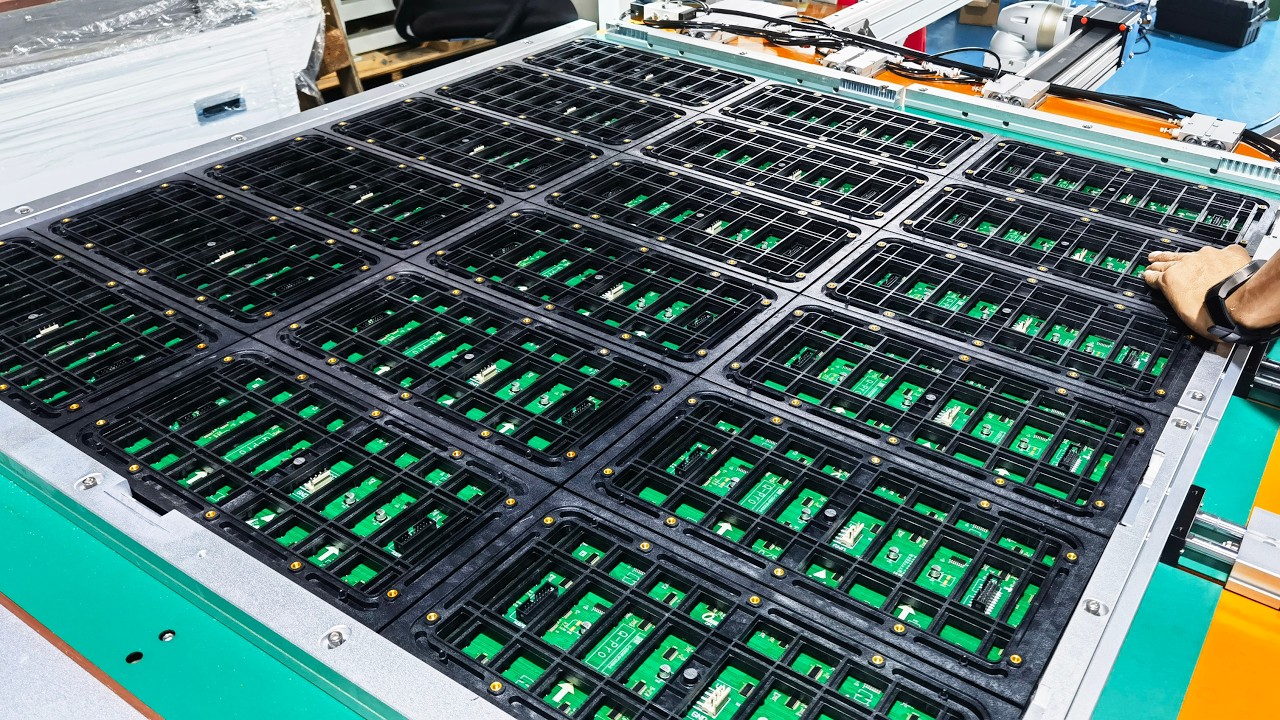
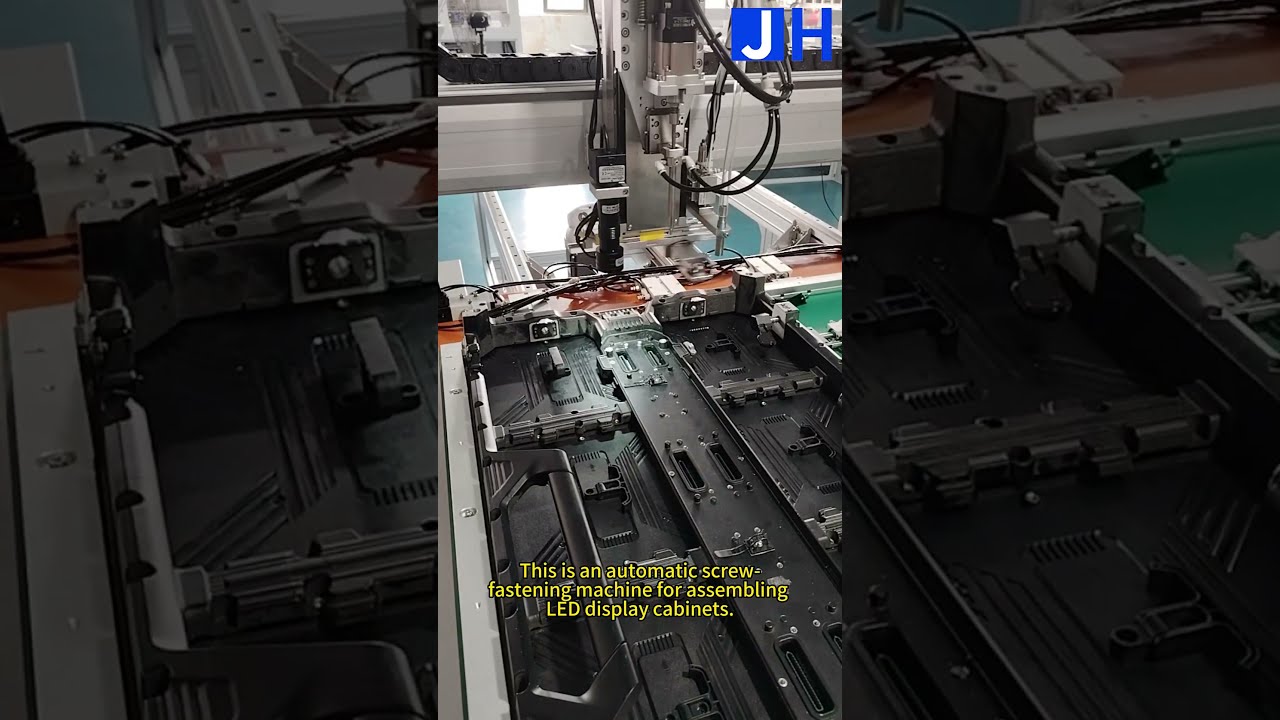
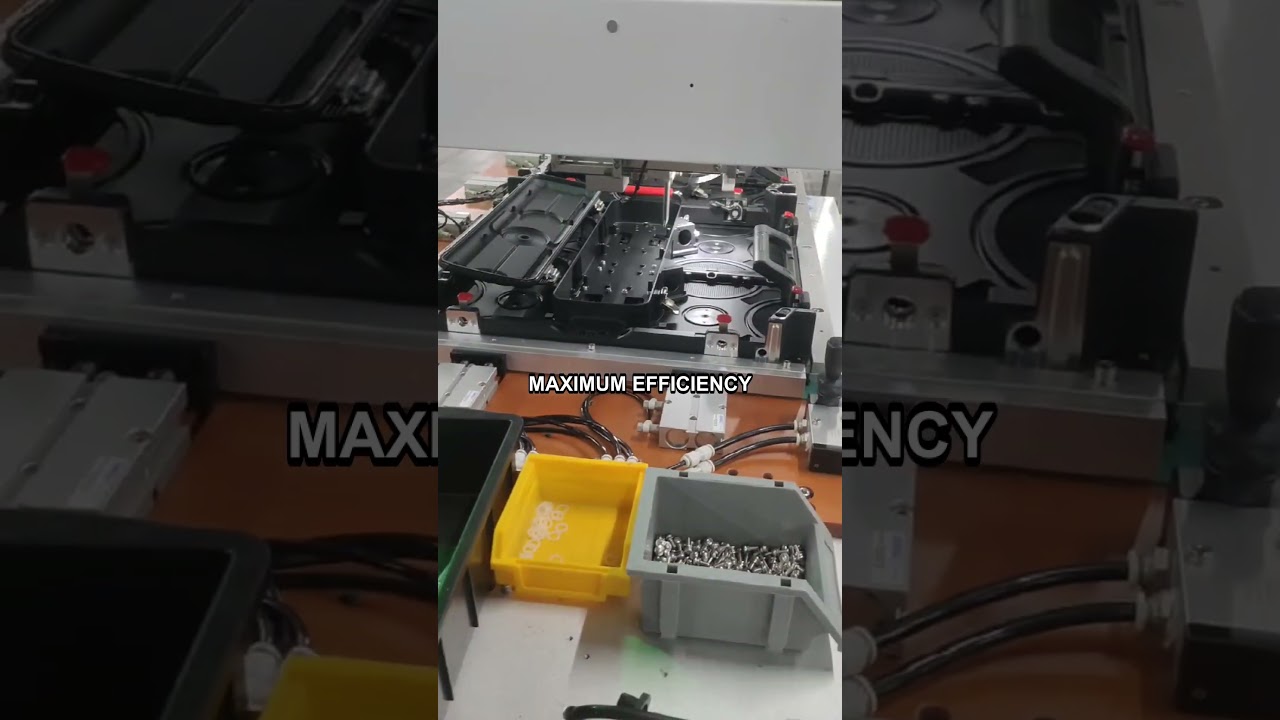
Hay dos aspectos que conviene vigilar, porque son los que distinguen una máquina que causa buena impresión en una demostración de otra que sostiene la producción de un fabricante de gabinetes: el alimentador de tornillos debe entregarlos sin vacilaciones ni recoger dos a la vez, y el gabinete debe quedar lo bastante plano como para que el par de apriete se aplique a la rosca y no a flexionar el panel.
El resumen del propio cliente es el que importa aquí: mejoró la calidad del producto y aumentó la eficiencia del procesamiento. Ambos resultados derivan del mismo cambio — el tornillo ya no recibe el par de apriete de una mano.
La calidad mejoró porque el par de apriete es ahora un ajuste y no una técnica. Todos los tornillos de todos los gabinetes se aprietan con el mismo valor programado, de modo que un gabinete que cierra bien en la primera estación cierra igual en el último gabinete del turno.
La eficiencia mejoró porque el operario dejó de formar parte del ciclo de atornillado. Con doble utillaje y tres estaciones, un gabinete se atornilla en la Estación 2 mientras el siguiente se monta en la Estación 1 y el terminado se retira en la Estación 3, de modo que el cabezal sigue trabajando en lugar de esperar a que se cargue un gabinete.
El ritmo indicado por el cliente es la cifra que merece citarse: aproximadamente 2.5 segundos por tornillo. En un solo cabezal de atornillado, eso equivale aproximadamente a 1,440 tornillos por hora (3,600 ÷ 2.5), y el operario carga el siguiente armario mientras ocurre.
| Medida | Valor | Fuente |
|---|---|---|
| Ritmo de atornillado | Aproximadamente 2.5 segundos por tornillo | Notificado por clientes |
| Rendimiento a ese ritmo | Aproximadamente 1,440 tornillos por hora (3,600 ÷ 2.5) | Calculado a partir del ritmo declarado |
| Precisión de posicionamiento | ±0.02mm | Especificación de la máquina |
| Plazo de entrega estándar | 30 días | Entrega de JHIMS |
| Consistencia del atornillado | Par aplicado por la máquina en cada tornillo | Especificación de la máquina |
Lo que no se publica: una tasa de rechazo. El resultado notificado por el cliente es el ritmo, la calidad y la mejora de la eficiencia; las cifras de defectos medidas por gabinete quedan en poder del cliente.
El apriete manual parece suficiente en un solo gabinete y deja de serlo en producción por volumen. El tornillo M4 es lo bastante pequeño como para que la diferencia entre un tornillo correctamente asentado y uno apretado en exceso sea una estrecha ventana de par de apriete, y un atornillador manual no indica en qué punto de esa ventana ha quedado el tornillo.
La variación normalmente no se aprecia en el gabinete terminado. Aparece más tarde como una junta que se afloja, un panel que cruje bajo carga o una superficie deformada por una punta de atornillador que resbaló —y por eso el atornillado manual suele generar defectos que se detectan en la inspección final en lugar de en la estación donde se originaron.
Automatizar esta operación cambia lo que se controla. La posición procede del sistema de coordenadas de la máquina y del patrón enseñado, el par de apriete procede del ajuste del atornillador eléctrico y la secuencia procede del programa — tres cosas que el operario ya no tiene que manejar a la vez.
Por eso el utillaje importa tanto como el cabezal. Si el gabinete no se mantiene plano y firme, el par de apriete se emplea en flexionar el panel en lugar de en la rosca, y el resultado es la misma falta de consistencia que la máquina se adquirió para eliminar. La sujeción neumática en un utillaje de tamaño completo forma parte de la solución, no es un accesorio.
La configuración entregada para este proyecto.
| Parámetro | Especificación |
|---|---|
| Máquina | Máquina de atornillado vertical de cuatro ejes JHIMS BL18 |
| Ejes de atornillado | 3 ejes de atornillado + 1 eje de alimentación |
| Tornillo | M4×10 con arandelas planas y de resorte |
| Alimentación | Soplado neumático, alimentador desplazándose por el eje X |
| Precisión de posicionamiento | ±0.02mm |
| Alineación | Asistido por cámara |
| Utillaje máx. | 1024×1024×105mm |
| Almacenamiento de programas | 1,000 programas |
| Estaciones | Tres estaciones, doble utillaje |
| Alimentación eléctrica / aire | AC 220V 50Hz / 0.55–0.65MPa |
| Resultado para el cliente (según el cliente) | Mejora de la calidad del producto y mayor eficiencia de procesamiento |
DestacadosMáquina de atornillado vertical de 4 ejes BL18Atornillado vertical de armarios con 4 ejes — ±0.02mm, M4×10, utillajes de hasta 1024×1024×105mm, 1,000 programas.Ver producto → CompañeroMáquina de atornillado de sobremesa ZM320Máquina de atornillado de sobremesa de cuatro ejes con alimentación por soplado de aire para placas y módulos LED más pequeños.Ver producto →
 Etapa previaHorno de reflujo R10Soldadura por reflujo sin plomo antes del montaje de armarios para placas de circuito LED.Ver producto →
 Etapa previaAlimentador vibratorio de lentes DPS-2Alimentación vibratoria de lentes para líneas de módulos LED — lentes de 3–25mm a 0.5–1s por lente.Ver producto →CategoríaSistemas de atornilladoMáquinas de atornillado de sobremesa, portátiles y con recogida por vacío para el montaje electrónico.Ver producto →
 Caso prácticoAtornillado: Arabia SaudíUna máquina de atornillado JHIMS que automatiza el montaje de armarios de pantalla LED en Arabia Saudí.Leer artículo →
 Caso prácticoFabricación LED: EspañaCuatro máquinas YSM20R usadas para un fabricante español de pantallas LED.Leer artículo →
 Caso prácticoAlimentador de lentes: DongguanAlimentador de lentes a medida fabricado para una línea de montaje LED en Dongguan.Leer artículo →
 SOPORTESoporte técnicoDiagnóstico remoto, repuestos y solicitudes de servicio para máquinas JHIMS.Leer artículo →
Envíenos el tamaño de su gabinete, la especificación de tornillo y la producción objetivo — el equipo de ingeniería de JHIMS responde en un plazo de 12 horas laborables (lun–sáb, 09:00–23:00 hora estándar de China, UTC+8).















