Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Domine a máquina de marcação a laser UV inline JHIMS R6-U com 9 tutoriais em vídeo progressivos — da instalação e calibração do laser à marcação de códigos QR workf.

Domine a máquina de marcação a laser UV JHIMS R6-U com 9 etapas em vídeo — da instalação e calibração à verificação da marcação e à manutenção diária. Acompanhe, pause e pratique cada etapa.

Clique em qualquer etapa para abrir o vídeo tutorial correspondente. O player principal acima mostra a sequência completa de 9 etapas.
Máquina de marcação a laser UV R6-U antes de ligar: remova as travas vermelhas de transporte (veja a caixa de madeira ou a porta da máquina), nivele-a, conecte o chiller de água, verifique o fluxo do fluido de resfriamento — o diodo laser de 355nm precisa de resfriamento contínuo.
Software Jinghe, máquina de marcação a laser UV R6-U: três módulos — Interface Principal, Gerenciamento de Receitas, Calibração. “Posição do Laser”: clique na mira para alinhar a pré-visualização ao ponto do laser, mapeando as coordenadas para o galvanômetro.
Lasers UV proporcionam marcação a frio com zona termicamente afetada mínima. Equilibre velocidade e qualidade via potência do laser, velocidade de marcação, frequência. Gravação UV em óleo branco: modo de preenchimento. Confie nos resultados, não na teoria; verifique em uma placa de amostra.
Controle manual de movimento: eixos X e Y, movimento rápido. Ajuste altura e largura da trilha da esteira conforme a PCB; reajuste a trilha apenas quando solicitado. Câmera ligada/desligada, ampliação, inspeção visual; iluminação externa versus definida pelo programa.
Carregue e descarregue as PCBs na estrutura de suporte para posicionamento preciso. No modo de produção, a esteira inline alimenta as placas automaticamente. Conta de usuário: saia ao terminar para proteger as receitas contra edições não autorizadas.
Fluxo de trabalho UV: posicione o objeto de código QR em um único template, alinhe a PCB por CCD, execute o ciclo de marcação; o leitor de código de barras online verifica cada marca. Placas panelizadas repetem por painel com correção automática de fiducial.
No editor de modelos, alinhamento mestre, rotação e centralização — 80% das tarefas diárias de criação. Para trabalhos complexos, importe arquivos DXF em vez de redesenhar. Defina a origem da marca e verifique as posições na pré-visualização antes de salvar.
Bad Mark: pule a gravação do código QR em painéis de PCB defeituosos — defina a posição do Bad Mark no template, ensine o indicador de defeito ao sistema de visão, habilite a função de salto; a câmera sinaliza e a marcação continua.
Muito claro: mais potência ou velocidade menor. Muito escuro: menos potência, verifique o foco. Falha na marcação: alinhamento do CCD, Bad Mark. Borrado: limpe a lente do CCD, verifique a calibração do galvanômetro. Inconsistente: temperatura do chiller. Árvore de decisão abaixo.
| Sintoma | Causa Provável | Probabilidade | Correção |
|---|---|---|---|
| Marcas muito claras / invisíveis | Potência do laser muito baixa ou desvio de foco | 30% | Aumente a potência em passos de 2%; verifique a altura de foco |
| Marcas muito escuras / queimadas | Potência muito alta para o material | 20% | Reduza a potência; mude para o modo de preenchimento para tinta branca |
| Bordas borradas ou esticadas | Lente CCD suja ou galvanômetro desalinhado | 35% | Limpe a lente CCD; recalibre a posição do laser |
| Densidade de marcação inconsistente | Desvio de temperatura do chiller | 15% | Verifique o nível do fluido de resfriamento e o funcionamento do chiller |
| Marcas ausentes em alguns painéis | Detecção incorreta do Bad Mark ou erro de fiducial | 10% | Verifique o pad do Bad Mark; refaça o ensino das marcas fiduciais |
| QR code ilegível | QR mesclado com outros objetos | 25% | Recrie o QR como objeto independente; nunca agrupe |
| Alarme do servo motor | Cabo do motor solto; blocos de trava de transporte XYZ não removidos; retorno de neutro ausente | – | Reconecte os cabos do motor; remova todos os blocos de travamento dos eixos; localize e reconecte o fio neutro |
| Alerta “Transport board jam” | Largura da trilha muito estreita; correia/polia travada; sensor fotoelétrico obstruído | – | Reajuste a largura da trilha e salve a receita; limpe a correia, a polia e a área do sensor |
| Tamanho da marca diferente da visualização da câmera | PCB não elevada ou não nivelada; escala da câmera não calibrada | – | Verifique a unidade de elevação da placa; recalibre a escala de exibição da câmera |
| Deslocamento da posição da marca | PCB não plana ou deformada; calibração do laser incorreta; template não centralizado | – | Eleve a placa na horizontal (apoie painéis arqueados); refaça a calibração do laser; centralize o template |
| Sem saída de laser (modelo UV) | Chiller desligado ou em alarme; tubo de refrigerante dobrado ou com vazamento; software aberto antes do aquecimento; sem sinal de marcação | – | Ligue o chiller e limpe o alarme; verifique a linha de refrigerante; aguarde o aquecimento; verifique a saída da placa de marcação |
| Galvo sem varredura ou saída de linha | Alimentação do galvo ausente; conector do galvo solto | – | Verifique a tensão de entrada/saída do galvo (DC 15V +/-); reconecte o conector do galvo |
| Posição de entrada da placa inconsistente | Atraso de carregamento muito curto; velocidade da correia muito alta causando salto | – | Aumente o atraso de carregamento; reduza a velocidade da correia e da desaceleração |
| Trilha de inversão não inverte | Motor travado ou alarme do driver; cabo de alimentação do motor solto | – | Verifique o alarme do driver e a carga do motor; reconecte o cabo de alimentação do motor |
| Mouse ou teclado travado | Hub USB sem alimentação; conector USB solto | – | Verifique o LED de alimentação do hub; reconecte os conectores do mouse e do teclado |
| PC lento ou reiniciando automaticamente | Resfriamento deficiente; tensão de alimentação insuficiente | – | Limpe as aberturas de ventilação e os filtros; verifique o plugue e a tensão de alimentação |
| Potência do laser enfraquece | Poeira na lente de campo ou nos espelhos; caminho óptico desalinhado | – | Limpe a óptica com álcool e pano sem fiapos; verifique e ajuste o caminho óptico |
| Sem alimentação ou contator vibrando | Tensão instável; linha de neutro interrompida; botão de emergência acionado | – | Meça a tensão de alimentação; verifique a linha de neutro; libere o botão de emergência |
| Alarme da trava da porta ou impossibilidade de fechar | Sensor fora de alcance; cilindro não alcança a trava | – | Ajuste a distância do sensor da trava da porta; verifique o curso do cilindro |
| Marcação clara em um dos lados | Atraso de acionamento do laser muito cedo ou muito tarde; placa irregular | – | Ajuste o atraso de acionamento do laser (valores negativos permitidos); nivele ou substitua a placa |
| Largura da trilha incompatível | Trilha sem referenciamento; correia da trilha solta | – | Refaça o referenciamento da trilha e recalibre a largura; tensione a correia de sincronismo |
| Imagem da câmera congelada (máquina em operação) | IP da câmera alterado ou em conflito; câmera desligada; cabo de rede solto | – | Verifique o IP da câmera; confirme a alimentação da câmera; aperte o cabo de rede |
Comece pela tabela de sintomas acima e depois aplique os Seis Erros de Operador Mais Comuns abaixo — na maioria dos casos, a causa raiz é potência, foco, limpeza da óptica ou temperatura do chiller.
| Consumível | Nº da Peça | Ciclo de Substituição | Nota |
|---|---|---|---|
| Pré-filtro | 3.9.4.0.0012 | 1-3 meses | Substitua quando a sucção cair |
| Elemento filtrante do chiller | 3.6.6.0.0315 | 3-6 meses | Somente modelos com chiller |
| Filtro principal | 3.9.4.0.0013 | 6-12 meses | – |
| Filtro de gás | 3.9.4.0.0014 | 6-12 meses | – |
| Sensor fotoelétrico (reserva) | 2.5.1.1.0004 | – | Omron; incluído com a máquina |
| Relé eletrônico (reserva) | 2.6.6.2.0003 | – | Omron; incluído com a máquina |
| Correias de acionamento (reserva) | 3.2.2.1.0268 / 3.2.2.1.0054 | – | 2 peças de cada, incluídas |
| Frequência | Tarefa | Método | Tempo Estim. |
|---|---|---|---|
| Diário | Verifique o nível do fluido de resfriamento do chiller | Verificação visual do nível | 2 min |
| Diário | Verifique a qualidade da marcação na primeira placa | Leia o QR com leitor; verificação visual | 3 min |
| Semanal | Limpar lente do CCD | Papel para lentes + produto de limpeza aprovado | 10 min |
| Semanal | Limpe a trilha da esteira e as guias de apoio | Aspiração + pano sem fiapos | 10 min |
| Mensal | Recalibre a posição do laser | Ferramenta de mira no software | 5 min |
| Mensal | Inspecione os espelhos e a janela de proteção | Visual; limpe se houver poeira | 15 min |
| Trimestral | Substitua o fluido de resfriamento do chiller | Conforme manual do chiller | 20 min |
| Trimestral | Verificação completa do sistema de segurança | Interlock, botão de emergência, vedações do gabinete | 15 min |
| Parâmetro | Recomendado | Faixa Permitida | Observações |
|---|---|---|---|
| Potência do laser | Depende do material | 0–100% | Ajuste em passos de 2% |
| Velocidade de marcação | Padrão médio | Lento–Rápido | Equilibre velocidade e profundidade |
| Altura de foco | Conforme especificação da lente | ±0,5mm | Verifique após manutenção do cabeçote |
| Tamanho do QR | ≥1.2×1.2mm | 1.2×1.2mm min | Menor compromete a leitura |
| Temp. do chiller | Conforme especificação do chiller | ±1°C | Temperatura estável = potência estável |
 DestaqueMáquina de Marcação a Laser UV JHIMS R6-UMarcação a laser UV inline · 5W 355nm · precisão de ±0,02mm · visão CCD+MARK.Ver produto →
 ComplementarMáquina de Dosagem de Alta Precisão JH-D900Dosagem de precisão em alta velocidade para linhas de montagem de PCBs SMT.Ver produto →
 RelacionadoMáquina de Aperto & Remoção de Parafusos JHIMS ZM500Parafusamento e desparafusamento automatizados para montagem eletrônica.Ver produto →
 RelacionadoPrinter de Solda JHIMS L5Printer de stencil SMT automático – impressão de precisão para a linha SMT.Ver produto →
 RelacionadoJHIMS S630 3D SPIInspeção 3D de pasta de solda – verifica a qualidade da impressão antes da refusão.Ver produto →
 ComplementarForno de Refusão JHIMS R10Soldagem por refusão com ar quente sem chumbo para linhas SMT – 20 zonas de aquecimento, pico de até 300°C.Ver produto →
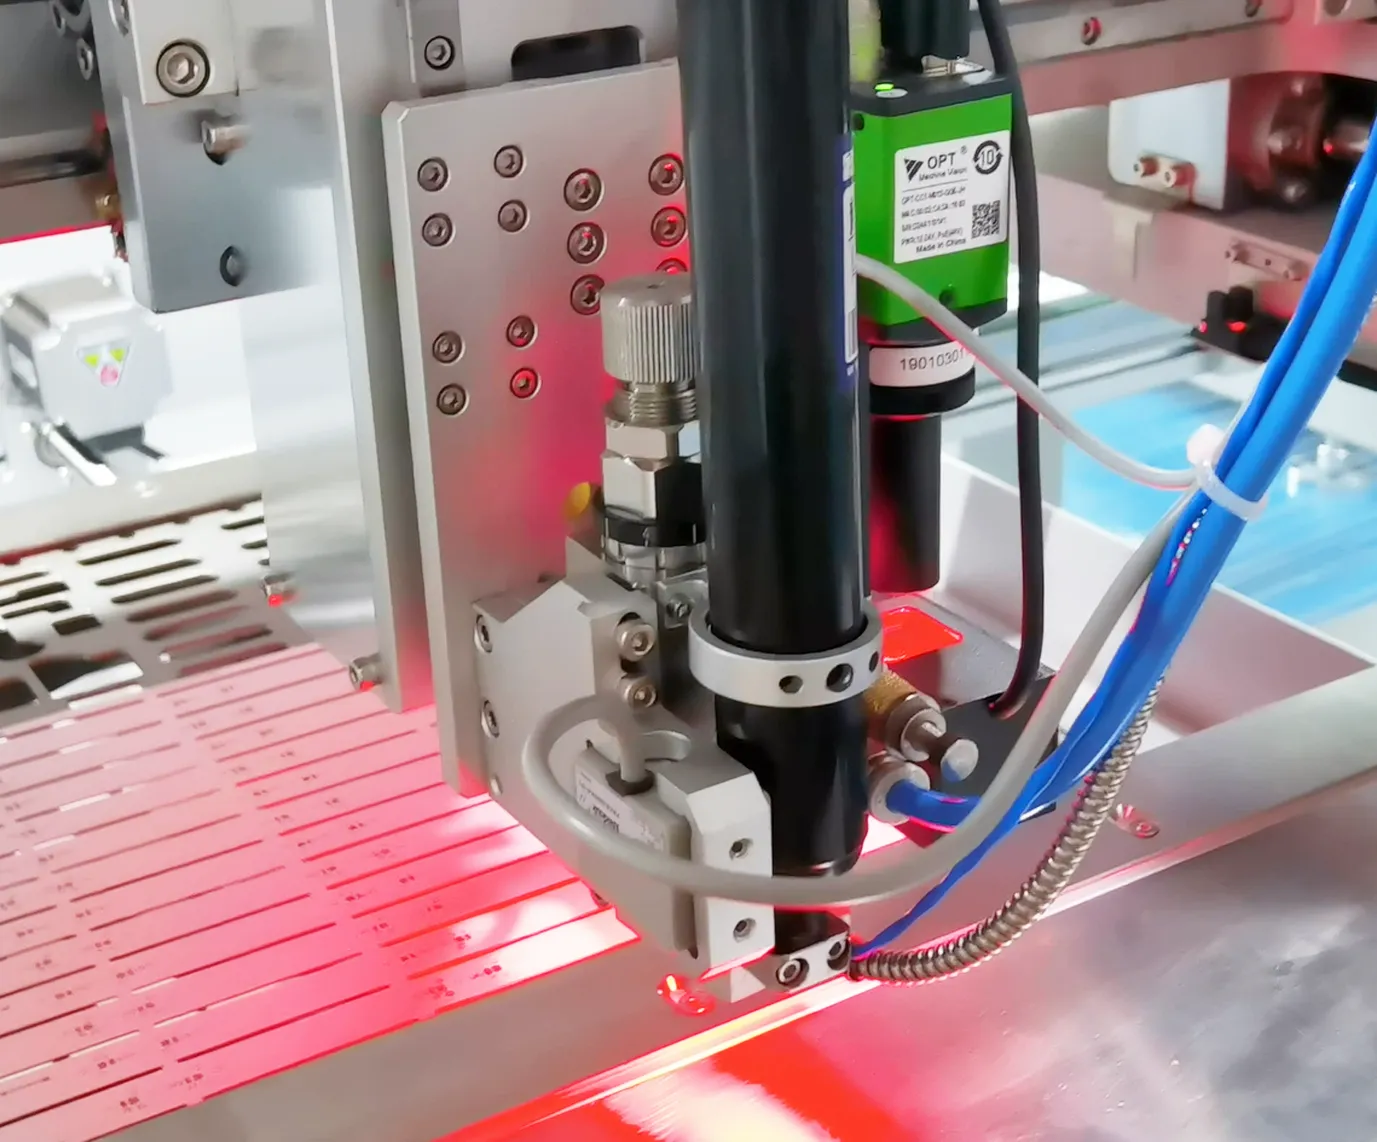 GuiaGuia da Máquina de Dosagem D900Guia de operação passo a passo da máquina de dosagem automática JH-D900.Ler artigo →
 GuiaGuia do Printer de Solda L5Como operar e manter o printer de stencil SMT de alta precisão L5 da JHIMS.Ler artigo →
 GuiaGuia do Printer de Solda M8Guia em vídeo passo a passo do printer de solda automático JHIMS M8.Ler artigo →
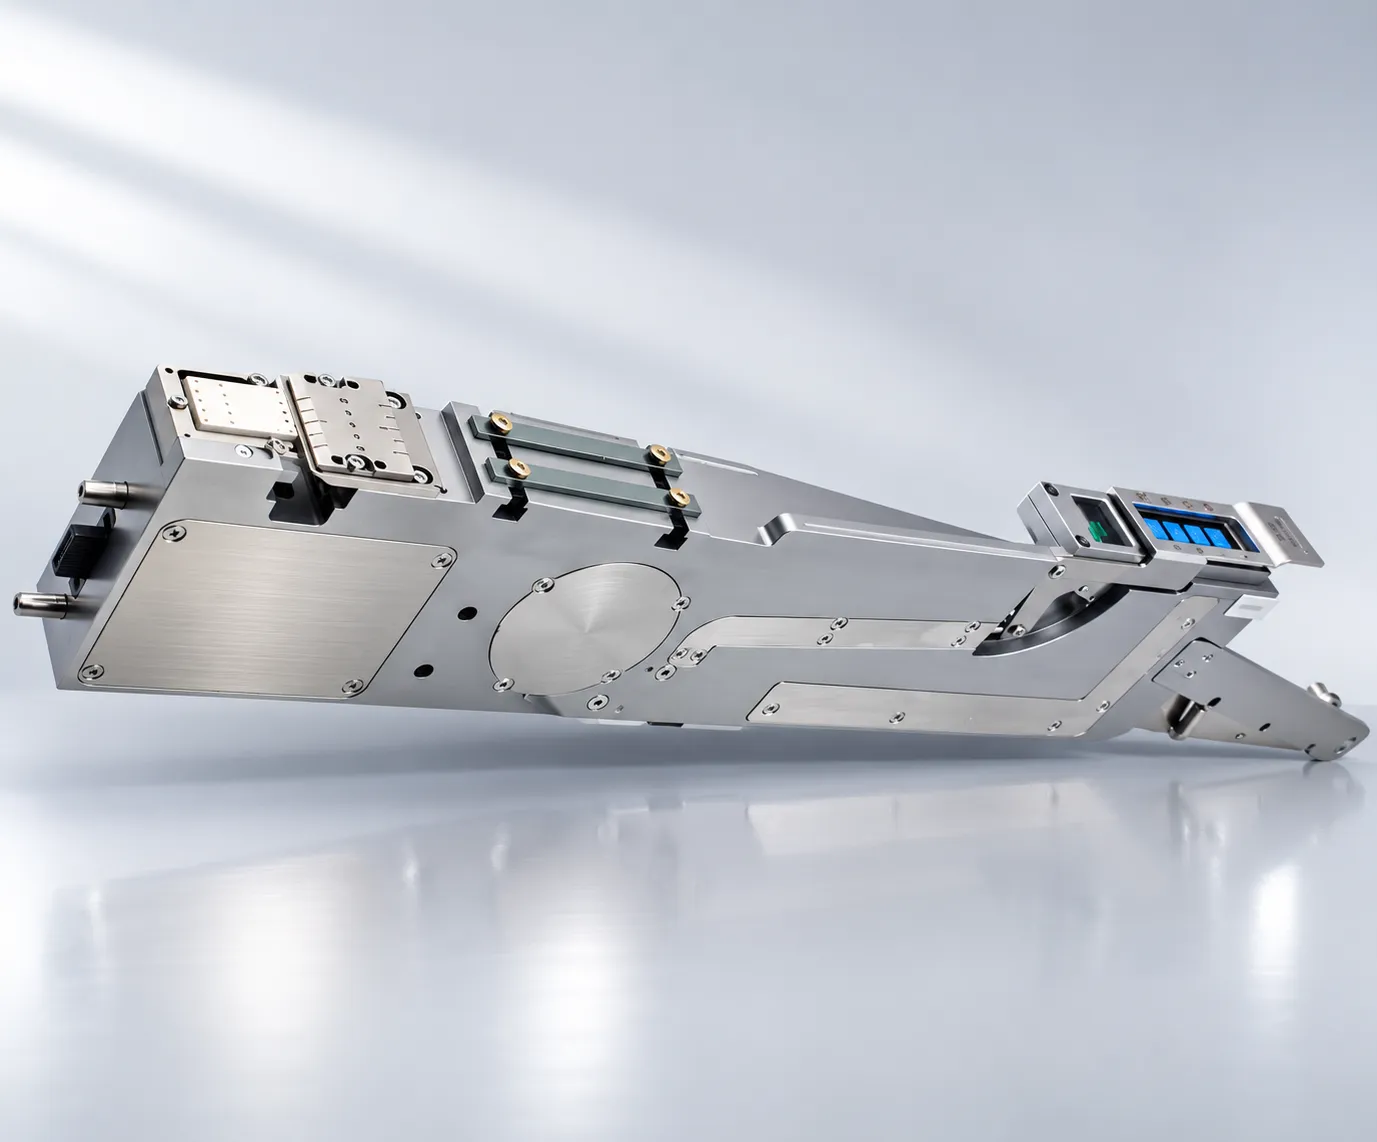 GuiaGuia do Alimentador de Etiquetas JHIMS LMFD-LBGuia de operação passo a passo do alimentador de etiquetas LMFD-LB para FUJI NXT.Ler artigo →
 GuiaGuia de Solução de Problemas do Alimentador de Lentes DPS-25 problemas comuns do alimentador de lentes classificados por probabilidade, com correções passo a passo – a maioria resolvida em menos de 10 minutos.Ler artigo →SuporteSuporte TécnicoSuporte global de pós-venda, treinamento remoto, peças de reposição e solicitações de serviço.Ler artigo →
Fale com nossos engenheiros para uma avaliação gratuita, primeira resposta em até 12 horas úteis (seg–sáb, 09:00–23:00 Horário Padrão da China, UTC+8) — ajudaremos você a planejar a instalação, a calibração e o treinamento dos operadores.















