Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00
Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00

Một nhà sản xuất tủ LED tại Argentina đã thay siết vít thủ công bằng JHIMS BL18: mô-men xoắn có thể lặp lại, tủ hoàn thành nhanh hơn.

Cách một nhà sản xuất tủ màn hình LED tại Argentina chuyển từ siết vít thủ công — chu kỳ phụ thuộc vào người vận hành và mô-men xoắn thay đổi theo từng vít — sang máy bắt vít bốn trục đứng JHIMS BL18.
Tóm tắt: khách hàng là ai, máy được giao đến đâu và điều gì thúc đẩy khoản đầu tư.
Sản xuất màn hình LED tại Argentina là một phân khúc cạnh tranh, hướng về xuất khẩu, và chất lượng tủ được đánh giá bởi những khách hàng nhìn thấy bức tường hoàn thiện chứ không thấy bàn lắp ráp phía sau. Một chiếc tủ không khép khít hoặc một mối nối bị lỏng trong quá trình sử dụng đều lộ ra tại công trình.
Đó là lý do dự án được định hướng quanh tính đồng nhất không kém tốc độ. Những chiếc tủ ra nhanh hơn từ một bàn thao tác siết mỗi vít với một mô-men xoắn khác nhau chỉ đẩy vấn đề về phía sau, nên yêu cầu ngay từ đầu là một chiếc máy thực hiện việc bắt vít như nhau trên mọi tủ.
Tủ màn hình LED được lắp từ thép tấm và nhôm định hình, mỗi mô-đun hoặc bo mạch được giữ cố định bằng các vít M4. Trước dự án này, người vận hành của khách hàng siết các vít đó bằng tay bằng tua vít điện hoặc tua vít thủ công tại bàn lắp ráp — cùng một phương pháp bắt vít mà xưởng làm tủ đã dùng nhiều năm.
Siết thủ công có hai tổn thất chỉ lộ ra khi sản xuất số lượng lớn. Thứ nhất là nhịp độ: mỗi vít đều phải được một người lấy, định vị, siết và kiểm tra, nên số tủ hoàn thành chỉ phản ánh tốc độ mà người vận hành có thể làm việc.
Thứ hai là tính đồng nhất: siết bằng tay chỉ truyền mô-men xoắn do người vận hành tác động, nên lực kẹp thay đổi giữa các vít và giữa những người vận hành.
Hai tổn thất đó là động lực thúc đẩy dự án. Đơn hàng tủ ngày càng tăng, và sự khác biệt giữa một chiếc tủ khép khít với một chiếc tủ phải làm lại đang do kỹ thuật của người vận hành quyết định chứ không do một cài đặt trên máy.

Mọi vấn đề được báo cáo đều bắt nguồn từ một đặc điểm của việc siết bằng tay: chi tiết bắt vít nhận mô-men xoắn từ bàn tay con người, mà bàn tay không phải là dụng cụ đã hiệu chuẩn. Hai người vận hành dùng cùng một tua vít sẽ không tạo ra cùng một lực kẹp, và cùng một người vận hành cũng không tạo ra lực kẹp giống nhau lúc 08:00 và lúc 17:00.
Thời gian chu kỳ cũng bắt nguồn từ nguyên nhân đó. Trong lắp ráp thủ công, mỗi vít là đơn vị công việc nhỏ nhất và người vận hành phải đảm nhận toàn bộ: lấy, đặt, siết, kiểm tra. Tự động hóa không làm riêng thao tác vít nhanh hơn — mà loại người vận hành khỏi trình tự đó và cho phép việc lắp ráp tủ diễn ra song song.
Những khó khăn được báo cáo, nguyên nhân khi siết vít bằng tay và giải pháp thiết kế.
| Vấn đề được báo cáo | Vì sao tình trạng này xảy ra khi siết vít thủ công | Phản hồi thiết kế |
|---|---|---|
| Mô-men xoắn không đồng đều giữa các vít | Tua vít thủ công tác động lực tùy theo lực mà người vận hành tạo ra | Máy thực hiện bắt vít theo cài đặt đã lập trình |
| Sản lượng phụ thuộc vào nhịp độ của người vận hành | Một người thực hiện lấy, đặt, bắt và xác minh từng vít | Đầu công tác di chuyển và bắt vít dưới sự điều khiển của chương trình |
| Mệt mỏi trong ca làm việc | Siết vít lặp đi lặp lại khiến tay nghề giảm sút sau nhiều giờ | Máy lặp lại cùng một chu kỳ từ chiếc tủ đầu tiên đến chiếc tủ cuối cùng |
| Không có mẫu tái sử dụng cho mỗi chiếc tủ | Vị trí vít được tìm bằng mắt cho mỗi lô mới | 1,000 chương trình lưu sẵn, căn chỉnh có hỗ trợ camera để định vị |
| Xếp tải làm dừng quá trình bắt vít | Bàn thao tác chỉ xử lý một chiếc tủ tại một thời điểm | Hai đồ gá: chiếc tủ tiếp theo được lắp ráp trong khi chiếc còn lại đang được bắt vít |
Trước khi đặt mua BL18, dự án đã đặt ra sáu yêu cầu mà máy phải đáp ứng:
Sáu yêu cầu mô tả một thay đổi: chuyển quyết định về mô-men xoắn và vị trí từ người vận hành sang máy, mà không làm máy khó vận hành hơn bàn thao tác mà nó thay thế.
Kích thước đồ gá là giới hạn thực tế. Tủ có kích thước lớn, nên máy phải xử lý được toàn bộ tủ thay vì một mô-đun, và bộ kẹp phải giữ tủ đủ phẳng để vít ăn ren mà tấm ốp không bị võng ra xa đầu công tác.
Vì sao chọn JHIMS: máy được chế tạo quanh chính đồ gá tủ của khách hàng thay vì một vùng làm việc tiêu chuẩn, và mẫu bắt vít được dạy từ những chiếc tủ sẽ thực sự chạy trên máy.
Cấu hình giải quyết hai vấn đề theo đúng thứ tự chúng được báo cáo. Độ đồng đều mô-men xoắn có được nhờ thay tua vít thủ công bằng tua vít điện của máy và một chu kỳ bắt vít được lập trình, nên vít được siết theo một giá trị cài đặt thay vì theo cảm giác.
Thời gian chu kỳ đến từ cách bố trí trạm. Với hai đồ gá, đầu công tác không bao giờ phải chờ xếp tủ: người vận hành lắp tủ tiếp theo tại Trạm 1 và lấy tủ đã hoàn thành tại Trạm 3 trong khi Trạm 2 bắt vít.
| Mục | Model | SL |
|---|---|---|
| Máy bắt vít tủ màn hình LED | JHIMS BL18 (4 trục đứng) | 1 |
Một máy bắt vít bốn trục đứng JHIMS BL18 đã được giao để lắp ráp tủ màn hình LED, được cấu hình cho vít M4×10 và đồ gá tủ của khách hàng.
| Tính năng | Chi tiết |
|---|---|
| Thông số vít | M4×10 với vòng đệm phẳng & vòng đệm lò xo |
| Phương thức cấp liệu | Bộ cấp liệu thổi khí nén |
| Số trục | 3 trục bắt vít + 1 trục cấp vít |
| Độ chính xác định vị | ±0.02mm |
| Phương pháp bắt vít | Bắt vít một đầu kiểu hút chân không |
| Phương pháp căn chỉnh | Căn chỉnh có hỗ trợ camera |
| Kích thước đồ gá tương thích tối đa | 1024×1024×105mm |
| Kích thước tổng thể (D×R×C) | 4700×1800×1500mm |
| Trọng lượng | Khoảng 550kg |
| Phương thức điều khiển | Card điều khiển chuyển động + bảng điều khiển cầm tay |
| Nguồn điện | AC 220V, 50Hz |
| Áp suất khí làm việc | 0,55–0,65MPa |

Bố trí trục là yếu tố khiến tủ trở thành đơn vị công việc thay vì mô-đun. Ba trục bắt vít định vị đầu công tác trên tủ và một trục cấp đưa vít đến đầu hút, nên một chiếc máy đáp ứng toàn bộ diện tích tủ lên đến 1024×1024×105mm.
Việc lựa chọn linh kiện theo tiêu chuẩn của các sản phẩm khác trong dòng JHIMS: xi lanh khí nén cho trục kẹp và trục cấp vít, trục vít me bi mài và ray dẫn hướng tuyến tính cho các trục, động cơ servo và tua vít điện để bắt vít, cùng màn hình cảm ứng công nghiệp trên nền tảng thẻ điều khiển chuyển động.
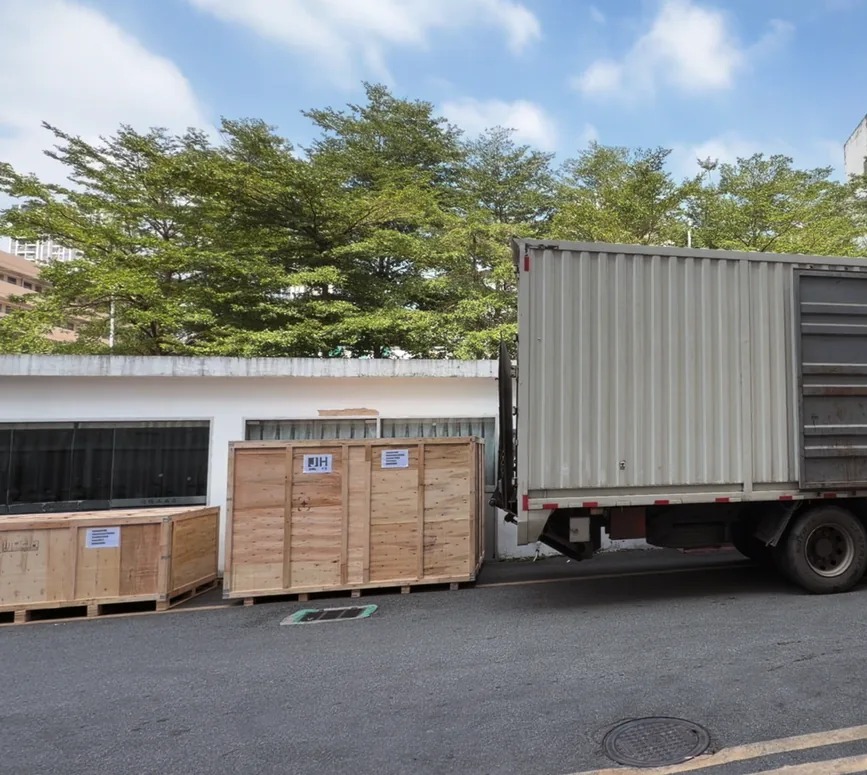
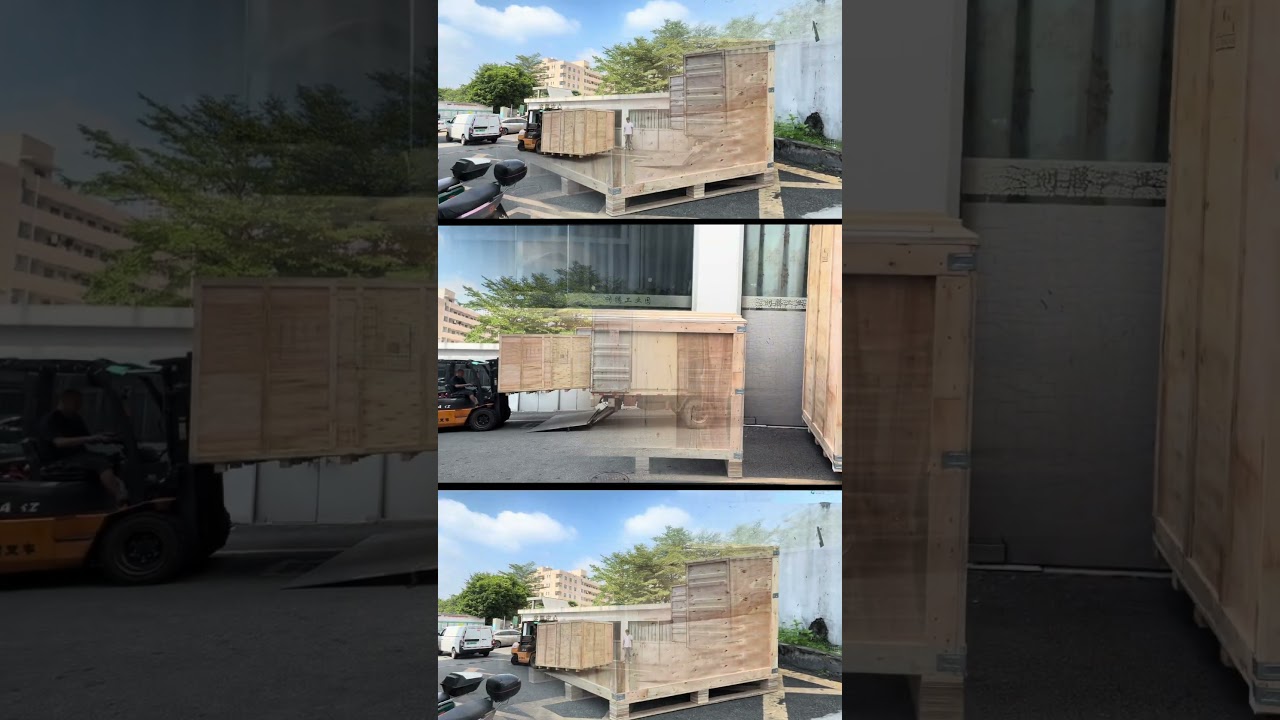
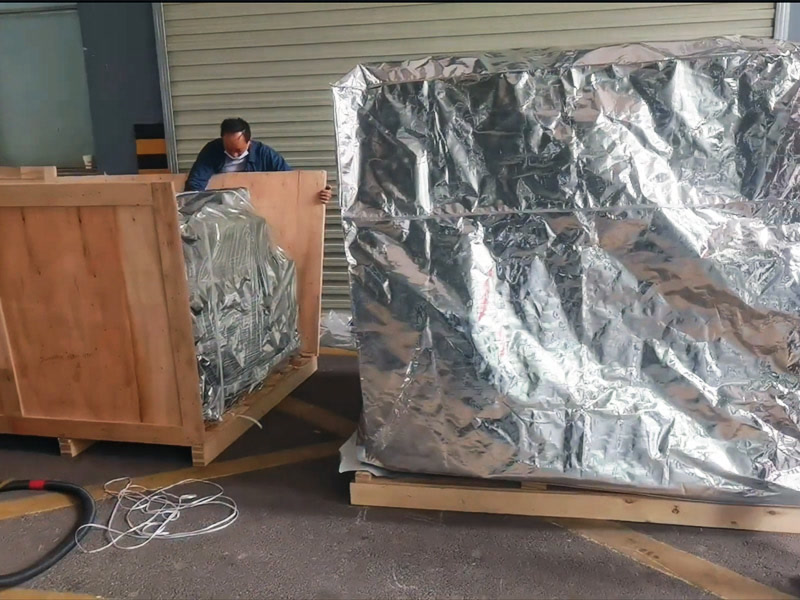
Máy được chế tạo cùng đồ gá tủ của khách hàng, và các vị trí được dạy bằng chức năng lưu tọa độ qua camera để mẫu bắt vít được lưu trong hệ tọa độ riêng của máy. Máy được đóng trong các thùng gỗ dán và giao đi trong tháng 8 năm 2026.
Khi đến nơi, máy được đặt tại xưởng sản xuất tủ, kẹp vào đồ gá hiện có và chạy thử nghiệm thu với chính các tủ của khách hàng. Người vận hành được đào tạo về gọi lại chương trình, thay đổi quy cách vít và bảo trì định kỳ, vì một chiếc máy cần chuyên gia cho mỗi lần thay đổi sẽ khiến quy trình quay lại tốc độ thủ công.
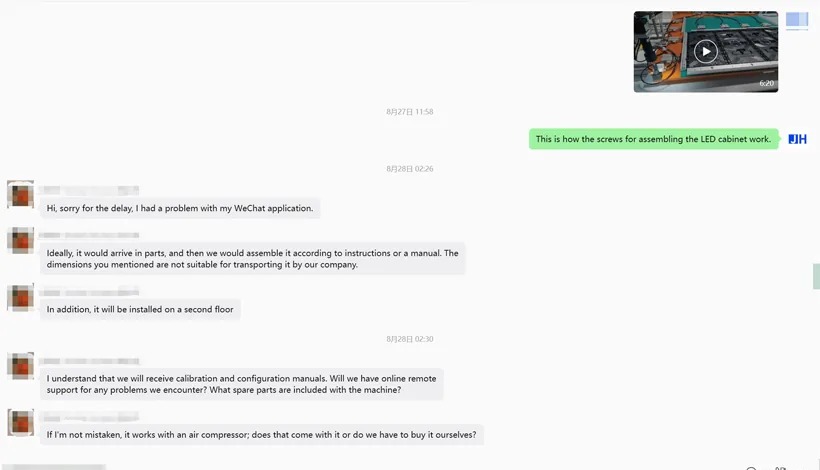
Đơn hàng này không được vận chuyển dưới dạng một chiếc máy hoàn chỉnh trên một khung máy. Phương tiện vận chuyển và lối vào tòa nhà của khách hàng không thể tiếp nhận kích thước đã lắp ráp, nên BL18 được xuất xưởng dạng mô-đun và được lắp ráp tại chỗ theo hướng dẫn sử dụng, trong một phòng sản xuất trên tầng hai.
Đó cũng là lý do cuộc trao đổi khi giao hàng bao gồm tài liệu hiệu chuẩn và cấu hình, hỗ trợ từ xa trực tuyến khi chạy thử, và việc phân định những gì đi kèm máy so với những gì khách hàng tự cung cấp tại chỗ — trong đó có khí nén, được ghi là 0.55–0.65MPa để có thể kiểm tra nguồn khí của xưởng trước khi mở kiện hàng.

Dự án thực tế thì dễ viết nhưng khó tin. Đây là hồ sơ của đơn hàng này: những yêu cầu khách hàng ghi trước khi giao hàng và các clip bốc xếp được gửi cho họ vào ngày các thùng hàng rời Thâm Quyến.
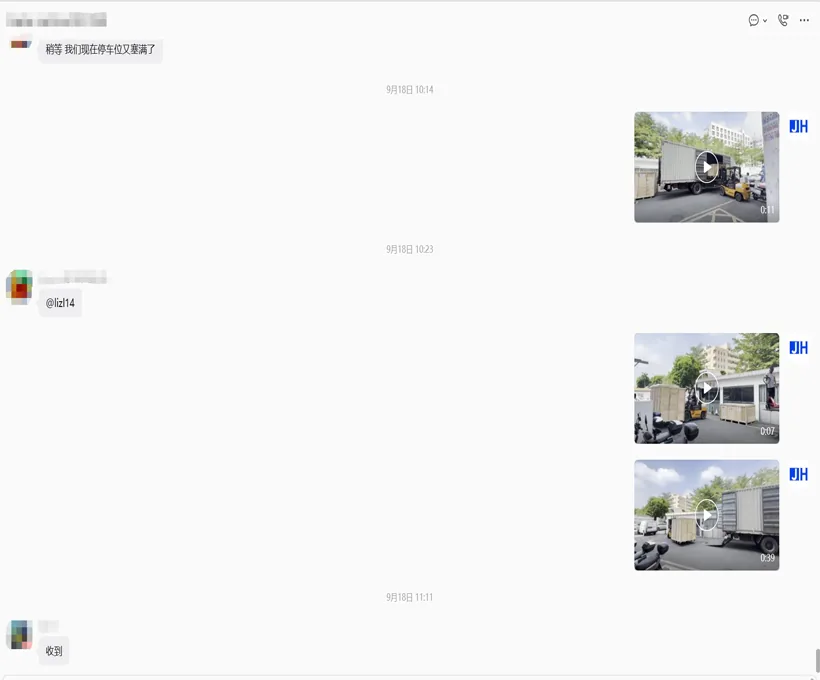
Các thùng hàng được bốc lên tại Thâm Quyến đúng ngày giao hàng, và khách hàng được gửi đoạn phim quay lại cảnh đó ngay khi diễn ra — không phải ảnh dàn dựng chụp sau.
Đoạn clip đầu tiên là cảnh quay giao hàng của đơn này; các clip còn lại quay BL18 đang bắt vít tủ màn hình LED — lắp ráp mô-đun, thao tác tủ và bắt vít tự động. JHIMS cũng phát hành loạt hướng dẫn vận hành gồm 19 phần (thiết lập mô-men xoắn, hiệu chuẩn camera, điều chỉnh đầu hút, xử lý sự cố bộ cấp vít), có liên kết từ kênh YouTube JHIMS. Toàn bộ khóa đào tạo vận hành — tất cả 19 quy trình được trình bày bằng văn bản, kèm bảng sự cố — nằm trên Hướng dẫn video BL18.
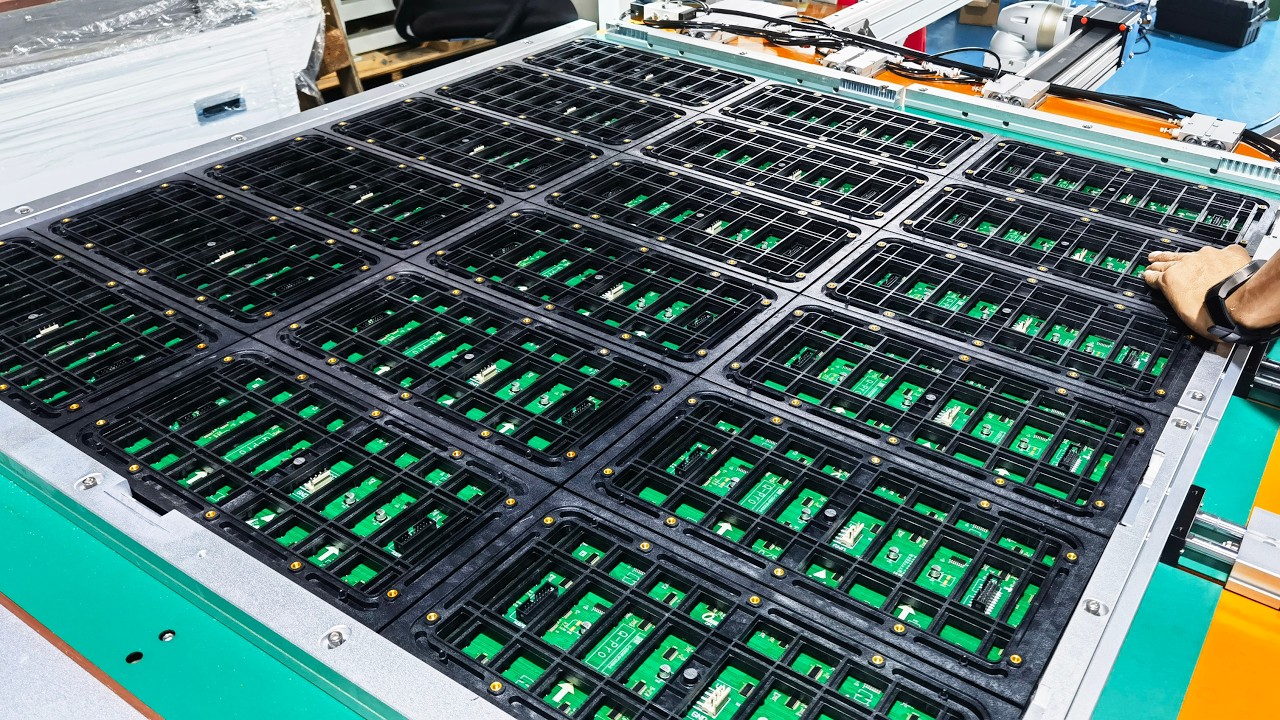
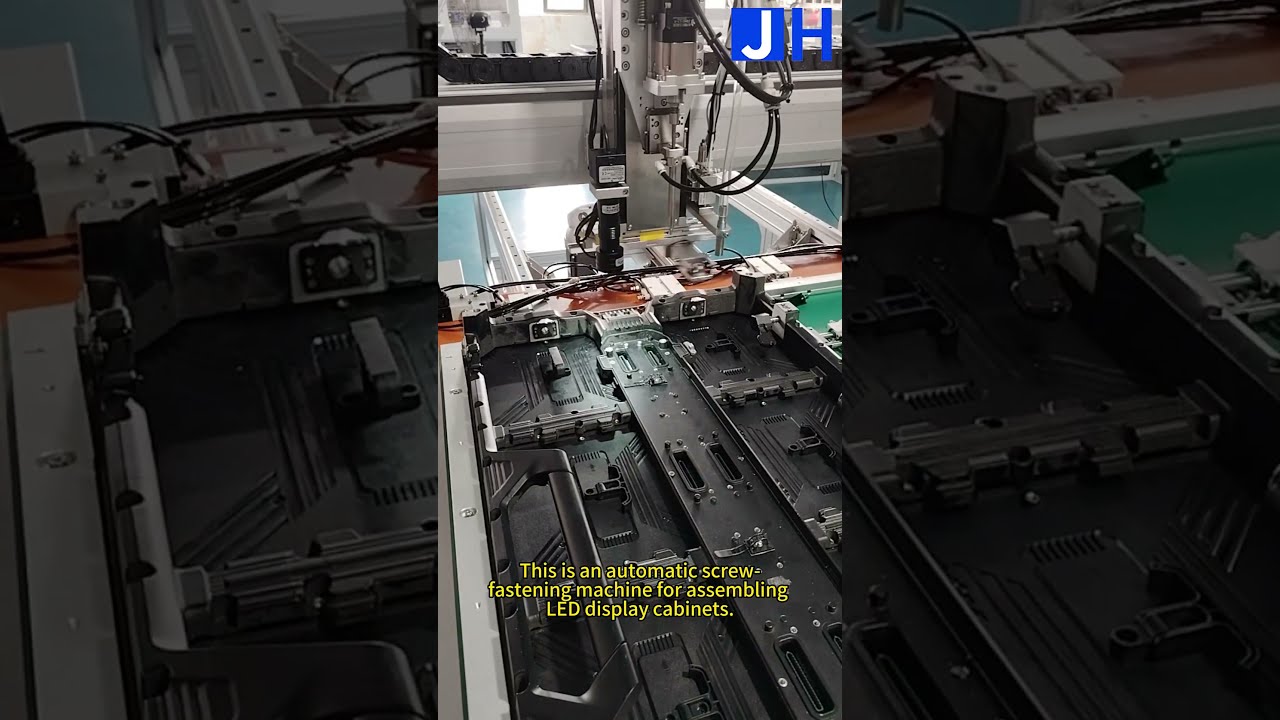
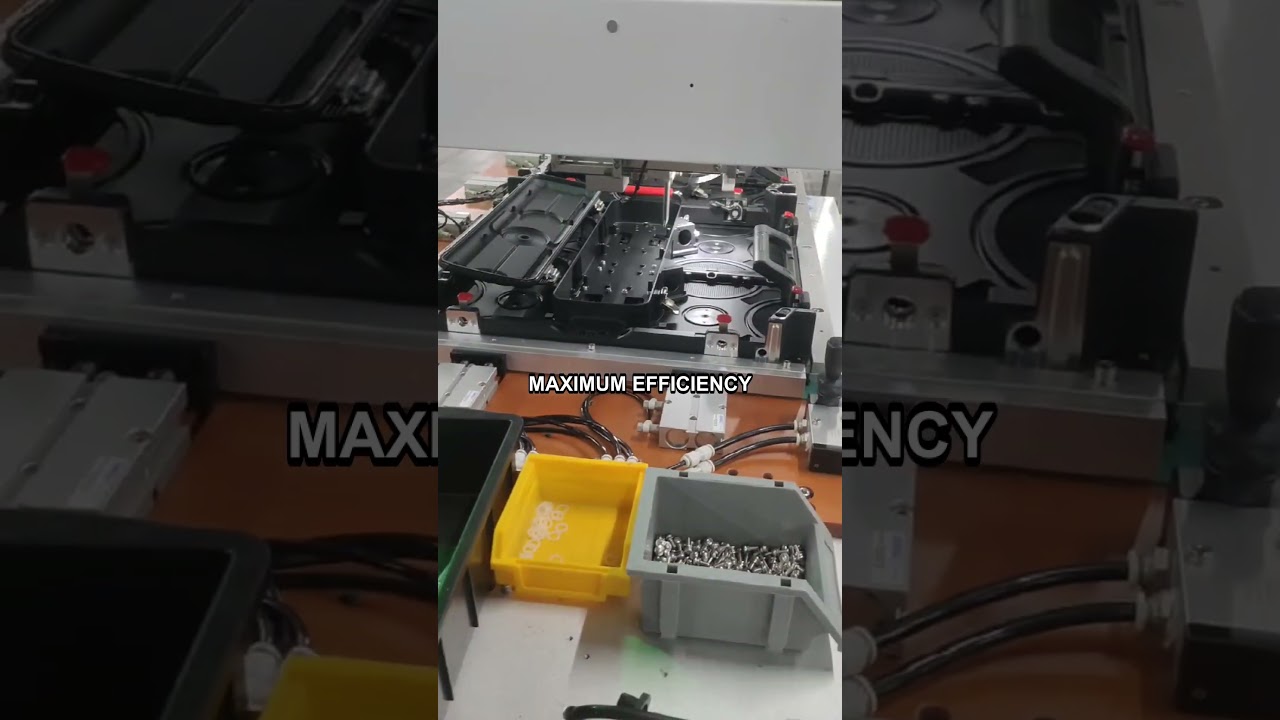
Có hai điều cần theo dõi, vì chúng phân biệt một chiếc máy chỉ trình diễn tốt với một chiếc máy duy trì được năng suất của xưởng sản xuất tủ: cấp vít phải đến dứt khoát, không do dự hay hút đôi, và tủ phải được giữ đủ phẳng để mô-men xoắn đi vào ren thay vì làm tấm ốp võng.
Tóm tắt của chính khách hàng mới là điều quan trọng ở đây: chất lượng sản phẩm được cải thiện và hiệu quả gia công tăng. Cả hai đều đến từ cùng một thay đổi — chi tiết bắt vít không còn nhận mô-men xoắn từ bàn tay.
Chất lượng tăng vì mô-men xoắn nay là một giá trị cài đặt chứ không phải một kỹ thuật. Mọi vít trên mọi tủ đều được siết đến cùng một giá trị đã lập trình, nên một chiếc tủ khép khít tại trạm đầu tiên cũng khép khít như vậy ở chiếc tủ cuối cùng của ca.
Hiệu suất tăng vì người vận hành không còn nằm trong chu kỳ bắt vít. Với hai đồ gá và ba trạm, một tủ được bắt vít tại Trạm 2 trong khi tủ tiếp theo được lắp tại Trạm 1 và tủ đã hoàn thành được lấy ra tại Trạm 3, nên đầu công tác tiếp tục làm việc thay vì chờ xếp tủ.
Nhịp độ do khách hàng báo cáo là con số đáng trích dẫn: khoảng 2.5 giây mỗi vít. Trên một đầu bắt vít, con số này tương đương khoảng 1,440 vít mỗi giờ (3,600 ÷ 2.5), và trong lúc đó người vận hành đang xếp chiếc tủ tiếp theo.
| Đo lường | Giá trị | Nguồn |
|---|---|---|
| Nhịp bắt vít | Khoảng 2.5 giây mỗi vít | Do khách hàng báo cáo |
| Năng suất ở nhịp độ đó | Khoảng 1,440 vít mỗi giờ (3,600 ÷ 2.5) | Được tính từ nhịp độ đã báo cáo |
| Độ chính xác định vị | ±0.02mm | Thông số kỹ thuật máy |
| Thời gian giao hàng tiêu chuẩn | 30 ngày | Giao hàng JHIMS |
| Độ đồng đều khi bắt vít | Mô-men xoắn do máy tác dụng trên mỗi vít | Thông số kỹ thuật máy |
Điều không được công bố: tỷ lệ lỗi. Kết quả do khách hàng báo cáo là nhịp độ, chất lượng và mức cải thiện hiệu suất; các số liệu lỗi đo theo từng tủ vẫn thuộc về khách hàng.
Siết bằng tay có vẻ đủ tốt trên một chiếc tủ nhưng không còn đủ khi sản xuất số lượng lớn. Chi tiết bắt vít M4 nhỏ đến mức khoảng cách giữa một vít đã vào đúng và một vít bị siết quá lực chỉ là một dải mô-men xoắn hẹp, và tua vít thủ công không cho biết vít đã dừng ở đâu trong dải đó.
Sự khác biệt thường không nhìn thấy trên tủ thành phẩm. Nó lộ ra về sau dưới dạng mối nối bị lỏng, tấm ốp kêu cót két khi chịu tải, hoặc bề mặt bị biến dạng do mũi tua vít bị trượt — đó là lý do việc bắt vít bằng tay thường tạo ra các lỗi được phát hiện ở khâu kiểm tra cuối chứ không phải tại trạm nơi chúng phát sinh.
Tự động hóa công đoạn này thay đổi những gì được điều khiển. Vị trí đến từ hệ tọa độ của máy và mẫu đã dạy, mô-men xoắn đến từ cài đặt tua vít điện, còn trình tự đến từ chương trình — ba yếu tố mà người vận hành không còn phải đồng thời kiểm soát.
Đó cũng là lý do đồ gá quan trọng không kém đầu công tác. Nếu tủ không được giữ phẳng và chắc, mô-men xoắn sẽ làm tấm ốp võng thay vì đi vào ren, và kết quả vẫn là tình trạng thiếu đồng nhất mà chiếc máy được mua để loại bỏ. Kẹp khí nén trên đồ gá cỡ lớn là một phần của giải pháp, không phải phụ kiện đi kèm.
Cấu hình được giao cho dự án này.
| Thông số | Thông số kỹ thuật |
|---|---|
| Máy | Máy bắt vít bốn trục đứng JHIMS BL18 |
| Trục bắt vít | 3 trục bắt vít + 1 trục cấp vít |
| Vít | M4×10 với vòng đệm phẳng và vòng đệm lò xo |
| Cấp liệu | Thổi khí nén, bộ cấp liệu di chuyển dọc trục X |
| Độ chính xác định vị | ±0.02mm |
| Căn chỉnh | Có hỗ trợ camera |
| Kích thước đồ gá tối đa | 1024×1024×105mm |
| Lưu trữ chương trình | 1,000 chương trình |
| Trạm | Ba trạm, hai đồ gá |
| Nguồn điện / khí nén | AC 220V 50Hz / 0.55–0.65MPa |
| Kết quả tại khách hàng (theo báo cáo) | Chất lượng sản phẩm được cải thiện và hiệu suất gia công cao hơn |
Nổi bậtMáy bắt vít 4 trục đứng BL18Bắt vít tủ bằng máy 4 trục đứng — ±0.02mm, M4×10, đồ gá tối đa 1024×1024×105mm, 1,000 chương trình.Xem sản phẩm → Đi kèmMáy bắt vít để bàn ZM320Bắt vít để bàn bốn trục với cơ cấu cấp vít thổi khí cho bo mạch LED và mô-đun nhỏ hơn.Xem sản phẩm →
 Công đoạn trướcLò hàn reflow R10Hàn reflow không chì bo mạch LED ở công đoạn trước khi lắp ráp tủ.Xem sản phẩm →
 Công đoạn trướcBộ cấp phôi phễu rung cho linh kiện quang học DPS-2Cấp phôi thấu kính bằng phễu rung cho dây chuyền mô-đun LED — thấu kính 3–25mm với 0.5–1s mỗi thấu kính.Xem sản phẩm →Danh mụcHệ thống bắt vítMáy bắt vít để bàn, cầm tay và hút chân không dùng cho lắp ráp điện tử.Xem sản phẩm →
 Nghiên cứu điển hìnhSiết vít: Ả Rập Xê ÚtMột máy siết vít JHIMS tự động hóa công đoạn lắp ráp tủ màn hình LED tại Ả Rập Xê Út.Đọc bài viết →
 Nghiên cứu điển hìnhSản xuất LED: Tây Ban NhaBốn máy YSM20R đã qua sử dụng cho một nhà sản xuất màn hình LED Tây Ban Nha.Đọc bài viết →
 Nghiên cứu điển hìnhBộ cấp liệu linh kiện quang học: Đông QuảnBộ cấp liệu linh kiện quang học tùy chỉnh được chế tạo cho dây chuyền lắp ráp LED tại Đông Quản.Đọc bài viết →
 Hỗ trợHỗ trợ kỹ thuậtChẩn đoán từ xa, phụ tùng và yêu cầu dịch vụ cho máy JHIMS.Đọc bài viết →
Hãy gửi cho chúng tôi kích thước tủ, quy cách vít và sản lượng mục tiêu — bộ phận kỹ thuật JHIMS phản hồi trong vòng 12 giờ làm việc (Thứ Hai–Thứ Bảy, 09:00–23:00 giờ chuẩn Trung Quốc, UTC+8).















