Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Poproś o wycenę
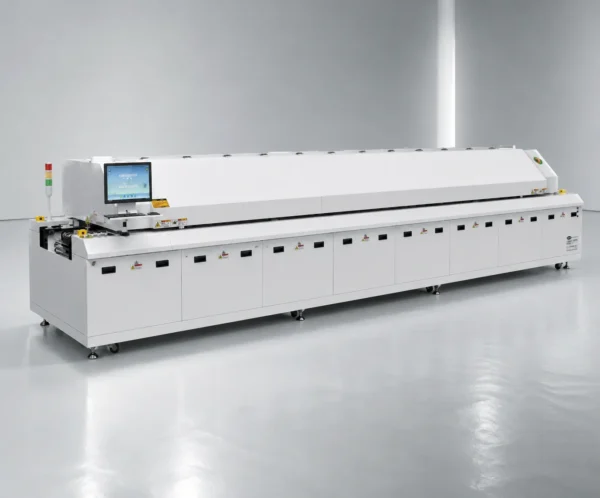
BEZOŁOWIOWY PIEC ROZPŁYWOWY GORĄCYM POWIETRZEM
Osiągnij kontrolę temperatury ±1 °C w 20 niezależnych strefach grzejnych dzięki niemieckim elementom grzejnym Hotset i sterowaniu Siemens PLC. R10 łączy inteligentne przekierowywanie prądu, które obniża zużycie energii o 30 %, komponenty najwyższej klasy z Japonii i Niemiec oraz tunel o pełnej długości 6 380 mm, zapewniając niezawodne lutowanie rozpływowe producentom elektroniki samochodowej, medycznej i użytkowej na całym świecie.

Bezołowiowy piec rozpływowy gorącym powietrzem JHIMS R10
Urządzenie JHIMS R10 to 10-strefowy bezołowiowy piec rozpływowy gorącym powietrzem, zaprojektowany do wielkoseryjnego lutowania rozpływowego w montażu PCB. Jako maszyna do lutowania rozpływowego gorącym powietrzem o dopuszczalnej temperaturze 300 °C obsługuje zarówno bezołowiowe (RoHS), jak i ołowiowe stopy lutownicze z dokładnością ±1 °C w 20 strefach grzejnych. Dzięki 20 niezależnym strefom grzejnym (10 górnych + 10 dolnych) ze sterowaniem PID w pętli zamkniętej oraz tunelowi wstępnego podgrzewania 3 840 mm model R10 zapewnia równomierne profile termiczne płytka po płytce, a sekcja dwustronnego chłodzenia 1 260 mm gwarantuje kontrolowaną krystalizację i wysoką niezawodność spoin.
Zaprojektowany z najwyższej klasy komponentów od Hotset (Niemcy), Siemens (Niemcy), Omron (Japonia), Schneider (Francja), oraz NSK (Japonia), model R10 zapewnia przemysłową niezawodność w środowiskach produkcyjnych pracujących 24/7.
Zastosowania: Lutowanie rozpływowe dla elektroniki samochodowej, urządzeń medycznych, elektroniki użytkowej, oświetlenia LED, nowej energii, automatyki przemysłowej, sprzętu AGD oraz montażu PCB dla telekomunikacji.
10 górnych + 10 dolnych stref grzejnych z niezależnym sterowaniem PID w pętli zamkniętej. Każda strefa jest indywidualnie kalibrowana i monitorowana, co pozwala precyzyjnie profilować termicznie dowolny montaż PCB — od prostych płytek jednostronnych po złożone układy dwustronne o mieszanych rozmiarach komponentów. Łączna długość wstępnego podgrzewania: 3 840 mm.
Technologia drutu grzejnego najwyższej klasy od Hotset (Niemcy) zapewnia dokładność temperatury ±1 °C i wyjątkową stabilność długoterminową. Te przemysłowe elementy są odporne na utlenianie i degradację termiczną, co gwarantuje powtarzalne parametry przez dziesiątki tysięcy cykli produkcyjnych.
3 górne + 3 dolne strefy chłodzenia o długości 1 260 mm zapewniają kontrolowane obniżanie temperatury dla optymalnego tworzenia warstwy międzymetalicznej. Symetryczna konstrukcja chłodzenia zapobiega wyginaniu płytek i zapewnia równomierną krystalizację spoin, dając jaśniejsze i mechanicznie mocniejsze połączenia lutownicze.
Przemysłowy sterownik Siemens PLC w połączeniu z komputerem przemysłowym z systemem Windows 10 zapewnia wydajny i intuicyjny interfejs sterowania. Pełna obsługa za pomocą ekranu dotykowego z profilowaniem termicznym w czasie rzeczywistym, zarządzanie przepisami dla nieograniczonej liczby profili, rejestracja danych i możliwość monitorowania zdalnego.
Technologia automatycznego przekierowania prądu zmniejsza pobór prądu o 40–50 % i zużycie energii elektrycznej o 30 %. Moc spada z 45 KW przy rozruchu do 11–13 KW podczas normalnej pracy — to jeden z najbardziej energooszczędnych pieców rozpływowych w swojej klasie.
Górna pokrywa z napędem silnikowym otwierana jednym dotknięciem zapewnia pełny dostęp do wnętrza pieca podczas czyszczenia i konserwacji. Eliminuje wysiłek fizyczny i czas potrzebny na ręczne podnoszenie pokrywy, skracając cotygodniowe czynności serwisowe z 45 minut do poniżej 10 minut.
Zintegrowany zasilacz awaryjny UPS (Uninterruptible Power Supply) firmy Zhuhai Shante automatycznie włącza się podczas przerw w zasilaniu i utrzymuje pracę systemu transportu, aby bezpiecznie usunąć wszystkie płytki z pieca. Chroni będące w toku produkcji płytki PCB o wartości tysięcy dolarów przed uszkodzeniem termicznym.
Precyzyjna regulacja szerokości napędzana silnikiem PANASONIC (Japonia) umożliwia szybkie przezbrojenie na inny produkt po naciśnięciu jednego przycisku. Obsługuje płytki PCB o szerokości do 460 mm, z automatycznym centrowaniem i zapisanymi ustawieniami szerokości dla często używanych receptur produkcyjnych.
| Parametr | Specyfikacja | Parametr | Specyfikacja |
|---|---|---|---|
| Model | JHIMS R10 | Wymiary maszyny | 6380 × 1445 × 1520 mm |
| Masa netto | 2 550 kg | Masa brutto | ~2 900 kg (z opakowaniem) |
| Zasilanie | 5-żyłowe, 3-fazowe; 380 V 50/60 Hz | Moc rozruchowa | 45 KW |
| Moc podczas normalnej pracy | 11 – 13 KW | Oszczędność energii | Redukcja o 30 % dzięki automatycznemu przekierowaniu prądu |
| Zakres temperatur | Od temperatury otoczenia do 300 °C | Dokładność temperatury | ±1 °C |
| Maksymalna szerokość PCB | 460 mm | Prześwit dla wysokości elementów | Góra: 25 mm / dół: 25 mm |
| Prędkość transportu | 300 – 2 000 mm/min | System transportu | Taśma siatkowa + łańcuch szyny prowadzącej |
| Strefy grzewcze | 10 górnych + 10 dolnych (razem 20) | Długość strefy podgrzewania wstępnego | 3 840 mm |
| Strefy chłodzenia | 3 górne + 3 dolne (razem 6) | Długość strefy chłodzenia | 1 260 mm |
| System sterowania | Windows 10 + komputer przemysłowy + sterownik PLC Siemens | Sterowanie temperaturą | Zamknięta pętla PID + sterowanie SSR |
| Regulacja szerokości szyn | Elektryczna (silnik PANASONIC) | Górna pokrywa | Otwieranie elektryczne z napędem silnikowym |
| Zabezpieczenie zasilania | UPS (Zhuhai Shante) | Typ elementów grzejnych | Konwekcja gorącego powietrza |
| Zgodność procesu lutowania | Bezołowiowe (RoHS) + ołowiowe | Maksymalna temperatura pracy | 300 °C |
| System wyciągowy | Wbudowane porty odsysania oparów | Opcja azotowa | Dostępna (montowana fabrycznie) |
| Rejestracja danych | Pełna identyfikowalność | Gwarancja | 1 rok standardowo (z możliwością przedłużenia) |
Każdy JHIMS Model R10 powstaje z podzespołów klasy światowej. Zaopatrujemy się wyłącznie u wiodących marek branżowych, aby zapewnić długoterminową niezawodność i precyzję.
Urządzenie JHIMS R10 Bezołowiowy piec rozpływowy z obiegiem gorącego powietrza to wszechstronna, niezawodna maszyna produkcyjna wykorzystywana w kluczowych dla ciągłości działania sektorach wytwarzania elektroniki na całym świecie.
Płytki PCB dla motoryzacji wymagają niezawodności w klasie 3 według IPC i lutowania bez defektów. Dokładność ±1 °C i sterowanie 20 strefami w modelu R10 zapewniają powtarzalną jakość spoin w sterownikach silnika (ECU), modułach ADAS, płytkach BMS i systemach infotainment. Wydłużona strefa podgrzewania wstępnego o długości 3 840 mm obsługuje zespoły o dużej masie cieplnej, typowe dla motoryzacyjnej elektroniki mocy, a kontrolowane chłodzenie na odcinku 1 260 mm zapobiega szokowi termicznemu kondensatorów ceramicznych i układów BGA. Dzięki identyfikowalności zgodnej z IATF 16949 i pełnej rejestracji danych model R10 spełnia rygorystyczne wymagania dokumentacyjne dostawców motoryzacyjnych pierwszej linii.
Elektronika medyczna wymaga najwyższego poziomu kontroli procesu i powtarzalności. Układ sterowania PID z zamkniętą pętlą i napędem SSR w modelu R10 zapewnia powtarzalne profile termiczne w kolejnych seriach, co jest krytyczne dla wyrobów medycznych klasy II i III objętych regulacjami FDA. Opcja atmosfery azotowej zapobiega utlenianiu elementów o małym rastrze stosowanych w urządzeniach wszczepialnych, sprzęcie diagnostycznym i systemach monitorowania pacjentów. Pełna identyfikowalność temperatury z rejestracją znaczników czasu dostarcza dokumentacji jakościowej wymaganej do zgodności z ISO 13485 i audytów regulacyjnych. System UPS chroni cenne zespoły PCB urządzeń medycznych podczas nieoczekiwanych przerw w zasilaniu.
Smartfony, tablety, urządzenia noszone i urządzenia IoT wymagają lutowania rozpływowego o dużej wydajności, bez wad na elementach o bardzo małym rastrze. Maksymalna prędkość transportu 2 000 mm/min oraz system taśmy siatkowej z łańcuchem szyn prowadzących w modelu R10 z łatwością obsługują wielkoseryjną produkcję elektroniki użytkowej. Elektryczna regulacja szerokości umożliwia szybkie przezbrojenie między modelami produktów, maksymalizując wykorzystanie linii. Technologia inteligentnego przekierowania prądu utrzymuje niskie koszty eksploatacji — zaledwie 11–13 KW — co bezpośrednio poprawia ekonomikę jednostkową wielkoseryjnej produkcji elektroniki użytkowej. Piec współpracuje zarówno z bezołowiowym stopem SAC305, jak i z lutami niskotemperaturowymi, co daje elastyczność w przypadku zespołów hybrydowych.
Płytki sterowania przemysłowego, zasilacze, napędy silników i bramy IoT często stanowią zespoły o technologii mieszanej, z elementami o dużej masie cieplnej. Architektura 20 stref z podgrzewaniem wstępnym 3 840 mm w modelu R10 zapewnia zdolność cieplną potrzebną do doprowadzenia płytek o grubej warstwie miedzi, dużych złączy i tranzystorów mocy MOSFET do temperatury rozpływu bez przegrzewania drobnych elementów. Dwustronny system grzania i chłodzenia obsługuje hybrydowe płytki THT+SMT o prześwicie do 25 mm z góry i z dołu, a wbudowane porty odsysania oparów utrzymują środowisko produkcji czyste i zgodne z przepisami.
Zrozumienie technologii lutowania rozpływowego jest niezbędne do optymalizacji procesu montażu powierzchniowego SMT. Poniżej znajduje się wyczerpujące kompendium techniczne dla inżynierów i menedżerów procesu.
Lutowanie rozpływowe polega na stopieniu wcześniej nałożonej pasty lutowniczej i wytworzeniu w ten sposób niezawodnych połączeń elektrycznych oraz mechanicznych. Proces przebiega według kontrolowanego profilu termicznego: nagrzewanie, wyrównanie temperatury, rozpływ (szczyt) i chłodzenie. 20 niezależnych stref modelu R10 pozwala precyzyjnie zaprogramować każdą fazę — typowy profil bezołowiowy SAC305 narasta z szybkością 1–3 °C/s, utrzymuje temperaturę 150–200 °C przez 60–120 s, osiąga szczyt 235–250 °C i chłodzi z szybkością 2–4 °C/s. Tunel podgrzewania wstępnego o długości 3 840 mm zapewnia czas wyrównania potrzebny płytkom o dużej masie cieplnej, a dokładność ±1 °C utrzymuje każdą płytkę w założonym profilu.
Dokładne profilowanie zaczyna się od prawidłowego rozmieszczenia termopar: należy przymocować termopary do najcieplejszych i najzimniejszych punktów płytki (zwykle dużych układów BGA i krawędzi płytki) za pomocą lutu wysokotemperaturowego lub taśmy Kapton. Wykonaj profil w oprogramowaniu WIN10 modelu R10, porównaj krzywą z kartą techniczną pasty lutowniczej i koryguj temperatury stref w niewielkich krokach (2–5 °C). Model R10 zapisuje nieograniczoną liczbę receptur, więc każdy typ płytki zachowuje własny, zweryfikowany profil. Profilowanie powtórz po każdej istotnej zmianie konstrukcji płytki lub konserwacji pieca.
Lutowanie rozpływowe w azocie (opcja montowana fabrycznie) obniża stężenie tlenu w tunelu poniżej 1 000 ppm, ograniczając utlenianie podczas lutowania. Korzyści to jaśniejsze spoiny, lepsze zwilżanie płytek o małym rastrze i z powłoką OSP, mniej pustek w spoinach BGA i QFN oraz szersze okna procesowe dla stopów bezołowiowych. Układ azotowy modelu R10 obejmuje kontrolę przepływu, rozdzielacze, czujniki monitorowania tlenu i uszczelnioną konstrukcję tunelu, co minimalizuje zużycie N₂. Typowe zużycie N₂ wynosi od 18 do 25 m³/h, w zależności od profilu i obciążenia pieca płytkami.
Stopy bezołowiowe, takie jak SAC305 (Sn96.5/Ag3.0/Cu0.5), wymagają wyższych temperatur szczytowych (235–250 °C) niż tradycyjny SnPb (210–220 °C) oraz bardziej precyzyjnej kontroli procesu. Model R10 jest zgodny z dyrektywą RoHS, a jego dopuszczalna temperatura pracy wynosi 300 °C, co daje zapas ponad szczyt SAC305 w przypadku gęsto obsadzonych płytek o dużej masie termicznej. Konstrukcja z 20 strefami zapewnia równomierne nagrzewanie, jakiego wymaga lutowie bezołowiowe, a kontrolowane chłodzenie (2–4 °C/s) zapobiega szokowi termicznemu i kruchości związków międzymetalicznych. W przypadku płytek z powłoką OSP zaleca się lutowanie rozpływowe w atmosferze azotu, aby utrzymać lutowność.
Wydobądź maksimum możliwości R10, korzystając z poniższych wytycznych dotyczących eksploatacji i konserwacji w warunkach produkcyjnych.
1. Sprawdź zasilanie i wskaźnik stanu UPS. 2. Skontroluj prowadzenie i napięcie siatki przenośnika. 3. Potwierdź działanie wyciągu i odciągu oparów. 4. Sprawdź ciśnienie zasilania azotem, jeśli zainstalowano opcję azotową. 5. Wczytaj właściwą recepturę dla dzisiejszego typu płytki. 6. Przeprowadź szybką kontrolę profilu z płytką testową lub systemem profilowania. 7. Monitoruj temperatury stref przez pierwsze 30 minut produkcji. 8. Zapisz wszystkie odchylenia temperatury w dzienniku konserwacji.
Co tydzień: Oczyść pozostałości topnika przy wejściu i wyjściu tunelu, skontroluj prowadzenie przenośnika, sprawdź filtry. Co miesiąc: Oczyść elementy grzejne i czujniki temperatury, sprawdź działanie przekaźników SSR, nasmaruj łańcuch. Co kwartał: Pełna kalibracja wszystkich 20 stref certyfikowanymi termoparami, kontrola wentylatorów chłodzących, przegląd połączeń elektrycznych. Rocznie: Wymień filtry topnika, sprawdź elementy grzejne pod kątem utlenienia, wykonaj pełny przegląd mechaniczny systemu transportowego. Elektrycznie otwierana górna pokrywa skraca czas dostępu serwisowego z 45 minut do poniżej 10.
Elektryczna regulacja szerokości szyn w R10 (silnik PANASONIC) zmienia szerokość płytki PCB w czasie poniżej 3 minut dzięki zapisanym ustawieniom wstępnym. Szybkie przezbrojenie: 1. Zapisz bieżące ustawienia receptury i wymiary płytki. 2. Wybierz ustawienie wstępne nowego produktu — szerokość dopasuje się automatycznie. 3. Wczytaj nową recepturę z biblioteki receptur WIN10. 4. Potwierdź profil płytką testową. 5. W razie potrzeby dostosuj prędkość transportu do masy termicznej nowej płytki. W porównaniu z 15–30 minutami ręcznej regulacji w piecach stołowych R10 ogranicza przestój związany z przezbrojeniem do minimum.
R10 wymaga zasilania trójfazowego 380 V 50/60 Hz w układzie 5-przewodowym o zdolności rozruchowej 45 kW (11–13 kW w normalnej pracy). Zapewnij odpowiednie przewody odprowadzania spalin do wbudowanych króćców odciągu oparów — typowy przepływ wywiewu wynosi 8–12 m³/min. Zachowaj 1 m wolnej przestrzeni wokół pieca na otwarcie elektrycznej górnej pokrywy i dostęp serwisowy. Warunki pracy: 5–40 °C, wilgotność względna 20–90 % bez kondensacji. W przypadku pracy z azotem doprowadź linię zasilania azotem o ciśnieniu 0,5–0,7 MPa. Obciążenie podłogi: masa netto 2 550 kg, rozłożona na powierzchni 6 380 mm.
Zobacz dokładnie, gdzie JHIMS R10 pasuje w procesie montażu PCB i jak współpracuje z urządzeniami poprzedzającymi i następującymi w linii.
R10 integruje się bezproblemowo z automatami montażowymi na wcześniejszych etapach oraz z systemami kontroli optycznej (AOI) na etapach późniejszych, umożliwiając wymianę danych przez Ethernet i pełną identyfikowalność linii.
| Wskaźnik | Druk ręczny | JHIMS R10 | Zaleta |
|---|---|---|---|
| Dokładność temperatury | odchylenie ±5–10 °C | ±1 °C w 20 strefach | nawet 10× lepiej |
| Wskaźnik wad | 3 000–8 000 DPMO | < 50 DPMO | o 99 % mniej wad |
| Zużycie energii | 18–25 kW w trybie ciągłym | 11–13 kW (oszczędność 30 %) | o 30 % niższe zużycie energii |
| Wydajność | 10–30 płytek/godz. | 60–200+ płytek/godz. | nawet 6× szybciej |
| Powtarzalność procesu | Zależna od operatora, duża zmienność | Sterowana recepturą, powtarzalność 100 % | Powtarzalna jakość |
| Identyfikowalność | Rejestr ręczny lub brak | Pełna identyfikowalność cyfrowa ze znacznikiem czasu | Pełna rejestracja danych |
| Czas przezbrojenia | 15–30 minut (regulacje ręczne) | < 3 minuty (elektryczna regulacja szerokości) | 10× szybsze przezbrojenie |
| Przestój serwisowy | Utrudniony dostęp, 45–60 min/tydz. | Elektryczna górna pokrywa, < 10 min/tydz. | 5× krótszy przestój |
Na podstawie typowych danych porównawczych z branży. Rzeczywiste wyniki mogą się różnić w zależności od zastosowania i warunków pracy.
Wprowadź bieżące parametry produkcji, aby obliczyć, jak szybko JHIMS R10 na siebie zarobi.
Każda maszyna JHIMS jest montowana, kalibrowana i poddawana testowi burn-in w naszym zakładzie w Shenzhen, a następnie starannie pakowana do wysyłki międzynarodowej.
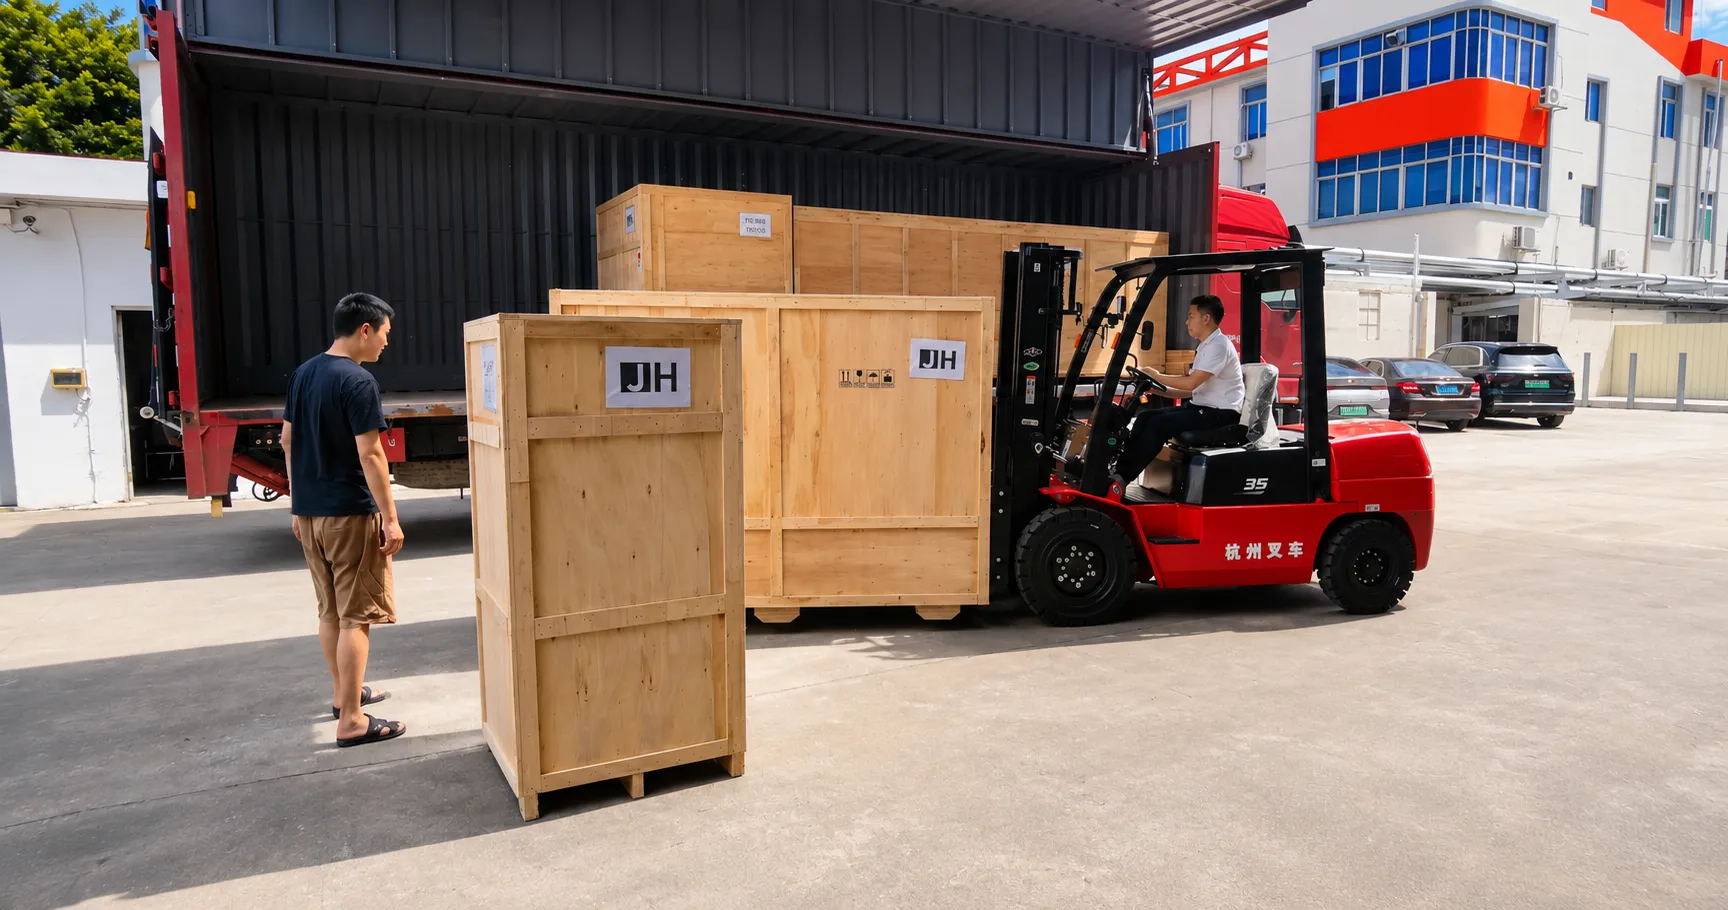

Zobacz, jak JHIMS R10 wykonuje rzeczywiste zadania produkcyjne. Wszystkie filmy są udostępnione na YouTube, co zapewnia szybkie i niezawodne odtwarzanie na całym świecie.
HISTORIE SUKCESÓW KLIENTÓW
Rzeczywiste efekty u producentów z branży SMT i PCB, którzy współpracują z JHIMS — producentem pieców rozpływowych z certyfikatem ISO 9001 — każdy przypadek prowadzi do zweryfikowanego studium przypadku JHIMS.
 AUTOMATYZACJA LINII
Jak linia produkcyjna TCL skróciła czas przezbrojenia o 85 % i zwiększyła wydajność o 30 % dzięki automatyzacji JHIMS.
 MONTAŻ PCB
Wietnamski dostawca EMS przeszedł audyt dostawcy Toyoty bez żadnych wad w postaci zarysowań po rekonfiguracji linii PCB.
 OBNIŻKA KOSZTÓW
Jak zakład montażu PCB w Meksyku obniżył koszty pracy o 67 % dzięki automatyzacji linii SMT.
CENTRUM WIEDZY
Praktyczne poradniki i rzeczywiste studia przypadków dotyczące JHIMS R10 — od codziennej eksploatacji po pełną integrację z linią, napisane przez inżynierów JHIMS.
Filmy referencyjne: Jak zainstalować maszynę do lutowania rozpływowego – samouczek krok po kroku i zasady bezpieczeństwa | Część 1; Kompletny przewodnik po konfiguracji pieca rozpływowego do montażu PCB | Samouczek instalacji i szkolenia | Część 2; Instalacja maszyny do lutowania rozpływowego krok po kroku | Wideo szkoleniowe z montażu powierzchniowego PCB | Część 3.
| Waga | 2900 kg |
|---|---|
| Wymiary | 6800 × 1650 × 1800 mm |
| Zasilanie | 5-żyłowe, 3-fazowe; 380 V 50/60 Hz |
| Moc rozruchowa | 45 KW |
| Moc podczas normalnej pracy | 11 – 13 KW |
| Zakres temperatur | Od temperatury otoczenia do 300 °C |
| Maksymalna szerokość PCB | 460 mm |
| Strefy grzewcze | 10 górnych + 10 dolnych (razem 20) |
| Strefy chłodzenia | 3 górne + 3 dolne (razem 6) |
| Dokładność temperatury | ±1 °C |
| Gwarancja | 1 rok standardowo (z możliwością przedłużenia) |














