Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Demande de devis
INSPECTION 3D DE LA PÂTE À BRASER
Éliminez 70 % des défauts CMS grâce à un véritable contrôle 3D de la pâte à braser. Le S630 associe la technologie de projection PSLM PMP, référence du secteur, à un CCD de 5 mégapixels, une programmation Gerber en moins de 5 minutes et une garantie optique de 10 ans — conçu pour des lignes CMS zéro défaut en automobile, médical, électronique grand public et fabrication LED.

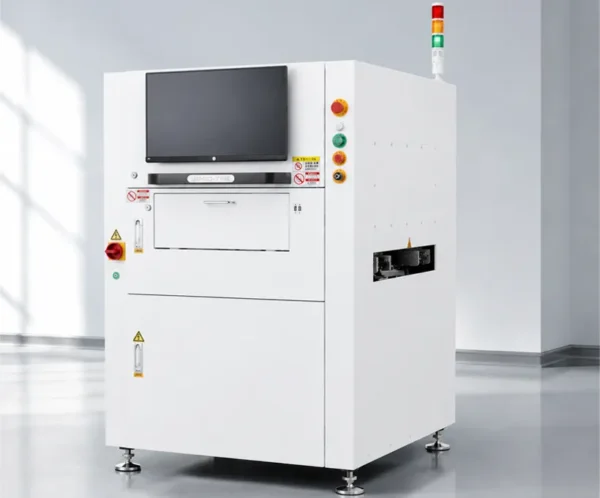
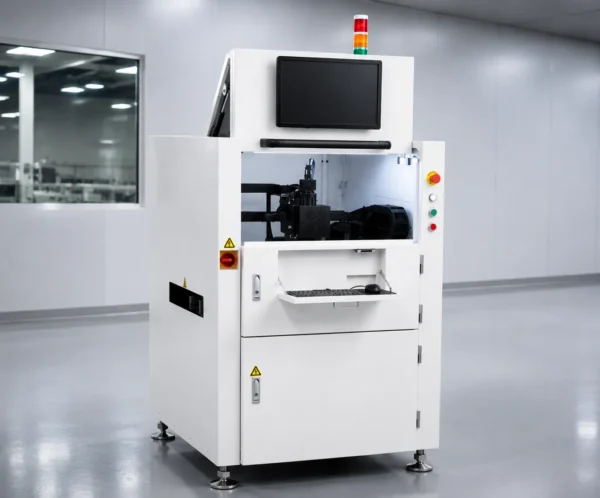
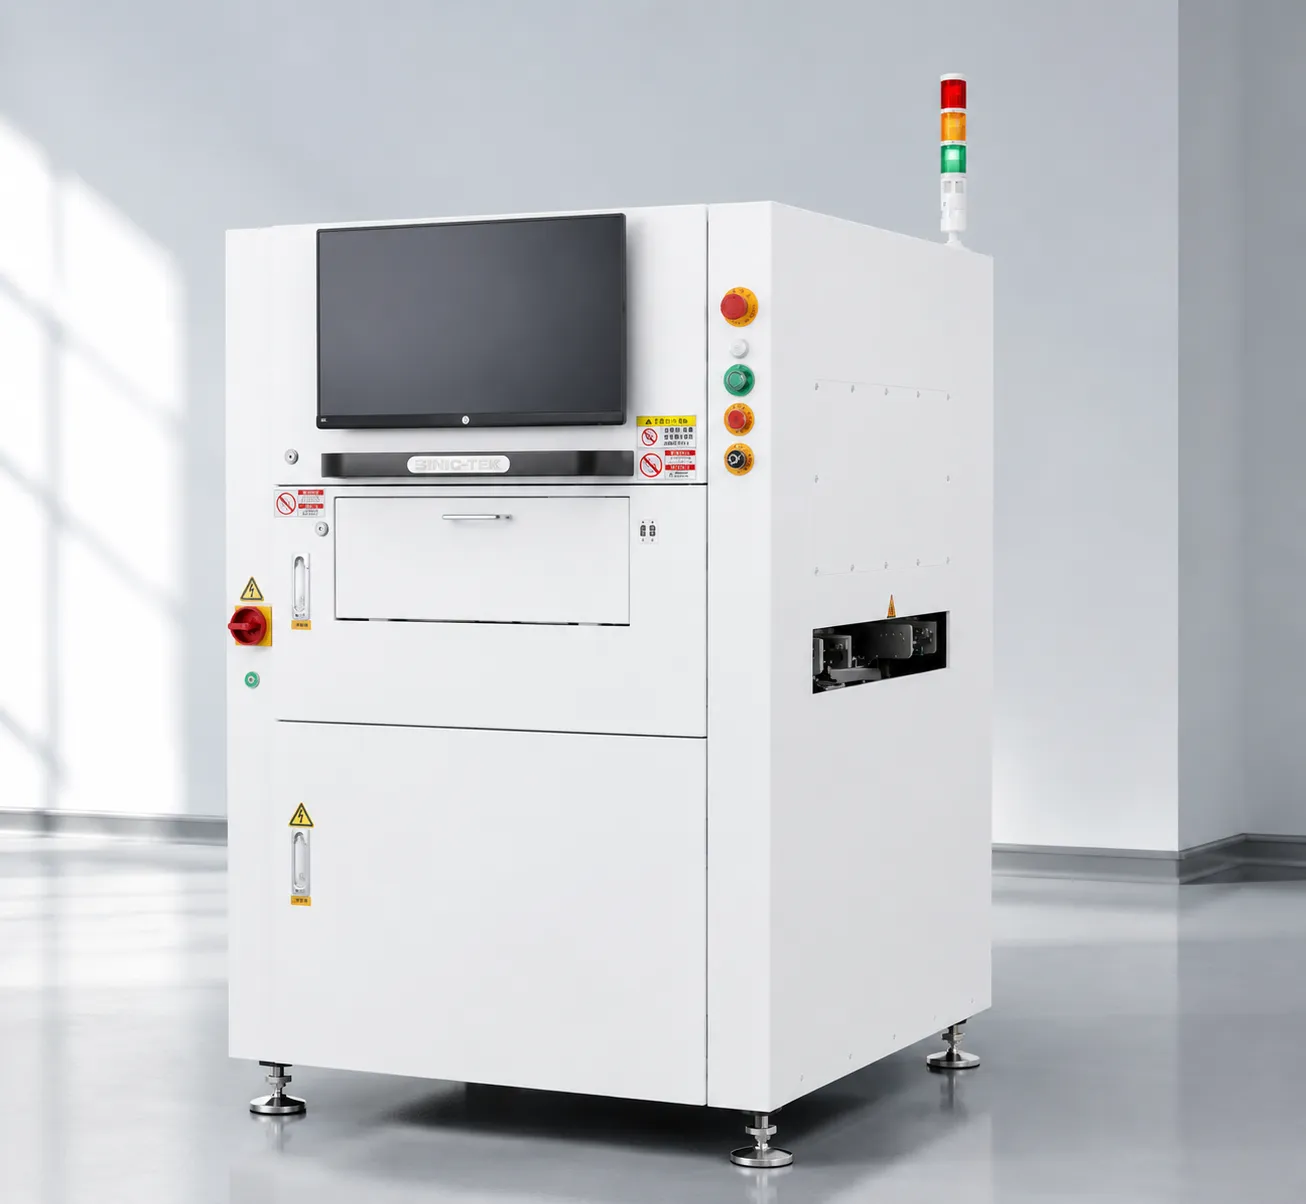
Machine d'inspection de la pâte à braser SPI 3D JHIMS S630
Le JHIMS S630 est une machine d'inspection 3D de la pâte à braser (SPI) conçue pour les lignes CMS à gros volumes. Système d'inspection 3D de la pâte à braser à technologie de projection PSLM PMP, le S630 réalise une véritable mesure volumétrique 3D de chaque dépôt — volume, surface, hauteur, décalage XY et forme — avec une répétabilité submicronique, et détecte les défauts avant la refusion, ce qui élimine 70 % des défaillances de brasage en aval. La technologie brevetée de lumière structurée synchrone résout les interférences d'effet d'ombre, tandis que les doubles sources RG (rouge-vert) traitent les substrats à fort contraste, dont les cartes noires et les substrats céramique. Une caméra CCD industrielle de 5 mégapixels assure une inspection rapide et stable jusqu'aux composants 0201.
Conçu avec des composants haut de gamme issus de Basler/Cognex (Allemagne/États-Unis), Panasonic/Mitsubishi (Japon), THK/HIWIN (Japon/Taïwan), et Mitsubishi/Siemens (Japon/Allemagne), la S630 offre une fiabilité de niveau industriel pour les environnements de production 24/7.
Applications : Inspection 3D de la pâte à braser pour l'électronique automobile, l'électronique grand public, les dispositifs médicaux, la fabrication LED, les énergies nouvelles, le contrôle industriel, les télécommunications et l'assemblage de cartes d'électroménager.
Réseau de diffraction défini par logiciel avec déphasages programmables — zéro usure mécanique, zéro dérive de phase et garantie de remplacement gratuite de 10 ans sur la tête de projection 3D. Hauteur de détection réglable de 550 μm à 1200 μm sans modification matérielle.
Caméra CCD industrielle associée à un objectif télécentrique haut de gamme. Elle permet l’inspection des composants 0201 à une résolution de 13 µm, 16 µm ou 20 µm, avec imagerie 2D monochrome et couleur de série.
Des fichiers Gerber de 100K pads convertis en moins de 10 minutes. Fusion directe de deux fichiers sans outil tiers, mode apprentissage manuel pour les cartes non-Gerber et prise en charge des panneaux à faces mixtes.
Acquisition brevetée en 8 images (4 expositions hautes + 4 basses) avec modes PCB noir/normal/lumineux sélectionnables. Traite parfaitement les substrats céramiques et les PCB sombres qui déroutent les systèmes conventionnels.
L'imagerie 2D filtrée en couleur isole la pâte à braser du flux, des lignes blanches et des résidus, et détecte des ponts inférieurs à 30 μm que les algorithmes fondés sur la seule hauteur manquent. Les images couleur de défaut facilitent la vérification par l'opérateur.
Têtes à lumière structurée 3 couleurs brevetées, disposées à 120 degrés, capturant simultanément plusieurs angles et éliminant les ombres sur les composants hauts. Configurable en tête simple, double ou triple.
Suivi en temps réel du gauchissement des circuits imprimés (PCB) avec retour asservi automatique et une plage de compensation dynamique de ±5mm. La prédiction des déformations assistée par IA réduit de 25 % les faux rejets sur les circuits flexibles.
SPC en temps réel avec cartes X-bar et R, analyse Cp/Cpk, comparaison de vues multi-PCB, format de rapport personnalisé, histogramme, distribution normale et analyse de tendance.
Déclenche automatiquement le nettoyage du stencil lorsqu’une absence d’impression est détectée et transmet les données de décalage XY à la sérigraphieuse pour une correction en temps réel. Intégration éprouvée avec les sérigraphieuses GKG et Desen.
Transmet les données des cartes défectueuses aux machines de placement pour qu’elles sautent automatiquement les cartes mauvaises — jusqu’à 30 % de temps de montage économisé sur les panneaux multi-cartes. Lecture de codes-barres par caméra incluse.
| Paramètre | Spécification | Paramètre | Spécification |
|---|---|---|---|
| Principe d'inspection | Inspection PMP par projection de lumière blanche sinusoïdale | Caméra CCD industrielle | 5 mégapixels |
| Résolution | 16 μm (13 μm / 20 μm en option) | Tête de projection 3D | Projette des réseaux de franges périodiques ; imagerie 3D réelle. Garantie de remplacement gratuite de 10 ans. |
| Image 2D monochrome | Standard ; facilite la confirmation des défauts par l'opérateur | Image 2D couleur | Standard ; images 2D en couleurs synthétisées RVB, plus intuitives que le monochrome |
| Levage en temps réel de l'axe Z | Standard ; compensation matérielle du gauchissement de la carte pendant l'inspection | Vitesse FOV | 0,45 s par champ de vision |
| Répétabilité et reproductibilité (R&R) | <10% | Mode convoyeur | Voie unique (double voie disponible sur la série D) |
| Dimensions du circuit imprimé (PCB) (L × W) | 50 × 50 à 630 × 550 mm | Épaisseur du circuit imprimé (PCB) | 0,4 ~ 7 mm |
| Mécanisme X-Y | La tête d’inspection se déplace selon les axes X et Y ; le circuit imprimé (PCB) reste immobile | Côté rail fixe | Rail avant fixe (rail arrière en option) |
| Réglage de la largeur du rail | Automatique et manuel, deux modes | Positionnement et serrage du circuit imprimé (PCB) | Positionnement et serrage des bords |
| Hauteur de convoyeur | 900 ± 40 mm | Largeur de serrage des bords du circuit imprimé (PCB) | 3 mm |
| Dégagement en hauteur des composants | Haut : 30 mm / Bas : 40 mm | Espacement minimum des plots | 150 μm |
| Sens de convoyage du circuit imprimé (PCB) | D→G ou G→D ; basculement par une touche dans le logiciel | Système d'exploitation | Windows 10 Édition Entreprise 64 bits |
| Langue du logiciel | Chinois / anglais | Logiciel de programmation | Gerber (RS-274X, RS-274D), CAO |
| Temps de programmation | < 5 minutes | Temps de réglage fin du programme | < 5 minutes |
| Temps de changement de série | < 3 minutes | Programme panelisé | Création aisée de programmes par panneaux (y compris les panneaux à faces mixtes recto-verso) |
| Types de saisie de données | Fichier stencil, Gerber (RS-274X, RS-274D) ; ajout manuel de fenêtres pris en charge | Acquisition et analyse des données SPC | Tendance de production, carte X-bar, carte R, Cp, Cpk. Enregistre le volume, la surface, la hauteur et le décalage de chaque joint brasé. Graphiques des causes de défaut, images de valeurs sur carte entière, distribution normale, courbes de données de test par composant, images des défauts en temps réel. |
| Exigences réseau | Prend en charge le protocole TCP/IP ; transmission d'images en temps réel sans affecter l'exploitation | CPU | Intel i7 |
| Mémoire | 24 GB (32 GB en option) | Disque dur | Disque dur 1 To / SSD 1 To en option |
| Système d'exploitation | Windows 10 Édition Entreprise 64 bits | Moniteur | Moniteur LCD 24 pouces |
| Périphériques d’entrée | Souris, clavier | Dimensions | l1180 × P1330 × H1530 mm |
| Alimentation en air requise | 4 à 6 bar | Poids | 1 160 kg |
| Alimentation électrique | 220 V, 10 A | Consommation électrique (démarrage / régime normal) | Démarrage : 2,5 kW / Fonctionnement normal : 2 kW |
| Consommation d'air en fonctionnement | 5 L/min | Charge au sol requise | 450 kg/m² |
| Exigence de mise à la terre | Fil de terre nécessaire | Interface SMEMA | Équipé ; fournit des signaux de sortie bonne carte / carte défectueuse |
| Système de sécurité | Système complet de signalisation de sécurité et d'interverrouillage | Lecture de codes-barres | Code-barres par caméra |
| Inspection automatique/manuelle | Les deux modes disponibles | Documentation technique | Manuels techniques, d’exploitation et de maintenance complets (y compris les versions électroniques) et supports d’installation du logiciel |
| Service de mise à niveau logicielle | Service de mise à niveau logicielle gratuit et permanent inclus | Intégration standard du système MES | Intégration MES standard avec API Webservice |
Chaque JHIMS La S630 est construite avec des composants de classe mondiale. Nous nous approvisionnons uniquement auprès de marques leaders du secteur pour garantir fiabilité et précision sur le long terme.
Le JHIMS S630 La machine d’inspection 3D de la pâte à braser (SPI) est une solution polyvalente déployée dans les secteurs critiques de la fabrication électronique du monde entier.
Intégration en boucle fermée SPI-AOI complète pour l'assemblage des circuits imprimés (PCB) de calculateurs moteur, avec un suivi SPC en temps réel atteignant un CPK supérieur à 1,67 en fonctionnement 24/7. Une traçabilité conforme à l'IATF 16949, du dépôt de pâte à braser jusqu'au contrôle final, maintient les fournisseurs automobiles de rang 1 prêts pour l'audit.
Inspection 3D haute précision pour les cartes sensibles aux RF avec pistes critiques en impédance. La technologie PSLM traite les circuits imprimés grand format jusqu'à 630×550mm avec une répétabilité submicronique constante sur toute la surface de la carte.
Changement de série en moins de 3 minutes entre variantes de produit, avec mémorisation de préréglages par automate pour jusqu’à 50 types de cartes. La reconnaissance dynamique des repères (Mark Point) supprime la lecture de repère panneau par panneau, ce qui économise 40 % du temps de cycle de contrôle sur les panneaux multiples.
Configuration compatible salle blanche avec options d'enceinte à filtration HEPA, traçabilité à 100 % avec liaison des données du code-barres au SPC, et processus d'inspection validés conformes aux exigences d'enregistrement électronique de la FDA 21 CFR Part 11.
SPI dédié de la série L pour bandeaux LED ultralongs jusqu'à 1,2 mètre. La technologie D-Lighting gère les substrats aluminium réfléchissants, tandis que le filtrage RGB Tune élimine les faux ponts dus aux reflets du vernis de tropicalisation.
La compensation statique par objectif télécentrique résout la variation de déformation dans le champ de vision, avec des montages dédiés pour FPC et des options de serrage sous vide. La prédiction de déformation par IA réduit les faux positifs de 25 % par rapport à la seule compensation standard sur l'axe Z.
Comprendre la technologie d’inspection 3D de la pâte à braser est indispensable pour optimiser votre process d’assemblage CMS. Vous trouverez ci-dessous une référence technique complète destinée aux ingénieurs et aux responsables de production.
Contrairement aux systèmes Moiré classiques, qui utilisent des réseaux de verre physiques entraînés par des actionneurs piézoélectriques, le PSLM de JHIMS génère les franges sinusoïdales entièrement par logiciel. Cela supprime 231 millions de cycles d'entraînement mécanique par an (calcul pour 5 000 cartes/jour, 30 champs de vision par carte) — d'où une usure mécanique nulle, une dérive de phase nulle et une garantie optique de 10 ans.
Le S630 capture 8 images par FOV — 4 à forte exposition et 4 à faible exposition. Pour les PCB noirs qui absorbent l'essentiel de la lumière projetée, le groupe à forte exposition garantit un signal suffisant ; pour les substrats céramique réfléchissants, le groupe à faible exposition évite la saturation. L'algorithme fusionne intelligemment les deux groupes en une reconstruction 3D unique exempte de bruit.
Les systèmes SPI classiques détectent les ponts uniquement par continuité de hauteur entre plots adjacents, ce qui échoue lorsque des résidus de flux ou des lignes de sérigraphie blanche créent des signaux de hauteur. JHIMS RGB Tune capture une image 2D en couleur et filtre par couleur de pâte à braser (gris métallique en général), en ignorant les reliefs qui ne sont pas de la pâte — éliminant ainsi la première source de fausses détections de ponts en production.
Trois projecteurs de lumière structurée de couleurs indépendantes, espacés de 120 degrés, éclairent la pâte à braser sous différents angles d'azimut et créent trois reconstructions 3D distinctes qui sont fusionnées pour éliminer les artefacts d'ombre — un point particulièrement critique pour les composants hauts (jusqu'à 30mm de dégagement au-dessus) qui projettent des ombres dans les systèmes à projecteur unique.
Tirez le meilleur parti de votre S630 grâce à ces recommandations d'exploitation et de maintenance.
Chaque S630 passe par un contrôle à réception (IQC), un usinage de précision CNC 5 axes (±0,02 mm), un sous-ensemble, un assemblage final avec vérification numérique du couple, un déverminage de 48 heures avec 500 à 800 cartes échantillons clients, une inspection qualité finale en 120 points et un emballage export scellé sous vide avec indicateurs de choc.
Chaque machine fonctionne en continu pendant 48 heures avec des échantillons de circuits imprimés (PCB) fournis par le client (500 à 800 cartes). La stabilité des vibrations, la constance de la cadence et le taux de fausses détections sont relevés toutes les 30 minutes. Seules les machines franchissant les 48 points de contrôle reçoivent un « certificat de naissance » expédié avec l'unité.
Quotidien : nettoyer les rails du convoyeur et vérifier les signaux SMEMA. Hebdomadaire : inspecter et nettoyer la lentille de la tête de projection 3D avec des lingettes optiques agréées. Mensuel : vérifier l'étalonnage avec une carte de référence traçable NIST et réaliser un Gage R&R complet. Trimestriel : contrôler les raccords pneumatiques, remplacer les filtres à air et vérifier la résistance de mise à la terre.
JHIMS fournit des étalons d'étalonnage traçables NIST. La S630 atteint un Gage R&R inférieur à 10 %, une répétabilité de hauteur inférieure à 1μm (3σ) et une répétabilité de volume et de surface inférieure à 1 % (3σ). Le service de réétalonnage annuel est disponible via notre réseau de service mondial ou nos outils de diagnostic à distance.
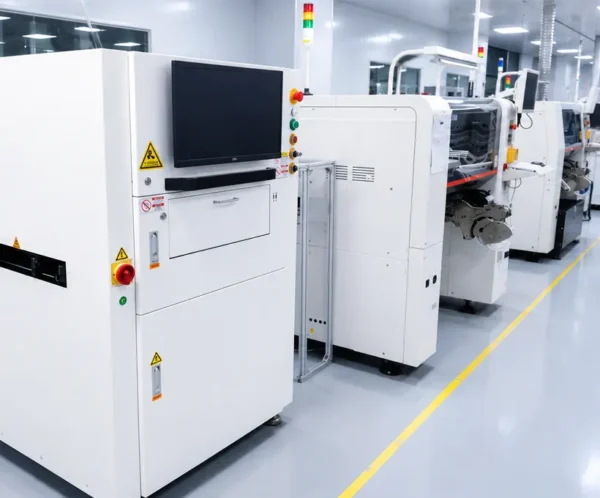
La S630 occupe le poste de contrôle qualité le plus critique de l'assemblage CMS — juste après l'impression de la pâte à braser. Détecter les défauts à ce stade évite 70 % des défaillances de refusion en aval.
Le S630 boucle la chaîne : il renvoie les données de décalage XY à la sérigraphieuse pour une correction en temps réel et transmet les informations de badmark à la machine de placement CMS afin d'ignorer les cartes défectueuses — soit 30 % de temps de montage économisé sur les séries multi-panneaux.
| Métrique | Impression manuelle | JHIMS S630 | Avantage |
|---|---|---|---|
| Type de mesure | Contrôle visuel subjectif / surface 2D uniquement | Vraie 3D : volume + surface + hauteur + décalage XY + forme | S630 |
| Précision de hauteur | Non mesurable / estimé à partir des niveaux de gris | Répétabilité < 1 μm (3σ) | Véritable 3D |
| Mesure de volume | Impossible / Estimé (volume non réel) | Véritable mesure volumétrique <1 % de répétabilité | Véritable 3D |
| Taux de détection des défauts | 60-70% / 75-85% | >99% | Véritable 3D |
| Taux de fausses détections | N/A / 10-25 % | <2 % (avec RGB Tune) | 5× moins de fausses détections |
| Vitesse d'inspection | ~2 min/carte / ~30 s/carte | ~15 s par carte (630 × 550 mm) | 5× plus rapide |
| Temps de programmation | N/A / 30-60 min | < 5 min (import Gerber) | 5× plus rapide |
| Opérateurs nécessaires | 2-3 par ligne / 1 pour 2 lignes | 1 pour 4 lignes ou plus | 4× moins de main-d'œuvre |
| Données SPC | Aucun / résultat conforme ou non conforme | SPC complet : Cp/Cpk, moyenne X-bar, R, tendance, histogramme, pareto des défauts | S630 |
| Usure mécanique annuelle | N/A / modéré | Zéro (réseaux définis par logiciel PSLM) | S630 |
| Garantie | N/A / 12 mois | Optique garantie 10 ans + mises à niveau logicielles gratuites à vie | S630 |
D’après les références habituelles du secteur. Les résultats réels peuvent varier selon l’application et les conditions d’exploitation.
Saisissez vos paramètres de production actuels pour calculer la vitesse à laquelle la JHIMS S630 s'amortit.
Chaque machine JHIMS est assemblée, étalonnée et soumise à un déverminage dans notre usine de Shenzhen, puis soigneusement emballée pour l’expédition internationale.

Voyez le JHIMS S630 en action sur des tâches de production réelles. Toutes les vidéos sont hébergées sur YouTube pour un streaming rapide et fiable partout dans le monde.


RÉUSSITES CLIENTS
Des résultats concrets de fabricants CMS et PCB qui travaillent avec JHIMS — un fabricant d’équipements CMS certifié ISO 9001 — chaque cas renvoie à une étude de cas JHIMS vérifiée.
 AUTOMATISATION DE LIGNE
Comment une ligne de production TCL a réduit de 85 % son temps de changement de série et augmenté sa cadence de 30 % grâce à l'automatisation JHIMS.
 ASSEMBLAGE PCB
Un prestataire EMS vietnamien a réussi un audit fournisseur Toyota avec zéro défaut de rayure après reconfiguration de sa ligne de circuits imprimés (PCB).
 RÉDUCTION DES COÛTS
Comment un assembleur mexicain de circuits imprimés (PCB) a réduit ses coûts de main-d'œuvre de 67 % grâce à l'automatisation de sa ligne SMT.
CENTRE DE FORMATION
Guides pratiques et études de cas réelles sur le contrôle SPI 3D et la maîtrise de la qualité SMT, rédigés par les ingénieurs JHIMS — de l’achat à l’intégration en ligne.
Vidéos de référence : Inspection 3D de la pâte à braser (SPI) : le guide de référence pour la fabrication de circuits imprimés de haute précision; regardez le procédé sur YouTube; regardez le procédé sur YouTube.
| Poids | 1160 kg |
|---|---|
| Dimensions | 1180 × 1330 × 1530 mm |
| Dimensions du circuit imprimé (PCB) (L × W) | 50 × 50 à 630 × 550 mm |
| Épaisseur du circuit imprimé (PCB) | 0,4 ~ 7 mm |
| Dégagement en hauteur des composants | Haut : 30 mm / Bas : 40 mm |
| Sens de convoyage du circuit imprimé (PCB) | D→G ou G→D ; basculement par une touche dans le logiciel |
| Temps de programmation | < 5 minutes |
| Alimentation électrique | 220 V, 10 A |
| Consommation électrique (démarrage / régime normal) | Démarrage : 2,5 kW / Fonctionnement normal : 2 kW |














