Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

Una comparación medida de rendimiento, calidad y mano de obra entre alimentación manual, semiautomática y automática de lentes, con cálculos que usted puede verificar en su propia línea.
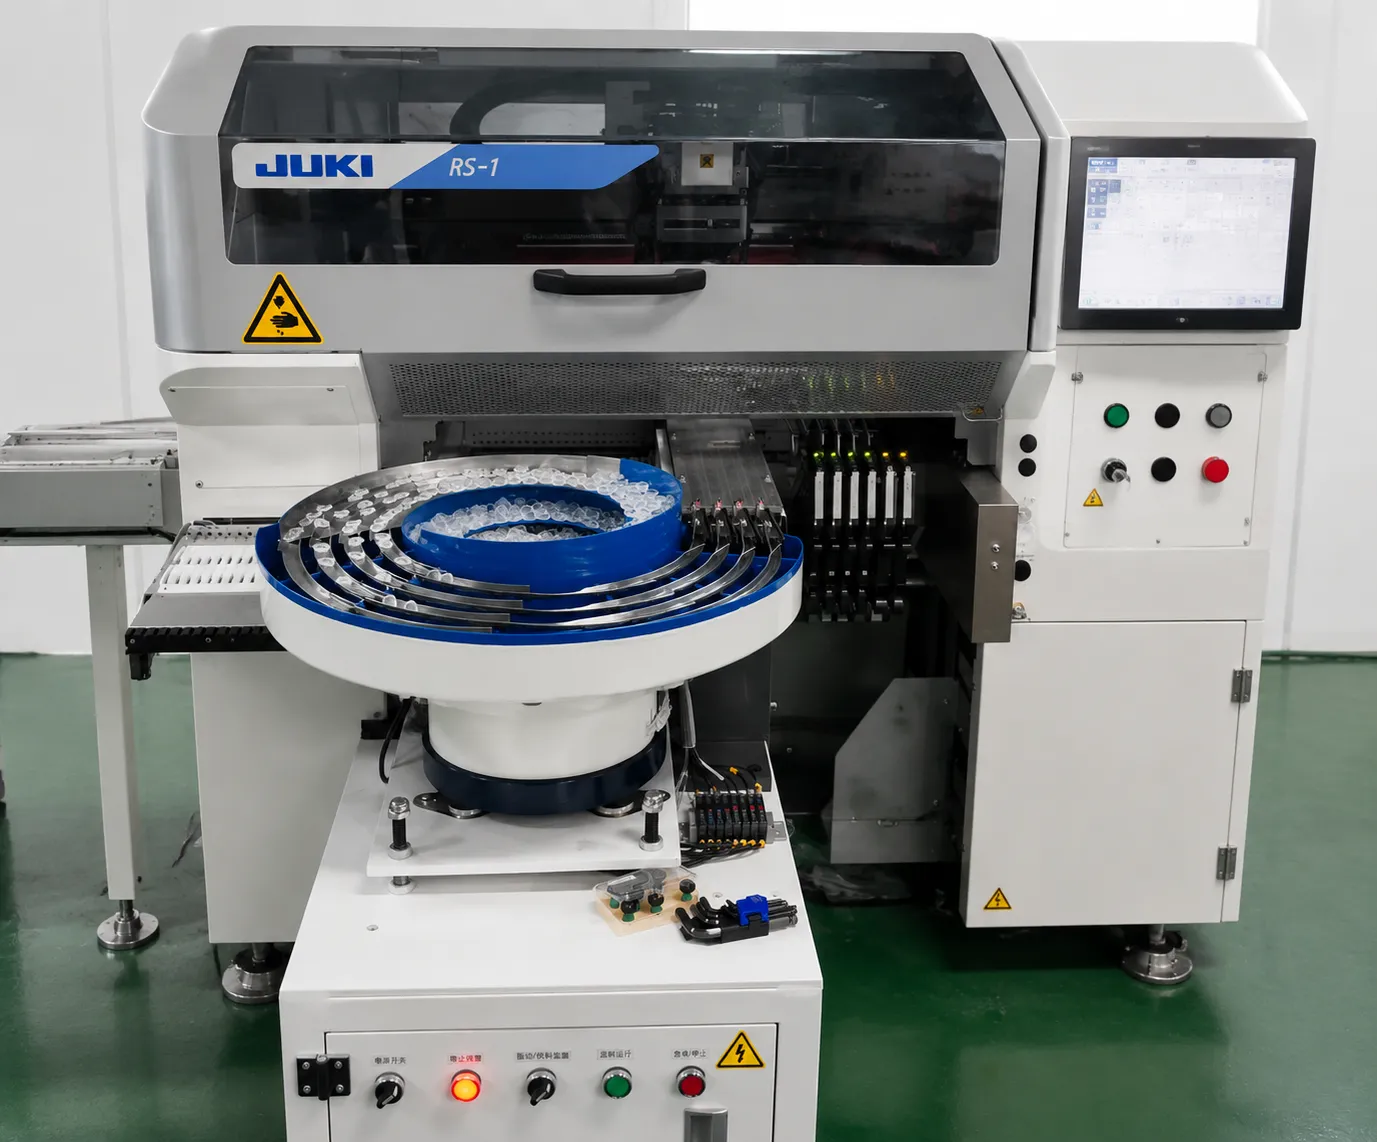
Una comparación medida de rendimiento, calidad y mano de obra entre alimentación manual, semiautomática y automática de lentes, con cálculos que usted puede verificar en su propia línea.
La alimentación manual se ve libre porque no hay máquina en la factura. El dinero sale a través de otras cuatro puertas, y tres de ellas nunca aparecen en una hoja de costo.
Un operador entrenado recoge lentes uno a uno y los coloca en un nido de orientación. Datos de banco publicados para esta página límite’s comparación pone la tasa alcanzable a 800–1,200 UPH por persona, con 5–15% de lentes rechazadas por atascos, arañazos o orientación incorrecta. La cifra de rechazo no es estable: se deriva con cambio, fatiga y lote de lentes, y los turnos nocturnos suelen correr 40% más rechazo que los turnos de día en la misma parte.
Agregue esas líneas y el costo visible — los salarios más las lentes raspadas— representa sólo alrededor del 30-40% de lo que la alimentación manual realmente cuesta.
Las mismas ocho líneas de costo, precio en una estación manual y en una estación DPS-2. El punto de la tabla es que la línea visible — los salarios— no es la más grande.
| Costo | Estación manual | Estación DPS-2 |
|---|---|---|
| Trabajo directo | 2-3 operadores por línea, salarios a su tarifa cargada | 1 operador supervisa cuatro o más máquinas |
| Scrap and material loss | 5–15% de las lentes rechazadas, más el material ya consumido | Rechazo por debajo del 0,5%, por lo que la pérdida de material se acerca al piso del proceso |
| Trabajo de rescate | Cada lente mal alineado encontrado más tarde y corregido a mano | Orientación controlada aguas arriba del cabezal de colocación |
| Microstoppages | Restauraciones, recargas y correcciones que nunca llegan a un registro de inactividad | Alimentación continua con la recuperación de atasco por canal |
| Carga de inspección | Banderas de rechazo más partes en AOI | La entrada estable reduce llamadas falsas y re-inspección |
| Devoluciones del cliente | Defectos escapados devueltos con exposición al flete y la garantía | Rechazo controlado en la fuente en lugar de en la prueba final |
| Costo del equipo | Sin máquina, pero sin techo de capacidad tampoco | De una figura base que escala con cuenta de canales y opciones |
| Ampliación y formación | 2-4 semanas antes de que un nuevo operador alcance la tasa | 1 a 3 días de entrenamiento en el HMI |
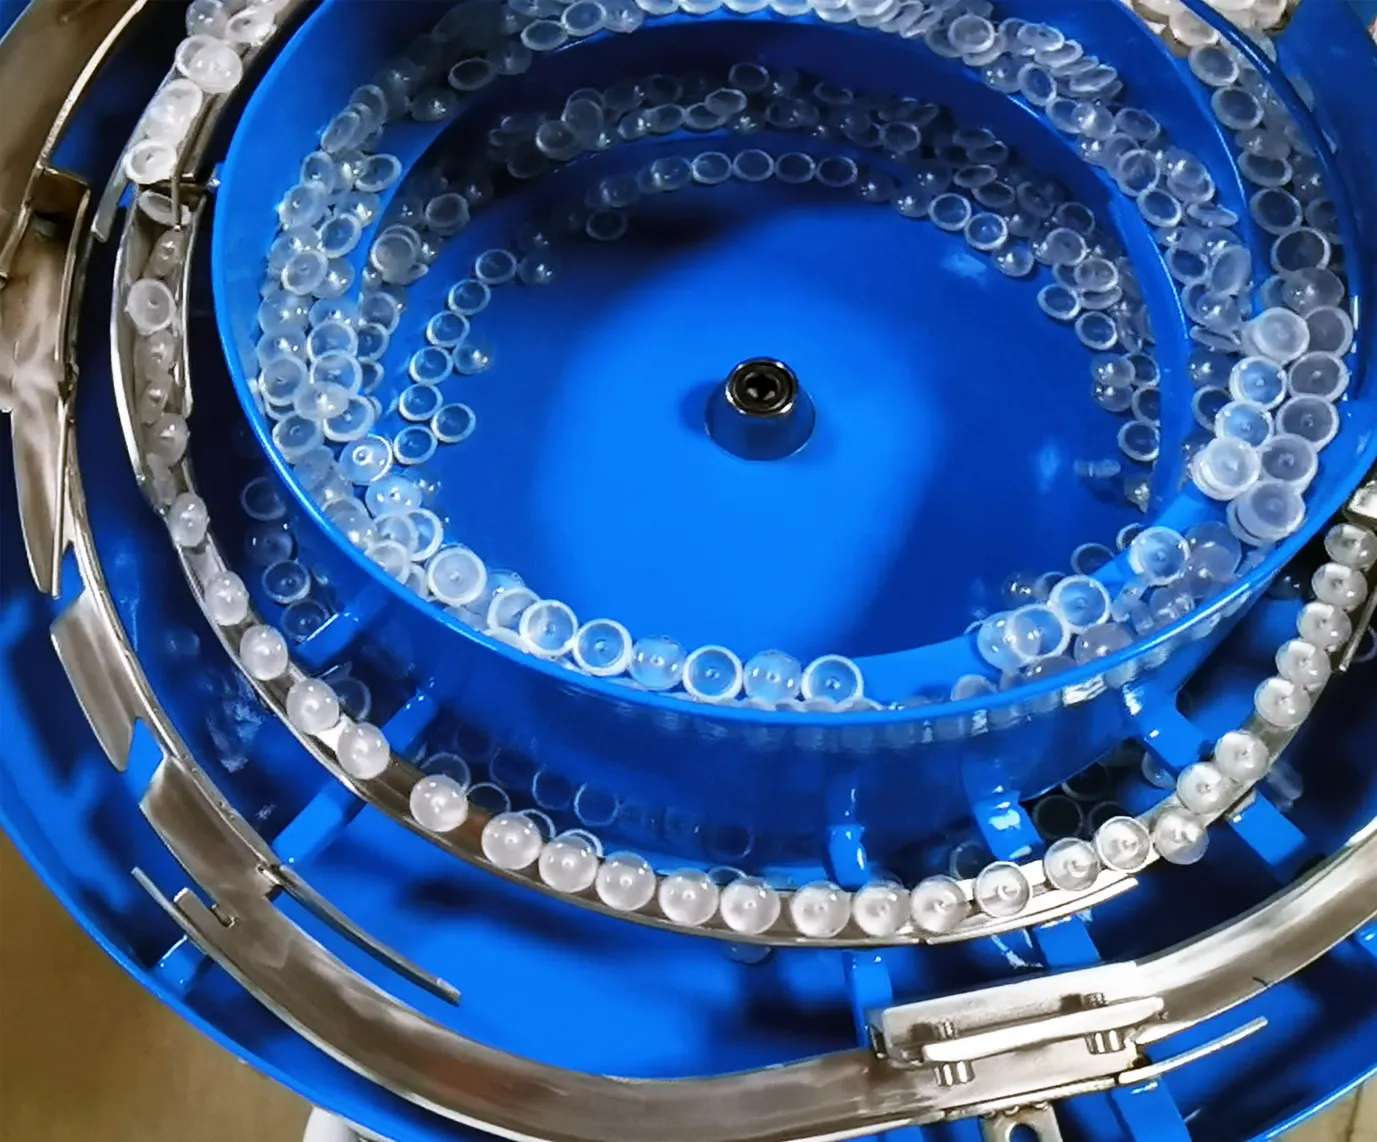
El JHIMS DPS-2 alimenta lentes de un tazón vibratorio con doble frecuencia patentada, estabilizada por control de cierre cerrado, por lo que la parte llega al punto de recogida al mismo ritmo si es la primera hora del turno de día o la última hora del turno nocturno.

La tabla siguiente es la comparación que utilizamos con los clientes durante una revisión de viabilidad. Las figuras son valores típicos de los datos de ingeniería JHIMS y las líneas de clientes; tratarlos como punto de partida y verificar contra sus propias lentes con una prueba de muestra.
| Métrica | Manual Feeding | Semi-Automatic | JHIMS DPS-2 |
|---|---|---|---|
| UPH (lentes por hora) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| Rejection rate | 5–15% | 2–5% | Bajo 0,5% |
| Operadores por Línea | 2–3 | 1–2 | 1 por 4+ máquinas |
| Changeover time | 15 a 30 min | 10–20 min | Bajo 5 minutos |
| Variación de los cambios a los cambios | ±30–40% | ±15–25% | Bajo 3% |
| Operator training | 2 a 4 semanas | 1 a 2 semanas | 1 a 3 días |
| Costo laboral anual (1 turno) | $15K–$25K | $8K–$14K | $3K–$5K |
| Costo del equipo | 0 dólares (sólo trabajo) | $4K–$7K | Desde ~$6,000 base, configurable |
| Pago típico | Not applicable | 12 a 24 meses | 6 a 11 meses |
| estimación de gastos de 5 años | $90K–$180K | $45K–70K | $22K–$30K |
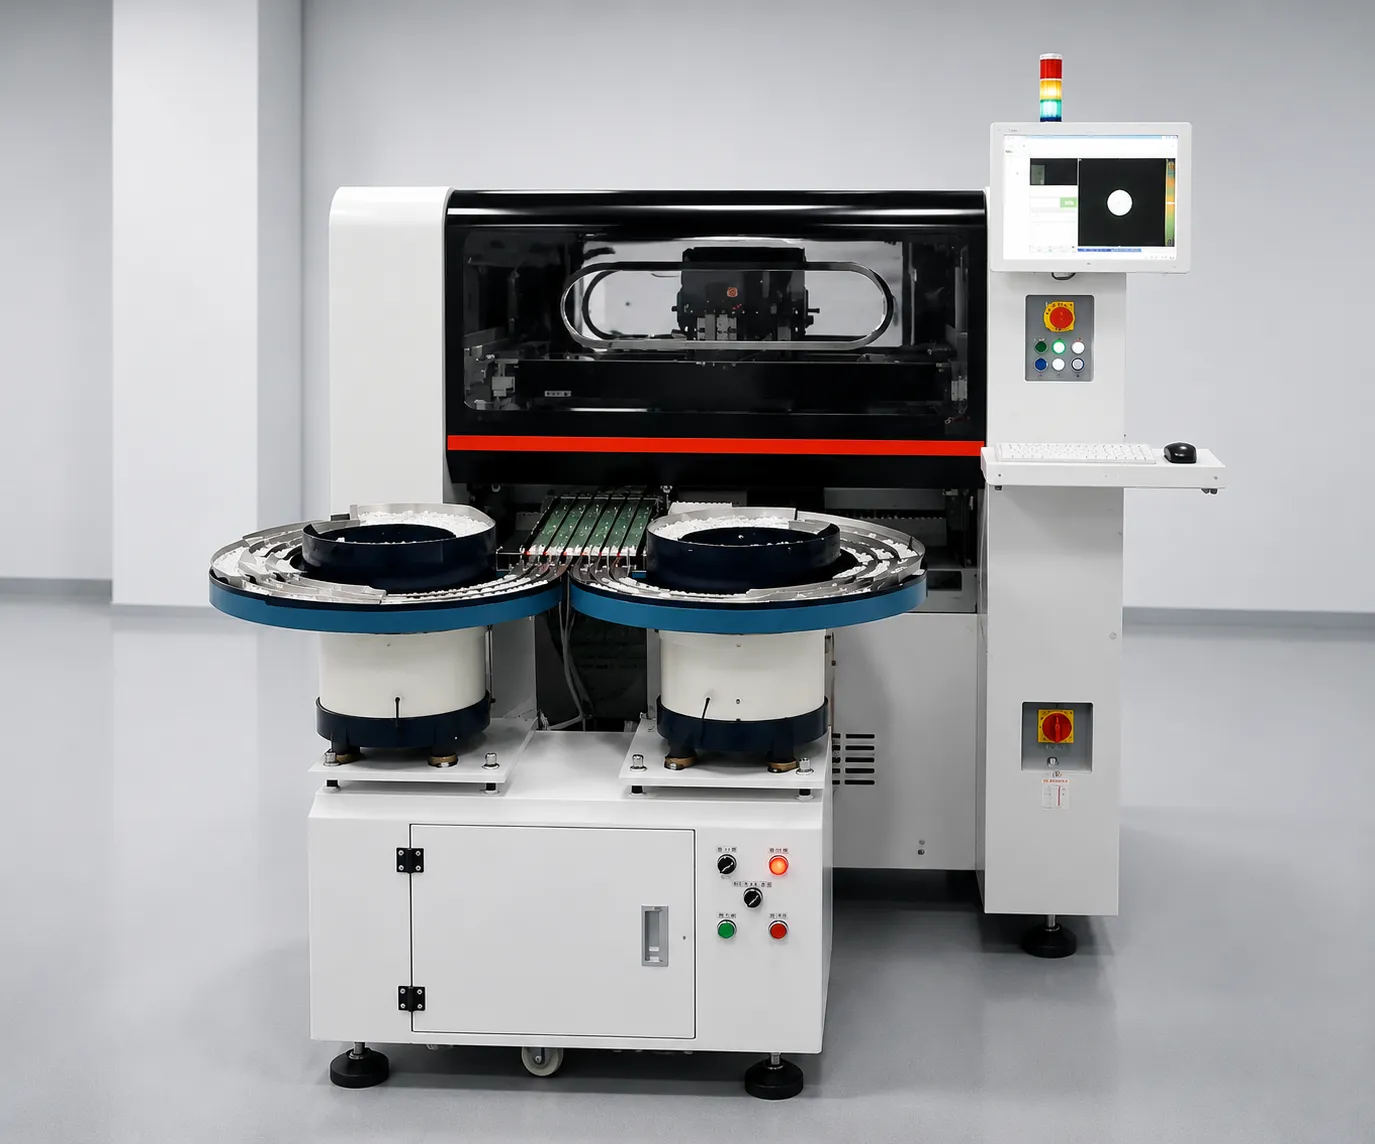
La calculadora en línea retirada en esta página pidió nueve entradas. Cuatro de ellos llevan casi toda la decisión, por lo que puede ejecutar el aritmético en una pizarra:
Dos variables oscilan la respuesta más que cualquier otra cosa: el valor de la lente (un objetivo de $2 hace que el rechazo diez veces más caro que un objetivo de $0.20) y la estructura de cambio (dos turnos duplican aproximadamente el ahorro de trabajo sin duplicar el costo de la máquina).
Cada figura de esta página se remonta a dos fuentes: mediciones de ingeniería JHIMS en la plataforma DPS-2 (tasa de alimentación, rechazo, coherencia de orientación, tiempo de cambio) y datos de clientes documentados de líneas instaladas en iluminación LED, electrónica automotriz, óptica médica y fabricación de electrónica de consumo.
No tienes que confiar en ellos. Envía 500–800 de tus propias lentes y realizamos una prueba de alimentación gratuita de 48 horas, luego devuelve un informe con velocidad de alimentación medida, descomposición de rechazo y un video de tus lentes funcionando, además de los datos de las series temporales detrás de ella. Si los números no tienen su parte, eso vale la pena saber antes de hacer un pedido.
La distinción que importa al leer esta página es entre un valor medido y un valor transferido. Un valor medido proviene de la combinación de lentes, pistas y herramientas específicas que lo produjeron; un valor transferido es una figura prestada de una aplicación similar y asumida para mantener el suyo.
La tasa de alimentación y el rechazo son valores medidos, y son los dos números que deciden un caso de negocio, por lo que los citamos por canal en lugar de por máquina y por qué la prueba de muestra utiliza su parte. Los datos del cliente aquí provienen de líneas instaladas en iluminación LED, electrónica automotriz, óptica médica y electrónica de consumo, cada una a partir de una base diferente.
Verificar los números debe ser posible sin confiar en el proveedor de ellos. Pida la estructura cruda de cualquier reclamación: una tasa de alimentación por canal durante un cambio de tiempo, un rechazo cuenta con las categorías de causa, y la lente y la herramienta que los produjo.
El DPS-2 registra la tasa de alimentación y el rechazo como datos de línea, por lo que las mismas mediciones pueden repetirse después de la instalación y compararse con el informe de la muestra en lugar de un folleto. Si un proveedor puede producir mediciones pero no las condiciones detrás de ellas, tratar la figura como una reclamación; si no pueden producir ninguno, tratar la reclamación como ausente.
Antes de automatizar, confirma qué síntoma estás pagando. Cada síntoma de la izquierda apunta a una medida diferente, y la medición decide si un alimentador es el gasto adecuado.
| Síntoma en la línea | Lo que normalmente significa | Qué medir primero |
|---|---|---|
| Máquina de colocación espera entre ciclos | Tasa de alimentación por debajo del consumo de máquina | Consumo de lentes por hora contra la tasa de alimentación alcanzada |
| El rechazo sube en el turno nocturno | Orientación y manejo dependiente de la fatiga | Rechazo por turno en la misma lente y herramienta |
| AOI falsas llamadas | Variabilidad de orientación y contaminación entrantes | Rechazo por causa en el paso de alimentación |
| Tiempo de configuración comiendo el turno | Reelección manual por tipo de lente | Número de cambios por semana y minutos por cambio |
| El operador cuenta creciendo con volumen | Alimentación de escalas de trabajo linealmente con salida | Trabajo completo por línea por mes |
| Costo de rescate superior al costo laboral | Valor de la unidad de lentes es la pérdida dominante | Los lentes por mes multiplicados por rechazo multiplicados por el costo de la lente |
| Denuncias de contaminación de clientes | Manejo entre bandeja y nido | Categorías de defectos en la prueba final y a la vuelta del cliente |
| Volumen demasiado bajo para justificar el capital | No restringe que la automatización elimina | Volumen de lente mensual, patrón de cambio y requisitos de calidad del cliente |
| La mezcla de productos cambia más rápido que los amortises de herramientas | Costo de herramientas por tipo supera el volumen que sirve | Piezas por tipo de lente antes del próximo cambio de diseño |
La alimentación automática es una decisión de línea, no una decisión de máquina. Antes de citar, compruebe estos seis puntos con su ingeniero de procesos:
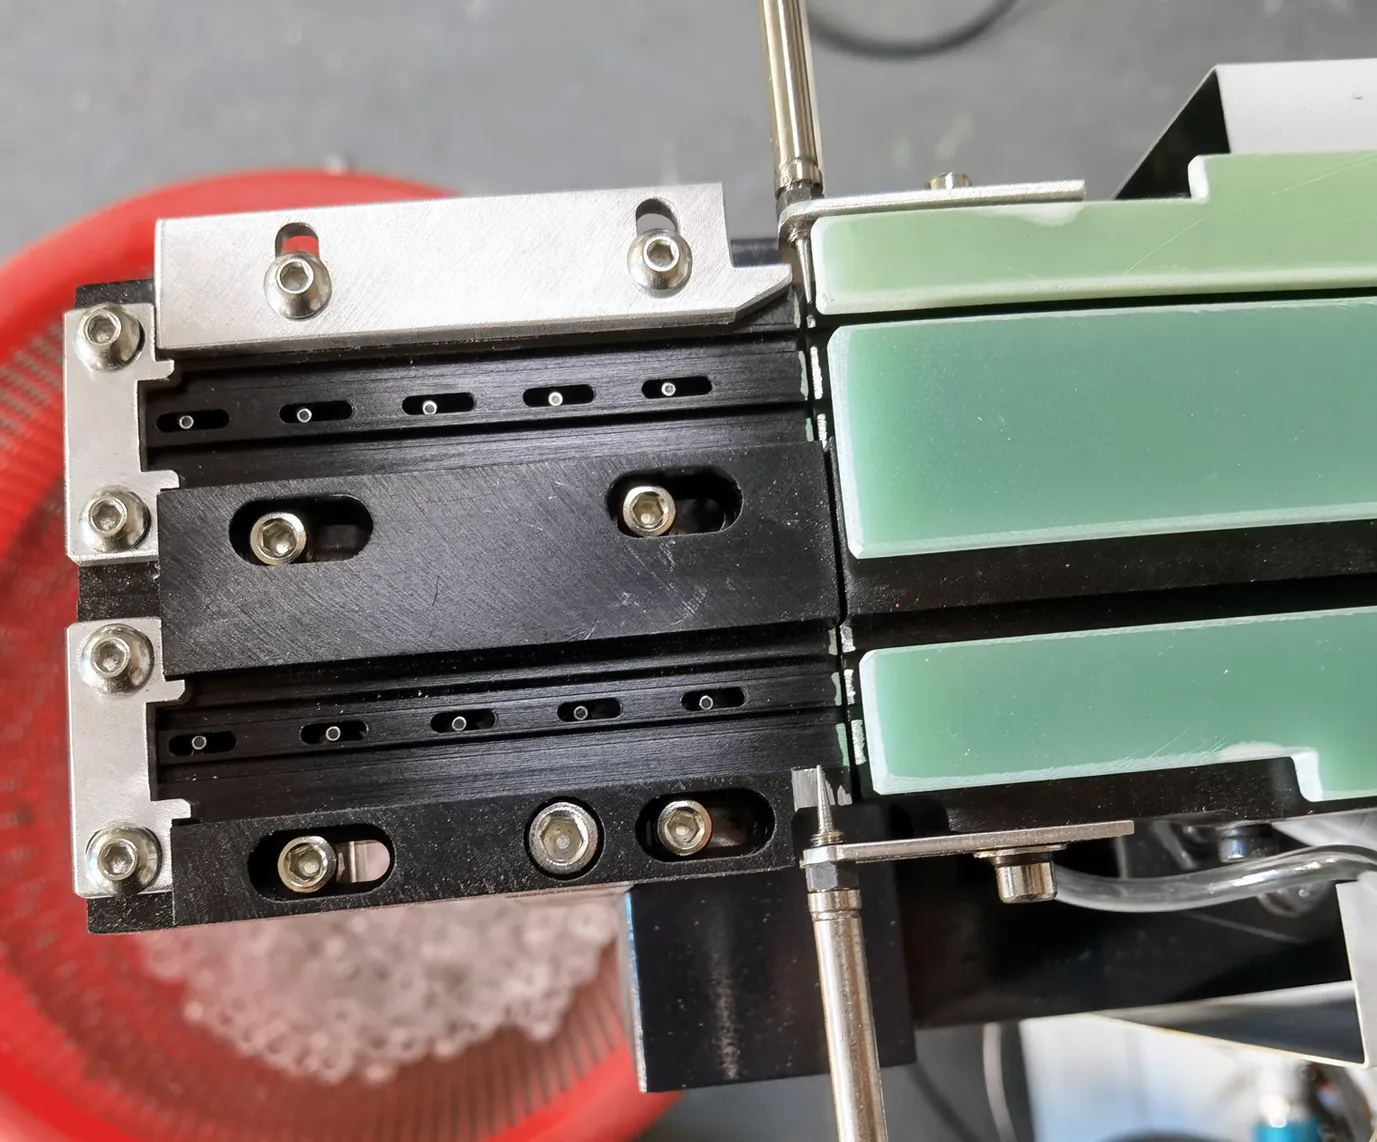
La manera más rápida de resolver la cuestión manual-versus-automática en su línea es dejar de estimar y medir. Enviar 500–800 lentes para una prueba de alimentación gratuita de 48 horas y obtener un informe documentado con velocidad de alimentación medida, descomposición de rechazo y coherencia de orientación — los mismos datos que utilizamos para una estimación de reembolso.
Si desea primero el fondo técnico, lea cómo la arquitectura de doble frecuencia ofrece alimentación estable, o revise las especificaciones DPS-2 completas. Para hablar a través de su estructura de cambio, costo de lente y volumen esperado, envíe un mensaje a un ingeniero JHIMS en WhatsApp — respuesta típica dentro de unas pocas horas.
Lo que llega después de una prueba de muestra es un documento en el que se puede actuar: la tasa de alimentación medida en sus lentes, el rechazo cuenta con su descomposición de causa - orientación, atascos, marcación de superficie - la consistencia de la orientación en el punto de recogida, y el vídeo de la carrera para que el mecanismo pueda ser inspeccionado en lugar de describir.
Debido a que la prueba también informa a la configuración, el informe vuelve con un recuento de canales y una recomendación de herramientas: la entrada una estimación de reembolso necesidades. La figura de la máquina y el recuento de canales son los únicos dos costos que el modelo toma del lado del proveedor; todo lo demás — su salario, volumen, costo de la lente y tasa de rechazo actual— se mantiene a su lado de la tabla.
Ejecute la prueba antes de que se haya comprometido con un proveedor, no después. La carrera de 48 horas con 500–800 lentes cuesta una caja de envío y unos días, y confirma la tarifa que necesita o muestra que se necesita un recuento de canales o una herramienta diferente para alcanzarla.
Ambos resultados tienen valor: el primero es una decisión tomada sobre datos, el segundo es una decisión tomada antes de que se gastara la capital. Cuando una línea ya se alimenta automáticamente y la queja es calidad en lugar de velocidad, la misma prueba funciona como un diagnóstico, porque el desglose de rechazo identifica si la causa es la pista, la herramienta o el propio lote de lente.
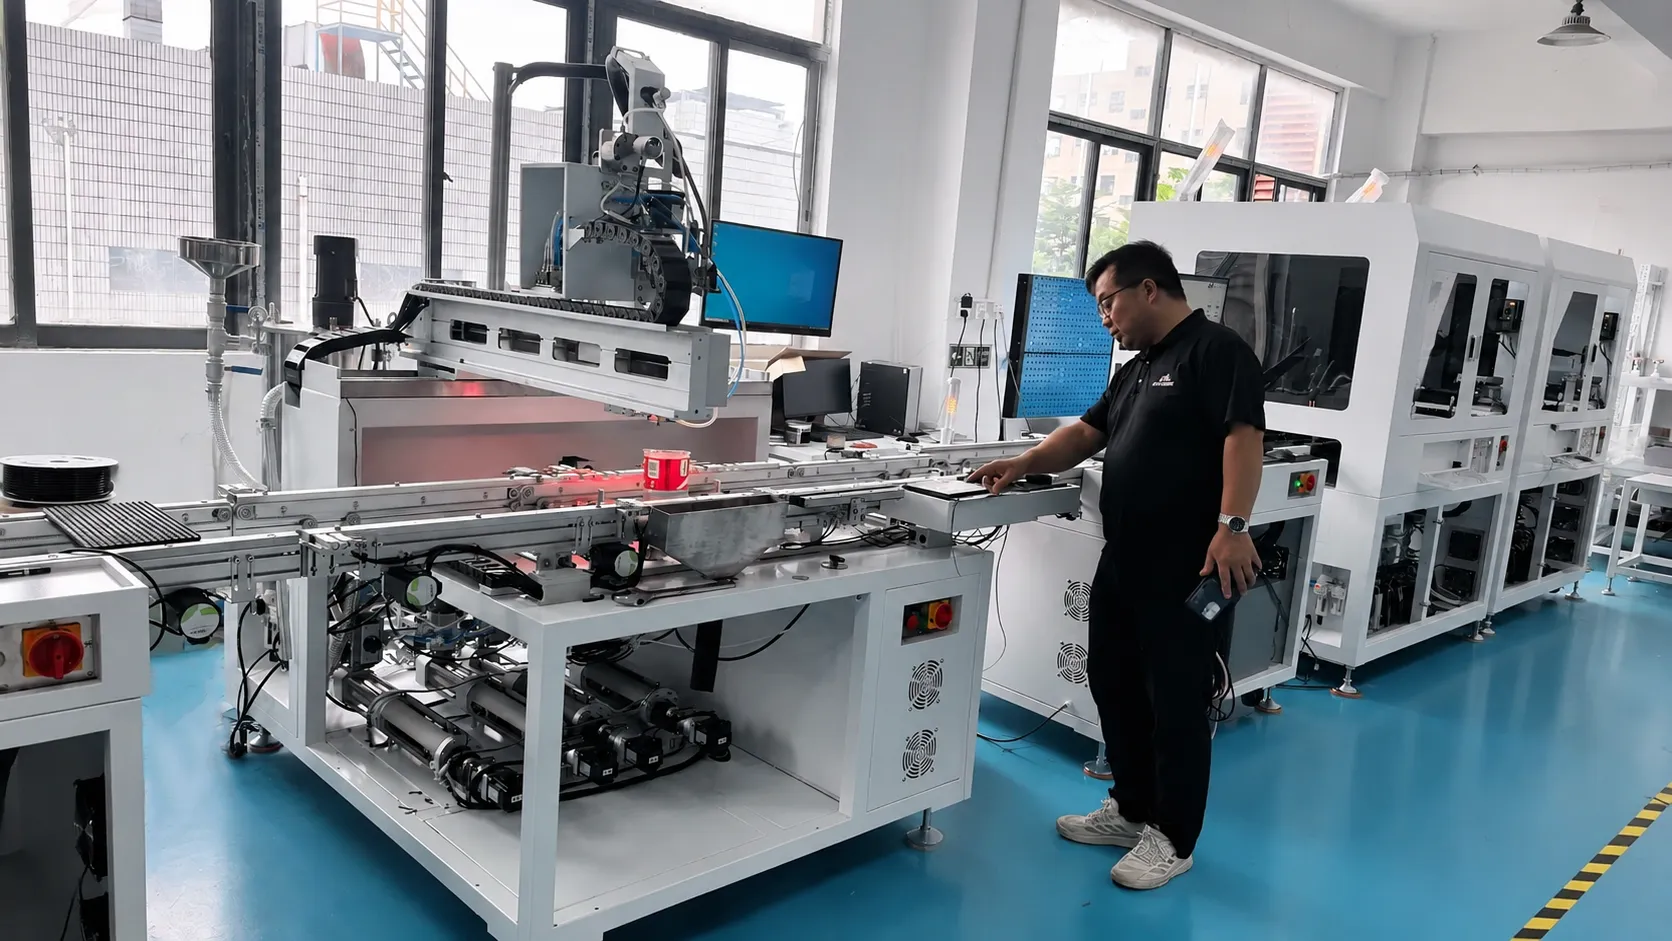
La automatización cambia el modo de falla de un paso de alimentación, y el primer mes es donde ese cambio se hace visible. En el arreglo manual, la calidad depende de lo cansado que esté el operador, por lo que el riesgo crece a través del cambio; en un alimentador controlado la tasa de presentación es propiedad de la unidad y la herramienta, por lo que el riesgo se mueve a la configuración y al lote de lente.
Espere que los primeros días se gasten en tres tareas: confirmar la altura de la presentación contra el trazo de la boquilla, cargando las recetas de la lente al PLC por lo que un cambio es un recuerdo en lugar de un ajuste, y ajustar la herramienta en las lentes de producción reales en lugar de las muestras probadas. El entrenamiento de operador se realiza de uno a tres días en el HMI multilingüe; agregue una sesión sobre el manejo del rechazo, donde un nuevo operador puede reintroducir la variabilidad.
Medir tres cosas a través del primer mes y escribirlas semanalmente: tasa de alimentación contra el requisito, rechazo con su descomposición de causa y variación de cambio a turno. El tercero suele faltar de indicadores porque una línea manual lo oculta; un turno nocturno que corre un 40% más alto que el turno de día en la misma parte es común y raramente aparece en un informe de turno.
Un alimentador controlado debe mantener la variación bajo 3%; donde no lo hace, la causa es normalmente la herramienta relacionada en lugar de la unidad relacionada, lo que significa que la fijación es mecánica y específica. El último artículo es la disciplina: resiste a reestablecer la máquina cada vez que un lote de lente se ve difícil, un alimentador ajustado por tres personas en un quincenal ha perdido la comparabilidad que hizo útil la prueba de muestra.
Entre una estación totalmente manual y un alimentador totalmente automático se encuentra un arreglo semiautomático, y para algunas fábricas es la respuesta correcta en lugar de un compromiso. Una célula semiautomática suele funcionar 1,500–2,500 UPH con rechazo en la banda 2–5%, necesita uno o dos operadores por línea, y cambia en 10–20 minutos.
Contra la alimentación manual elimina el juicio de orientación manteniendo al operador en el bucle para la carga e inspección. Se adapta a la producción donde el objetivo cambia varias veces al día y el volumen por tipo es modesto, ya que no requiere la herramienta por tipo de lente a la misma profundidad. También cabe plantas cuyo cuello de botella no está alimentando: si la máquina de colocación está limitada por otra cosa, un alimentador más rápido compra una cola más larga.
El trabajo de alta mezcla es donde la aritmética es realmente dos caras. En el lado automático, la herramienta se construye por tipo de lente y cambio en menos de cinco minutos con recetas PLC es lo que hace un horario mixto viable; en el lado manual no hay herramientas para amortizar, por lo que cualquier lente se puede ejecutar mañana sin un costo de preparación.
Por lo tanto, la decisión gira en cuántas piezas un tipo de lente funcionará antes de que el diseño cambie. Cuando ese número es grande, la herramienta se amortiza dentro de semanas y la automatización gana la calidad y el trabajo. Cuando es pequeño y productos churn, un arreglo híbrido es a menudo mejor: un alimentador automático para los tipos de lentes de alto volumen, y una estación semiautomática o manual para la cola larga.
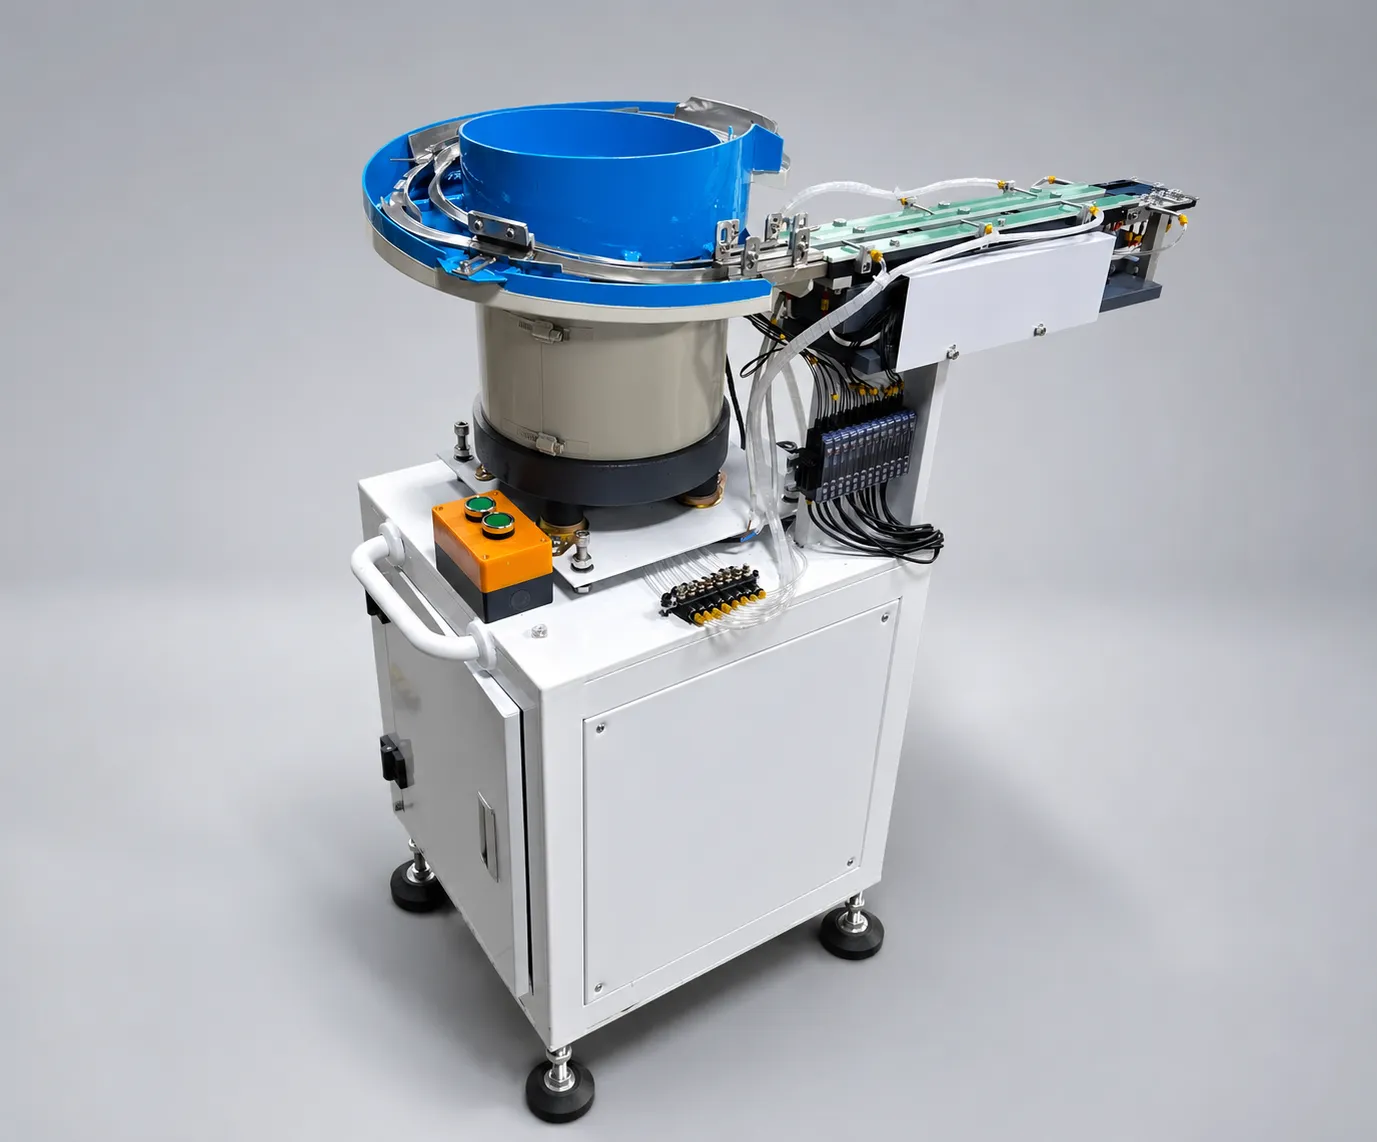 RelacionadosDPS-2 Especificaciones completasDPS-2 Especificaciones completasVer producto →
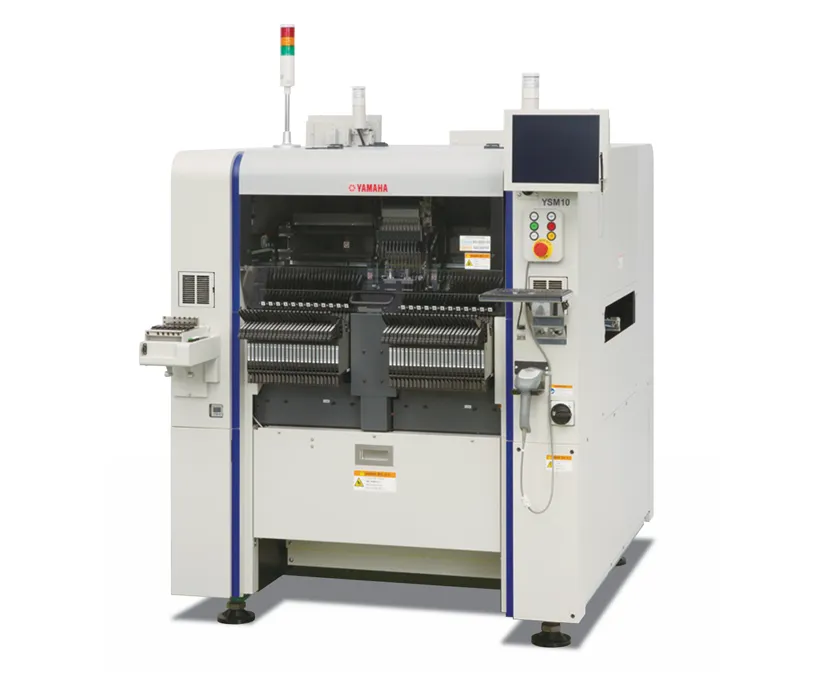 CompañeroYamaha YSM10 mounterMontaje modular compacto de alta velocidad – 46.000 CPH, 96 alimentadores, e-Vision + Side View.Ver producto →
 Yamaha YSM20R Pick and Place95.000 montadores modulares CPH - pares con líneas de alimentación de lentes DPS-2.Ver producto →
 3D SPI inspección de pasta de soldadura (SPI)Defectos de impresión de captura antes de reflujo con inspección de pasta 3D 100%.Ver producto →
 Cuervo de reflujo R10Reflujo de aire caliente sin plomo con perfiles térmicos estables para las asambleas de lentes.Ver producto →
 D900 Dispensing MachineDispensación de precisión para las etapas de recubrimiento conformal y pegado de lentes.Ver producto →
 ProductoDPS-2 Conocimiento de productoArquitectura, especificaciones y el comprador encaja.Leer más →SupportDPS-2 Guía de solución de problemasSíntoma → causa → procedimientos de fijación.Leer guía →
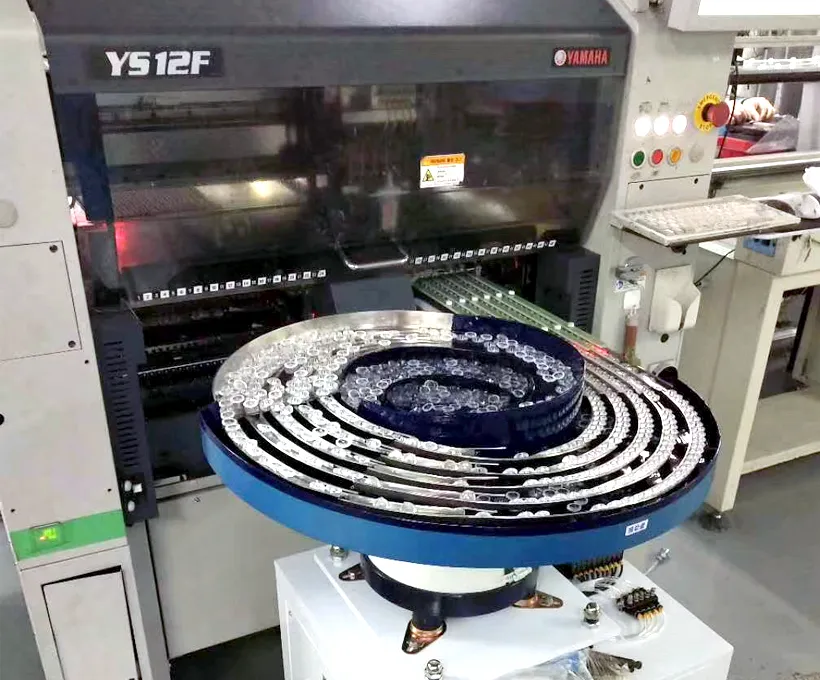 Guía de compraCómo elegir un SMT alimentador de lentes (2026)Una ruta de compra de 8 pasos, marcador del proveedor y comparación de frecuencia dual vsLeer artículo →
 Estudio de casosSMT alimentador de lentes ROI Case StudyTransición real de KPI: tasa de defectos 12%→0,3%, UPH 900→3420, retorno de la inversión en 7 mesesLeer artículo →
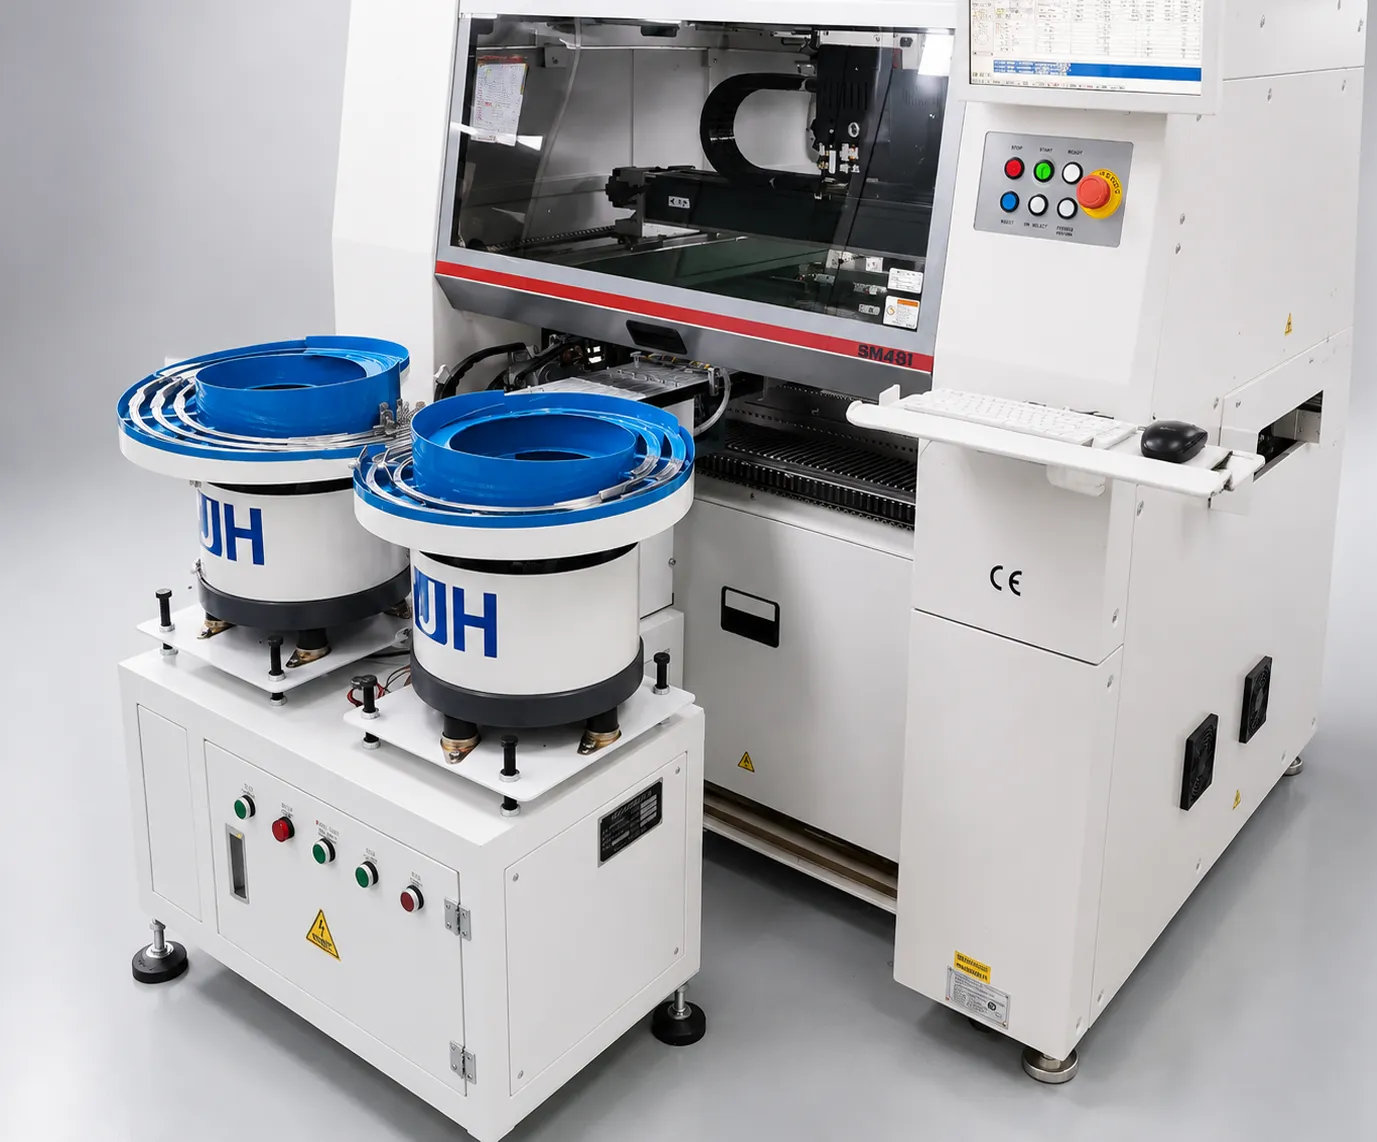 GlosarioSMT Lens Feeding GlossaryTerminología para alimentación vibratoria, control PID y métricas UPH.Leer glosario →
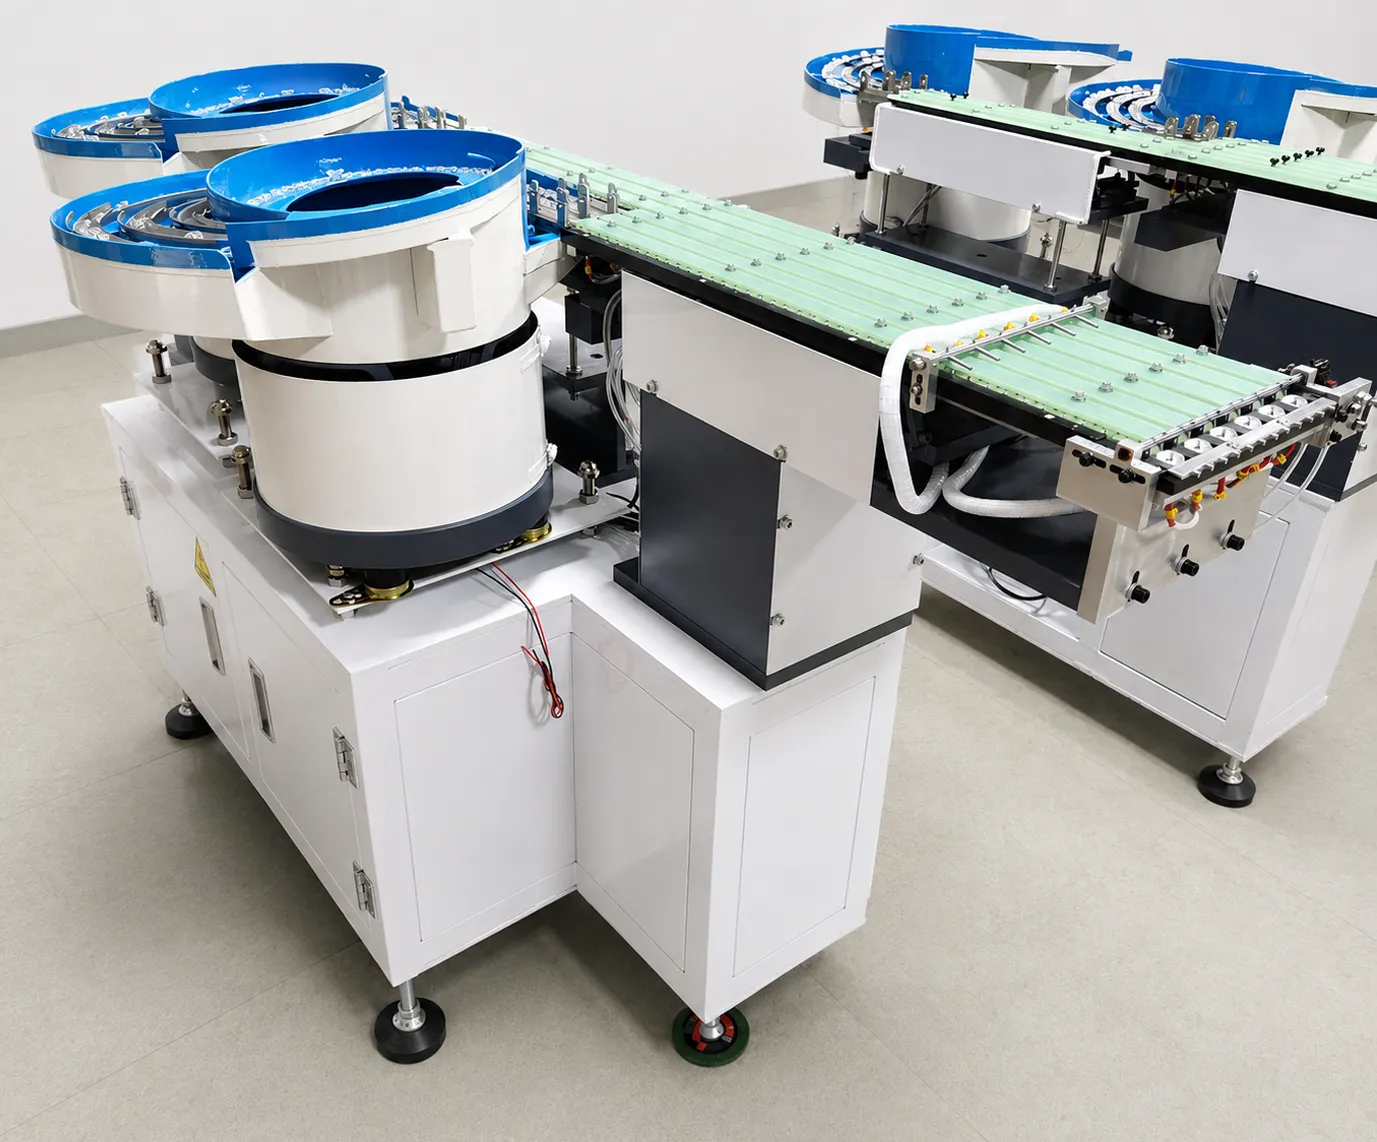 ComparaciónDoble vs Single Frequency Vibratory alimentadorComparación técnica de las dos tecnologías de vibraciónLeer artículo →
Envíe sus muestras de lentes y datos de producción, y un ingeniero de JHIMS devuelve un informe de prueba medido más una estimación de reembolso para su línea. Condiciones estándar: 70% de depósito T/T con el pedido, 30% T/T antes del envío.
Para ver la diferencia en lentes reales: lente LED automático alimentado en una máquina de pick-and-place, un alimentador de cuenco vibrador en producción, y más imágenes en línea JHIMS YouTube channel.



