Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Um fabricante de gabinetes LED na Argentina substituiu o aperto manual de parafusos por uma JHIMS BL18: torque repetível e gabinetes montados mais rápido.

Como um fabricante de gabinetes de display LED na Argentina passou do aperto manual de parafusos — ciclos que dependiam do operador e torque que variava de parafuso para parafuso — para uma máquina vertical de quatro eixos de parafusamento JHIMS BL18.
Visão geral: quem é o cliente, onde a máquina foi entregue e o que motivou o investimento.
A fabricação de displays LED na Argentina é um segmento competitivo e voltado à exportação, e a qualidade dos gabinetes é avaliada por clientes que veem o painel final montado, e não a bancada de montagem por trás dele. Um gabinete que não fecha corretamente ou uma junta que se solta em uso fica visível no local.
Foi por isso que o projeto foi estruturado em torno da consistência tanto quanto da velocidade. Gabinetes produzidos mais rapidamente em uma bancada que aperta com torque diferente a cada parafuso apenas transferem o problema para a etapa seguinte, então o requisito desde o início era uma máquina que aplicasse o mesmo parafusamento em todos os gabinetes.
Os gabinetes de display LED são montados com chapas metálicas e perfis de alumínio, e cada módulo ou placa é mantido no lugar por fixadores M4. Antes deste projeto, os operadores do cliente apertavam esses parafusos à mão, com parafusadeiras elétricas ou manuais, na bancada de montagem — o mesmo método de fixação usado em toda a fábrica de gabinetes por anos.
O aperto manual tem dois custos que só aparecem em volume. O primeiro é o ritmo: cada parafuso precisa ser apanhado, posicionado, apertado e verificado por uma pessoa, então os gabinetes acabados acompanham a velocidade com que o operador consegue trabalhar.
A segunda é a consistência: o aperto manual aplica o torque que o operador exercer, então a força de fixação varia entre parafusos e entre operadores.
Foram esses dois custos que impulsionaram o projeto. Os pedidos de gabinetes estavam crescendo, e a diferença entre um gabinete que fecha corretamente e outro que precisa de retrabalho era decidida pela técnica do operador, e não por um ajuste da máquina.

Todos os problemas relatados remontam a uma característica do aperto manual: o fixador recebe torque de uma mão humana, e uma mão não é uma ferramenta calibrada. Dois operadores com a mesma parafusadeira não aplicarão a mesma força de fixação, e o mesmo operador não a aplicará às 08:00 e às 17:00.
O tempo de ciclo decorre da mesma causa. Na montagem manual, o parafuso é a menor unidade de trabalho e o operador executa todas as etapas: buscar, posicionar, apertar e verificar. A automação não torna o parafuso mais rápido isoladamente — ela remove o operador dessa sequência e permite que a montagem do gabinete continue em paralelo.
Os desafios relatados, sua causa quando os parafusos são apertados à mão e a solução adotada no projeto.
| Desafio relatado | Por que isso acontece com o aperto manual | Resposta do projeto |
|---|---|---|
| O torque varia entre os parafusos | Uma parafusadeira manual aplica toda a força que o operador aplicar | O parafusamento é aplicado pela máquina conforme um ajuste programado |
| A produção depende do ritmo do operador | Uma só pessoa faz a captação, o posicionamento, o aperto e a verificação de cada parafuso | O cabeçote se desloca e faz o parafusamento sob o controle do programa |
| Fadiga durante o turno | O aperto repetitivo degrada a técnica com o passar das horas | A máquina repete o mesmo ciclo do primeiro ao último gabinete |
| Sem padrão reutilizável por gabinete | As posições dos parafusos são localizadas a olho para cada novo lote | 1,000 programas armazenados, alinhamento assistido por câmera para posicionamento |
| O carregamento interrompe o parafusamento | A bancada trabalha com um gabinete por vez | Dois gabaritos: o próximo gabinete é montado enquanto o outro recebe o parafusamento |
Antes de encomendar a BL18, o projeto definiu seis requisitos que a máquina precisava atender:
Os seis requisitos descrevem uma única mudança: transferir a decisão sobre torque e posição do operador para a máquina, sem torná-la mais difícil de operar do que a bancada que ela substitui.
O tamanho do gabarito é a restrição prática. Os gabinetes são grandes, então a máquina precisa aceitar o gabinete completo, e não um módulo, e a fixação precisa mantê-lo plano o bastante para que o parafuso se assente sem que o painel se afaste do cabeçote.
Por que a JHIMS: a máquina é construída em torno do gabarito de gabinete do próprio cliente, e não de um envelope de trabalho padrão, e o padrão de parafusamento é ensinado a partir dos gabinetes que realmente serão processados nela.
A configuração responde aos dois problemas na ordem em que foram relatados. A consistência do torque vem da substituição da parafusadeira manual pela parafusadeira elétrica da máquina e por um ciclo de parafusamento programado, de modo que o parafuso é apertado conforme um ajuste, e não conforme a sensação do operador.
O tempo de ciclo vem do arranjo das estações. Com gabaritos duplos, o cabeçote nunca espera o carregamento de um gabinete: o operador monta o próximo gabinete na Estação 1 e retira o acabado na Estação 3 enquanto a Estação 2 faz o parafusamento.
| Item | Modelo | Qtd |
|---|---|---|
| Máquina de parafusamento para gabinetes de display LED | JHIMS BL18 (vertical de 4 eixos) | 1 |
Uma máquina vertical de quatro eixos de parafusamento JHIMS BL18 foi entregue para a montagem de gabinetes de display LED, configurada para parafusos M4×10 e para os gabaritos de gabinete do cliente.
| Recurso | Detalhes |
|---|---|
| Especificação do Parafuso | M4×10 com arruelas lisas e de pressão |
| Método de Alimentação | Sopro pneumático do alimentador |
| Número de Eixos | 3 eixos de parafusamento + 1 eixo de alimentação |
| Precisão de Posicionamento | ±0.02mm |
| Método de Parafusamento | Parafusamento por sucção com cabeçote único |
| Método de Alinhamento | Alinhamento assistido por câmera |
| Gabarito Máximo Compatível | 1024×1024×105mm |
| Dimensões Gerais (C×L×A) | 4700×1800×1500mm |
| Peso | Aprox. 550kg |
| Método de Controle | Placa de controle de movimento + manípulo portátil |
| Fonte de Alimentação | CA 220V, 50Hz |
| Pressão de Trabalho do Ar | 0,55–0,65MPa |

O arranjo dos eixos é o que faz do gabinete a unidade de trabalho, e não o módulo. Três eixos de parafusamento posicionam o cabeçote sobre o gabinete, e um eixo de alimentação leva o parafuso até o bico, de modo que uma única máquina cobre toda a área do gabinete até 1024×1024×105mm.
A seleção de componentes segue o restante da linha JHIMS: cilindros pneumáticos para os eixos de fixação e alimentação, fuso de esferas retificado e guia linear para os eixos, servomotores e parafusadeira elétrica para o parafusamento, com uma tela touch industrial em uma plataforma com placa de controle de movimento.
A máquina foi construída com os gabaritos de gabinete do cliente, e as posições foram ensinadas com ensino com salvamento de imagem da câmera, para que o padrão de parafusamento fosse armazenado no próprio sistema de coordenadas da máquina. Ela foi acondicionada em engradados de compensado e enviada em agosto de 2026.
Na chegada, a máquina é instalada no chão de fábrica do cliente, fixada aos gabaritos existentes e colocada em operação com os próprios gabinetes do cliente. Os operadores recebem treinamento em chamada de programa, troca de especificação de parafuso e manutenção de rotina, porque uma máquina que exige um especialista para cada alteração devolve o processo ao ritmo manual.
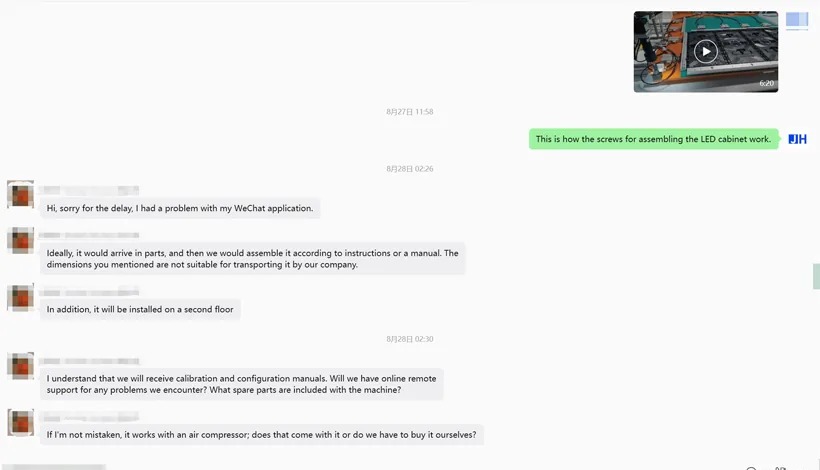
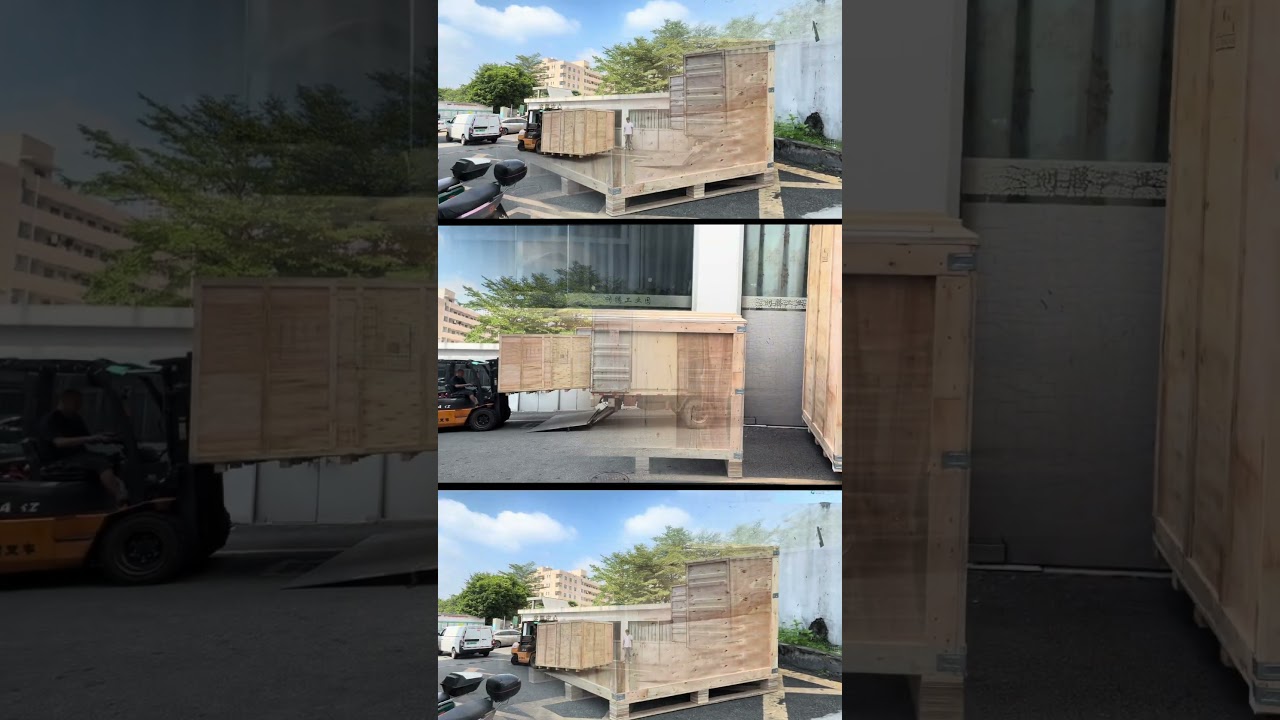
Este pedido não foi transportado como uma máquina acabada em uma única estrutura. O transporte e o acesso ao prédio do cliente não comportavam o tamanho montado, então a BL18 foi enviada como módulos e montada no local seguindo o manual, em uma sala de produção no segundo andar.
É também por isso que as tratativas de entrega incluíram manuais de calibração e configuração, suporte remoto on-line para o comissionamento e o que vem com a máquina em comparação com o que o cliente fornece no local — incluindo o ar comprimido, indicado aqui como 0.55–0.65MPa, para que o fornecimento local possa ser verificado antes de abrir as caixas.
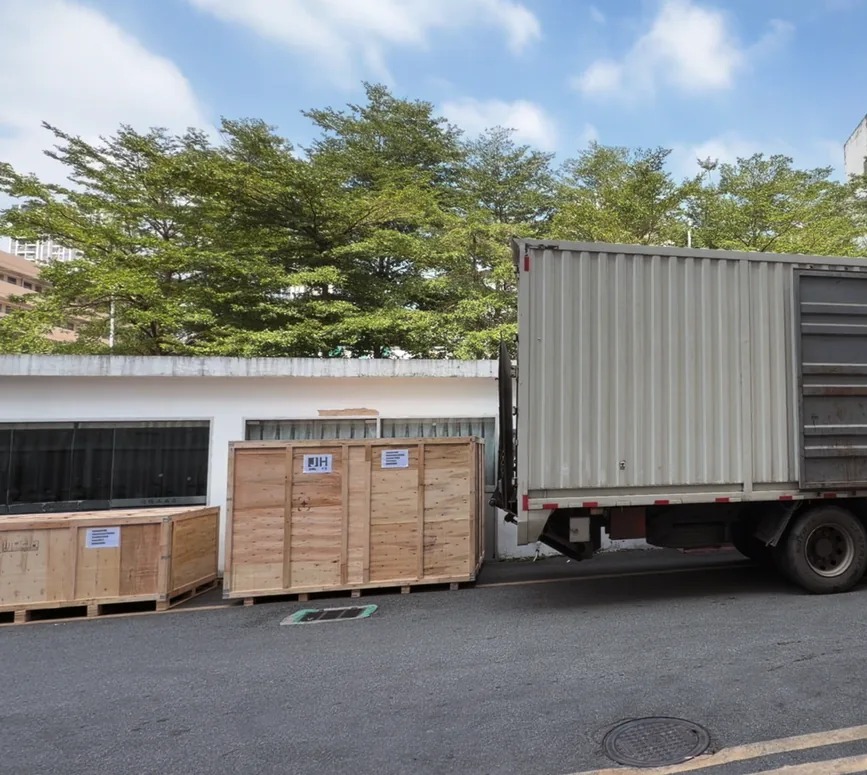

Estudos de caso são fáceis de escrever e difíceis de acreditar. Estes são os registros deste pedido: os requisitos que o cliente redigiu antes do envio e os clipes de carregamento enviados a ele no dia em que os engradados saíram de Shenzhen.
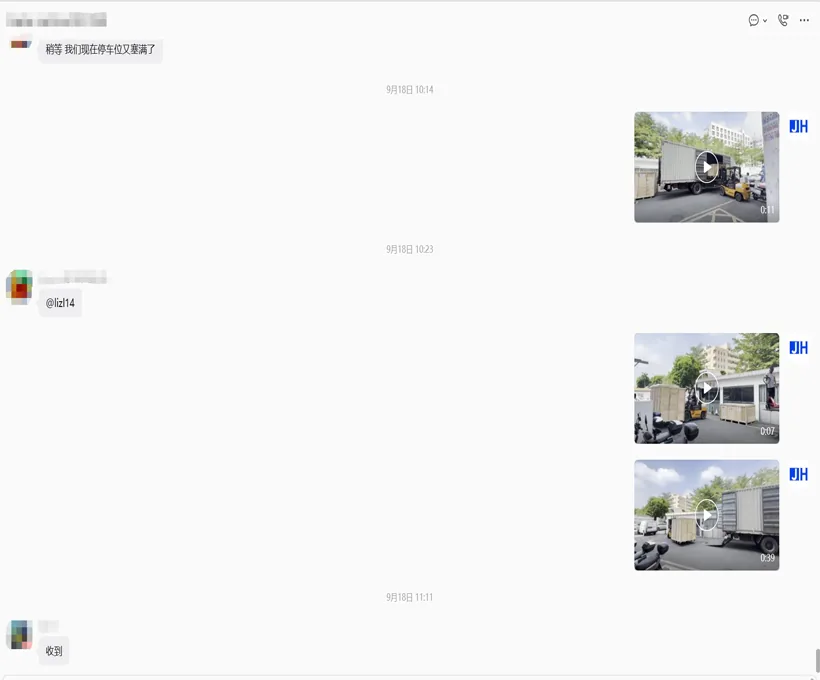
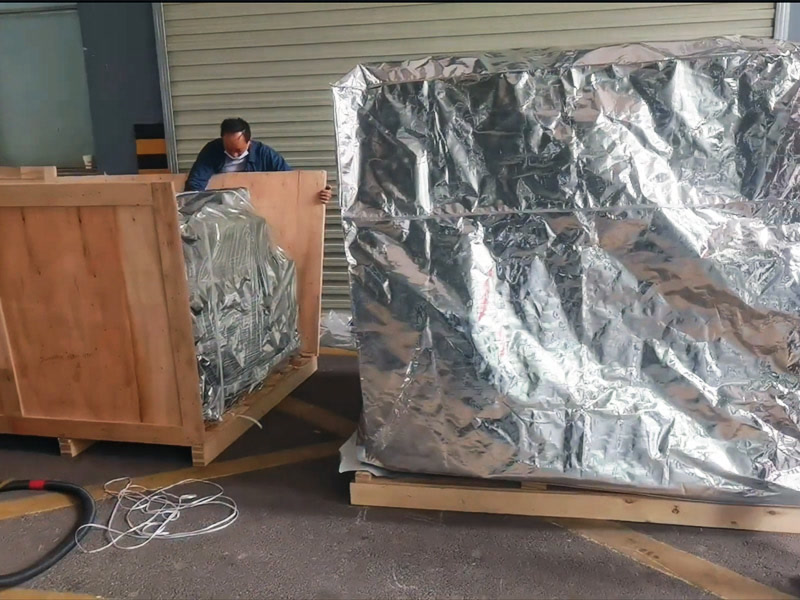
Os engradados foram carregados em Shenzhen na data do envio, e o cliente recebeu imagens do carregamento no momento em que aconteceu — não uma foto encenada depois.
O primeiro clipe é a filmagem do envio deste pedido; os demais mostram o parafusamento de gabinetes de display LED pela BL18 — montagem de módulos, movimentação de gabinetes e parafusamento automático. A JHIMS também publica uma série de operação em 19 partes (configuração de torque, calibração da câmera, ajuste do bico, solução de problemas do alimentador), com link em o canal da JHIMS no YouTube. O curso completo de operação — todos os 19 procedimentos por escrito, com uma tabela de falhas — está na Guia em vídeo da BL18.
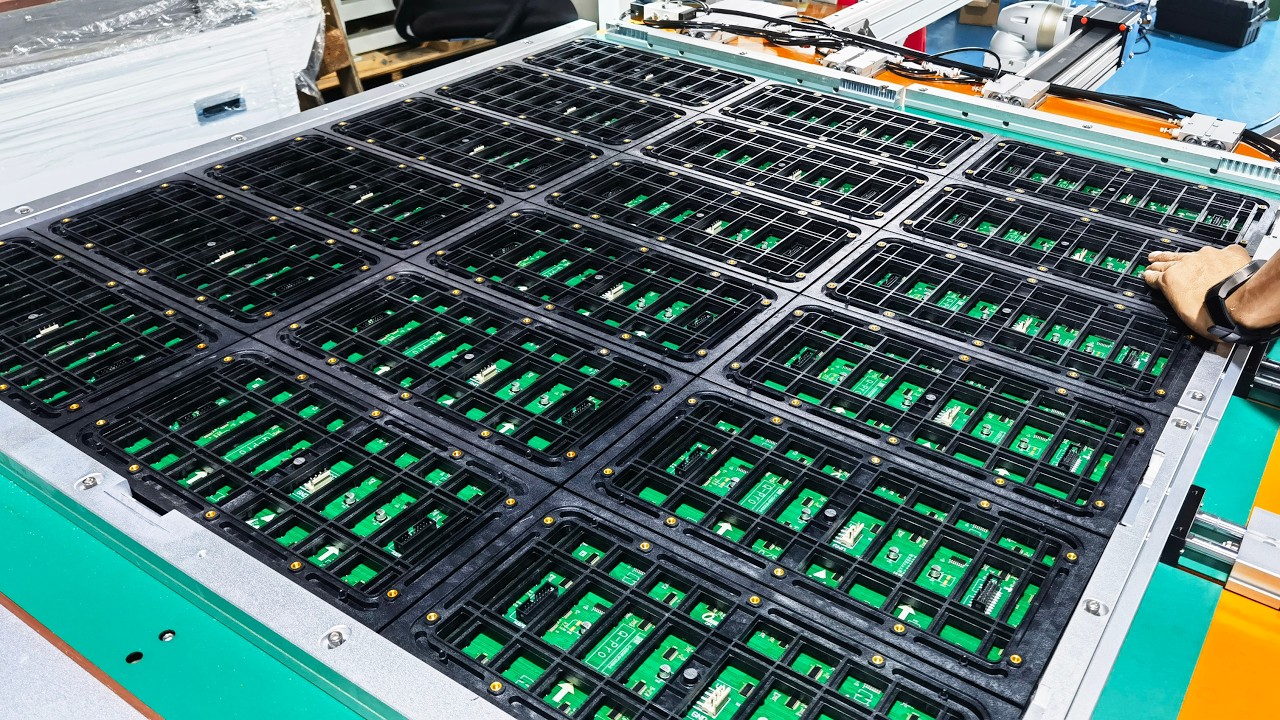
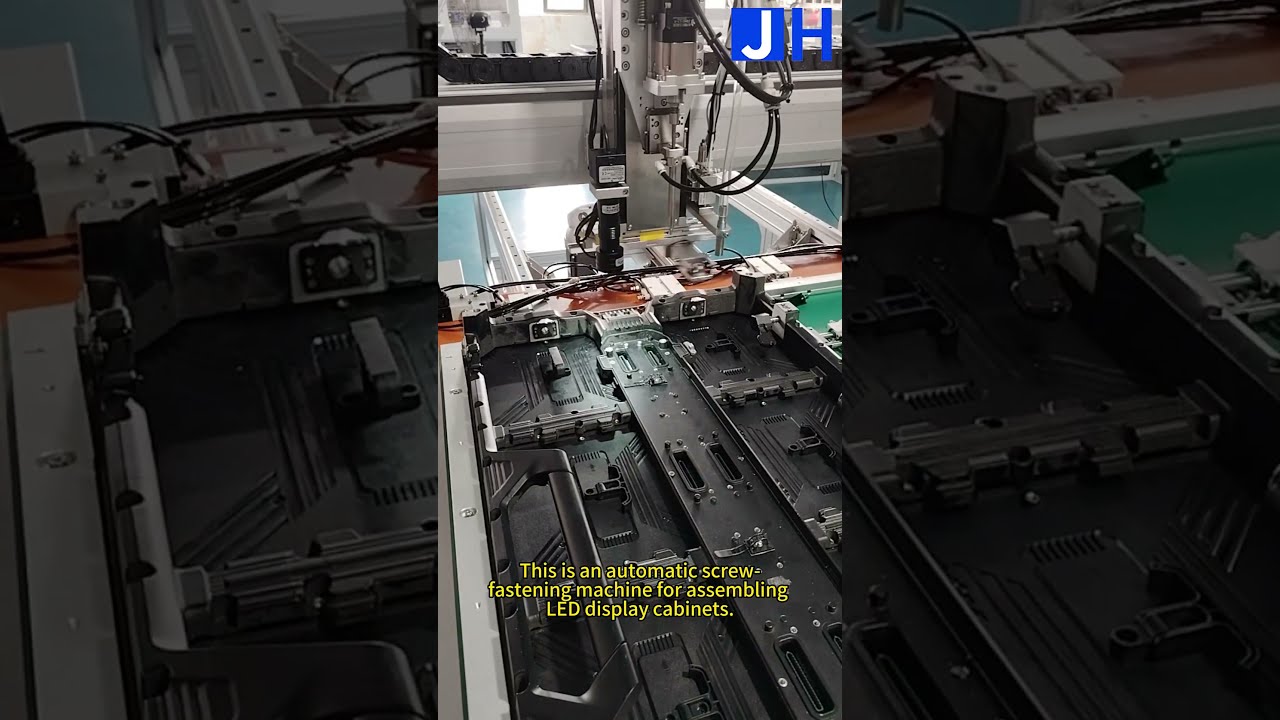
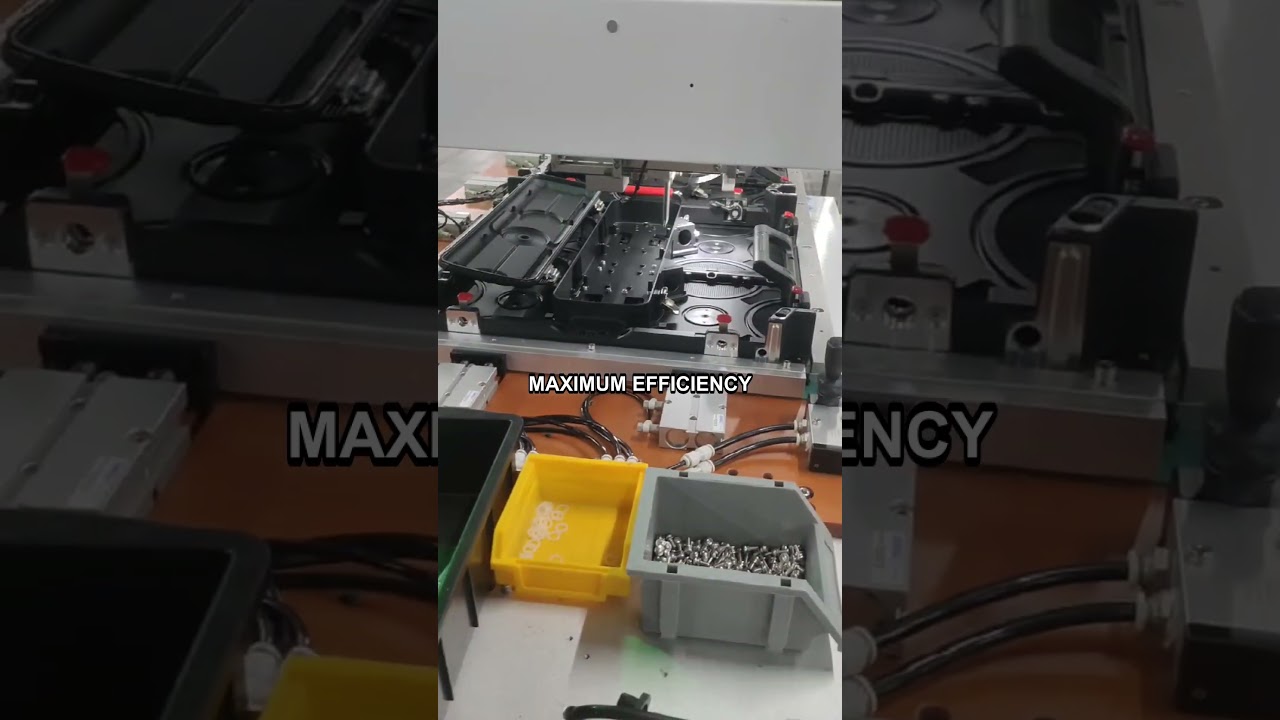
Há dois pontos que merecem atenção, porque são o que distingue uma máquina que faz uma boa demonstração de outra que sustenta a produção de uma fábrica de gabinetes: a alimentação de parafusos deve chegar sem hesitação nem dupla captação, e o gabinete deve ser mantido plano o bastante para que o torque seja aplicado à rosca, e não à flexão do painel.
O próprio resumo do cliente é o que importa aqui: a qualidade do produto melhorou e a eficiência de processamento aumentou. Ambos decorrem da mesma mudança — o fixador não recebe mais o torque de uma mão.
A qualidade melhorou porque o torque agora é um ajuste, e não uma técnica. Todos os parafusos de todos os gabinetes são apertados no mesmo valor programado, então um gabinete que fecha corretamente na primeira estação fecha da mesma forma no último gabinete do turno.
A eficiência melhorou porque o operador deixou de fazer parte do ciclo de parafusamento. Com gabaritos duplos e três estações, um gabinete recebe o parafusamento na Estação 2 enquanto o próximo é montado na Estação 1 e o acabado é retirado na Estação 3, de modo que o cabeçote continua trabalhando em vez de esperar o carregamento de um gabinete.
O ritmo relatado pelo cliente é o número que vale citar: cerca de 2.5 segundos por parafuso. Em um único cabeçote de parafusamento, isso equivale a aproximadamente 1,440 parafusos por hora (3,600 ÷ 2.5), e o operador carrega o próximo gabinete enquanto isso acontece.
| Medida | Valor | Fonte |
|---|---|---|
| Ritmo de parafusamento | Cerca de 2.5 segundos por parafuso | Relatado pelo cliente |
| Capacidade produtiva nesse ritmo | Cerca de 1,440 parafusos por hora (3,600 ÷ 2.5) | Calculado a partir do ritmo relatado |
| Precisão de posicionamento | ±0.02mm | Especificação da máquina |
| Prazo de entrega padrão | 30 dias | Entrega JHIMS |
| Consistência do parafusamento | Torque aplicado pela máquina por parafuso | Especificação da máquina |
O que não é divulgado: a taxa de refugo. O resultado relatado pelo cliente é o ritmo, a qualidade e o ganho de eficiência; os índices de defeitos por gabinete medidos pelo cliente permanecem com ele.
O aperto manual parece adequado em um único gabinete e deixa de ser adequado em volume. O fixador M4 é pequeno o bastante para que a diferença entre um parafuso assentado corretamente e outro apertado em excesso seja uma janela de torque estreita, e uma parafusadeira manual não indica em que ponto dessa janela o parafuso ficou.
A variação normalmente não é visível no gabinete acabado. Ela aparece depois como uma junta que se solta, um painel que range sob carga ou uma superfície deformada pela ponta da parafusadeira que escorregou — por isso o parafusamento manual tende a gerar defeitos encontrados na inspeção final, e não na estação onde foram produzidos.
Automatizar a etapa muda o que está sendo controlado. A posição vem do sistema de coordenadas da máquina e do padrão ensinado, o torque vem do ajuste da parafusadeira elétrica, e a sequência vem do programa — três coisas que o operador não precisa mais controlar ao mesmo tempo.
É também por isso que o gabarito importa tanto quanto o cabeçote. Se o gabinete não for mantido plano e firme, o torque será aplicado à flexão do painel em vez de à rosca, e o resultado será a mesma inconsistência que a máquina foi adquirida para eliminar. A fixação pneumática em um gabarito de tamanho real faz parte da solução, e não é um acessório dela.
A configuração entregue para este projeto.
| Parâmetro | Especificação |
|---|---|
| Máquina | Máquina de parafusamento vertical de quatro eixos JHIMS BL18 |
| Eixos de parafusamento | 3 eixos de parafusamento + 1 eixo de alimentação |
| Parafuso | M4×10 com arruelas lisas e de pressão |
| Alimentação | Sopro pneumático, alimentador com deslocamento no eixo X |
| Precisão de posicionamento | ±0.02mm |
| Alinhamento | Assistido por câmera |
| Gabarito máximo | 1024×1024×105mm |
| Armazenamento de programas | 1,000 programas |
| Estações | Três estações, dois gabaritos |
| Alimentação elétrica / ar | AC 220V 50Hz / 0.55–0.65MPa |
| Resultado para o cliente (conforme relatado) | Qualidade do produto aprimorada e maior eficiência de processamento |
DestaqueMáquina de Parafusamento Vertical de 4 Eixos BL18Parafusamento vertical de gabinetes em 4 eixos — ±0.02mm, M4×10, gabaritos de até 1024×1024×105mm, 1,000 programas.Ver produto → ComplementarMáquina de Parafusamento de Bancada ZM320Parafusamento de bancada de quatro eixos com alimentação por sopro de ar para placas e módulos LED menores.Ver produto →
 A montanteForno de Refusão R10Solda por refusão sem chumbo a montante da montagem de gabinetes para placas de circuito LED.Ver produto →
 A montanteAlimentador Vibratório de Lentes DPS-2Alimentação vibratória de lentes para linhas de módulos LED — lentes de 3–25mm a 0.5–1s por lente.Ver produto →CategoriaSistemas de ParafusamentoMáquinas de parafusamento de bancada, portáteis e com captação a vácuo para montagem eletrônica.Ver produto →
 Estudo de CasoAperto de Parafusos: Arábia SauditaUma máquina de aperto de parafusos JHIMS que automatiza a montagem de gabinetes de display LED na Arábia Saudita.Ler artigo →
 Estudo de CasoFabricação de LED: EspanhaQuatro máquinas YSM20R usadas para um fabricante espanhol de displays LED.Ler artigo →
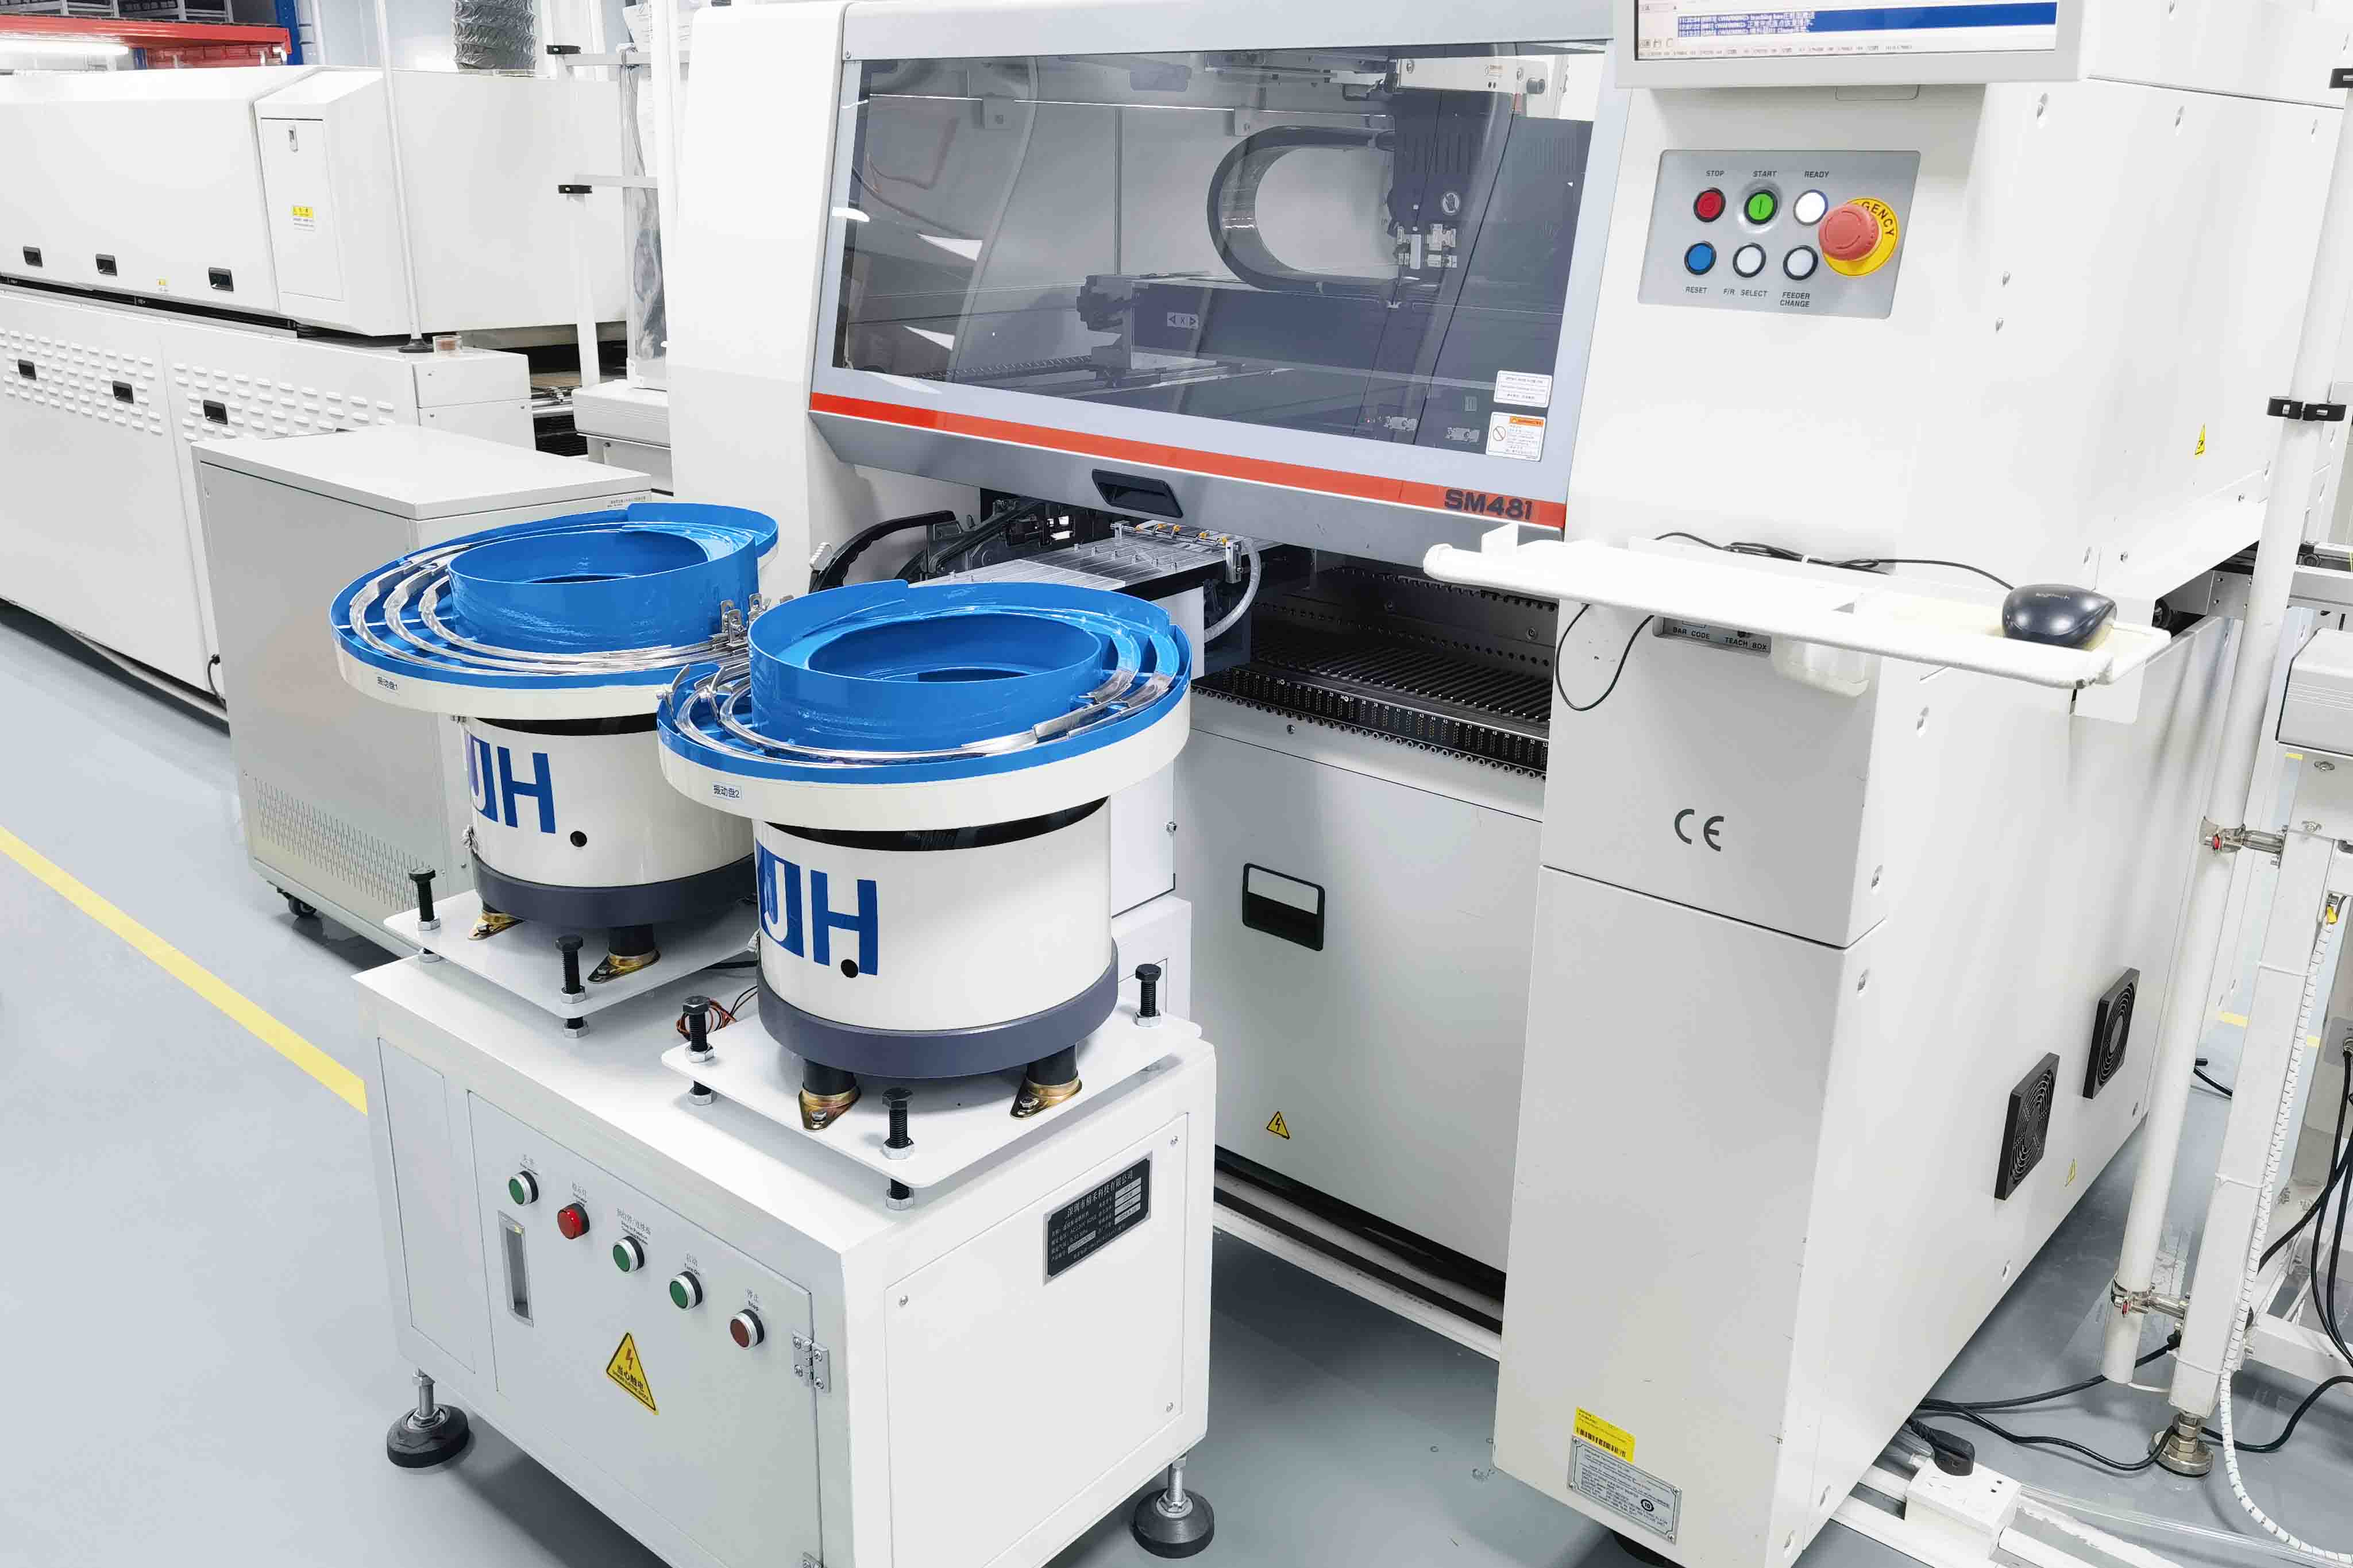 Estudo de CasoAlimentador de Lentes: DongguanAlimentador de lentes personalizado, desenvolvido para uma linha de montagem de LEDs em Dongguan.Ler artigo →
 SuporteSuporte TécnicoDiagnóstico remoto, peças de reposição e solicitações de serviço para máquinas JHIMS.Ler artigo →
Envie o tamanho do gabinete, a especificação do parafuso e a produção desejada — a engenharia da JHIMS responde em até 12 horas úteis (seg–sáb, 09:00–23:00 no horário padrão da China, UTC+8).















