العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً
العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً

مقارنة مقاسة للإنتاجية والجودة والعمالة بين التغذية اليدوية ونصف الآلية والآلية للعدسات، مع حسابات يمكنك التحقق منها على خطك.

مقارنة مقاسة للإنتاجية والجودة والعمالة وفترة الاسترداد بين التغذية اليدوية ونصف الأوتوماتيكية والأوتوماتيكية للعدسات، مع حسابات يمكنك التحقق منها على خطك قبل الشراء.
تبدو التغذية اليدوية مجانية لأنه لا توجد ماكينة على الفاتورة. لكن المال يخرج من 4 أبواب أخرى، و3 منها لا تظهر أبدًا في ورقة التكلفة.
يلتقط مشغل مدرَّب العدسات واحدة تلو الأخرى ويضعها في مقعد التوجيه. وتشير بيانات الاختبار المنشورة لمقارنة هذه الصفحة إلى أن المعدل الممكن بلوغه يبلغ 800–1,200 وحدة/ساعة (UPH) للشخص، مع رفض 5–15% من العدسات بسبب الانحشار أو الخدوش أو الاتجاه الخاطئ. ورقم الرفض ليس ثابتًا: فهو يتفاوت مع الوردية والإجهاد ودفعة العدسات، وعادةً ما تسجل الورديات الليلية رفضًا أعلى بنسبة 40% من الورديات النهارية على القطعة نفسها.
اجمع تلك البنود معًا، فالتكلفة الظاهرة — الأجور مضافًا إليها العدسات التالفة — لا تمثل سوى نحو 30–40% من التكلفة الفعلية للتغذية اليدوية.
بنود التكلفة الـ 8 نفسها، مسعّرة على محطة يدوية وعلى محطة DPS-2. والمقصود من الجدول أن البند الظاهر — الأجور — ليس الأكبر.
| بند التكلفة | محطة يدوية | محطة DPS-2 |
|---|---|---|
| العمالة المباشرة | 2–3 مشغلين لكل خط، بأجر وفق معدلك المحمّل | 1 مشغّل يشرف على 4 ماكينات أو أكثر |
| الهدر وفقدان المواد | رفض 5–15% من العدسات، إضافة إلى المادة المستهلكة بالفعل | نسبة الرفض أقل من 0.5%، لذا يقترب فقد المواد من الحد الأدنى للعملية |
| عمالة إعادة العمل | كل عدسة غير محاذاة تُكتشف لاحقاً وتُصحّح يدوياً | الاتجاه يُتحكَّم به في المنبع قبل رأس التركيب |
| توقفات قصيرة | عمليات إعادة التشغيل والتعبئة والتصحيح التي لا تصل إلى سجل التوقف | تغذية مستمرة مع استرداد الانحشار لكل قناة |
| عبء الفحص | رفض أعلى للمواد الواردة يعني إشارات أكثر للأجزاء في AOI | المدخل المستقر يقلل الإنذارات الكاذبة وإعادة الفحص |
| مرتجعات العملاء | عيوب هاربة تُعاد مع تحمّل الشحن وتعريض الضمان للخطر | الرفض يُتحكم به عند المصدر لا في الاختبار النهائي |
| تكلفة المعدات | لا ماكينة، لكن لا سقف للطاقة الإنتاجية أيضًا | من رقم أساسي يتزايد بحسب عدد القنوات والخيارات |
| التشغيل التدريجي والتدريب | 2–4 أسابيع حتى يصل المشغّل الجديد إلى المعدل المطلوب | 1–3 أيام من التدريب على واجهة الإنسان والآلة (HMI) |

يغذّي JHIMS DPS-2 العدسات من وعاء اهتزازي بمحرك مزدوج التردد حاصل على براءة اختراع، مثبَّت بتحكم بالحلقة المغلقة، فيصل الجزء إلى نقطة الالتقاط بالمعدل نفسه سواء كانت الساعة الأولى من وردية النهار أو الساعة الأخيرة من وردية الليل.

الجدول أدناه هو المقارنة التي نستخدمها مع العملاء أثناء مراجعة الجدوى. والأرقام قيم نموذجية من بيانات هندسة JHIMS وخطوط العملاء؛ تعامل معها كنقطة بداية وتحقق منها مقابل عدساتك باختبار عينة.
| المؤشر | التغذية اليدوية | شبه آلي | JHIMS DPS-2 |
|---|---|---|---|
| عدسة/ساعة (UPH) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| معدل الرفض | 5–15% | 2–5% | أقل من 0.5% |
| عدد المشغلين لكل خط | 2–3 | 1–2 | 1 لكل 4 ماكينات أو أكثر |
| وقت تغيير المنتج | 15–30 دقيقة | 10–20 دقيقة | أقل من 5 دقائق |
| التباين بين الورديات | ±30–40% | ±15–25% | أقل من 3% |
| تدريب المشغّلين | 2–4 أسابيع | 1–2 أسابيع | 1–3 أيام |
| تكلفة العمالة السنوية (1 وردية) | $15K–$25K | $8K–$14K | $3K–$5K |
| تكلفة المعدات | $0 (عمالة فقط) | $4K–$7K | يُسعَّر حسب التكوين |
| فترة الاسترداد النموذجية | لا ينطبق | 12–24 شهرًا | 6–11 أشهر |
| تقدير تكلفة 5 سنوات | $90K–$180K | $45K–$70K | $22K–$30K |

الحاسبة الإلكترونية الملغاة في هذه الصفحة كانت تطلب 9 مدخلات. 4 منها تحمل تقريبًا كل القرار، لذا يمكنك إجراء الحساب على سبورة:
هناك متغيران يحددان الإجابة أكثر من أي شيء آخر: قيمة العدسة (فعدسة بـ $2 تجعل الرفض أغلى 10 أضعاف من عدسة بـ $0.20)، وهيكل الورديات (فوجود 2 وردية يضاعف توفير العمالة تقريبًا دون مضاعفة تكلفة الماكينة).
كل رقم في هذه الصفحة يعود إلى مصدرين: قياسات هندسة JHIMS على منصة DPS-2 (معدل التغذية، والرفض، واتساق الاتجاه، ووقت تغيير المنتج)، وبيانات موثّقة من العملاء من خطوط مثبتة في تصنيع إضاءة LED وإلكترونيات السيارات والبصريات الطبية والإلكترونيات الاستهلاكية.
لست مضطرًا إلى قبولها بالثقة. أرسل 500–800 من عدساتك ونُجري اختبار تغذية مجانيًا لمدة 48 ساعة، ثم نعيد تقريرًا يتضمن معدل التغذية المقاس وتفصيل الرفض وفيديو لعدساتك أثناء التشغيل — إضافة إلى بيانات السلسلة الزمنية التي تقف خلفها. وإذا لم تصمد الأرقام على قطعتك، فمن المفيد معرفة ذلك قبل تقديم طلب.
التمييز المهم عند قراءة هذه الصفحة هو بين القيمة المقيسة والقيمة المنقولة. فالقيمة المقيسة تصدر عن التوليفة المحددة من العدسات والمسار والأدوات التي أنتجتها؛ أما القيمة المنقولة فهي رقم مستعار من تطبيق مشابه ويُفترض صحته في حالتك.
معدل التغذية ونسبة الرفض قيمتان مقاستان، وهما الرقمان اللذان يحسمان جدوى المشروع — لذلك نقدّمهما لكل قناة لا لكل ماكينة، ولذلك يستخدم اختبار العينات قطعتك أنت. وتأتي بيانات العملاء هنا من خطوط مركّبة في إضاءة LED وإلكترونيات السيارات والبصريات الطبية والإلكترونيات الاستهلاكية، وكل منها ينطلق من خط أساس مختلف.
ينبغي أن يكون التحقق من الأرقام ممكنًا دون الثقة بمن قدّمها. اطلب البنية الخام لأي ادعاء: معدل تغذية لكل قناة خلال وردية موقوتة، وعدد حالات الرفض مع فئات الأسباب، والعدسة والأدوات التي أنتجتها.
تسجل DPS-2 معدل التغذية والرفض كبيانات خط، لذا يمكن تكرار القياسات نفسها بعد التركيب ومقارنتها بتقرير العينة لا بكتيب دعائي. وإذا كان المورد قادرًا على تقديم قياسات دون الظروف التي تقف خلفها، فتعامل مع الرقم كادعاء؛ وإن لم يستطع تقديم أي منهما، فتعامل مع الادعاء كغير موجود.
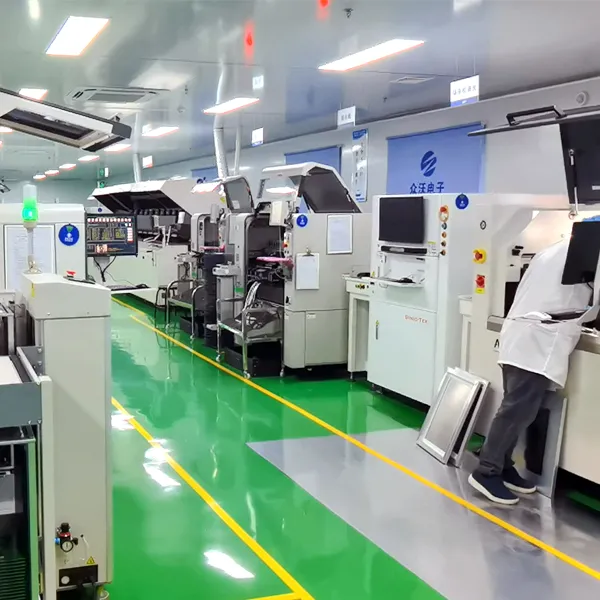
قبل الأتمتة، حدِّد العَرَض الذي تدفع مقابله فعلًا. فكل عَرَض على اليسار يشير إلى قياس مختلف، والقياس هو ما يحدد إن كان المغذي هو الإنفاق المناسب.
| العَرَض على الخط | ما يعنيه عادةً | ما يجب قياسه أولًا |
|---|---|---|
| ماكينة التركيب تنتظر بين الدورات | معدل التغذية أقل من استهلاك الماكينة | استهلاك العدسات في الساعة مقابل معدل التغذية المحقَّق |
| ترتفع حالات الرفض في الوردية الليلية | توجيه ومناولة يتوقفان على مدى تعب المشغل | الرفض حسب الوردية على العدسة والأدوات نفسها |
| ارتفاع الإنذارات الكاذبة في AOI | تقلب اتجاه المواد الواردة وتلوثها | المرفوضات حسب السبب في خطوة التغذية |
| وقت الإعداد يستهلك الوردية | إعادة تجهيز يدوية لكل نوع عدسة | عدد التغييرات أسبوعياً ودقائق كل تغيير |
| عدد المشغّلين يزداد مع حجم الإنتاج | تتزايد عمالة التغذية طرديًا مع الإنتاجية | تكلفة العمالة الكاملة لكل خط شهريًا |
| تكلفة الهدر تتجاوز تكلفة العمالة | قيمة وحدة العدسة هي الخسارة الغالبة | عدد العدسات شهريًا مضروبًا في معدل الرفض مضروبًا في تكلفة العدسة |
| شكاوى العملاء من التلوث | المناولة بين الصينية وموضع التثبيت | فئات العيوب في الاختبار النهائي وعند إرجاع العميل |
| حجم الإنتاج منخفض جدًا لتبرير رأس المال | لا يوجد قيد تزيله الأتمتة | الحجم الشهري للعدسات، ونظام الورديات، ومتطلبات جودة العميل |
| مزيج المنتجات يتغير أسرع من استهلاك العدد | تكلفة العدد لكل نوع تتجاوز الحجم الذي يخدمه | القطع لكل نوع عدسة قبل تغيير التصميم التالي |
التغذية الأوتوماتيكية قرار يخص الخط، لا قرار يخص الماكينة. قبل طلب عرض السعر، راجع هذه النقاط الست مع مهندس العمليات لديك:
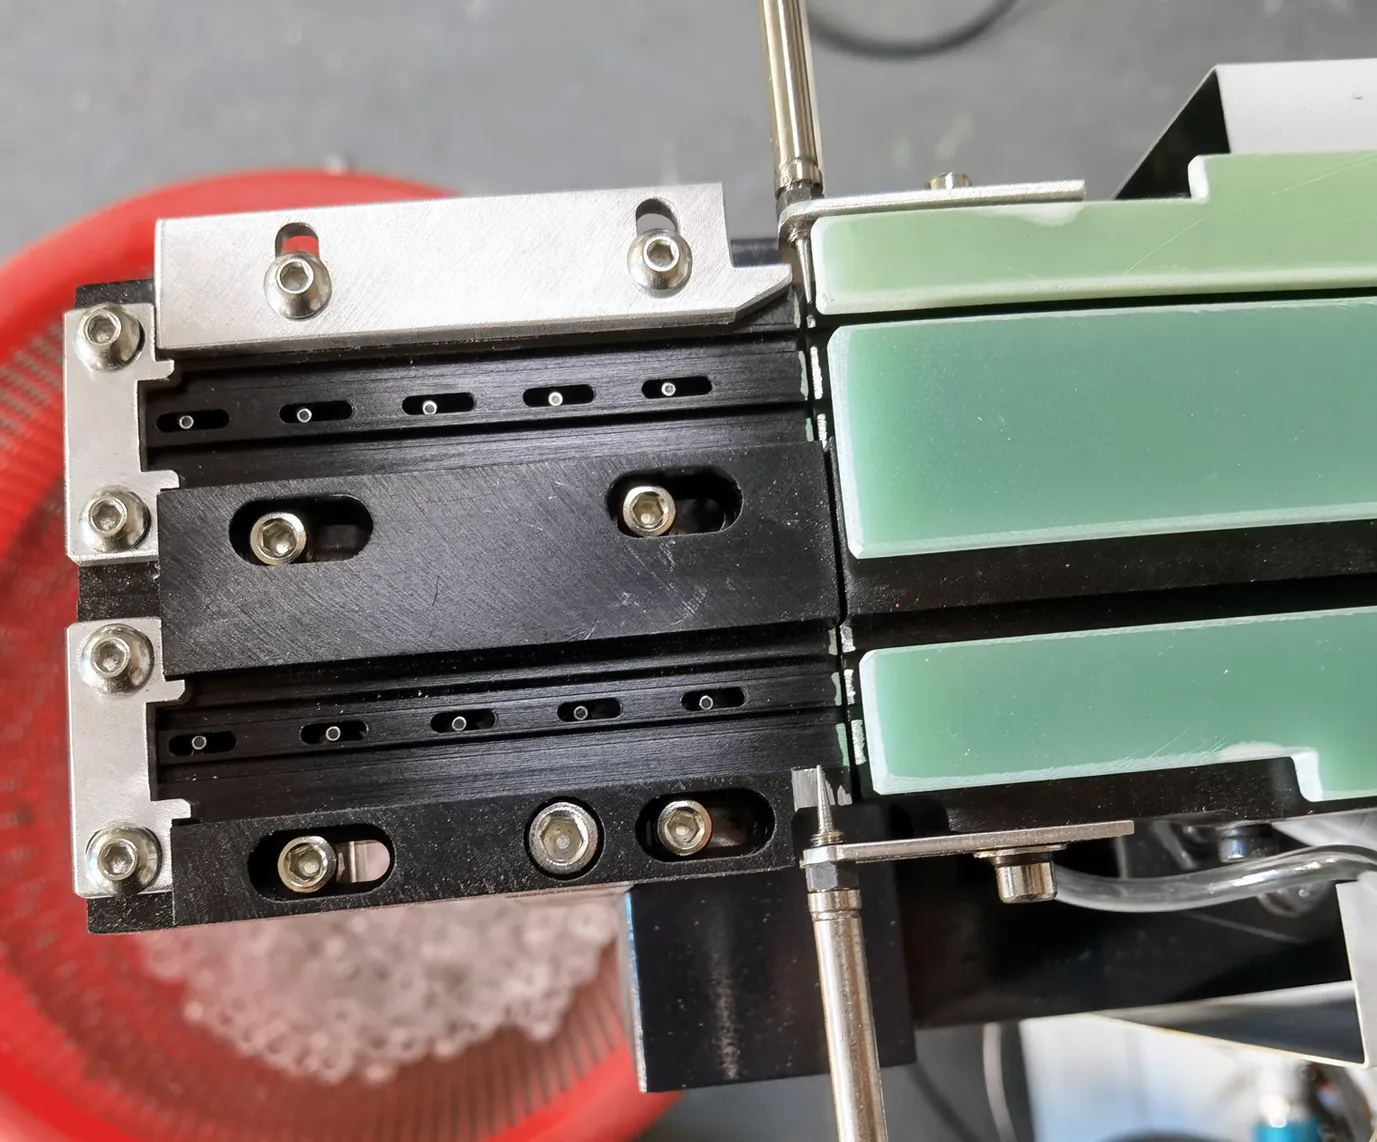
أسرع طريقة لحسم مسألة اليدوي مقابل الأوتوماتيكي في خطك هي التوقف عن التقدير والقياس بدلًا منه. أرسل 500–800 عدسة لاختبار تغذية مجاني لمدة 48 ساعة، وستحصل على تقرير موثّق يتضمن معدل التغذية المقيس وتفصيل الرفض واتساق الاتجاه — وهي البيانات نفسها التي نستخدمها لتقدير فترة الاسترداد.
إذا أردت الخلفية الفنية أولًا، فاقرأ كيف تقدّم بنية التردد المزدوج تغذية مستقرة، أو راجع مواصفات DPS-2 الكاملة. ولمناقشة هيكل الورديات وتكلفة العدسة والحجم المتوقع، راسل مهندس JHIMS على WhatsApp — والرد النموذجي خلال ساعات قليلة.
ما يصلك بعد اختبار العينة هو مستند يمكنك التصرف على أساسه: معدل التغذية المقيس على عدساتك، وعدد المرفوضات مع تفصيلها حسب السبب — الاتجاه والانحشار والعلامات السطحية — واتساق الاتجاه عند نقطة الالتقاط، وفيديو للتشغيل حتى تُفحص الآلية بدل أن تُوصف.
ولأن الاختبار يوجّه التكوين أيضًا، يعود التقرير بعدد القنوات وبتوصية بشأن الأدوات — وهي المدخلات التي يحتاجها تقدير فترة الاسترداد. وسعر الماكينة وعدد القنوات هما التكلفتان الوحيدتان اللتان يأخذهما النموذج من جانب المورّد؛ أما كل ما عدا ذلك — أجرك وحجم إنتاجك وتكلفة العدسة ومعدل الرفض الحالي — فيبقى على جانبك من الطاولة.
أجرِ الاختبار قبل أن تلتزم بمورّد، لا بعده. فالتشغيل لمدة 48 ساعة مع 500–800 عدسة لا يكلّف سوى صندوق شحن وبضعة أيام، وهو إما يؤكد المعدل الذي تحتاجه أو يبيّن أن عدد قنوات مختلفًا أو أدوات مختلفة ستكون مطلوبة لبلوغه.
لكل من النتيجتين قيمة: الأولى قرار يُتخذ على أساس البيانات، والثانية قرار يُتخذ قبل إنفاق رأس المال. وحيث يكون الخط يغذّي آليًا بالفعل وتكون الشكوى في الجودة لا في السرعة، يعمل الاختبار نفسه كأداة تشخيص، لأن تفصيل الرفض يحدد ما إذا كان السبب هو المسار أم الأدوات أم دفعة العدسات نفسها.

تغيّر الأتمتة نمط عطل خطوة التغذية، والشهر الأول هو حيث يصبح هذا التغيير مرئيًا. ففي الترتيب اليدوي تعتمد الجودة على مدى تعب المشغل، فيزداد الخطر مع تقدّم الوردية؛ أما في المغذي المُتحكَّم فيه فيكون معدل التقديم رهنًا بالمحرك والأدوات، لذلك ينتقل الخطر إلى التهيئة وإلى دفعة العدسات.
توقّع أن تُقضى الأيام الأولى في 3 مهام: تأكيد ارتفاع العرض مقابل شوط فوهة الشفط، وتحميل وصفات العدسات في وحدات التحكم المنطقي المبرمج (PLC) بحيث يصبح تغيير المنتج استدعاءً لوصفة بدلاً من ضبط، وتثبيت أدوات التغذية على العدسات الإنتاجية الفعلية بدلاً من العينات المختبرة. ويستغرق تدريب المشغّل من 1 إلى 3 أيام على واجهة الإنسان والآلة (HMI) متعددة اللغات؛ أضف جلسة عن معالجة حالات الرفض، حيث يمكن للمشغّل الجديد أن يعيد إدخال التباين.
قِس 3 أمور خلال الشهر الأول ودوّنها أسبوعيًا: معدل التغذية مقابل المتطلب، ونسبة الرفض مع تفصيل أسبابها، والتفاوت بين الورديات. والثالث يغيب عادة عن المؤشرات لأن الخط اليدوي يحجبه — فأن تكون وردية ليلية بنسبة رفض أعلى بـ 40% من وردية نهارية على القطعة نفسها أمر شائع ونادرًا ما يظهر في تقرير الوردية.
ينبغي أن يُبقي المغذي المضبوط التباين تحت 3%؛ وحيث لا يحدث ذلك، يكون السبب عادةً متعلقًا بالعُدد لا بمحرك التشغيل، ما يعني أن الحل ميكانيكي ومحدد. والعنصر الأخير هو الانضباط: قاوم إعادة ضبط الماكينة كلما بدت دفعة عدسات صعبة — فالمغذي الذي يضبطه 3 أشخاص في أسبوعين يفقد قابلية المقارنة التي جعلت اختبار العينة مفيدًا.
بين المحطة اليدوية بالكامل والمغذي الأوتوماتيكي بالكامل يقع حل شبه أوتوماتيكي، وهو بالنسبة لبعض المصانع الخيار الصحيح لا حل وسط. وتعمل الخلية شبه الأوتوماتيكية عادة بـ1,500–2,500 UPH مع رفض في نطاق 2–5%، وتحتاج 1 أو 2 مشغّل لكل خط، وتتغير على المنتج في 10–20 دقيقة.
ومقارنةً بالتغذية اليدوية، يزيل الحكم على اتجاه العدسة مع إبقاء المشغل في حلقة التحميل والفحص. وهو يناسب الإنتاج الذي يتغير فيه نوع العدسة عدة مرات يوميًا ويكون الحجم لكل نوع محدودًا، لأنه لا يتطلب تجهيزات لكل نوع عدسة بالعمق نفسه. كما يناسب المصانع التي لا تمثل التغذية عنق الزجاجة فيها: فإذا كانت ماكينة التركيب مقيدة بعامل آخر، فإن مغذيًا أسرع يشتري طابورًا أطول فحسب.
العمل متعدد الأصناف هو المجال الذي تكون فيه الحسابات متوازنة فعليًا على الجانبين. ففي الجانب الأوتوماتيكي تُبنى التجهيزات لكل نوع عدسة، وتحويل المنتج في أقل من 5 دقائق بوصفات PLC هو ما يجعل الجدول المختلط ممكنًا؛ أما في الجانب اليدوي فلا توجد تجهيزات تُستهلك تكلفتها، لذا يمكن تشغيل أي عدسة غدًا دون تكلفة تحضير.
لذلك يتوقف القرار على عدد القطع التي سينتجها نوع العدسة فعليًا قبل تغيّر التصميم. وعندما يكون هذا العدد كبيرًا، تُستهلَك تكلفة العُدد في غضون أسابيع وتتفوق الأتمتة في الجودة والعمالة. وعندما يكون صغيرًا والمنتجات سريعة التبدل، غالبًا ما يكون الترتيب الهجين هو الأفضل: 1 مغذٍ آلي لأنواع العدسات كبيرة الحجم، ومحطة شبه آلية أو يدوية للأنواع قليلة الطلب.
 ذات صلةالمواصفات الكاملة لـ DPS-2المواصفات الكاملة لـ DPS-2عرض المنتج →
 مرافقماكينة الالتقاط والتركيب YSM10 من Yamahaماكينة الالتقاط والتركيب المعيارية المدمجة عالية السرعة – 46,000 CPH، 96 مغذيًا، e-Vision + العرض الجانبي.عرض المنتج →
 ماكينة الالتقاط والتركيب Yamaha YSM20Rماكينة التقاط وتركيب معيارية بـ95,000 CPH — تتكامل مع خطوط تغذية العدسات DPS-2.عرض المنتج →
 فحص معجون اللحام (SPI) ثلاثي الأبعاد (3D)اكتشف عيوب الطباعة قبل إعادة الصهر عبر فحص ثلاثي الأبعاد (3D) لمعجون اللحام بنسبة 100%.عرض المنتج →
 فرن إعادة الصهر R10لحام إعادة الصهر بالهواء الساخن الخالي من الرصاص مع ضبط حراري مستقر لتجميعات العدسات.عرض المنتج →
 ماكينة التوزيع D900توزيع دقيق لخطوات الطلاء الواقي ولصق العدسات.عرض المنتج →
 المنتجمعرفة منتج DPS-2البنية والمواصفات ومدى ملاءمتها للمشتري.اقرأ المزيد →الدعمدليل استكشاف أعطال DPS-2إجراءات: العَرَض → السبب → الإصلاح.اقرأ الدليل →
 دليل الشراءكيف تختار مغذي العدسات SMT (2026)مسار شراء من 8 خطوات، وبطاقة تقييم الموردين، ومقارنة بين التردد المزدوج والفردياقرأ المقال →
 دراسة حالةدراسة حالة العائد على الاستثمار لمغذي العدسات SMTتحول فعلي في مؤشرات الأداء: معدل العيوب من 12% إلى 0.3%، وUPH من 900 إلى 3420، واسترداد خلال 7 أشهراقرأ المقال →
 المصطلحاتمصطلحات تغذية العدسات SMTمصطلحات التغذية الاهتزازية وتحكم PID ومقاييس UPH.اقرأ المصطلحات →
 المقارنةالمغذي الاهتزازي ثنائي التردد مقابل أحادي الترددمقارنة فنية بين تقنيتي الاهتزازاقرأ المقال →
أرسل عينات العدسات وبيانات الإنتاج لديك، وسيعيد إليك مهندس من JHIMS تقرير اختبار مقيسًا مع تقدير لفترة الاسترداد لخطك. الشروط القياسية: دفعة مقدمة 70% T/T مع الطلب، و30% T/T قبل الشحن.
لترى الفرق على عدسات حقيقية: التغذية الآلية لعدسات LED على ماكينة الالتقاط والتركيب, مغذي اهتزازي (Vibration Bowl) أثناء الإنتاج، والمزيد من لقطات الخط على قناة JHIMS على YouTube.















