Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00
Địa chỉ
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Giờ làm việc
Thứ Hai – Thứ Sáu: 7:00 – 19:00
Cuối tuần: 10:00 – 17:00

So sánh có số liệu đo thực tế về năng suất, chất lượng và nhân công giữa cấp liệu thấu kính thủ công, bán tự động và tự động, kèm phép tính quý khách có thể tự kiểm chứng trên dây chuyền của mình.

So sánh có số liệu đo thực tế về năng suất, chất lượng, nhân công và thời gian hoàn vốn giữa cấp liệu thấu kính thủ công, bán tự động và tự động, kèm phép tính quý khách có thể tự kiểm chứng trên dây chuyền của mình trước khi mua.
Cấp liệu thủ công trông như miễn phí vì không có chiếc máy nào trên hóa đơn. Tiền vẫn chảy ra qua bốn cánh cửa khác, và ba trong số đó không bao giờ xuất hiện trên bảng chi phí.
Một vận hành viên đã qua đào tạo nhặt từng thấu kính và đặt vào ổ định hướng. Dữ liệu đo đã công bố dùng cho phần so sánh của trang này cho thấy tốc độ đạt được là 800–1.200 UPH mỗi người, với 5–15% thấu kính bị loại do kẹt, trầy xước hoặc sai hướng. Con số tỷ lệ lỗi không ổn định: nó trôi theo ca, theo mức mệt mỏi và theo lô thấu kính, và ca đêm thường có tỷ lệ lỗi cao hơn ca ngày 40% với cùng một linh kiện.
Cộng các dòng đó lại, chi phí hữu hình — tiền lương cộng thấu kính bỏ đi — chỉ chiếm khoảng 30–40% chi phí thực của cấp liệu thủ công.
Tám dòng chi phí như nhau, được tính cho một trạm thủ công và một trạm DPS-2. Điểm cần thấy ở bảng này là dòng hữu hình — tiền lương — không phải dòng lớn nhất.
| Dòng chi phí | Trạm thủ công | Trạm DPS-2 |
|---|---|---|
| Nhân công trực tiếp | 2–3 nhân viên vận hành mỗi dây chuyền, tiền lương theo mức chi phí đầy đủ của bạn | 1 nhân viên giám sát từ bốn máy trở lên |
| Phế phẩm và hao hụt vật tư | 5–15% thấu kính bị loại, cộng thêm vật tư đã tiêu hao | Tỷ lệ lỗi dưới 0,5%, nên hao hụt vật tư gần mức tối thiểu của quy trình |
| Nhân công sửa lại | Mọi thấu kính lệch hướng đều được phát hiện sau đó và sửa bằng tay | Hướng được kiểm soát ngay trước đầu gắp đặt |
| Dừng máy ngắn | Khởi động lại, nạp lại và hiệu chỉnh không bao giờ được ghi vào nhật ký dừng máy | Cấp liệu liên tục, tự xử lý kẹt theo từng kênh |
| Tải kiểm tra | Tỷ lệ lỗi đầu vào cao khiến AOI báo nhiều linh kiện hơn | Đầu vào ổn định giảm báo lỗi giả và kiểm tra lại |
| Hàng khách trả lại | Lỗi lọt ra ngoài bị trả lại kèm chi phí vận chuyển và rủi ro bảo hành | Tỷ lệ lỗi được kiểm soát tại nguồn thay vì ở khâu kiểm tra cuối |
| Chi phí thiết bị | Không cần máy, nhưng cũng không bị giới hạn năng lực | Từ mức giá cơ bản, tăng dần theo số kênh và tùy chọn |
| Khởi động và đào tạo | 2–4 tuần để nhân viên mới đạt năng suất định mức | 1–3 ngày đào tạo trên màn hình HMI |

JHIMS DPS-2 cấp thấu kính từ phễu rung với bộ truyền động hai tần số đã được cấp bằng sáng chế, ổn định bằng điều khiển vòng kín, nên linh kiện đến điểm gắp với cùng một tốc độ dù là giờ đầu của ca ngày hay giờ cuối của ca đêm.

Bảng dưới đây là phần so sánh chúng tôi dùng với khách hàng trong một buổi đánh giá khả thi. Các con số là giá trị điển hình từ dữ liệu kỹ thuật JHIMS và từ dây chuyền khách hàng; hãy coi đó là điểm khởi đầu và kiểm chứng với thấu kính của chính quý khách bằng một lần chạy mẫu.
| Chỉ số | Cấp liệu thủ công | Bán tự động | JHIMS DPS-2 |
|---|---|---|---|
| UPH (thấu kính/giờ) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| tỷ lệ lỗi | 5–15% | 2–5% | Dưới 0,5% |
| Số nhân viên vận hành mỗi dây chuyền | 2–3 | 1–2 | 1 người cho 4+ máy |
| Thời gian chuyển đổi | 15–30 phút | 10–20 phút | Dưới 5 phút |
| Biến động giữa các ca | ±30–40% | ±15–25% | Dưới 3% |
| Đào tạo nhân viên vận hành | 2–4 tuần | 1–2 tuần | 1–3 ngày |
| Chi phí nhân công hàng năm (1 ca) | $15K–$25K | $8K–$14K | $3K–$5K |
| Chi phí thiết bị | $0 (chỉ nhân công) | $4K–$7K | Báo giá theo từng cấu hình |
| Thời gian hoàn vốn điển hình | Không áp dụng | 12–24 tháng | 6–11 tháng |
| Ước tính chi phí 5 năm | $90K–$180K | $45K–$70K | $22K–$30K |

Công cụ tính trực tuyến đã ngừng dùng trên trang này yêu cầu chín thông số đầu vào. Bốn trong số đó quyết định gần như toàn bộ, nên quý khách có thể tính ngay trên bảng trắng:
Hai biến số ảnh hưởng đến kết quả nhiều hơn mọi thứ khác: giá trị thấu kính (thấu kính $2 khiến tỷ lệ lỗi tốn kém gấp mười lần so với thấu kính $0,20) và cơ cấu ca làm việc (hai ca gần như nhân đôi khoản tiết kiệm nhân công mà không nhân đôi chi phí máy).
Mọi con số trên trang này đều truy nguyên về hai nguồn: các phép đo kỹ thuật của JHIMS trên nền tảng DPS-2 (tốc độ cấp liệu, tỷ lệ lỗi, độ ổn định hướng, thời gian chuyển đổi) và dữ liệu khách hàng có hồ sơ từ các dây chuyền đã lắp đặt trong sản xuất chiếu sáng LED, điện tử ô tô, quang học y tế và điện tử tiêu dùng.
Quý khách không cần phải tin ngay. Hãy gửi 500–800 thấu kính của chính mình, chúng tôi chạy thử cấp liệu miễn phí trong 48 giờ, rồi trả lại báo cáo gồm tốc độ cấp liệu đo được, bảng phân tích tỷ lệ lỗi và video thấu kính của quý khách đang chạy — kèm dữ liệu chuỗi thời gian phía sau. Nếu các con số không đúng trên linh kiện của quý khách, đó là điều đáng biết trước khi đặt hàng.
Điều phân biệt cần lưu ý khi đọc trang này là giữa giá trị đo được và giá trị suy chuyển. Giá trị đo được đến từ đúng tổ hợp thấu kính, rãnh và đồ gá đã tạo ra nó; giá trị suy chuyển là con số vay từ một ứng dụng tương tự và được giả định là đúng trên ứng dụng của quý khách.
Tốc độ cấp liệu và tỷ lệ lỗi là giá trị đo được, và đây là hai con số quyết định bài toán kinh tế — đó là lý do chúng tôi công bố chúng theo từng kênh thay vì theo máy, và lý do lần chạy mẫu dùng chính linh kiện của quý khách. Dữ liệu khách hàng ở đây đến từ các dây chuyền đã lắp đặt trong chiếu sáng LED, điện tử ô tô, quang học y tế và điện tử tiêu dùng, mỗi nơi xuất phát từ một mức nền khác nhau.
Việc kiểm chứng các con số phải có thể thực hiện mà không cần tin vào nhà cung cấp đưa ra chúng. Hãy yêu cầu cấu trúc thô của bất kỳ tuyên bố nào: tốc độ cấp liệu mỗi kênh trong một ca có bấm giờ, số lượng phế phẩm kèm phân loại nguyên nhân, và loại thấu kính cùng đồ gá đã tạo ra chúng.
DPS-2 ghi tốc độ cấp liệu và tỷ lệ lỗi như dữ liệu dây chuyền, nên các phép đo tương tự có thể được lặp lại sau khi lắp đặt và đối chiếu với báo cáo mẫu thay vì với một cuốn brochure. Nếu nhà cung cấp đưa ra được số đo nhưng không đưa ra được điều kiện phía sau, hãy coi con số đó là một tuyên bố; nếu không đưa ra được cả hai, hãy coi như tuyên bố đó không tồn tại.
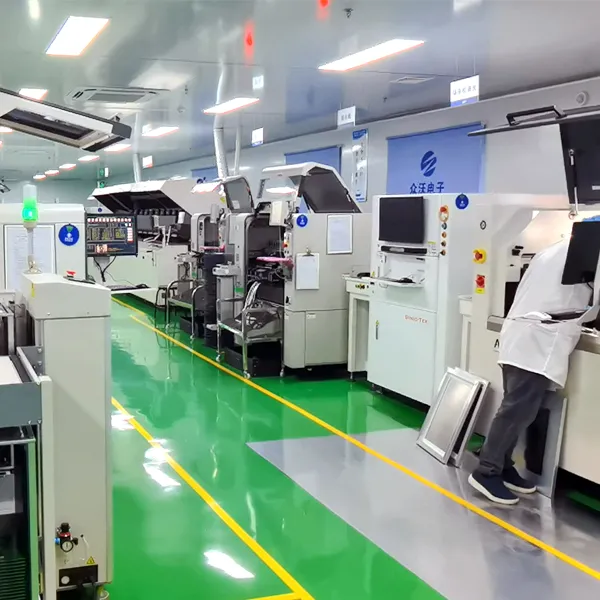
Trước khi tự động hóa, hãy xác định triệu chứng nào quý khách thực sự đang phải trả tiền. Mỗi triệu chứng ở cột bên trái ứng với một phép đo khác nhau, và phép đo quyết định xem bộ cấp liệu có phải là khoản đầu tư đúng hay không.
| Triệu chứng trên dây chuyền | Nguyên nhân thường gặp | Cần đo gì trước |
|---|---|---|
| Máy gắp đặt chờ giữa các chu kỳ | Tốc độ cấp liệu thấp hơn mức tiêu thụ của máy | Lượng thấu kính tiêu thụ mỗi giờ so với tốc độ cấp liệu thực tế |
| Tỷ lệ lỗi tăng vào ca đêm | Định hướng và thao tác phụ thuộc vào mức mệt mỏi | Tỷ lệ lỗi theo ca với cùng loại thấu kính và đồ gá |
| Báo lỗi giả của AOI tăng | Độ biến thiên về hướng và nhiễm bẩn của thấu kính đầu vào | Tỷ lệ lỗi theo nguyên nhân ở bước cấp liệu |
| Thời gian cài đặt chiếm mất ca làm việc | Thay đồ gá thủ công cho từng loại thấu kính | Số lần chuyển đổi mỗi tuần và số phút mỗi lần |
| Số nhân viên vận hành tăng theo sản lượng | Nhân công cấp liệu tăng tuyến tính theo sản lượng | Chi phí nhân công đầy đủ mỗi dây chuyền mỗi tháng |
| Chi phí phế phẩm vượt chi phí nhân công | Đơn giá thấu kính là khoản tổn thất chính | Số thấu kính mỗi tháng nhân với tỷ lệ lỗi nhân với đơn giá thấu kính |
| Khách hàng phàn nàn về nhiễm bẩn | Thao tác giữa khay và ổ gá | Phân loại lỗi ở khâu kiểm tra cuối và khi khách trả hàng |
| Sản lượng quá thấp để biện minh cho đầu tư | Không có điểm nghẽn nào mà tự động hóa giải quyết được | Sản lượng thấu kính hằng tháng, phương án ca và yêu cầu chất lượng của khách hàng |
| Chủng loại sản phẩm thay đổi nhanh hơn thời gian khấu hao đồ gá | Chi phí đồ gá cho mỗi loại vượt sản lượng mà nó phục vụ | Số chi tiết cho mỗi loại thấu kính trước lần thay đổi thiết kế tiếp theo |
Cấp liệu tự động là quyết định của cả dây chuyền, không chỉ của một chiếc máy. Trước khi báo giá, hãy cùng kỹ sư quy trình của quý khách kiểm tra sáu điểm sau:
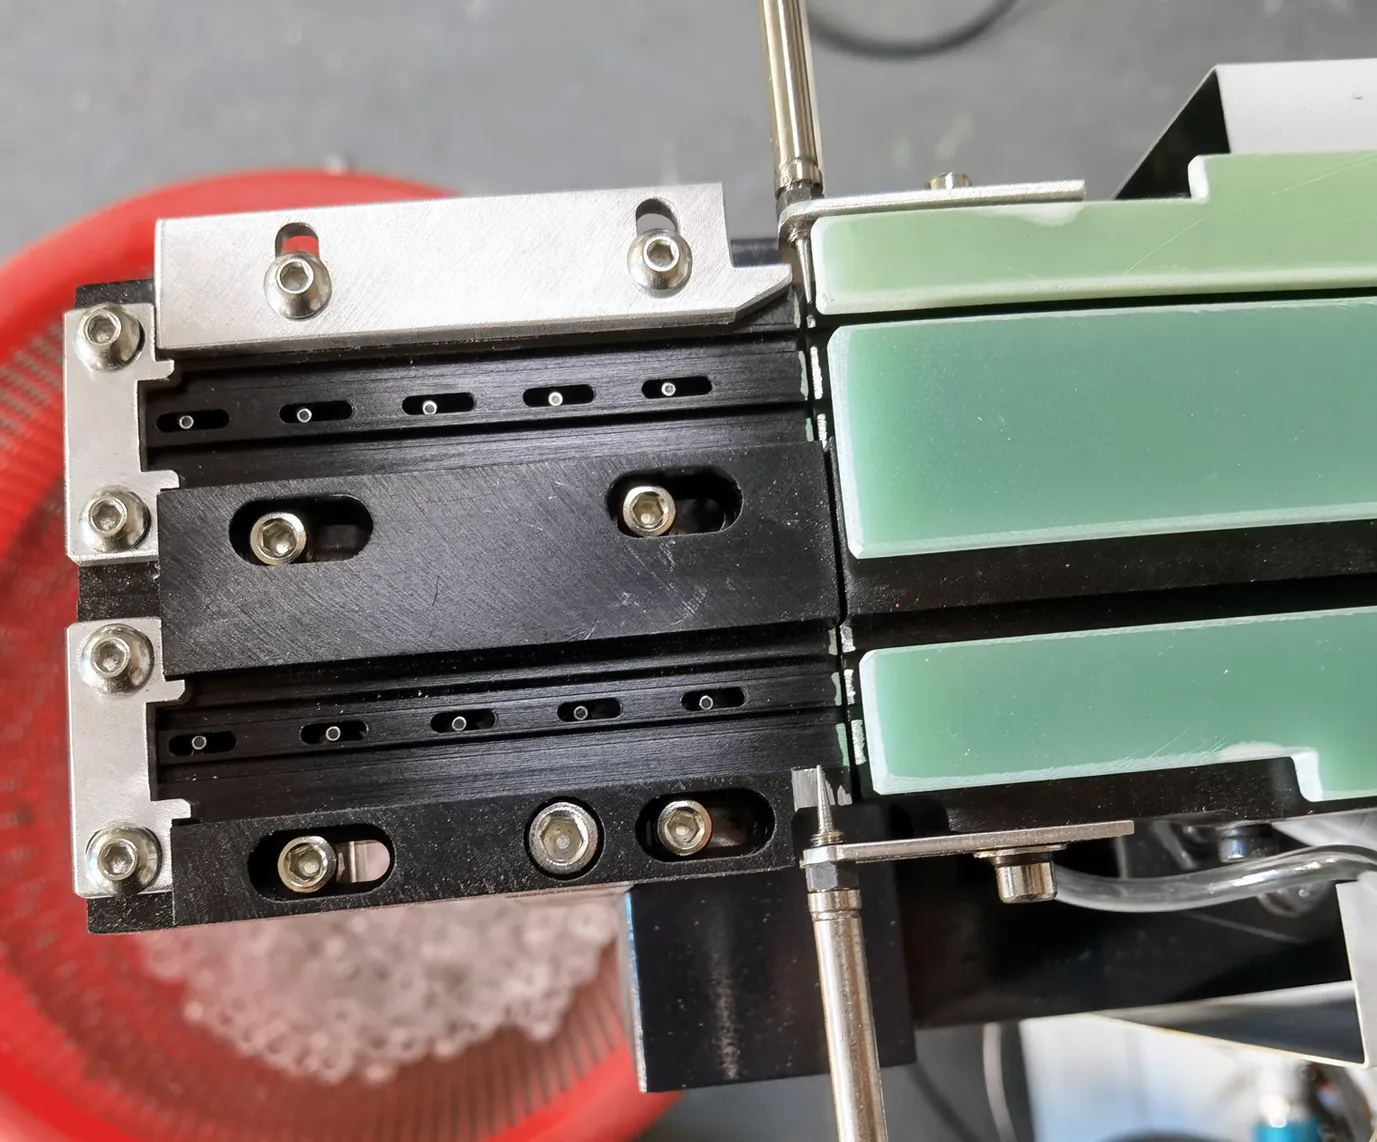
Cách nhanh nhất để giải quyết câu hỏi thủ công hay tự động trên dây chuyền của quý khách là ngừng ước tính và đo đạc. Gửi 500–800 thấu kính để chạy thử cấp liệu miễn phí 48 giờ và quý khách nhận được báo cáo có hồ sơ với tốc độ cấp liệu đo được, bảng phân tích tỷ lệ lỗi và độ ổn định hướng — chính dữ liệu chúng tôi dùng để ước tính thời gian hoàn vốn.
Nếu muốn tìm hiểu nền tảng kỹ thuật trước, hãy đọc cách kiến trúc hai tần số mang lại cấp liệu ổn định, hoặc xem đầy đủ thông số kỹ thuật DPS-2. Để trao đổi về cơ cấu ca làm việc, giá thấu kính và sản lượng dự kiến, hãy nhắn cho kỹ sư JHIMS qua WhatsApp — phản hồi điển hình trong vài giờ.
Sau lần chạy mẫu, quý khách nhận được một tài liệu có thể dùng để ra quyết định: tốc độ cấp liệu đo được trên thấu kính của mình, số lượng phế phẩm kèm phân tích nguyên nhân — lệch hướng, kẹt, trầy xước bề mặt — độ ổn định hướng tại điểm gắp, và video quá trình chạy để có thể xem xét cơ cấu thay vì chỉ nghe mô tả.
Vì lần chạy thử cũng định hình cấu hình, báo cáo trả về kèm khuyến nghị về số kênh và đồ gá — đầu vào mà một ước tính hoàn vốn cần. Giá máy và số kênh là hai khoản chi phí duy nhất mà mô hình lấy từ phía nhà cung cấp; mọi thứ còn lại — tiền lương, sản lượng, giá thấu kính và tỷ lệ lỗi hiện tại của quý khách — vẫn nằm ở phía quý khách.
Hãy chạy thử trước khi cam kết với một nhà cung cấp, không phải sau đó. Lần chạy 48 giờ với 500–800 thấu kính chỉ tốn một thùng hàng và vài ngày, và nó hoặc xác nhận tốc độ quý khách cần, hoặc cho thấy cần số kênh hay đồ gá khác để đạt được tốc độ đó.
Cả hai kết quả đều có giá trị: kết quả thứ nhất là quyết định dựa trên dữ liệu, kết quả thứ hai là quyết định đưa ra trước khi đồng vốn được chi ra. Khi một dây chuyền đã cấp phôi tự động và vấn đề là chất lượng chứ không phải tốc độ, phép thử tương tự cũng dùng được như một công cụ chẩn đoán, vì bảng phân tích nguyên nhân lỗi cho biết nguyên nhân nằm ở rãnh dẫn, ở đồ gá hay ở chính lô thấu kính.

Tự động hóa làm thay đổi dạng hư hỏng của một công đoạn cấp phôi, và tháng đầu tiên là lúc thay đổi đó trở nên rõ ràng. Ở cách làm thủ công, chất lượng phụ thuộc vào mức độ mệt của công nhân vận hành, nên rủi ro tăng dần trong ca; với bộ cấp liệu có điều khiển, tốc độ cấp phôi do bộ truyền động và đồ gá quyết định, nên rủi ro chuyển sang phần cấu hình và lô thấu kính.
Hãy dự kiến những ngày đầu dành cho ba việc: xác nhận chiều cao cấp phôi so với hành trình đầu hút, nạp các công thức thấu kính vào PLC để việc chuyển đổi chỉ là gọi lại chứ không phải chỉnh tay, và ổn định đồ gá trên đúng lô thấu kính sản xuất thay vì trên mẫu đã thử. Đào tạo công nhân vận hành mất một đến ba ngày trên màn hình HMI đa ngôn ngữ; nên thêm một buổi về xử lý lỗi, vì công nhân mới có thể đưa yếu tố dao động trở lại.
Trong tháng đầu, hãy đo ba thứ và ghi lại hằng tuần: tốc độ cấp phôi so với yêu cầu, tỷ lệ lỗi kèm phân tích nguyên nhân, và mức dao động giữa các ca. Chỉ số thứ ba thường bị thiếu vì dây chuyền thủ công che khuất nó — ca đêm có tỷ lệ lỗi cao hơn ca ngày 40% trên cùng một chi tiết là chuyện phổ biến và hiếm khi xuất hiện trong báo cáo ca.
Một bộ cấp liệu có điều khiển phải giữ mức dao động dưới 3%; nếu không, nguyên nhân thường nằm ở đồ gá chứ không phải ở bộ truyền động, nghĩa là cách khắc phục mang tính cơ khí và cụ thể. Điểm cuối cùng là tính kỷ luật: đừng chỉnh lại máy mỗi khi một lô thấu kính có vẻ khó — một bộ cấp liệu bị ba người chỉnh trong hai tuần đã mất tính so sánh vốn làm nên giá trị của buổi chạy mẫu.
Giữa một trạm hoàn toàn thủ công và một bộ cấp liệu hoàn toàn tự động là phương án bán tự động, và với một số nhà máy đây là lời giải đúng chứ không phải giải pháp thỏa hiệp. Một tổ hợp bán tự động thường chạy 1.500–2.500 UPH với tỷ lệ lỗi trong khoảng 2–5%, cần một hoặc hai công nhân vận hành mỗi dây chuyền và chuyển đổi trong 10–20 phút.
So với cấp phôi thủ công, phương án này loại bỏ việc phải phán đoán hướng mà vẫn giữ công nhân vận hành ở khâu nạp liệu và kiểm tra. Nó phù hợp với sản xuất mà thấu kính thay đổi vài lần mỗi ngày và sản lượng mỗi loại ở mức khiêm tốn, vì không đòi hỏi đồ gá riêng cho từng loại thấu kính ở cùng mức độ. Nó cũng phù hợp với nhà máy có điểm nghẽn không nằm ở cấp phôi: nếu máy gắp đặt linh kiện bị hạn chế bởi yếu tố khác, một bộ cấp liệu nhanh hơn chỉ tạo ra hàng chờ dài hơn.
Sản xuất đa chủng loại là nơi bài tính thực sự có hai mặt. Về phía tự động, đồ gá được chế tạo riêng cho từng loại thấu kính và việc chuyển đổi dưới năm phút nhờ công thức PLC là điều làm cho lịch sản xuất hỗn hợp khả thi; về phía thủ công, không có đồ gá để phân bổ khấu hao, nên bất kỳ loại thấu kính nào cũng có thể chạy vào ngày mai mà không tốn chi phí chuẩn bị.
Vì vậy quyết định phụ thuộc vào số lượng chi tiết mà một loại thấu kính thực sự sẽ chạy trước khi thiết kế thay đổi. Khi con số đó lớn, đồ gá được khấu hao trong vài tuần và tự động hóa thắng về chất lượng lẫn nhân công. Khi con số đó nhỏ và sản phẩm thay đổi liên tục, phương án kết hợp thường là tốt nhất: một bộ cấp liệu tự động cho các loại thấu kính sản lượng cao, và một trạm bán tự động hoặc thủ công cho phần đuôi dài.
 Liên quanThông số kỹ thuật đầy đủ DPS-2Thông số kỹ thuật đầy đủ DPS-2Xem sản phẩm →
 Đi kèmMáy gắp đặt linh kiện Yamaha YSM10Máy gắp đặt linh kiện module nhỏ gọn tốc độ cao – 46.000 CPH, 96 bộ cấp liệu, e-Vision + Side View.Xem sản phẩm →
 Máy gắp đặt Yamaha YSM20RMáy gắp đặt linh kiện dạng module 95.000 CPH — kết hợp với dây chuyền cấp liệu linh kiện quang học DPS-2.Xem sản phẩm →
 Kiểm tra kem hàn SPI 3DPhát hiện lỗi in trước khi vào reflow với kiểm tra kem hàn 3D 100%.Xem sản phẩm →
 Lò hàn reflow R10Hàn reflow khí nóng không chì với biên dạng nhiệt ổn định cho cụm linh kiện quang học.Xem sản phẩm →
 Máy phun keo tự động D900Phun keo chính xác cho bước phủ bảo vệ và liên kết linh kiện quang học.Xem sản phẩm →
 Sản phẩmKiến thức sản phẩm DPS-2Kiến trúc, thông số kỹ thuật và mức phù hợp với người mua.Đọc thêm →Hỗ trợHướng dẫn xử lý sự cố DPS-2Quy trình triệu chứng → nguyên nhân → khắc phục.Đọc hướng dẫn →
 Hướng dẫn chọn muaCách chọn bộ cấp liệu thấu kính SMT (2026)Lộ trình mua hàng 8 bước, bảng điểm nhà cung cấp và so sánh tần số kép với tần số đơnĐọc bài viết →
 Nghiên cứu điển hìnhDự án thực tế về ROI của bộ cấp liệu linh kiện quang học SMTChuyển biến KPI thực tế: tỷ lệ lỗi 12%→0,3%, UPH 900→3420, hoàn vốn sau 7 thángĐọc bài viết →
 Thuật ngữThuật ngữ cấp liệu linh kiện quang học SMTThuật ngữ về cấp liệu rung, điều khiển PID và chỉ số UPH.Đọc bảng thuật ngữ →
 So sánhBộ cấp liệu rung tần số kép và tần số đơnSo sánh kỹ thuật hai công nghệ rungĐọc bài viết →
Hãy gửi mẫu thấu kính và dữ liệu sản xuất của quý khách, kỹ sư JHIMS sẽ gửi lại báo cáo thử nghiệm có số đo kèm ước tính thời gian hoàn vốn cho dây chuyền. Điều khoản tiêu chuẩn: đặt cọc 70% bằng T/T khi đặt hàng, 30% bằng T/T trước khi giao hàng.
Để thấy sự khác biệt trên thấu kính thực tế: cấp liệu thấu kính LED tự động trên máy gắp đặt linh kiện, bộ cấp phôi dạng phễu rung trong sản xuất, và thêm video dây chuyền trên Kênh YouTube JHIMS.















