ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

ผู้ผลิตตู้จอแสดงผล LED ในอาร์เจนตินาเปลี่ยนจากการขันสกรูด้วยมือมาใช้ JHIMS BL18: แรงบิดที่ทำซ้ำได้และผลิตตู้ได้เร็วขึ้น.

ผู้ผลิตตู้จอแสดงผล LED ในอาร์เจนตินาย้ายจากการขันสกรูด้วยมือ — วงจรการผลิตที่ขึ้นอยู่กับผู้ปฏิบัติงานและแรงบิดที่แตกต่างกันในแต่ละสกรู — มาสู่เครื่องขันสกรูแบบสี่แกนแนวตั้ง JHIMS BL18 ได้อย่างไร.
ภาพรวม: ลูกค้าคือใคร เครื่องถูกส่งไปที่ใด และอะไรเป็นแรงผลักดันการลงทุน
การผลิตจอแสดงผล LED ในอาร์เจนตินาเป็นตลาดที่แข่งขันสูงและเน้นการส่งออก คุณภาพตู้ถูกตัดสินโดยลูกค้าที่เห็นผนังสำเร็จรูป ไม่ใช่โต๊ะประกอบที่อยู่เบื้องหลัง ตู้ที่ปิดไม่สนิทหรือรอยต่อที่หลวมระหว่างใช้งานจะมองเห็นได้หน้างาน.
นี่คือเหตุผลที่โครงการถูกวางกรอบให้ความสม่ำเสมอสำคัญพอ ๆ กับความเร็ว ตู้ที่ทำได้เร็วขึ้นจากโต๊ะที่ขันแรงบิดต่างกันในทุกสกรูเพียงผลักปัญหาไปยังปลายน้ำ ดังนั้นข้อกำหนดตั้งแต่แรกคือเครื่องที่ขันด้วยแรงเดียวกันทุกตู้.
ตู้จอแสดงผล LED ประกอบจากแผ่นโลหะและโปรไฟล์อะลูมิเนียม โดยโมดูลหรือบอร์ดทุกชิ้นยึดด้วยสกรู M4 ก่อนโครงการนี้ ผู้ปฏิบัติงานของลูกค้าขันสกรูเหล่านั้นด้วยมือโดยใช้ไขควงไฟฟ้าหรือไขควงมือที่โต๊ะประกอบ — วิธีขันแบบเดียวกับที่ใช้ทั่วโรงงานผลิตตู้มานานหลายปี.
การขันด้วยมือมีต้นทุนสองอย่างที่ปรากฏชัดเมื่อผลิตจำนวนมาก อย่างแรกคือจังหวะการทำงาน: สกรูทุกตัวต้องถูกหยิบ วางตำแหน่ง ขัน และตรวจสอบโดยคน ตู้ที่เสร็จจึงขึ้นอยู่กับความเร็วในการทำงานของผู้ปฏิบัติงาน.
อย่างที่สองคือความสม่ำเสมอ: การขันด้วยมือให้แรงบิดตามที่ผู้ปฏิบัติงานลงแรง สกรูแต่ละตัวและผู้ปฏิบัติงานแต่ละคนจึงมีแรงจับยึดต่างกัน.
ต้นทุนสองอย่างนั้นคือสิ่งที่ผลักดันโครงการนี้ คำสั่งซื้อตู้เพิ่มขึ้น และความแตกต่างระหว่างตู้ที่ปิดสนิทกับตู้ที่ต้องแก้ไขงานถูกกำหนดโดยเทคนิคของผู้ปฏิบัติงาน ไม่ใช่โดยการตั้งค่าบนเครื่อง.

ปัญหาทุกข้อที่รายงานย้อนกลับไปถึงคุณสมบัติหนึ่งของการขันด้วยมือ: ตัวยึดได้รับแรงบิดจากมือคน และมือไม่ใช่เครื่องมือที่ผ่านการสอบเทียบ ผู้ปฏิบัติงานสองคนที่ใช้ไขควงเดียวกันจะให้แรงจับยึดไม่เท่ากัน และผู้ปฏิบัติงานคนเดิมก็ให้แรงไม่เท่ากันในเวลา 08:00 กับ 17:00.
เวลารอบการผลิตเกิดจากสาเหตุเดียวกัน ในงานประกอบด้วยมือ สกรูคือหน่วยงานที่เล็กที่สุด และผู้ปฏิบัติงานต้องรับผิดชอบทั้งหมด: หยิบ วาง ขัน และตรวจสอบ ระบบอัตโนมัติไม่ได้ทำให้การขันสกรูเร็วขึ้นเพียงลำพัง — แต่ตัดผู้ปฏิบัติงานออกจากลำดับนั้นและให้การประกอบตู้ดำเนินต่อแบบขนาน.
ปัญหาที่รายงานไว้ สาเหตุที่เกิดขึ้นเมื่อขันสกรูด้วยมือ และแนวทางแก้ไขด้านการออกแบบ.
| ความท้าทายที่รายงานไว้ | เหตุใดจึงเกิดขึ้นเมื่อขันสกรูด้วยมือ | การตอบสนองด้านการออกแบบ |
|---|---|---|
| แรงบิดแตกต่างกันในแต่ละสกรู | ไขควงแบบมือให้แรงตามที่ผู้ปฏิบัติงานลงแรง | การขันสกรูดำเนินการโดยเครื่องตามค่าที่ตั้งโปรแกรมไว้ |
| กำลังการผลิตขึ้นอยู่กับความเร็วของผู้ปฏิบัติงาน | ผู้ปฏิบัติงานหนึ่งคนต้องหยิบ วาง ขัน และตรวจสอบสกรูแต่ละตัว | Head เคลื่อนที่และขันสกรูภายใต้การควบคุมของโปรแกรม |
| ความเหนื่อยล้าระหว่างกะ | การขันสกรูซ้ำๆ ทำให้ฝีมือเสื่อมลงเมื่อเวลาผ่านไปหลายชั่วโมง | เครื่องทำงานซ้ำด้วยรอบการทำงานเดิมตั้งแต่ตู้แรกจนถึงตู้สุดท้าย |
| ไม่มีแพตเทิร์นที่ใช้ซ้ำได้สำหรับแต่ละตู้ | ตำแหน่งสกรูต้องดูด้วยตาเปล่าในทุกล็อตการผลิตใหม่ | โปรแกรมที่จัดเก็บได้ 1,000 โปรแกรม การจัดตำแหน่งด้วยกล้องช่วยสำหรับการวางตำแหน่ง |
| การขันสกรูหยุดระหว่างการโหลด | แท่นนี้ทำงานกับตู้ได้ครั้งละหนึ่งตู้ | ฟิกซ์เจอร์คู่: ประกอบตู้ถัดไปได้ขณะที่อีกตู้กำลังขันสกรู |
ก่อนสั่งซื้อ BL18 โครงการได้กำหนดข้อกำหนดหกข้อที่เครื่องต้องตอบสนอง:
ข้อกำหนดทั้งหกข้ออธิบายการเปลี่ยนแปลงเดียว: ย้ายการตัดสินใจเรื่องแรงบิดและตำแหน่งจากผู้ปฏิบัติงานไปยังเครื่อง โดยไม่ทำให้เครื่องเดินยากกว่าโต๊ะทำงานที่ถูกแทนที่.
ขนาดฟิกซ์เจอร์คือข้อจำกัดที่ต้องคำนึงถึงในทางปฏิบัติ ตู้มีขนาดใหญ่ เครื่องจึงต้องรับตู้ทั้งใบ ไม่ใช่แค่โมดูล และระบบจับยึดต้องยึดตู้ให้เรียบพอให้สกรูเข้าที่โดยที่แผงไม่โก่งออกจาก Head.
ทำไมต้อง JHIMS: เครื่องถูกสร้างขึ้นรอบฟิกซ์เจอร์ตู้ของลูกค้าเอง ไม่ใช่พื้นที่ทำงานมาตรฐาน และรูปแบบการขันถูกสอนจากตู้ที่จะใช้งานจริงบนเครื่อง.
การกำหนดค่านี้ตอบโจทย์สองปัญหาในลำดับที่ถูกรายงาน ความสม่ำเสมอของแรงบิดเกิดจากการเปลี่ยนไขควงมือเป็นไขควงไฟฟ้าของเครื่องและวงจรการขันที่ตั้งโปรแกรมไว้ สกรูจึงถูกขันตามค่าที่ตั้ง ไม่ใช่ตามความรู้สึก.
เวลารอบการผลิตมาจากการจัดวางสถานี ด้วยฟิกซ์เจอร์คู่ Head จะไม่ต้องรอให้โหลดตู้: ผู้ปฏิบัติงานประกอบตู้ถัดไปที่สถานี 1 และถอดตู้ที่เสร็จแล้วที่สถานี 3 ขณะที่สถานี 2 กำลังขันสกรู.
| รายการ | รุ่น | จำนวน |
|---|---|---|
| เครื่องขันสกรูตู้จอแสดงผล LED | JHIMS BL18 (4 แกนแนวตั้ง) | 1 |
มีการส่งมอบเครื่องขันสกรูแบบสี่แกนแนวตั้ง JHIMS BL18 หนึ่งเครื่องสำหรับการประกอบตู้จอแสดงผล LED กำหนดค่าให้ใช้สกรู M4×10 และฟิกซ์เจอร์ตู้ของลูกค้า.
| คุณสมบัติ | รายละเอียด |
|---|---|
| ข้อกำหนดสกรู | M4×10 พร้อมแหวนรองแบนและแหวนสปริง |
| วิธีการป้อนชิ้นงาน | การเป่าลมนิวเมติกของฟีดเดอร์ |
| จำนวนแกน | 3 แกนขันสกรู + 1 แกนป้อน |
| ความแม่นยำในการวางตำแหน่ง | ±0.02mm |
| วิธีการขันสกรู | การขันสกรูด้วยหัวดูดสุญญากาศแบบหัวเดียว |
| วิธีการจัดแนว | การจัดตำแหน่งด้วยกล้องช่วย |
| ฟิกซ์เจอร์สูงสุดที่รองรับ | 1024×1024×105mm |
| ขนาดโดยรวม (ยาว×กว้าง×สูง) | 4700×1800×1500mm |
| น้ำหนัก | ประมาณ 550kg |
| วิธีการควบคุม | การ์ดควบคุมการเคลื่อนที่ + จอสอน (Teach Pendant) |
| แหล่งจ่ายไฟ | AC 220V, 50Hz |
| แรงดันอากาศใช้งาน | 0.55–0.65MPa |

การจัดวางแกนคือสิ่งที่ทำให้ตู้เป็นหน่วยงานแทนที่จะเป็นโมดูล แกนขันสามแกนวางตำแหน่ง Head เหนือตู้ และแกนป้อนหนึ่งแกนนำสกรูมาที่หัวดูด เครื่องเดียวจึงครอบคลุมพื้นที่ตู้ทั้งหมดได้ถึง 1024×1024×105mm.
การเลือกชิ้นส่วนเป็นไปตามผลิตภัณฑ์อื่นในกลุ่ม JHIMS: กระบอกสูบนิวเมติกสำหรับแกนจับยึดและแกนป้อน บอลสกรูขัดละเอียดและลิเนียร์ไกด์สำหรับแกนต่าง ๆ เซอร์โวมอเตอร์และไขควงไฟฟ้าสำหรับการขัน รวมถึงหน้าจอสัมผัสอุตสาหกรรมบนแพลตฟอร์มการ์ดควบคุมการเคลื่อนที่.
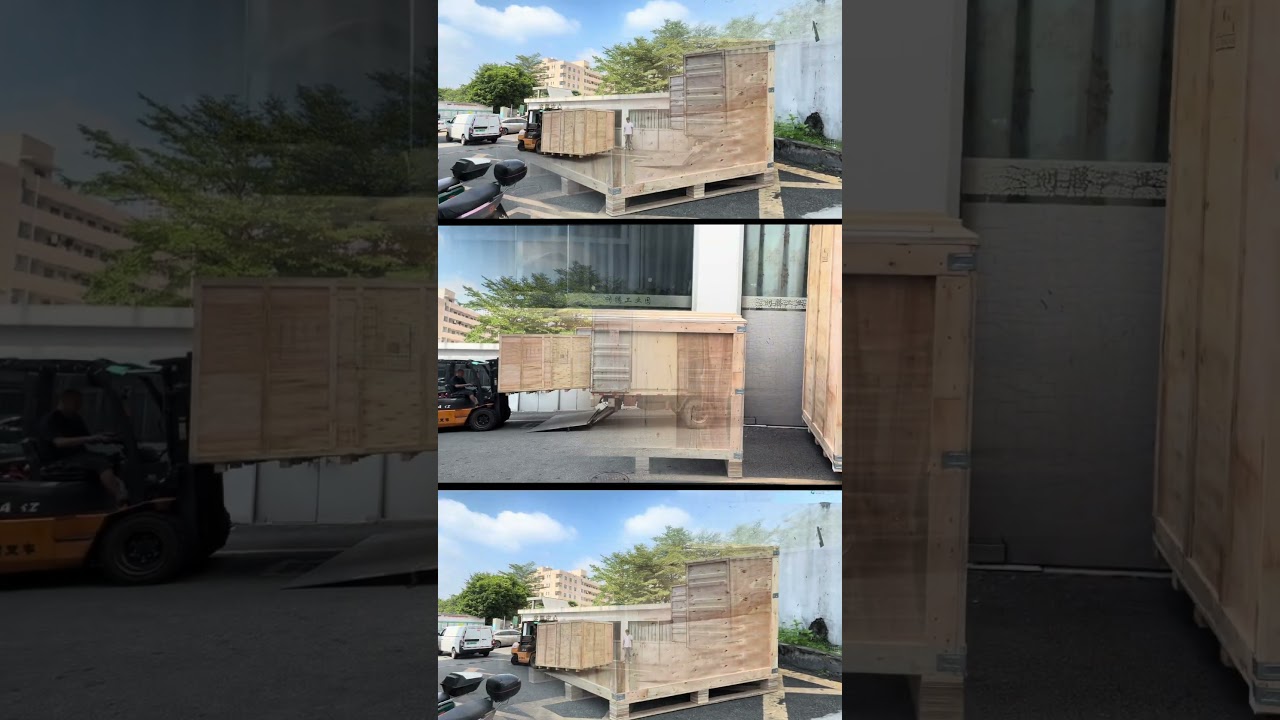
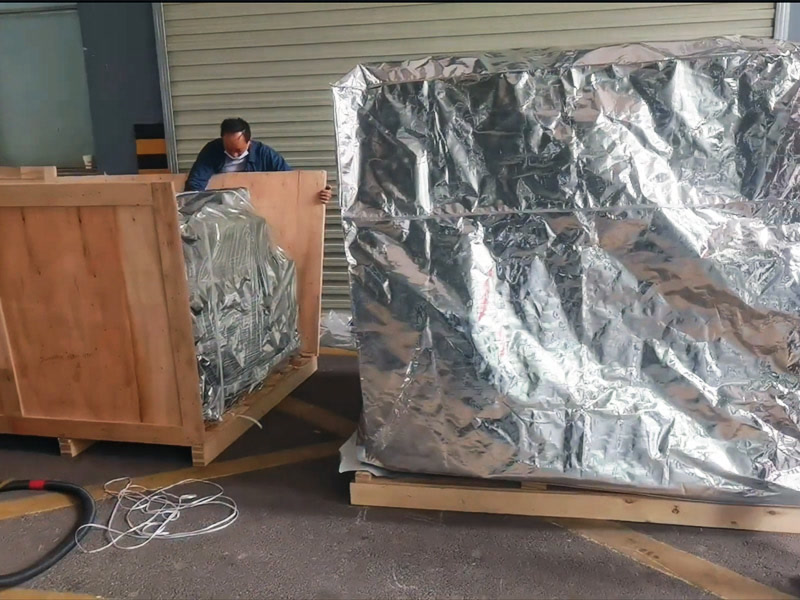
เครื่องถูกสร้างขึ้นโดยใช้ฟิกซ์เจอร์ตู้ของลูกค้า และสอนตำแหน่งด้วยการสอนแบบบันทึกด้วยกล้อง เพื่อให้รูปแบบการขันถูกเก็บในระบบพิกัดของเครื่องเอง เครื่องถูกบรรจุในลังไม้ไม้อัดและจัดส่งในเดือนสิงหาคม 2026.
เมื่อเครื่องมาถึง จะมีการติดตั้งบนพื้นโรงงานประกอบตู้ ยึดกับฟิกซ์เจอร์ที่มีอยู่ และเดินระบบทดสอบกับตู้จริงของลูกค้า ผู้ปฏิบัติงานได้รับการฝึกเรื่องการเรียกโปรแกรม การเปลี่ยนสเปกสกรู และการบำรุงรักษาตามรอบ เพราะเครื่องที่ต้องพึ่งผู้เชี่ยวชาญทุกครั้งที่มีการเปลี่ยนแปลงจะทำให้กระบวนการกลับไปช้าเท่ากับการทำด้วยมือ.
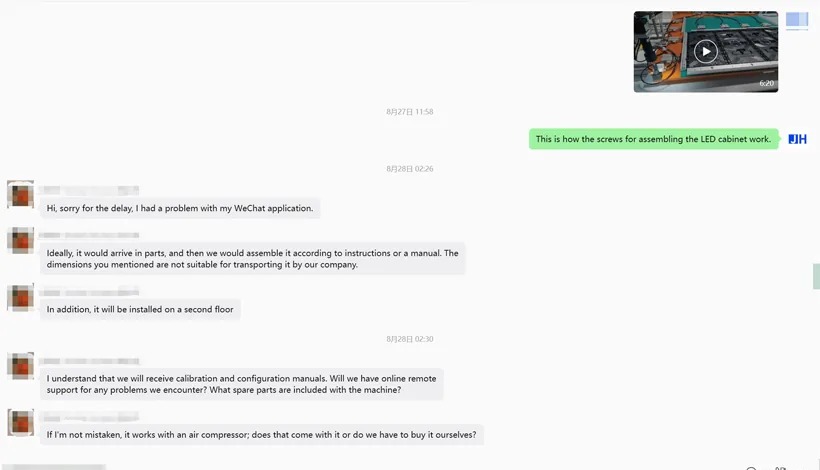
คำสั่งซื้อนี้ไม่ได้ขนส่งเป็นเครื่องสำเร็จรูปบนโครงเดียว การขนส่งของลูกค้าและการเข้าถึงอาคารไม่สามารถรับขนาดที่ประกอบเสร็จได้ BL18 จึงถูกส่งเป็นโมดูลและประกอบหน้างานตามคู่มือ ในห้องผลิตบนชั้นสอง.
นี่จึงเป็นเหตุผลที่การหารือเรื่องการส่งมอบครอบคลุมคู่มือการสอบเทียบและการตั้งค่า บริการรีโมทซัพพอร์ตออนไลน์สำหรับการทดสอบเดินเครื่อง และสิ่งที่จัดส่งมาพร้อมเครื่องเทียบกับสิ่งที่ลูกค้าจัดหาเองในพื้นที่ — รวมถึงอากาศอัด ซึ่งระบุไว้ที่นี่ว่า 0.55–0.65MPa เพื่อให้ตรวจสอบระบบจ่ายลมของโรงงานได้ก่อนเปิดลัง.
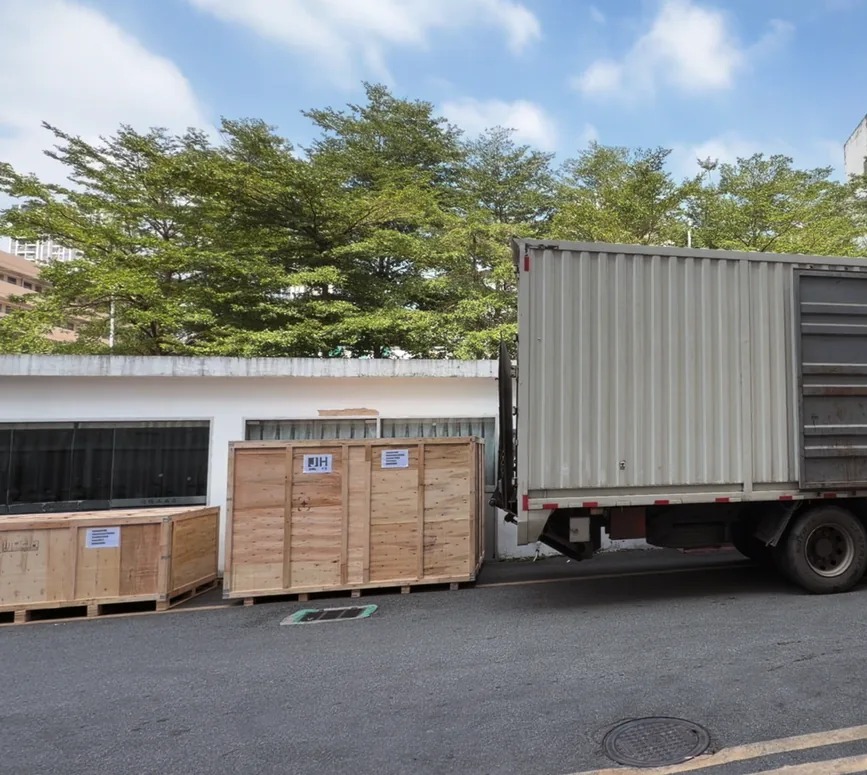

กรณีศึกษาเขียนง่ายแต่เชื่อได้ยาก นี่คือบันทึกจากคำสั่งซื้อนี้: ข้อกำหนดที่ลูกค้าเขียนไว้ก่อนจัดส่ง และคลิปการโหลดที่ส่งให้ลูกค้าในวันที่ลังออกจากเซินเจิ้น.
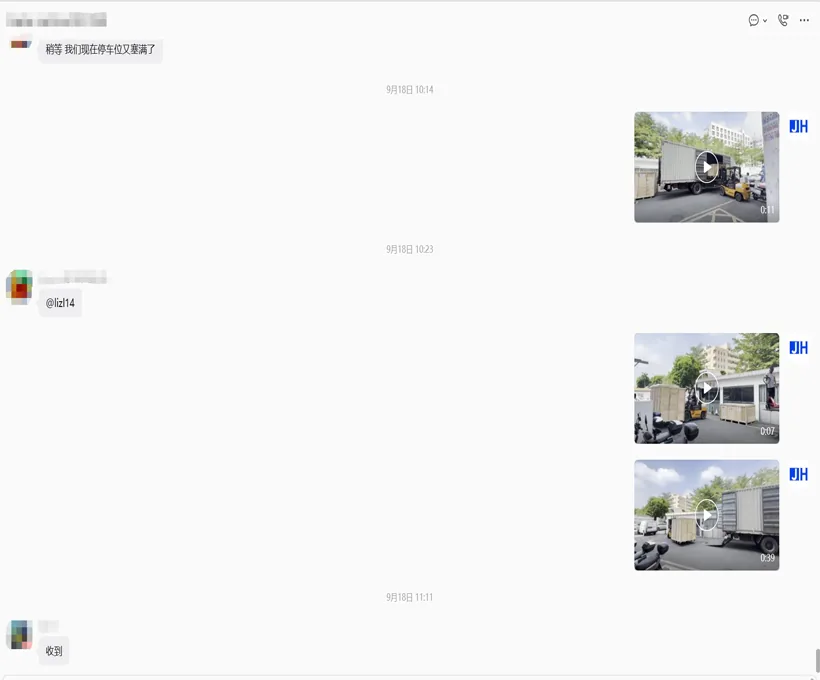
ลังถูกโหลดที่เซินเจิ้นในวันที่จัดส่ง และลูกค้าได้รับภาพวิดีโอขณะโหลดจริง — ไม่ใช่ภาพถ่ายที่จัดฉากภายหลัง.
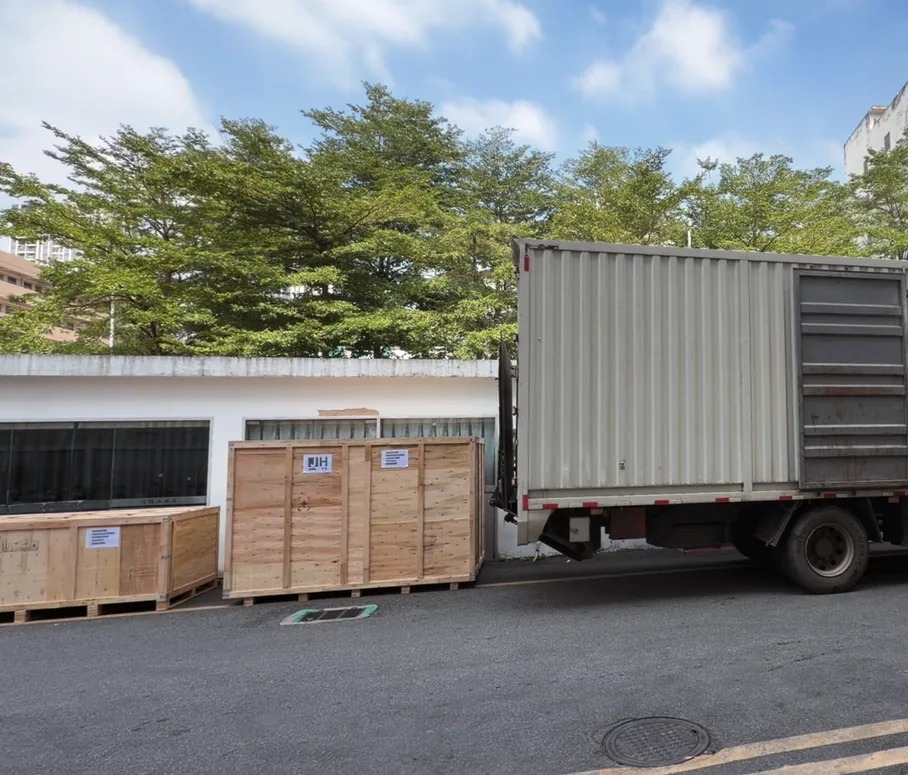
คลิปแรกเป็นภาพการจัดส่งของคำสั่งซื้อนี้ ส่วนคลิปที่เหลือแสดง BL18 กำลังขันตู้จอแสดงผล LED — การประกอบโมดูล การเคลื่อนย้ายตู้ และการขันสกรูอัตโนมัติ JHIMS ยังเผยแพร่ชุดวิดีโอการใช้งาน 19 ตอน (การตั้งค่าแรงบิด การสอบเทียบกล้อง การปรับหัวดูด การแก้ไขปัญหาฟีดเดอร์) ซึ่งเชื่อมลิงก์จาก ช่อง YouTube ของ JHIMS. คอร์สผู้ปฏิบัติงานฉบับเต็ม — ขั้นตอนทั้ง 19 รายการที่เขียนไว้ครบถ้วน พร้อมตารางอาการเสีย — อยู่ที่ คู่มือวิดีโอ BL18.
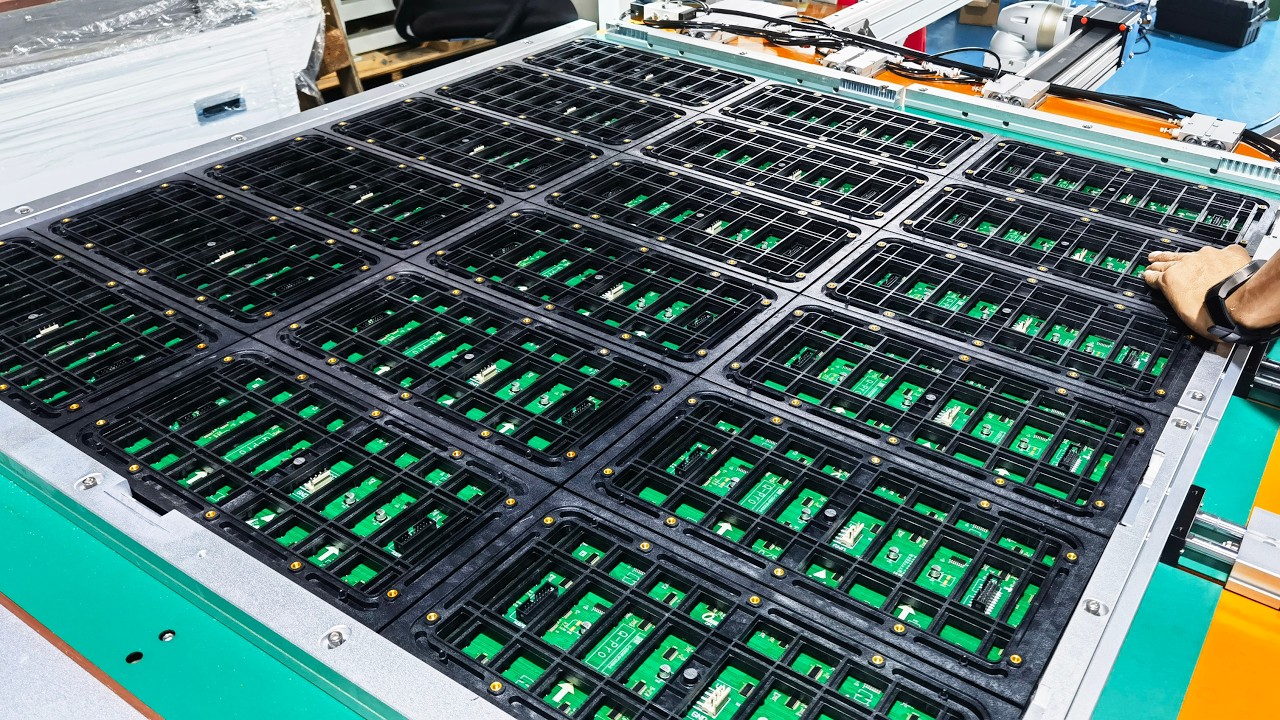
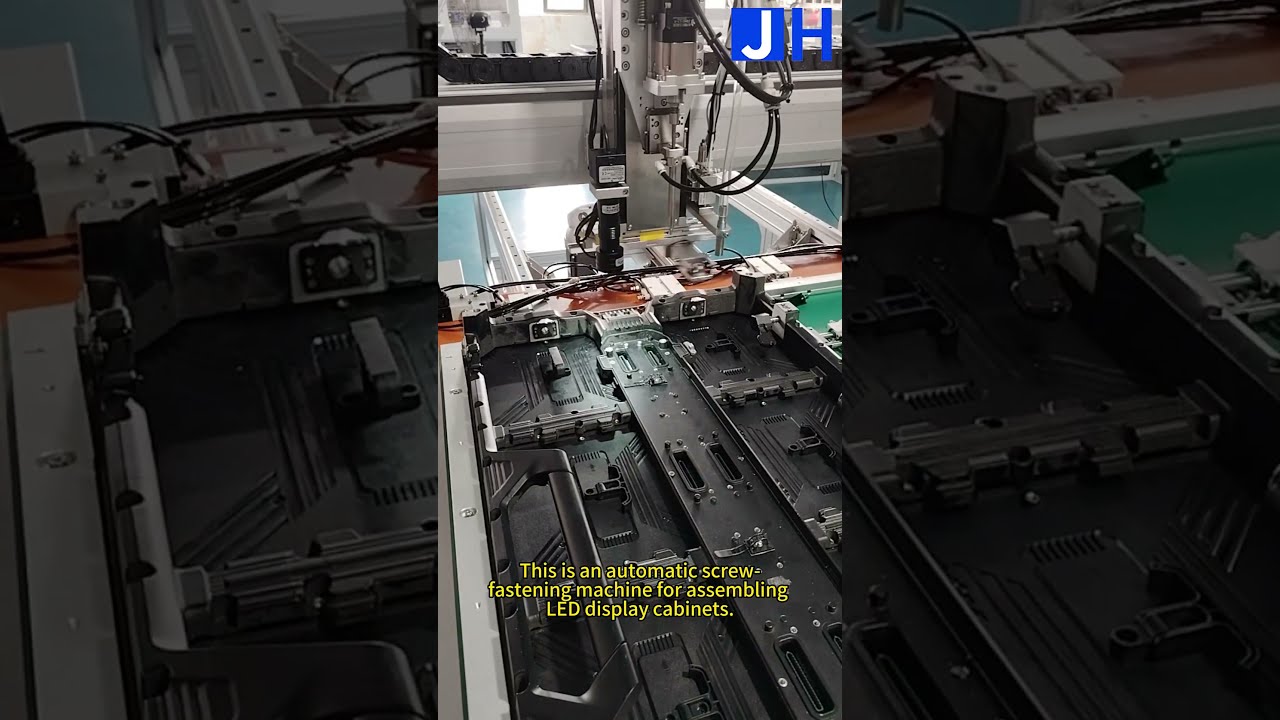
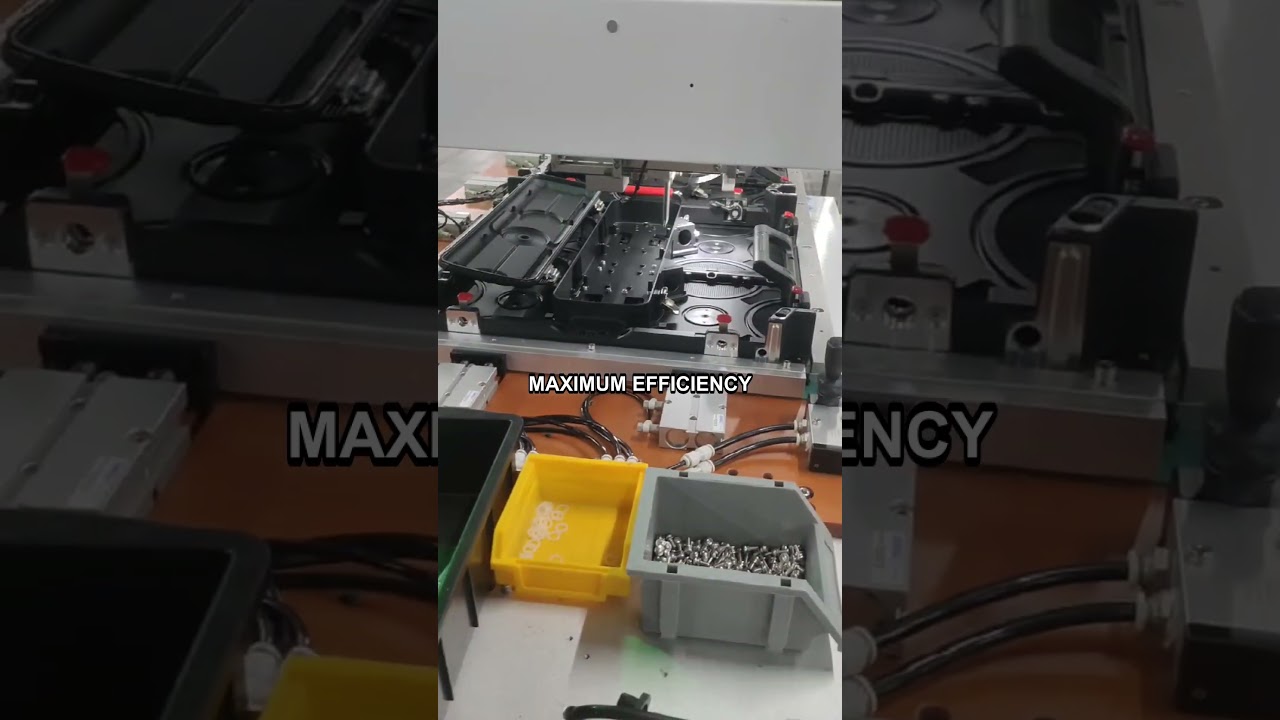
มีสองสิ่งที่ต้องจับตา เพราะเป็นสิ่งที่แยกเครื่องที่สาธิตได้ดีออกจากเครื่องที่รักษากำลังการผลิตของโรงงานประกอบตู้ได้จริง: การป้อนสกรูต้องมาถึงอย่างต่อเนื่องโดยไม่สะดุดหรือหยิบซ้ำ และตู้ต้องถูกยึดเรียบพอให้แรงบิดส่งไปที่เกลียวสกรู ไม่ใช่ไปดัดแผง.
สรุปของลูกค้าเองคือสิ่งที่สำคัญในที่นี้: คุณภาพสินค้าดีขึ้นและประสิทธิภาพการผลิตเพิ่มขึ้น ทั้งสองอย่างเกิดจากการเปลี่ยนแปลงเดียวกัน — ตัวยึดไม่ได้รับแรงบิดจากมืออีกต่อไป.
คุณภาพดีขึ้นเพราะตอนนี้แรงบิดเป็นค่าที่ตั้งไว้ ไม่ใช่ทักษะเฉพาะตัว สกรูทุกตัวในทุกตู้ถูกขันด้วยค่าที่ตั้งโปรแกรมไว้เดียวกัน ตู้ที่ปิดสนิทดีที่สถานีแรกจึงปิดได้เหมือนกันในตู้สุดท้ายของกะ.
ประสิทธิภาพดีขึ้นเพราะผู้ปฏิบัติงานไม่อยู่ในวงจรการขันสกรูอีกต่อไป ด้วยฟิกซ์เจอร์คู่และสามสถานี ตู้หนึ่งถูกขันที่สถานี 2 ขณะที่ตู้ถัดไปประกอบที่สถานี 1 และตู้ที่เสร็จแล้วถูกถอดออกที่สถานี 3 Head จึงทำงานต่อเนื่องแทนที่จะรอให้โหลดตู้.
ความเร็วที่ลูกค้ารายงานเป็นตัวเลขที่ควรนำมาอ้างอิง: ประมาณ 2.5 วินาทีต่อสกรู. เมื่อคิดต่อหัวขันเพียงหัวเดียว จะอยู่ที่ประมาณ 1,440 สกรูต่อชั่วโมง (3,600 ÷ 2.5) และผู้ปฏิบัติงานโหลดตู้ถัดไปพร้อมกัน.
| ตัวชี้วัด | ค่า | แหล่งที่มา |
|---|---|---|
| ความเร็วในการขัน | ประมาณ 2.5 วินาทีต่อสกรู | ตามที่ลูกค้ารายงาน |
| กำลังการผลิตที่ความเร็วนั้น | ประมาณ 1,440 สกรูต่อชั่วโมง (3,600 ÷ 2.5) | คำนวณจากความเร็วที่รายงาน |
| ความแม่นยำในการวางตำแหน่ง | ±0.02mm | ข้อมูลจำเพาะของเครื่อง |
| Lead time มาตรฐาน | 30 วัน | การส่งมอบโดย JHIMS |
| ความสม่ำเสมอในการขันสกรู | แรงบิดที่เครื่องใช้ต่อสกรู | ข้อมูลจำเพาะของเครื่อง |
สิ่งที่ไม่เปิดเผยคืออัตราของเสียที่นี่ ผลลัพธ์ที่ลูกค้ารายงานคือความเร็ว คุณภาพ และประสิทธิภาพที่ดีขึ้น ส่วนตัวเลขของเสียที่วัดต่อตู้ยังเป็นข้อมูลของลูกค้า.
การขันด้วยมือดูเพียงพอเมื่อทำตู้เดียว แต่จะไม่เพียงพอเมื่อผลิตจำนวนมาก ตัวยึด M4 มีขนาดเล็กพอที่ความแตกต่างระหว่างสกรูที่เข้าที่อย่างถูกต้องกับสกรูที่ขันเกินจะมีช่วงแรงบิดแคบ ๆ และไขควงแบบมือไม่ได้บอกว่าสกรูไปอยู่ที่ตำแหน่งใดในช่วงนั้น.
ความคลาดเคลื่อนนี้มักมองไม่เห็นบนตู้ที่ประกอบเสร็จ จะปรากฏภายหลังเป็นรอยต่อที่หลวม แผงที่เกิดเสียงครืดคราดเมื่อรับน้ำหนัก หรือผิวที่บิดเบี้ยวจากดอกไขควงที่ลื่น — ซึ่งเป็นเหตุให้การขันด้วยมือมักสร้างข้อบกพร่องที่พบตอนตรวจขั้นสุดท้ายแทนที่จะพบที่สถานีที่ทำให้เกิด.
การทำให้ขั้นตอนนี้เป็นอัตโนมัติเปลี่ยนสิ่งที่ถูกควบคุม ตำแหน่งมาจากระบบพิกัดของเครื่องและรูปแบบที่สอนไว้ แรงบิดมาจากการตั้งค่าไขควงไฟฟ้า และลำดับการทำงานมาจากโปรแกรม — สามอย่างที่ผู้ปฏิบัติงานไม่ต้องถือไว้ในมือพร้อมกันอีกต่อไป.
นี่จึงเป็นเหตุผลว่าทำไมฟิกซ์เจอร์จึงสำคัญไม่แพ้ Head หากยึดตู้ไม่เรียบและแน่นพอ แรงบิดจะไปดัดแผงแทนที่จะไปที่เกลียวสกรู และผลลัพธ์ก็คือความไม่สม่ำเสมอแบบเดียวกับที่ซื้อเครื่องมาเพื่อแก้ไข การจับยึดด้วยลมบนฟิกซ์เจอร์ขนาดเต็มจึงเป็นส่วนหนึ่งของโซลูชัน ไม่ใช่ของเสริม.
การกำหนดค่าที่ส่งมอบสำหรับโครงการนี้.
| พารามิเตอร์ | ข้อมูลจำเพาะ |
|---|---|
| เครื่องจักร | เครื่องขันสกรูอัตโนมัติแบบสี่แกนแนวตั้ง BL18 ของ JHIMS |
| แกนขันสกรู | 3 แกนขันสกรู + 1 แกนป้อน |
| สกรู | M4×10 พร้อมแหวนรองแบนและแหวนสปริง |
| การป้อนชิ้นงาน | การเป่าลมด้วยระบบนิวเมติก ฟีดเดอร์เคลื่อนที่บนแกน X |
| ความแม่นยำในการวางตำแหน่ง | ±0.02mm |
| การจัดตำแหน่ง | ใช้กล้องช่วย |
| ขนาดฟิกซ์เจอร์สูงสุด | 1024×1024×105mm |
| การจัดเก็บโปรแกรม | 1,000 โปรแกรม |
| สถานี | สามสถานี ฟิกซ์เจอร์คู่ |
| ไฟฟ้า / ลม | AC 220V 50Hz / 0.55–0.65MPa |
| ผลลัพธ์ของลูกค้า (ตามที่รายงาน) | คุณภาพสินค้าดีขึ้นและประสิทธิภาพการผลิตสูงขึ้น |
สินค้าแนะนำเครื่องขันสกรูแบบ 4 แกนแนวตั้ง BL18การขันตู้แบบสี่แกนแนวตั้ง — ±0.02mm, M4×10, ฟิกซ์เจอร์สูงสุด 1024×1024×105mm, 1,000 โปรแกรม.ดูสินค้า → อุปกรณ์เสริมเครื่องขันสกรูตั้งโต๊ะ ZM320การขันสกรูแบบตั้งโต๊ะสี่แกนพร้อมระบบป้อนด้วยลมสำหรับแผง LED และโมดูลขนาดเล็ก.ดูสินค้า →
 ต้นน้ำเตาอบรีโฟลว์ R10การบัดกรีแบบรีโฟลว์ไร้สารตะกั่วในขั้นก่อนการประกอบตู้สำหรับแผงวงจร LED.ดูสินค้า →
 ต้นน้ำฟีดเดอร์แบบสั่นสำหรับเลนส์ DPS-2การป้อนเลนส์แบบสั่นสำหรับสายการผลิตโมดูล LED — เลนส์ขนาด 3–25mm ที่อัตรา 0.5–1s ต่อเลนส์.ดูสินค้า →หมวดหมู่ระบบขันสกรูอัตโนมัติเครื่องขันสกรูแบบตั้งโต๊ะ แบบมือถือ และแบบหยิบสกรูด้วยสุญญากาศสำหรับงานประกอบอิเล็กทรอนิกส์.ดูสินค้า →
 กรณีศึกษาการขันสกรู: ซาอุดีอาระเบียเครื่องขันสกรูอัตโนมัติ JHIMS สำหรับการประกอบตู้จอแสดงผล LED ในซาอุดีอาระเบีย.อ่านบทความ →
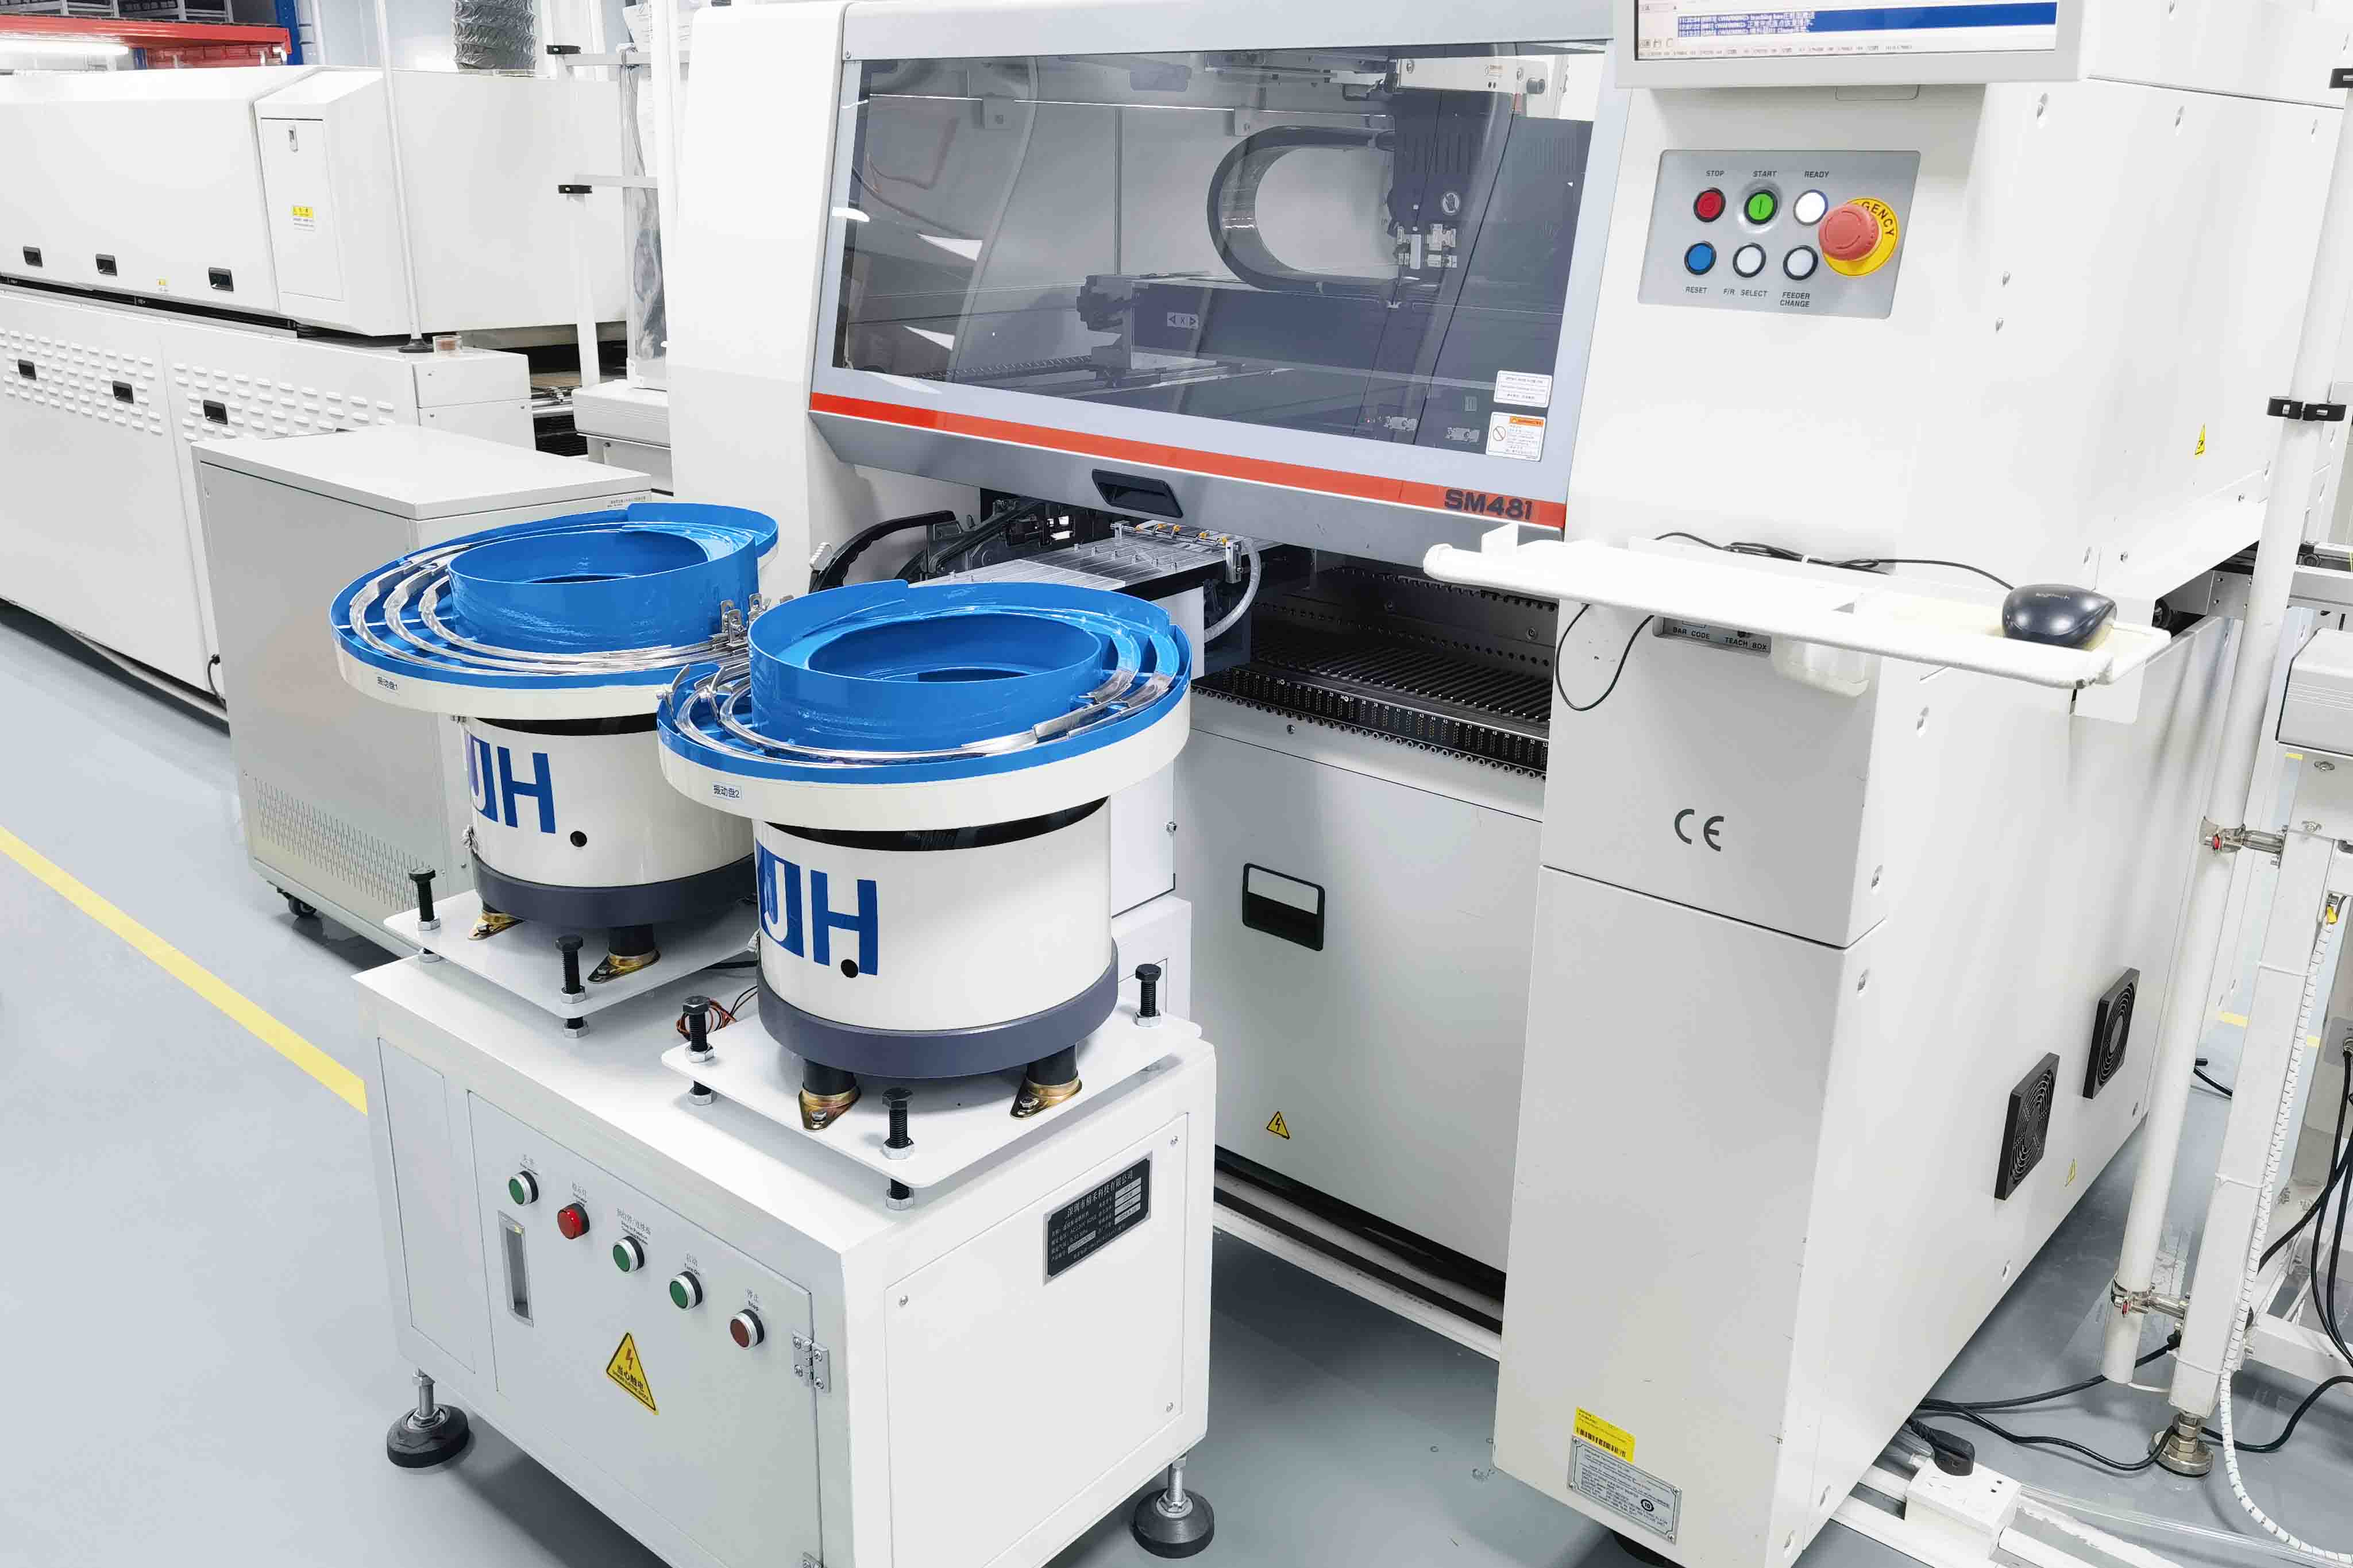
 กรณีศึกษาการผลิต LED: สเปนเครื่อง YSM20R มือสองสี่เครื่องสำหรับผู้ผลิตจอแสดงผล LED ในสเปน.อ่านบทความ →
 กรณีศึกษาฟีดเดอร์เลนส์: ตงก่วนฟีดเดอร์เลนส์แบบกำหนดเองที่สร้างขึ้นสำหรับสายการผลิต LED ในตงก่วน.อ่านบทความ →
 การสนับสนุนการสนับสนุนทางเทคนิคการวินิจฉัยทางไกล อะไหล่ และการแจ้งขอรับบริการสำหรับเครื่อง JHIMS.อ่านบทความ →
ส่งขนาดตู้ สเปกสกรู และกำลังการผลิตเป้าหมายมาให้เรา — ฝ่ายวิศวกรรม JHIMS ตอบกลับภายใน 12 ชั่วโมงทำการ (จ.–ส. 09:00–23:00 ตามเวลามาตรฐานจีน UTC+8).















