ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

ผู้ผลิตแบ็คไลท์ทีวีในเซียะเหมินแก้ปัญหาคอขวดในการป้อนเลนส์ด้วยฟีดเดอร์ (Feeder) DPS-2 ของ JHIMS บนสายการผลิต Hanwha: กำลังการผลิตเพิ่มขึ้น 67% (จาก 6,000 เป็น 10,000 CPH) การติดขัดลดลง 87% และจัดเรียงเลนส์ได้ถูกต้อง 99%
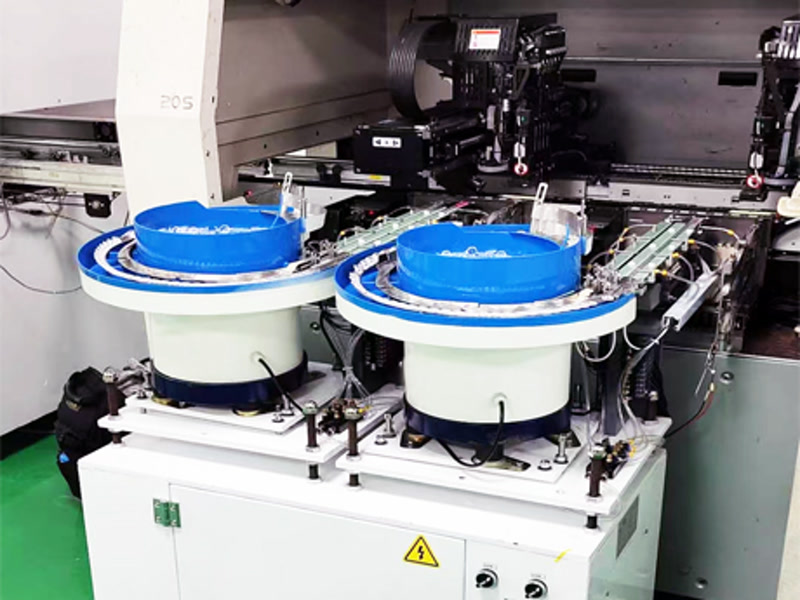
ผู้ผลิตแบ็คไลต์ทีวีในเซียะเหมินขจัดคอขวดการป้อนเลนส์ด้วยฟีดเดอร์ (Feeder) DPS-2 ของ JHIMS ในสายการผลิต Hanwha SM482 และ SLM120S
ภาพรวม: ลูกค้าคือใคร เครื่องถูกส่งไปที่ใด และอะไรเป็นแรงผลักดันการลงทุน
ผู้ผลิตแผงทีวีและแบ็คไลท์รายหนึ่งในเมืองเซียะเหมินยังใช้ ฟีดเดอร์ (Feeder) เลนส์ที่กำหนดมาสำหรับเลนส์รุ่นก่อนหน้า เมื่อการออกแบบเปลี่ยนไปสู่ขอบจอบางลง รูปทรงขาที่ซับซ้อนทำให้เกิดการวางทิศทางผิด เลนส์หมุนตัวจากแรงสั่น และการเดินเครื่องความเร็วสูงก็ติดขัด ส่งผลให้ กำลังการผลิตลดลงและต้นทุนเพิ่มขึ้น

ปัญหาทั้งห้าข้อที่รายงานมาเป็นอาการของพฤติกรรมเลนส์ในถาดสั่น ไม่ใช่ความเร็วของเครื่อง การแก้เพียงข้อเดียวยังเหลืออีกสี่ข้ออยู่ จึงได้รับการจัดการเป็นปัญหาเดียว
เลนส์แบ็คไลท์มีน้ำหนักเบาและมีลักษณะบ่งทิศทาง จึงเคลื่อนย้ายง่ายแต่จัดทิศทางยาก ข้อจำกัดของกำลังการผลิตมักเกิดที่ขั้นตอนจัดทิศทาง ไม่ใช่ขั้นตอนลำเลียง
ความท้าทายแต่ละข้อที่รายงานมา กลไกที่เกิดขึ้นในเส้นทางป้อนชิ้นส่วน และแนวทางออกแบบที่ตามมา
| ความท้าทายที่รายงานไว้ | กลไกในเส้นทางการป้อนชิ้นงาน | การตอบสนองด้านการออกแบบ |
|---|---|---|
| ข้อผิดพลาดด้านทิศทางบนงานออกแบบหมุดที่ซับซ้อน | หมุดจัดทิศทางทำให้เลนส์อยู่ในท่าที่ต้องการ ซึ่งระบบขับความถี่เดี่ยวไม่สามารถแก้ไขได้ที่ทางออก | แท่นสั่นแบบสั่นตรง (Direct-vibration) จัดเลนส์แต่ละตัวให้อยู่ในทิศทางที่ถูกต้องก่อนถูกหยิบ |
| การหมุนของเลนส์ระหว่างการสั่น | การสั่นชุดเดียวที่ลำเลียงชิ้นงานยังทำให้ชิ้นงานหมุนด้วย เมื่อเพิ่มแอมพลิจูดเพื่อความเร็ว | ควบคุมการสั่นแบบวงกลมและการสั่นตรงแยกจากกัน ดังนั้นอัตราการป้อนจำนวนมากจึงไม่รบกวนการจัดตำแหน่งอีกต่อไป |
| เกิดการติดขัดซ้ำเมื่อเดินเครื่องความเร็วสูง | ชิ้นส่วนจะเชื่อมติดกันที่ปากทางเข้าและซ้อนกันที่ประตูกั้น เมื่อดันรางเกินช่วงการลำเลียงที่ออกแบบไว้ | รางบนถาดสั่นที่ทำแคบลงให้พอดีเลนส์ 7-20 mm และปรับความถี่ให้เหมาะกับเลนส์แต่ละตระกูล |
| อัตราการป้อนต่ำกว่า 8,000 CPH | เวลาป้อนงานที่หายไป เวลากู้คืนเครื่อง และการจัดเรียงทิศทางเลนส์ที่หลุดกระจัดกระจายใหม่ทุกครั้งที่ติดขัด | ทำได้ 10,000+ CPH ที่ 0.2 วินาทีต่อเลนส์ โดยอัตราการติดขัดลดลงเหลือ 2 เปอร์เซ็นต์ |
| ปรับตัวเข้ากับเลนส์รุ่นต่างๆ ได้ไม่ดี | เลนส์แต่ละรุ่นต้องการรูปทรงรางและค่าการขับเคลื่อนของตัวเอง | เส้นทางที่ปรับแต่งได้ พร้อมช่องทางแยกอิสระและ Profile ที่บันทึกไว้ |
| ความแม่นยำในการจัดตำแหน่ง 85 เปอร์เซ็นต์ | เลนส์ถูกป้อนมาถูกต้องแต่มาในสภาพหันผิดด้าน หัวดูดจึงหยิบได้ผิดตำแหน่ง | ความแม่นยำในการจัดตำแหน่งเพิ่มขึ้นเป็น 99 เปอร์เซ็นต์ ด้วยหน้าต่างการหยิบ ±1 mm |
| ของเสียที่ตรวจพบในกระบวนการถัดไป | ข้อบกพร่องจากการป้อนเลนส์จะปรากฏให้เห็นหลังการวางชิ้นส่วนและหลังการทดสอบทางแสงเท่านั้น | ของเสียคุมได้ต่ำกว่า 0.5 เปอร์เซ็นต์ โดยทั่วไป 0.2-0.4 เปอร์เซ็นต์ วัดที่ฟีดเดอร์ |

ก่อนเลือกฟีดเดอร์ (Feeder) เลนส์ SMT ของ JHIMS ลูกค้าได้ตรวจสอบข้อกำหนดที่ต่อรองไม่ได้สามข้อ:
ข้อกำหนดทั้งสามข้อถูกเขียนเป็นเงื่อนไขการตรวจรับที่วัดได้ คือ รักษาอัตราการผลิตของเลนส์ทุกรุ่นขนาด 7–20 mm ทำงานร่วมกับเครื่อง Hanwha SM482 และ SLM120S ที่ติดตั้งอยู่ในไลน์แล้ว และทำให้การเปลี่ยนเลนส์เป็นการเรียกใช้ค่าเซตอัปที่บันทึกไว้ แทนที่จะเป็นงานวิศวกรรมใหม่ทุกครั้ง
ทำไมต้อง JHIMS: เทคโนโลยีจดสิทธิบัตร อายุการออกแบบ 20 ปี ประสบการณ์ด้านระบบอัตโนมัติ SMT กว่า 10 ปี การรับประกัน 1 ปีพร้อมซัพพอร์ต 24/7 การวางแนวชิ้นงานได้รับการแก้ไขอย่างต่อเนื่อง ไม่ใช่ตรวจย้อนหลังภายหลัง: การสั่นแบบคู่แยกการลำเลียงวัสดุจำนวนมาก (50–120 Hz) ออกจากการจัดเรียงเข้าที่อย่างละเอียด (100–200 Hz) ดังนั้นการเพิ่มความเร็วจึงไม่รบกวนการวางแนว และการทดสอบ Burn-in 48 ชั่วโมงทำกับเลนส์ตัวอย่างของลูกค้าเอง
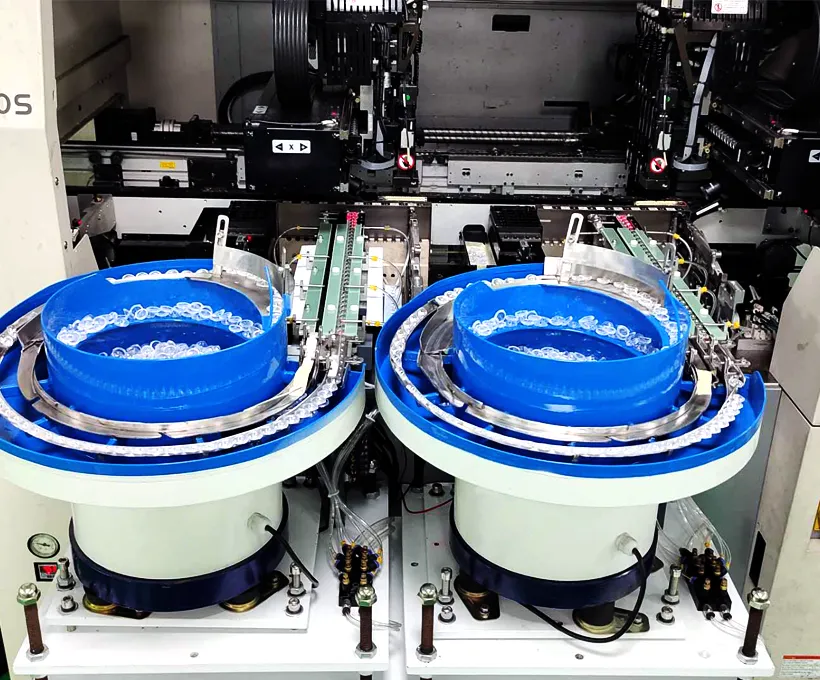
| รายการ | รุ่น | จำนวน |
|---|---|---|
| ฟีดเดอร์ (Feeder) เลนส์ SMT | JHIMS DPS-2 | 1 |
| การเชื่อมต่อกับเครื่องหยิบวางชิ้นส่วน (Pick and Place) | Hanwha SM482 / SLM120S (เครื่องเดิม) | 1 |
ฟีดเดอร์เลนส์ SMT ถูกส่งมอบและเชื่อมต่อเข้ากับระบบเครื่องหยิบวางชิ้นส่วน (Pick and Place) Hanwha ที่ลูกค้ามีอยู่เดิม
| คุณสมบัติ | รายละเอียด |
|---|---|
| ช่องสัญญาณ | 1–10 |
| ขนาดเลนส์ | 7–20mm |
| ความเร็วในการป้อน | 0.2 วินาทีต่อเลนส์ (ทำได้ถึง 10,000+ CPH) |
| ความถี่การสั่น | แบบหมุนเวียน 50–120 Hz; แบบตรง 100–200 Hz |
| อัตราของเสีย | ต่ำกว่า 0.5% (โดยทั่วไป 0.2–0.4%) |
| ค่าเผื่อการจัดตำแหน่ง | ±1 mm |
| แหล่งจ่ายไฟ | 220V, 0.5 kW |
| ความเข้ากันได้ | Hanwha SM482, SLM120S และแบรนด์ SMT รายใหญ่อื่นๆ |
| อายุการใช้งานตามการออกแบบ | 20 ปี (เทคโนโลยีการสั่นแบบมีสิทธิบัตร) |
สองจุดที่สำคัญบนไลน์ผลิตแบบคละรุ่น: ช่องสัญญาณอิสระ 1–10 ช่องทำให้เดินเลนส์ได้หลายชนิดโดยไม่ต้องเปลี่ยนอุปกรณ์จับยึด และตัวเลขอัตราการคัดทิ้ง (ต่ำกว่า 0.5% โดยทั่วไป 0.2–0.4%) วัดที่ฟีดเดอร์ — ก่อนการวางชิ้นส่วน
สเปกที่เผยแพร่ของฟีดเดอร์ (Feeder) ที่ส่งมอบให้โครงการนี้ และค่าตัวเลขแต่ละค่าควบคุมอะไรบ้างบนสายการผลิต
| พารามิเตอร์ | ตัวเลขที่ประกาศไว้ | สิ่งที่ควบคุมการทำงานในการผลิต |
|---|---|---|
| รุ่นฟีดเดอร์ (Feeder) | ฟีดเดอร์ป้อนเลนส์แบบถาดสั่น JHIMS DPS-2 | ส่งมอบเป็นยูนิตที่ติดตั้งใช้ได้ทันทีกับสายการผลิต Hanwha เดิม |
| ช่วงขนาดเลนส์ | 7-20 mm | ครอบคลุมเลนส์แบ็คไลต์ทีวีทุกรุ่นตระกูลในแผนการผลิต |
| ช่องสัญญาณ | 1-10 ช่อง ขับเคลื่อนแยกอิสระ | หนึ่งกะสามารถเดินเลนส์ได้กี่ชนิดโดยไม่ต้องเปลี่ยนอุปกรณ์จับยึด |
| ความเร็วในการป้อน | 0.2 วินาทีต่อเลนส์ ทำได้ถึง 10,000+ CPH | ขีดจำกัดอัตราการผลิตของสายการผลิตถูกกำหนดโดยฟีดเดอร์ (Feeder) ไม่ใช่โดย Mounter |
| ความถี่การสั่น | แบบหมุน 50-120 Hz; แบบตรง 100-200 Hz | การลำเลียงวัสดุจำนวนมากแยกจากขั้นตอนจัดตำแหน่งขั้นสุดท้าย |
| ค่าความคลาดเคลื่อนในการจัดแนว | บวกลบ 1 mm ที่หน้าต่างหยิบชิ้นงาน | ต้องสอนตำแหน่งหัวดูด (nozzle teaching) มากน้อยเพียงใดเมื่อเปลี่ยนเลนส์ทรงใหม่ |
| อัตราของเสีย | ต่ำกว่า 0.5 เปอร์เซ็นต์ โดยทั่วไป 0.2-0.4 เปอร์เซ็นต์ | งานแก้ไขและของเสียจากวัสดุที่เกิดขึ้นในขั้นตอนก่อนการวางชิ้นส่วน |
| แหล่งจ่ายไฟ | 220V, 0.5 kW | การเชื่อมต่อเข้ากับบริการมาตรฐานของโรงงาน |
| แพลตฟอร์มที่รองรับ | Hanwha SM482, SLM120S และแบรนด์ SMT หลักอื่น ๆ | ฟีดเดอร์สามารถย้ายไปยังสายการผลิตอื่นในภายหลังได้หรือไม่ |
| การทดสอบก่อนการจัดส่ง | การทดสอบ Burn-in 48 ชั่วโมงด้วยตัวอย่างเลนส์ของลูกค้าเอง | ความมั่นใจว่าอัตราที่ได้จะคงอยู่หลังการติดตั้ง |
| อายุการใช้งานตามการออกแบบ | 20 ปี กับเทคโนโลยีการสั่นที่จดสิทธิบัตร | การวางแผนการเปลี่ยนอะไหล่และการบำรุงรักษาสำหรับสายการผลิต |

ภายในสัปดาห์แรกของการผลิต โรงงานที่เซียะเหมินได้ยืนยันว่า ฟีดเดอร์เลนส์ SMT's การสั่นที่เสถียรและสมรรถนะความเร็วสูงที่เชื่อถือได้ระบบสั่นคู่ช่วยขจัดปัญหาเลนส์หมุนตัว ขณะที่รางถาดที่ปรับให้เหมาะสมช่วยให้เลนส์ขนาด 7–20 มม. ทุกตัวเคลื่อนเป็นเส้นตรงไปยังจุดหยิบ
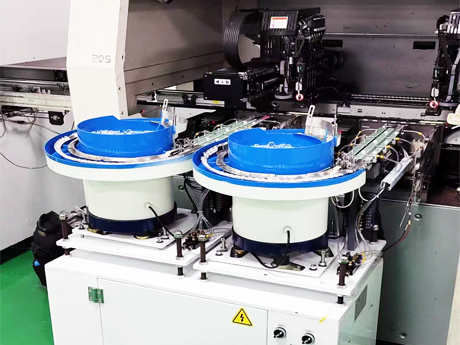

ขอบเขตงานถูกจำกัดไว้แคบโดยเจตนา ฟีดเดอร์ (Feeder) ถูกติดตั้งบนสายการผลิต Hanwha ที่มีอยู่เดิม และการปรับจูนทำกับตัวอย่างเลนส์ของลูกค้าเองก่อนจัดส่ง งานหน้างานจึงเหลือเพียงการยืนยันตำแหน่งหยิบและอัตราการผลิต สัปดาห์การผลิตแรก — เลนส์จากหลายแม่พิมพ์ พร้อมการดริฟต์ของอุณหภูมิตลอดทั้งกะ — ให้ผลตามตัวเลขด้านล่าง: 6,000 → 10,000 CPH, การติดขัด 15% → 2%, การจัดแนว 85% → 99%
ชมฟีดเดอร์เลนส์ SMT ที่ช่วยให้การป้อนเลนส์แบ็คไลท์ทีวีบนสายการผลิต Hanwha ลื่นไหลขึ้น ชมวิดีโอฟีดเดอร์ (Feeder) ฉบับเต็มบน YouTube.

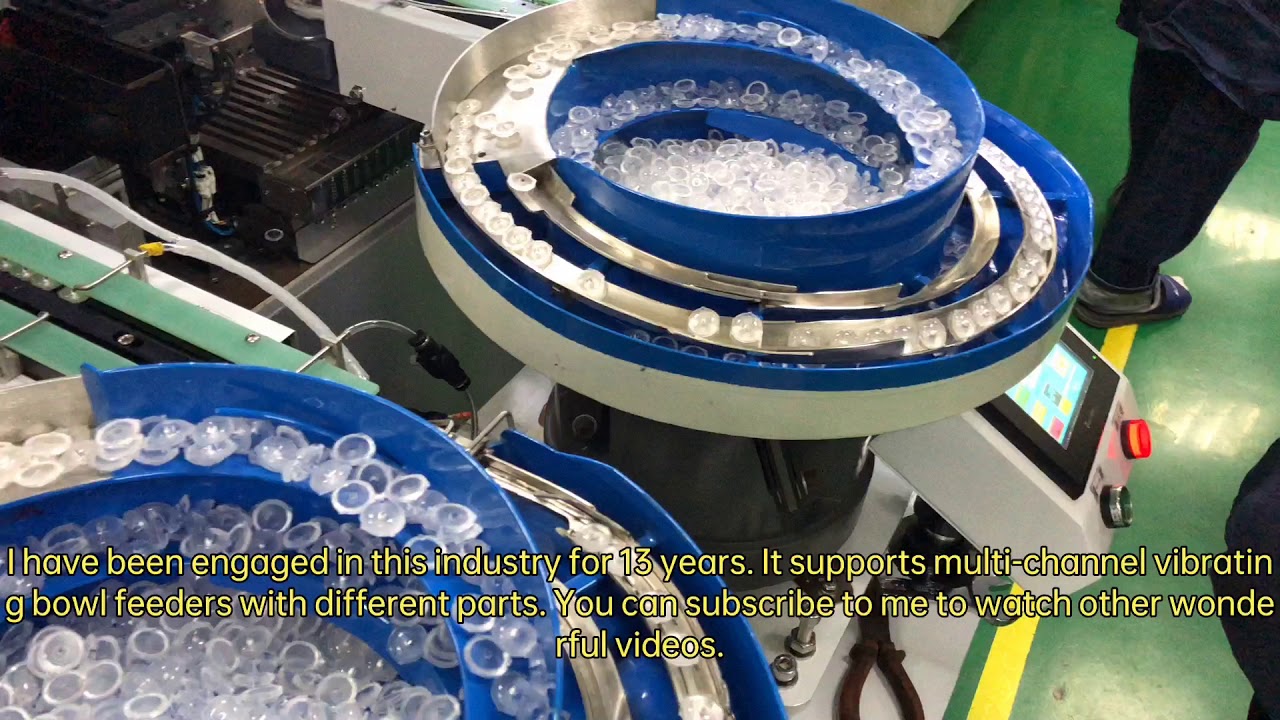
ให้สังเกตทางออกรางของถาดสั่น เลนส์ควรออกมาทีละตัวและหันถูกทิศทางอยู่แล้ว โดยไม่มีคิวค้างอยู่หลังชิ้นที่หันผิด และให้สังเกตการเติมของช่องที่ของหมด ช่องนั้นควรกลับมาที่อัตราปกติอย่างค่อยเป็นค่อยไป ไม่ใช่พุ่งขึ้นในทันที การ Burn-in 48 ชั่วโมงมีไว้เพื่อเปิดเผยการเข้าที่ การสึกหรอ และการเลื่อนจากความร้อนก่อนการส่งมอบ
หลังการติดตั้งใช้งาน โรงงานที่เซียะเหมินรายงานว่าถาดสั่นป้อนเลนส์ SMT ให้การสั่นที่เสถียร เส้นทางเดินชิ้นงานดีขึ้น และสมรรถนะความเร็วสูงที่เชื่อถือได้ — แก้ปัญหาความหลากหลายของรุ่นและความเร็ว พร้อมลดต้นทุนอย่างมาก
| ระบบเมตริก | ก่อน | หลัง | การปรับปรุง |
|---|---|---|---|
| กำลังการผลิต (CPH) | 6,000 | 10,000 | +67% |
| อัตราการติดขัด | 15% | 2% | -87% |
| ความแม่นยำในการจัดตำแหน่ง | 85% | 99% | +17% |
กำลังการผลิตเพิ่มขึ้นจาก 6,000 เป็น 10,000 CPH (+67%) โดยหลักมาจากการติดขัดที่ลดลงจาก 15% เหลือ 2% เพราะการติดขัดแต่ละครั้งทำให้เสียเวลาป้อน เสียเวลากู้คืนระบบ และต้องจัดทิศทางชิ้นงานที่ตามมาข้างหลังใหม่ทั้งหมด ขณะที่ความแม่นยำในการจัดแนวเพิ่มจาก 85% เป็น 99% ช่วยขจัดความสูญเสียอีกประเภทหนึ่ง คือเลนส์ที่ป้อนได้แต่มาถึงผิดทิศ ซึ่งจะปรากฏเป็นการทำงานซ้ำ และในงานแบ็คไลท์จะปรากฏเป็นตำหนิทางแสงที่ตรวจพบที่สถานีทดสอบถัดไป
นอกจากกำลังการผลิตที่เพิ่มขึ้นแล้ว คอนโทรลเลอร์ความแม่นยำสูงของฟีดเดอร์ (Feeder) เลนส์สำหรับงาน SMT ยังช่วยลดงานแก้ไขซ้ำ (Rework) และของเสียจากวัสดุ สนับสนุนเป้าหมายการลดต้นทุนของผู้ผลิตในทุกสายการผลิตแผงทีวี
สินค้าแนะนำฟีดเดอร์แบบสั่นสำหรับเลนส์ DPS-2ฟีดเดอร์ (Feeder) เลนส์แบบสั่นสองความถี่ — 0.5–1 วินาทีต่อเลนส์ รองรับเลนส์ 3–25mm รางจาน 2 ราง ขยายได้ถึง 10 รางดูสินค้า → อุปกรณ์เสริมMounter Yamaha YSM10 (เครื่องหยิบวางชิ้นส่วน)Mounter แบบโมดูลาร์ขนาดกะทัดรัดความเร็วสูง – 46,000 CPH, ฟีดเดอร์ 96 ตัว, e-Vision + Side Viewดูสินค้า →
 ที่เกี่ยวข้องเครื่อง Mounter Yamaha YSM20RMounter แบบโมดูลาร์ความเร็วสูง – 95,000 CPH, ฟีดเดอร์ 140 ตัว, ชิ้นส่วนขนาด 0201 ถึง 55×100mmดูสินค้า →
 ที่เกี่ยวข้องJHIMS S630 3D SPI (เครื่องตรวจสอบครีมบัดกรี)การตรวจครีมบัดกรีแบบ 3D – ตรวจสอบคุณภาพการพิมพ์ก่อนเข้าเตาอบรีโฟลว์ (Reflow Oven)ดูสินค้า →
 ที่เกี่ยวข้องเครื่องขันสกรู JHIMS ZM500การขันและคลายสกรูอัตโนมัติสำหรับงานประกอบชิ้นงานอิเล็กทรอนิกส์ดูสินค้า →
 ที่เกี่ยวข้องเตาอบรีโฟลว์ (Reflow Oven) JHIMS R10การบัดกรีแบบรีโฟลว์ด้วยลมร้อนไร้สารตะกั่วสำหรับสายการผลิต SMT — 20 โซนทำความร้อน อุณหภูมิสูงสุดถึง 300°Cดูสินค้า →
 กรณีศึกษากรณีศึกษาฟีดเดอร์เลนส์ในรัสเซียเครื่องป้อนเลนส์แบบถาดสั่น (Vibratory Bowl Feeder) ที่ทำให้การประกอบเลนส์เป็นอัตโนมัติ ให้กับผู้ผลิตไฟ LED รายหนึ่งในรัสเซียอ่านบทความ →
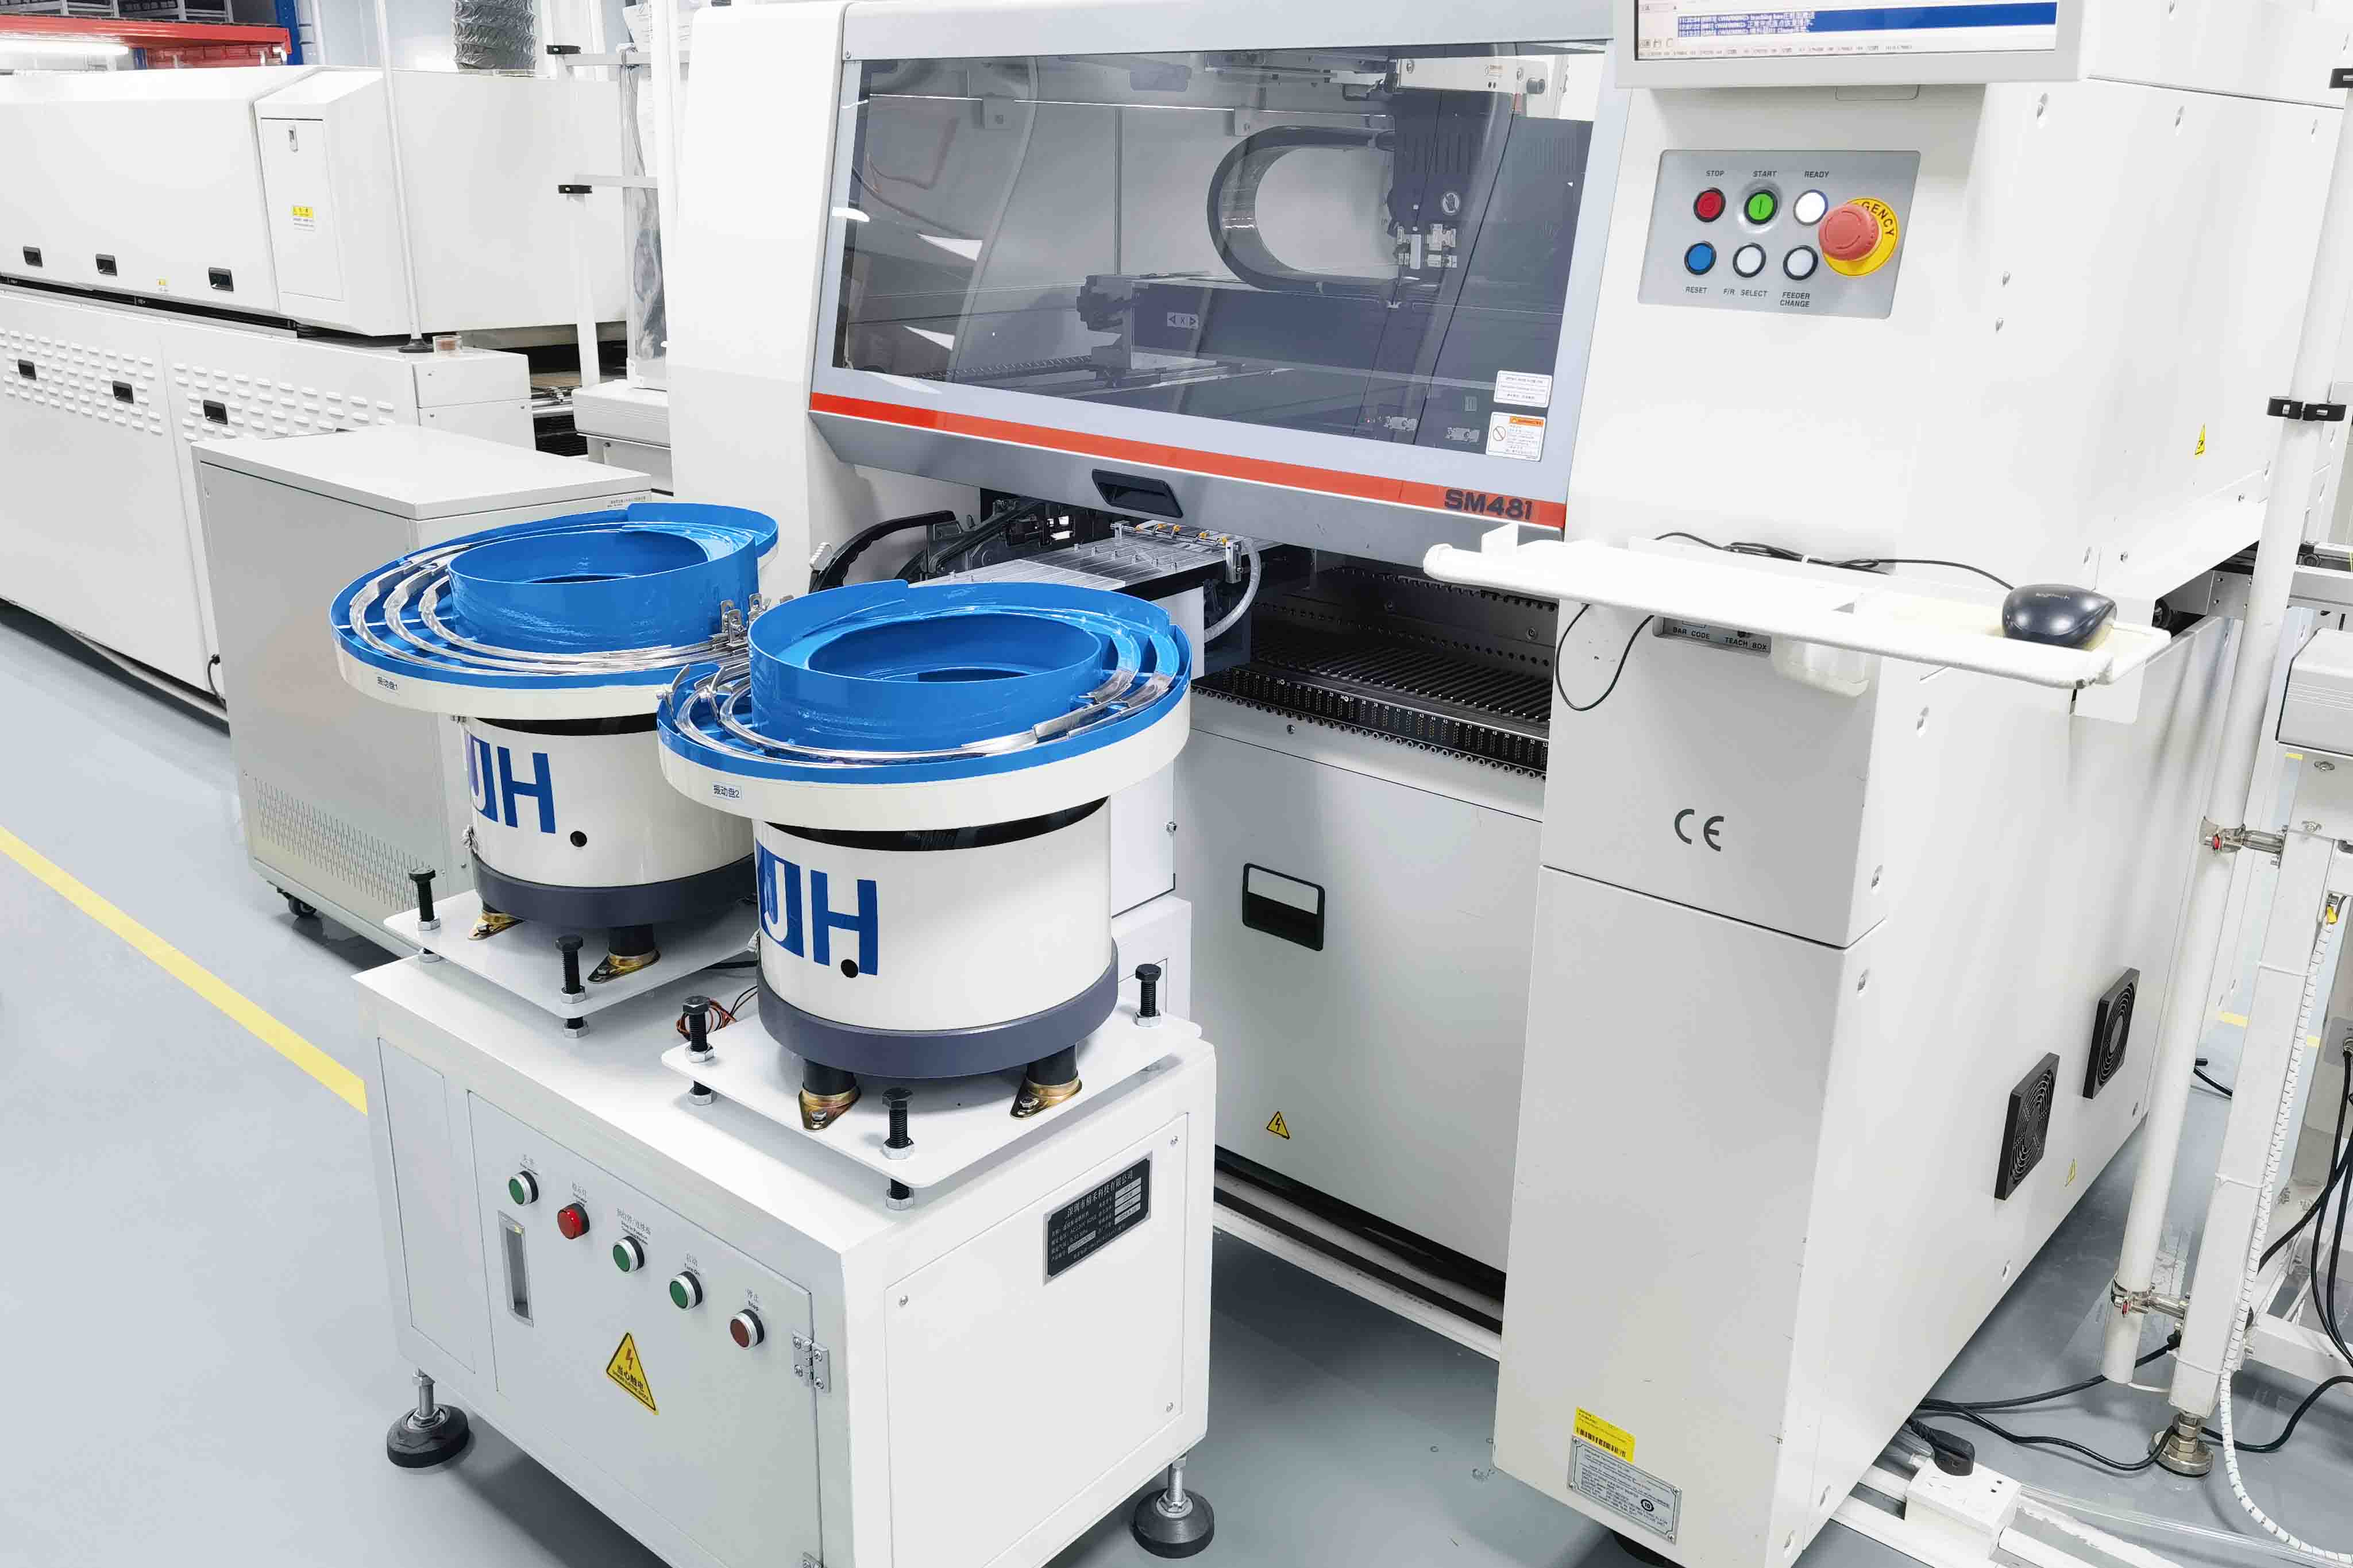 กรณีศึกษากรณีศึกษา Hanwha SM481 ที่ตงก่วนถาดสั่นป้อนเลนส์สั่งทำพิเศษสำหรับผู้ผลิต LED ในตงก่วนอ่านบทความ →
 กรณีศึกษากรณีศึกษาเครื่องขันสกรูซาอุดีอาระเบียระบบอัตโนมัติการขันสกรู 2P-LXS500 สำหรับผู้ผลิตจอ LED ในซาอุดีอาระเบียอ่านบทความ →
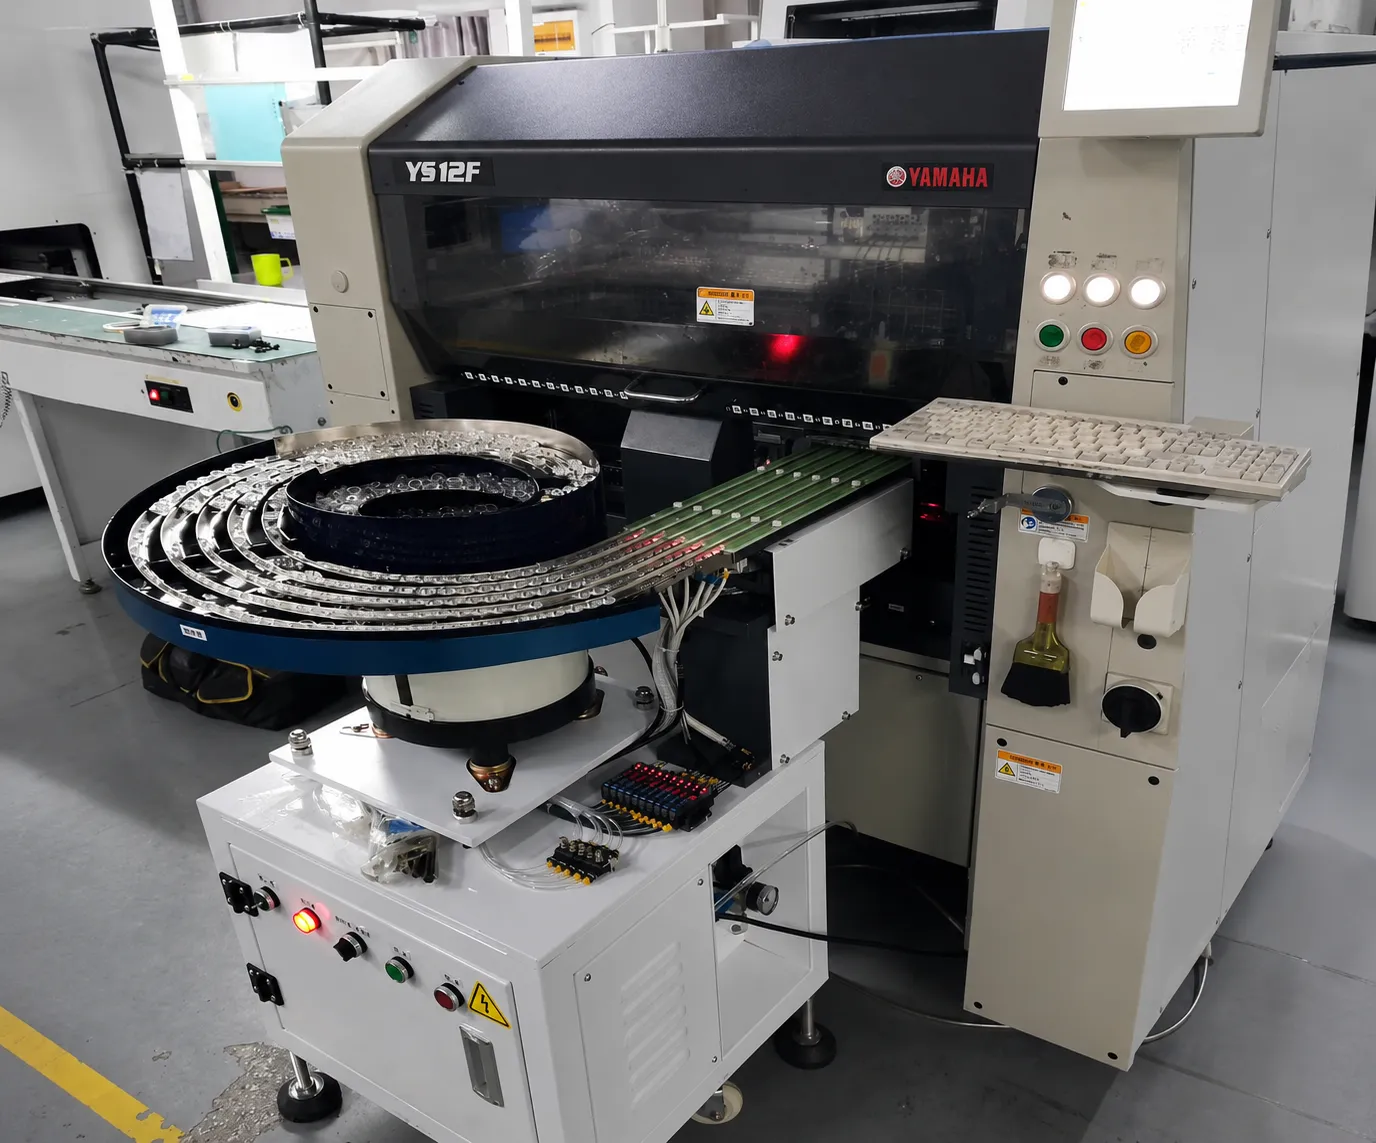 การเปรียบเทียบการเปรียบเทียบฟีดเดอร์เลนส์ SMT 2026การเปรียบเทียบอย่างเป็นกลางด้านเทคโนโลยี คุณภาพชิ้นส่วน การวางตำแหน่งราคา และกลุ่มลูกค้าที่เหมาะสมที่สุดของแต่ละแบรนด์ทั่วโลกอ่านบทความ →
 คู่มือการจัดหาเครื่องจักร SMT จากจีนคู่มือจัดซื้อที่บริหารความเสี่ยง — การจัดหา การควบคุมคุณภาพ และการส่งมอบเครื่องจักร SMT จากจีนอ่านบทความ →
 การสนับสนุนการสนับสนุนทางเทคนิคบริการหลังการขายทั่วโลก การฝึกอบรมการใช้งานทางไกล อะไหล่ และการรับแจ้งงานบริการขอรับการสนับสนุน →
ส่งตัวอย่างเลนส์ของท่านมาเพื่อทดสอบฟีดเดอร์เลนส์ SMT ฟรี 48 ชั่วโมง — เราจะยืนยันกำลังการผลิตและอัตราการติดขัดบนสายการผลิตของท่าน















