DPS-2 Lens Vibratory alimentador Troubleshooting Guide

Diagnostique las averías del alimentador de lentes DPS-2 en orden: árbol de decisión, las 5 averías detrás de la mayoría de las llamadas de servicio, las soluciones que conviene evitar y la rutina de mantenimiento que impide que reaparezcan.

Learning Center

DPS-2 Lens Vibratory alimentador — Guía de solución de problemas

Solución de problemas de campo para el alimentador vibratorio de lente JHIMS DPS-2: un árbol de decisión de arriba hacia abajo, los cinco defectos detrás de la mayoría de las llamadas de servicio, el ajuste que no debe hacer, y la rutina preventiva que detiene cada falla que regresa.

Respuesta directa: Las fallas DPS-2 más comunes son un pico de rechazo repentino en un canal (generalmente contaminación de punta de fibra sensor), velocidad de alimentación inconsistente (suministración neumática o desgaste mecánico), y atascos de lente en la puerta de orientación (ancho de banda o amplitud). La mayoría se fijan en menos de 10 minutos con la secuencia de verificación a continuación: verifique el registro de errores HMI → consejos de sensores limpios → limpiar la pista → verificar la presión del aire en 0.4–0.6 MPa → recalibrar sensores. Si dos pases completos no aclaran la falla, comuníquese con la ingeniería JHIMS a través de WhatsApp, la mayoría de los problemas restantes se resuelven remotamente dentro de 2 horas.

Key Takeaways

  • La alimentación se detiene o disminuye: comprobar el nivel de suministro de lentes primero, luego la amplitud de vibración, luego rastrear la contaminación.
  • Puntos de rechazo: en la mayoría de los casos la contaminación de punta de fibra sensor — una solución de limpieza de 1 minuto.
  • Fallos de orientación: generalmente rastrea la tolerancia de ancho o la amplitud excesiva, no un problema de sensor.
  • Fallos de recogida: verifique la orientación en el punto de recogida antes de culpar al monturador.
  • Camino de escalada: El diagnóstico de vídeo WhatsApp resuelve la mayoría de los problemas restantes remotamente dentro de 2 horas.

Troubleshooting Decision Tree

Trabajar arriba abajo. Deténgase en el primer paso que encuentre una anormalidad, corrija y vuelva a probar con 10 lentes antes de seguir adelante.

Paso Check Si anormal Si es normal
1 HMI error log Alarma activa → buscar código abajo Vaya al paso 2
2 Nivel de suministro de lentes en tazón Bajo → recargar y re-test Vaya al paso 3
3 Consejos de fibra de sensor (limpia + inspección) Dirty/damaged → limpio o reemplazar, re-test Vaya al paso 4
4 Vibration amplitude vs. PLC profile Out of range → restaurar el valor del perfil Vaya al paso 5
5 Presión neumática Fuera 0.4–0.6 MPa → Fijar el suministro de aire Vaya al paso 6
6 Pista de contaminación superficial / desgaste Tos o sucio → limpio / lugar de inserción Ir al paso 7
7 Herramienta personalizada para este tipo de lente Mismatched → verificar la herramienta contra el dibujo de la lente Contacto JHIMS
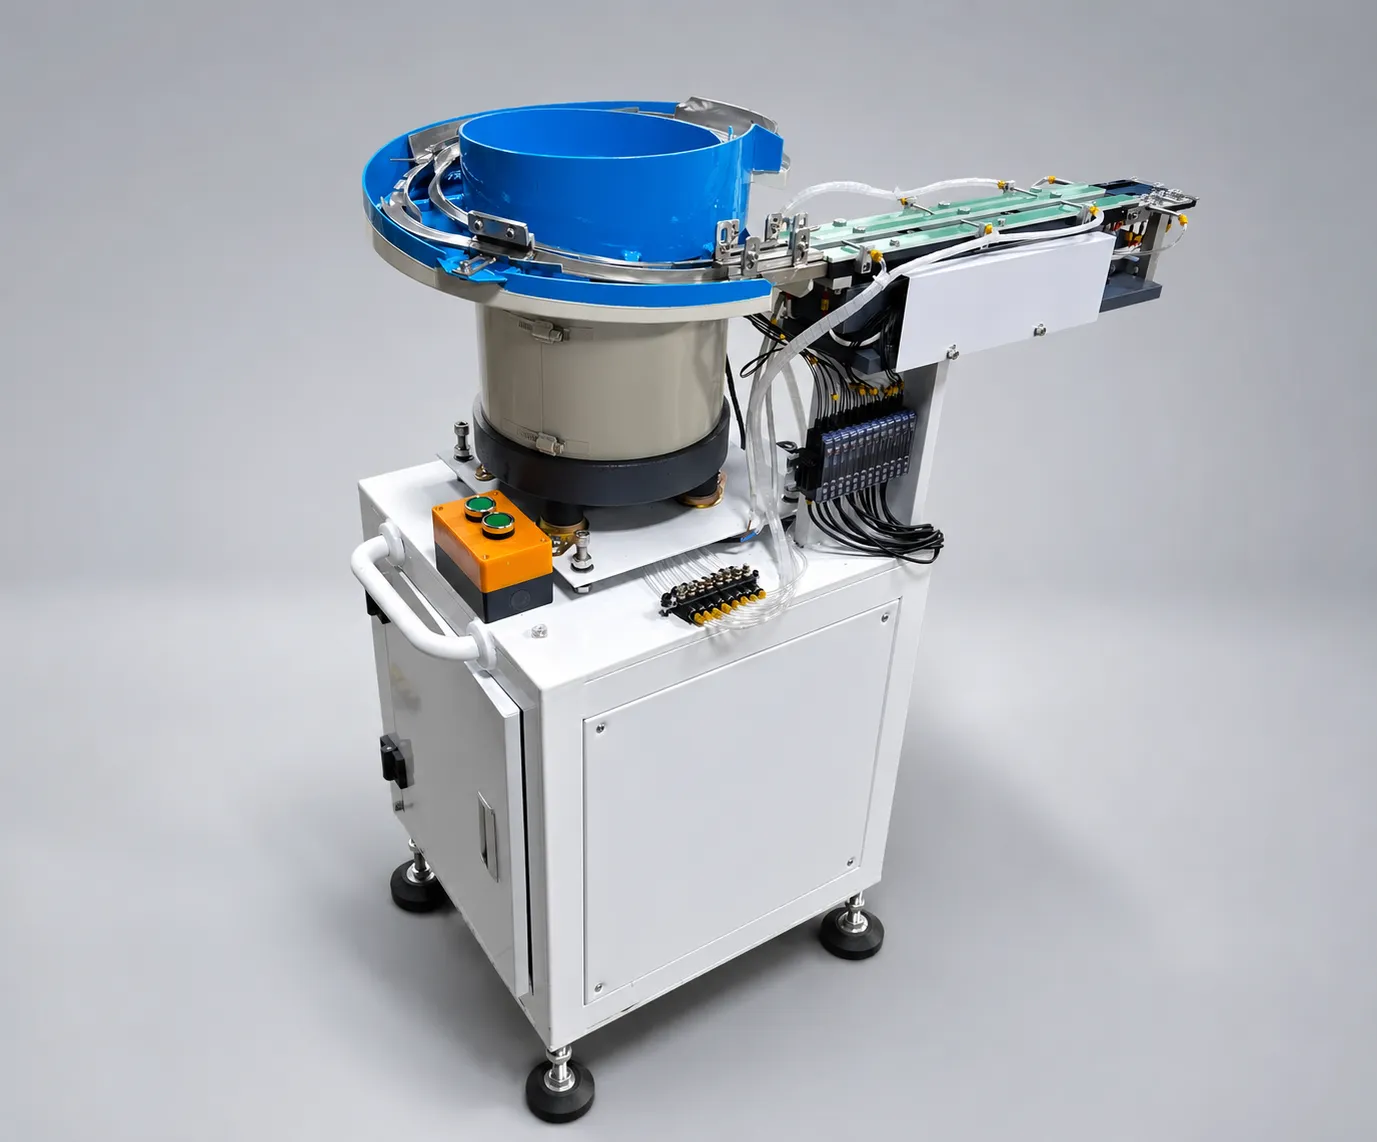
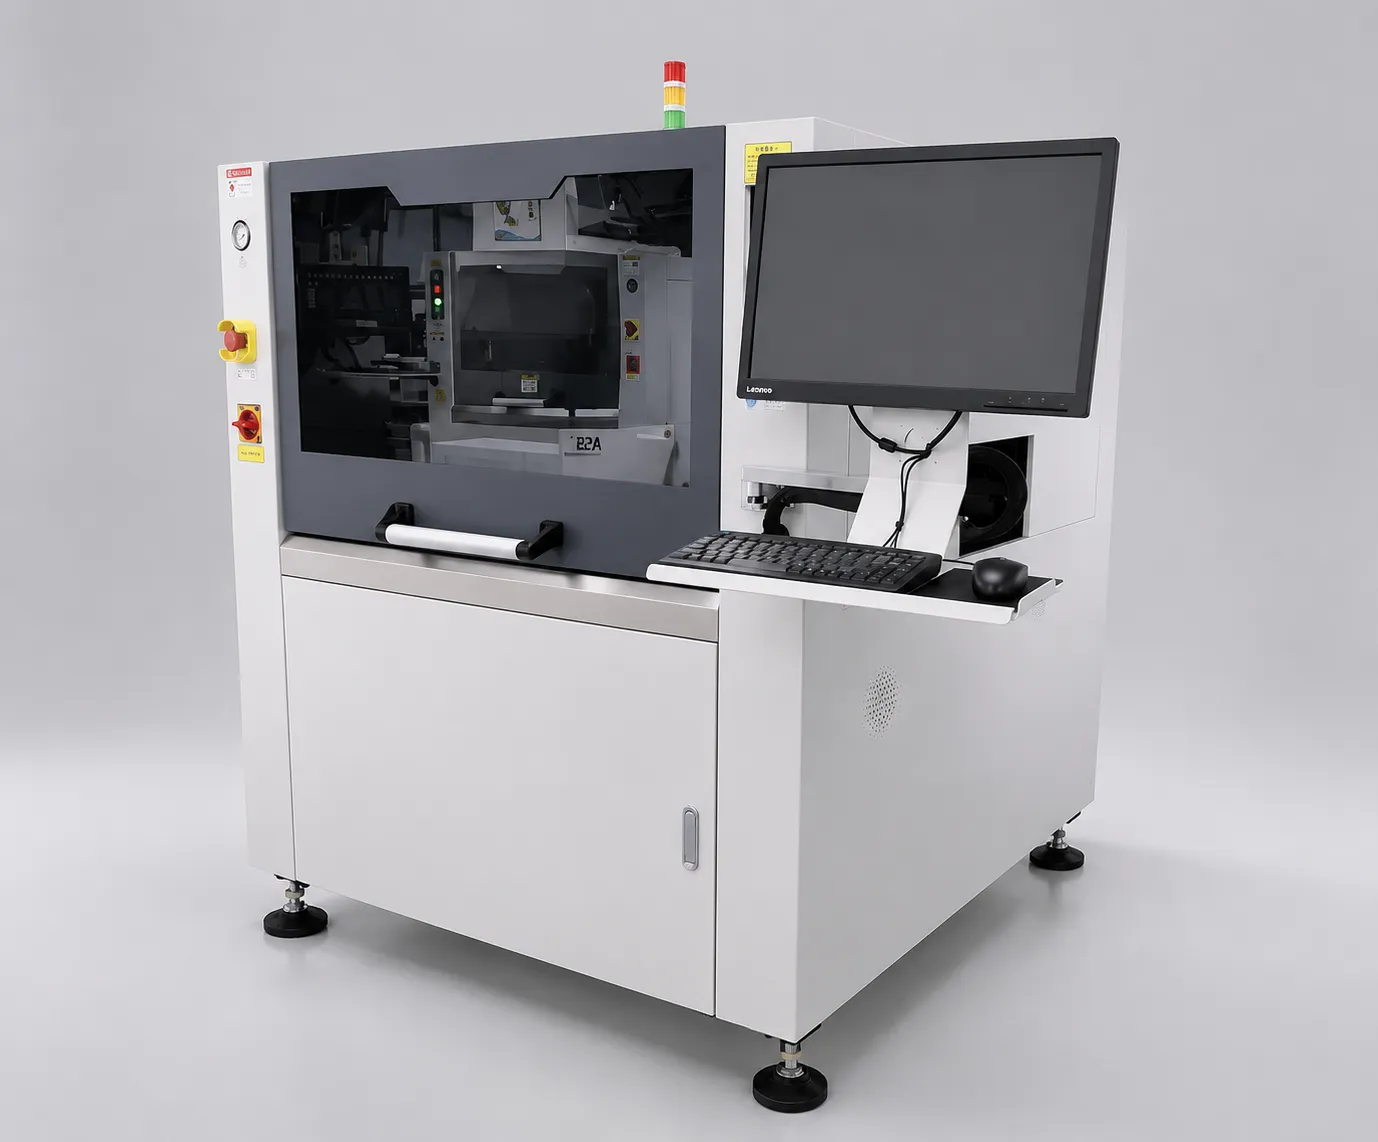
Single-bowl DPS-2 lens feeder with its discharge track and control cabinet, photographed in the studio
Alimentador de lentes DPS-2 de arco único: tazón, pista de descarga y armario de control.

Tabla de solución de problemas: 5 fallas comunes

Síntoma Lo más probable Check Acción correctiva Verificación
Aumento del rechazo repentino en un canal Contaminación de punta de fibra sensor Valores de visualización del amplificador sensor Extremidades limpias con IPA + swab sin linaje; recalibrar si errático 10 lentes de prueba pasan limpio
Velocidad de alimentación inconsistente Irregularidad de la oferta neumática Sonido de cilindros Jog; calibre FRL; tensión de la correa Fijar el suministro de aire; retensión/reemplazamiento del cinturón; verificar 220V ±10% PID de frecuencia dual tiene variación de velocidad <5%
Sentidos atascados en la puerta de orientación Rastrear el ancho de la tolerancia Calibrado knob vs. PLC perfil referencia Aumentar el ancho en pasos de 0.1–0.2mm; puerta limpia; reducir la amplitud 10% Sin atascos en 50 lentes
HMI “PLC Communication Error” / congelación Cable de comunicación o EMI Reseat ambos extremos del cable; comprobar cerca de VFD/aparador; temperatura del armario Conectores de asiento; circuito separado; filtro de gabinete limpio Ejecución sin errores ≥30 min
Lentes rascados en la camioneta Superficie de pista contaminada o usada Inspeccione los lentes entrantes primero; luego rastree bajo la luz angular Pista limpia (IPA + cepillo suave); reemplazar la inserción gastada; reducir la amplitud 15–20% 0 nuevos rasguños en 100 lentes
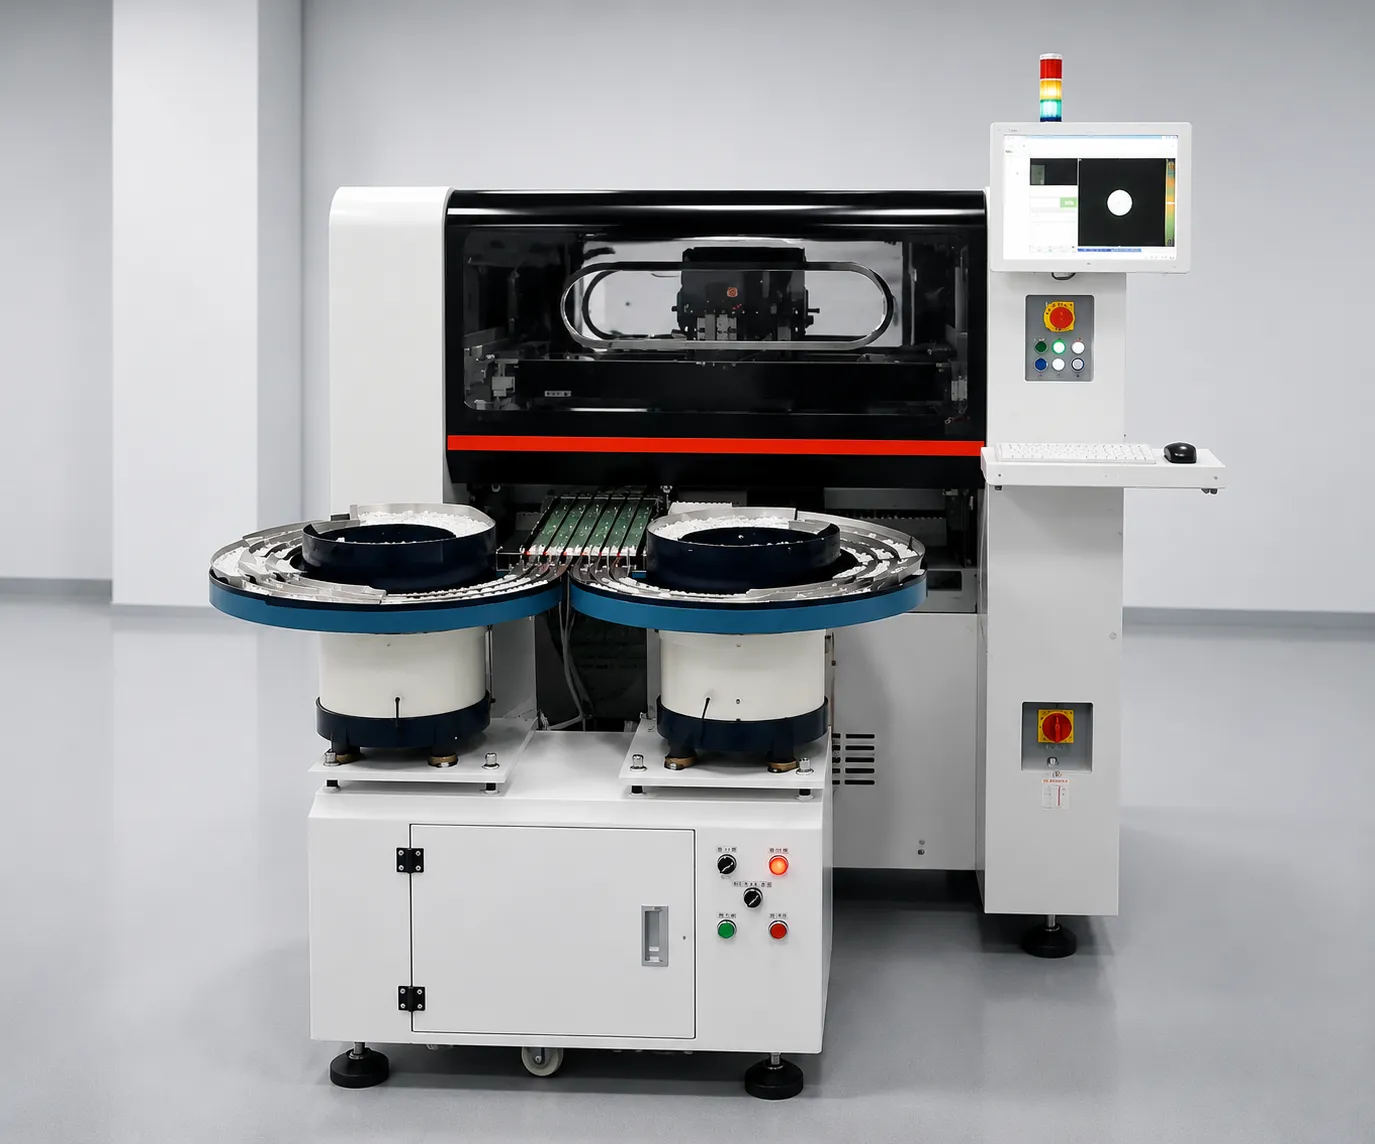
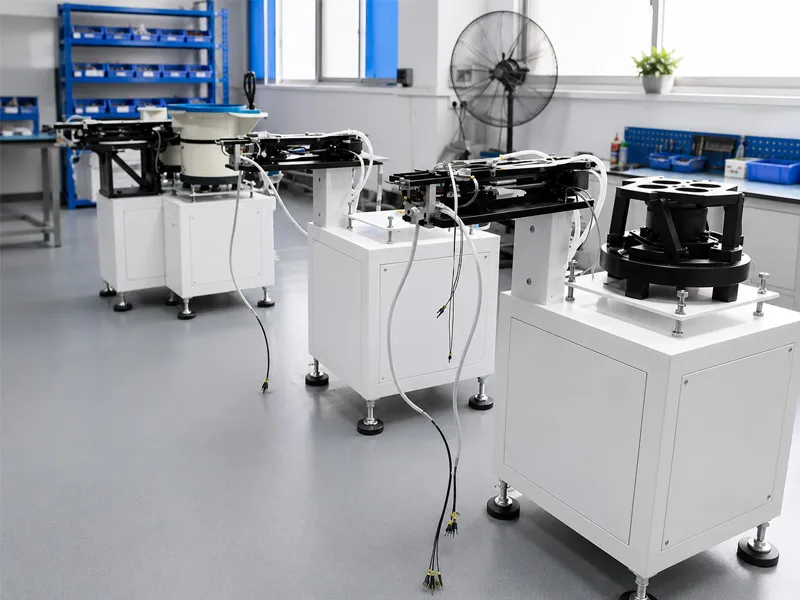
Several DPS-2 lens feeders in a row on the workshop floor
Unidades DPS-2 seguidas en la planta del taller antes de la entrega.

Fault 1 - Tasa de rechazo repentina Aumento en un canal

Síntoma: un canal de repente rechaza la mayoría de los lentes mientras que otros corren normalmente — típicamente después de un inicio de turno o un cambio de lote de lente.

Causa más probable: contaminación en la punta de fibra sensor de ese canal. Trabajar a través de los cheques de abajo en orden; cada paso arregla la culpa o elimina una causa.
  • Chequee el registro de errores HMI — note cualquier alarma activa y códigos de error antes de proceder.
  • Extremidades de fibra de sensor limpia (1 min) — alcohol isopropilo + swab sin lint en cada punta del sensor. Reprueba. Si resuelto → hecho.
  • Superficie de bolos limpios (5 min) — limpie toda la pista con alcohol isopropilo + tela sin linaje. Reprueba.
  • Revise la presión neumática — lea el medidor de regulador FRL. Debe ser 0.4–0.6 MPa. Si es bajo: compresor de comprobación, inspecciona las líneas de aire para filtraciones, ajusta el regulador.
  • Verificar la calibración del sensor (3 min) — ejecutar 10 lentes de prueba a través del canal. Observe la pantalla amplificadora del sensor — si los valores son erráticos o débiles, recalibrar a través del menú de mantenimiento HMI.
  • Si no está resuelto → Contacto Soporte JHIMS vía teléfono (86-755) 86700443, WhatsApp con fotos de pantallas de sensores y registro de error HMI. El ingeniero guiará el diagnóstico avanzado.
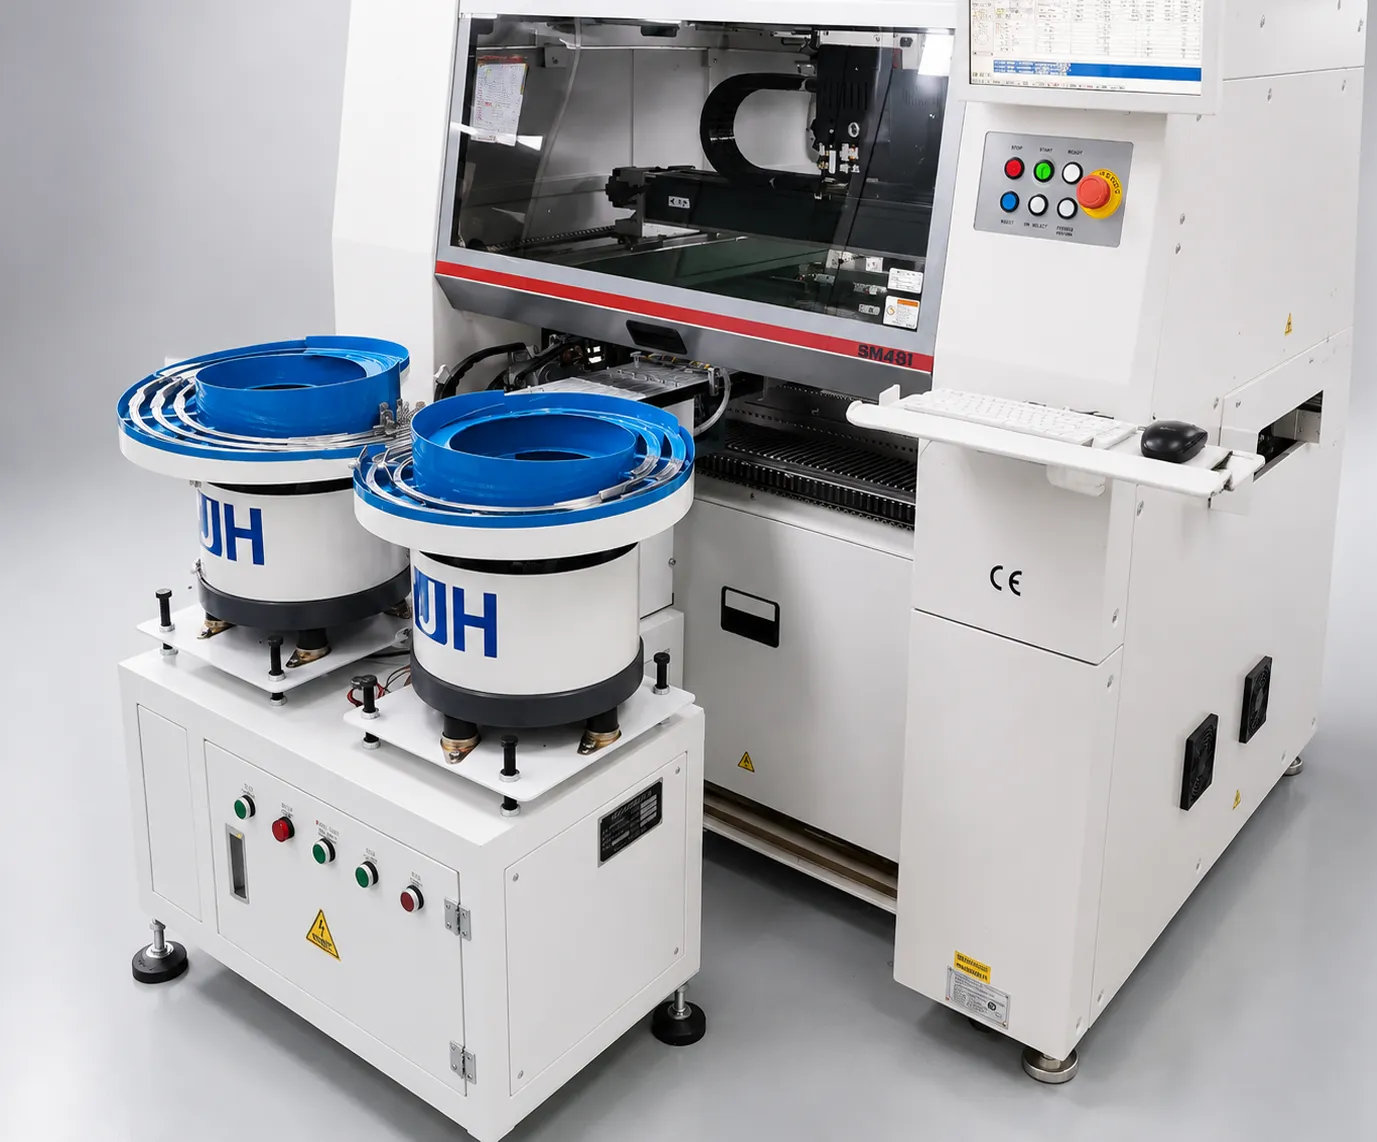
Two DPS-2 lens feeders serving a Hanwha placement machine on the customer's line
Dos alimentadores DPS-2 que sirven una máquina de colocación de Hanwha en el cliente ’ s línea.

Fault 2 — Inconsistent Lens Feeding Speed

Síntoma: la tasa de alimentación fluctúa, las gotas de UPH o el montador se muere intermitentemente por las lentes sin una alarma clara.

Causa más probable: suministro neumático irregular o arrastre mecánico (belta, pista) que el PID de doble frecuencia compensa. Trabajar a través de los cheques de abajo en orden.

  • Verificar la base DPS-2: el control PID de doble frecuencia debe mantener la variación de velocidad del <5%. Si es más alto, el sistema PID compensa un factor externo.
  • Observe el jinete neumático (2 min) — observe la actuación del cilindro jog. Escucha sonidos irregulares “pfff” que indican la entrega de aire inconsistente. Si es irregular: estabilidad de la presión de control, filtro FRL limpio/reemplazamiento, inspeccione el cilindro para el desgaste del sello.
  • Superficie de la pista de inspección (3 min) - correr el dedo a lo largo de la pista (máquina apagada). ¿Se siente suave o duro/incluso? Los parches duros causan fricción variable. Si se usa: reemplazo de inserción de la pista de pedidos de JHIMS.
  • Cinturón de control (5 min) — guardia de cinturón abierto. Busque grietas, fraying, acristalamiento (superficie silenciosa). Cinturón de presión — debe tener tensión firme (~5mm deflexión bajo presión moderada de los dedos).
  • Tensión de alimentación de medición: multimetro a la entrada de la máquina: 220V ±10%. Si fluctúa > ±5%: instalar acondicionador de línea o UPS pequeño.
  • Póngase en contacto con JHIMS para optimizar el perfil remoto utilizando sus datos de velocidad de producción reales.

Fault 3 — Lenses Jamming en la puerta de orientación

Síntoma: los lentes se detienen dentro de la puerta de orientación o salida en ángulos equivocados; las alarmas de interferencia repiten en el mismo lugar.

Causa más probable: ancho de la pista fuera de la tolerancia para el objetivo actual, contaminación de la puerta o amplitud demasiado alto. Trabajar a través de los cheques de abajo en orden.
  • Verificar el ancho de la pista (1 min) — comprobar la posición del botón calibrado contra la referencia del perfil PLC para este tipo de lente. Aumentar en incrementos de 0,1–0.2mm hasta que se detenga la interferencia.
  • Inspeccione las lentes atascadas — recupere una lente atascada y examine bajo magnificación. Flash (material de moldeo por exceso) en la línea de separación o variación de la geometría esperada? → Cuestión de calidad de proveedor. Crear perfil temporal de PLC de tolerancia amplia.
  • Puerta de orientación limpia (3 min) — alcohol isopropilo + cepillo pequeño para limpiar el área de la puerta a fondo. El residuo de lentes se acumula aquí porque es una zona de alto contacto. Reprueba.
  • Reducir la amplitud de la vibración (ajuste HMI, 1 min) — disminuir la vibración circular en un 10%. La amplitud demasiado alta hace que los lentes “robo” en la puerta en lugar de oriente suavemente.
  • Inspeccionar la superficie de la puerta — barrido, usado, o áspero? Una puerta dañada no puede orientar las lentes correctamente. Reemplaza la inserción de la pista de bolos.
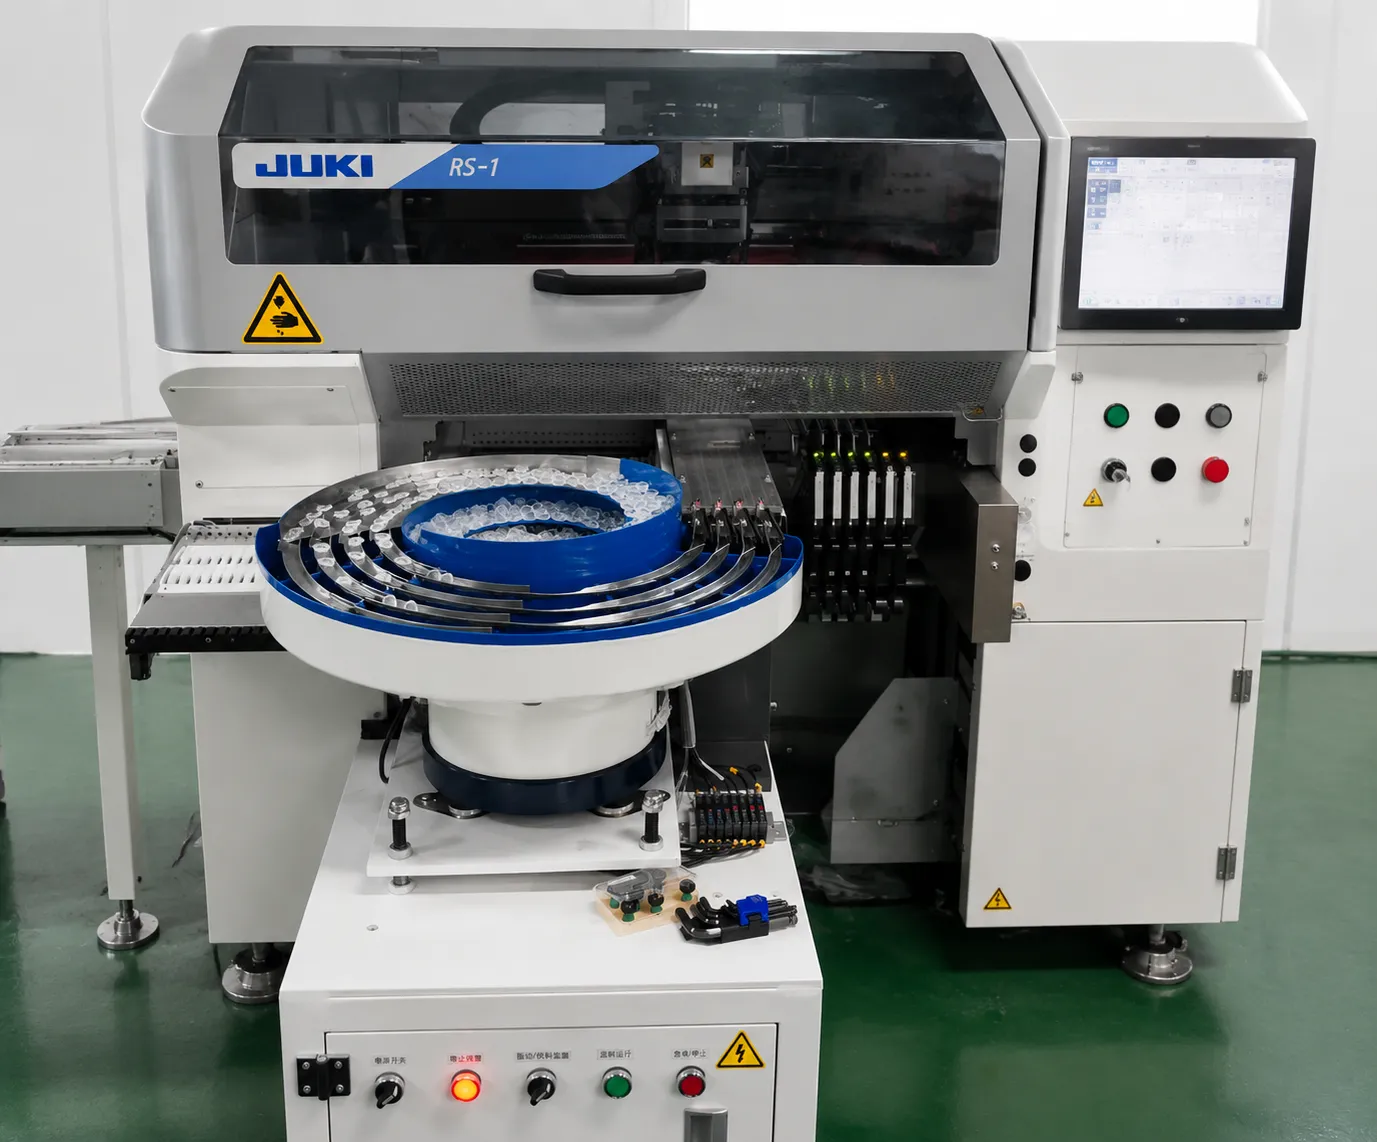
DPS-2 lens feeder indexing into a JUKI RS-1 placement machine
Indización de alimentador de lentes DPS-2 en una máquina de colocación JUKI RS-1.

Fault 4 — HMI muestra “PLC Communication Error” o se congela

Síntoma: el HMI muestra un “PLC Communication Error”, la pantalla se congela o las entradas dejan de registrarse mientras la máquina se alimenta.

Causa más probable: un cable de comunicación suelto o ruido eléctrico (EMI) del equipo cercano. Trabajar a través de los cheques de abajo en orden.

  • Comprobar cables (5 min) — potencia de la máquina. Armario de control abierto. Inspección visual del cable de comunicación: ambos extremos deben estar firmemente sentados. Desconectar y reconectar cada conector (con frecuencia el asiento resuelve el contacto intermitente).
  • Pantalla HMI limpia (1 min) — eliminar la superposición protectora, limpiar tanto la superposición como la superficie de la pantalla. Una superposición sucia puede causar eventos de contacto fantasma que aparecen como pantalla “freezing”
  • Compruebe el entorno eléctrico - se ha instalado equipo nuevo cerca (motor grande, VFD, máquina de soldadura)? Estos generan EMI. Asegúrese de que el DPS-2 está en un circuito eléctrico separado. Verifica la calidad de conexión terrestre.
  • Temperatura de control de control de control - inusualmente cálido? Limpiar o reemplazar el filtro de ventilación del armario. Verifica que el ventilador de refrigeración está funcionando.
  • Considere la posibilidad de instalar un UPS (1 KVA, ~$150) — proporciona una potencia limpia y estable y puentes cortas interrupciones.
  • Si es persistente → Contacto JHIMS con una foto de la pantalla de error. El ingeniero guiará cheques de diagnóstico PLC. Si se confirma la falta de hardware, el reemplazo de HMI o PLC módulo enviado bajo garantía.

Fault 5 — Lentas rasgadas o dañadas en toma del componente

Síntoma: lentes llegan al punto de recogida con nuevos rasguños o chips que no estaban presentes en el embalaje entrante.

Causa más probable: una superficie de pista contaminada o usada, o lentes de presión de amplitud excesiva contra la pista. Trabajar a través de los cheques de abajo en orden.
  • Inspeccione las lentes entrantes — examine 20 lentes de embalaje de proveedores bajo alimentación de aumento BEFORE. ¿Ya están presentes los arañazos? → Cuestión de calidad de proveedor. Proporcionar evidencia al proveedor de lentes.
  • Pista limpia completamente (5 min) — partículas abrasivas (polvo, fragmentos de metal, chips de lente) incrustadas en la superficie de la pista actúan como papel de lija. alcohol Isopropilo + cepillo suave. Prueba con 100 lentes, inspeccionar nuevos rasguños.
  • Inspeccionar el recubrimiento de pistas — examinar la superficie de la pista bajo luz brillante en un ángulo. ¿El revestimiento parece uniformemente suave, o hay parches usados? Recubrimiento de Worn → reemplazar inserción de la pista o re-coat.
  • Reducir la amplitud de la vibración — disminuir la vibración circular en 15–20%. Vibración gentler = menor fuerza de contacto de lente a pista. Supervisar la tasa de rechazo - si permanece <0.5%, mantener la amplitud inferior.
  • Verificar la anchura de la pista: la brecha correcta = diámetro de la lente + 0,2–0,5 mm de distancia. Demasiado estrecho y lentes raspan contra ambos raíles continuamente.
  • Para los problemas de rayado continuos — considere la configuración antiestática (materiales de pista más suaves, recubrimiento conductivo). Póngase en contacto con JHIMS para recomendaciones basadas en su material de lente y patrón de rasguños.
Lens feeding units on the workshop floor during a service check
Unidades de alimentación en la planta del taller durante un cheque de servicio.

No ajuste esto primero

  • No aumente la amplitud de vibración para corregir el rechazo. La amplitud superior enmascara el síntoma al añadir el impacto de la lente a la pista — los arañazos y el rebote suelen empeorar. Busque la causa en su lugar: puntas de sensor, ancho de pista o contaminación.
  • No cambie el perfil PLC para un mal lote de lentes. Un cambio de perfil oculta problemas de calidad de proveedor. Confirme la geometría de la lente entrante contra el dibujo primero; sólo use un perfil de tolerancia amplia temporal cuando se confirmen las lentes fuera de especie.
  • No recalibrar los sensores repetidamente sin limpiarlos. La recalibración guarda compensaciones de una punta sucia; tras la limpieza, esos desfases guardados vuelven a falsear las lecturas. Limpie siempre primero y calibre al final.
  • No ajuste los parámetros PID del menú de mantenimiento. Los bucles PID de doble frecuencia se ajustan a fábrica; si la variación de velocidad supera el 5%, se compensa un factor externo (suministración de aire, tensión, mecánica) eliminando ese factor restaura la estabilidad.
  • No corra el tazón seco a atascos “limpiadas”. Correr cambios vacíos resonantes carga y puede cortar el recubrimiento en la inserción de la pista. Aplique y retire las lentes atascadas a mano.

Cuándo contactar JHIMS

Resolverlo usted mismo cuando: el síntoma coincide con uno de los cinco fallos anteriores y dos pases completos de verificación lo aclaran: limpieza, presión, ancho de pista y calibración cubren la mayoría de los problemas de campo.

Contactar con JHIMS cuando:

  • La misma falla regresa dentro de un turno después de una corrección correcta — esto apunta a una parte gastada que necesita reemplazo.
  • Usted ve alarmas o comportamiento no enumerados aquí, o el HMI reporta una falla de hardware.
  • La variación de velocidad se mantiene por encima del 5% después del aire, el voltaje y los controles mecánicos pasan.
  • Los lentes están constantemente dañados y la calidad de entrada se confirma bien — la herramienta puede necesitar revisión.

Cómo escalar: mensaje JHIMS en el teléfono (86-755) 86700443, WhatsApp con un video corto del síntoma, fotos de las pantallas amplificadoras del sensor y el registro de errores HMI, su diámetro y tipo de lente, y la tasa de rechazo actual. La mayoría de los problemas se diagnostican remotamente en un plazo de 2 horas y el envío de repuestos críticos de Shenzhen por DHL/FedEx en un plazo de 48 horas; se incluye soporte técnico vitalicio.

Mantenimiento preventivo Eso evita las cinco fallas

Casi todas las fallas aquí tienen una acción de mantenimiento que lo impide. La contaminación con punta de fibra es la causa más común de un aumento repentino de rechazo en un canal: la IPA y un swab libre de lint lo aclaran en un minuto, así que hazlo en cada cambio de inicio de turno o de lote de lente. La presión del aire se comporta de la misma manera: el DPS-2 espera 0.4–0.6 MPa, y un suministro que se deriva por debajo de esa banda lee como alimentación inconsistente.

La condición de seguimiento es el tercer tema recurrente. Los lentes corren continuamente contra la pista y la puerta de orientación, por lo que una pista limpia y correcta presenta lentes consistentemente mientras que los escombros o una anchura derivada produce atascos y fallas de orientación. Comprobar el ancho de la pista y la limpieza — y confirmar la amplitud está en su base en lugar de elevarse para compensar una pista sucia— toma unos minutos.

Rutina que evita las cinco fallas en esta guía. Los tiempos asumen un día de producción de dos turnos; una línea de un turno puede estirar los intervalos proporcionalmente.

Interval Medida Fault que previene
Cada turno comienza Extremidades de fibra de sensor limpias con IPA y un swab sin linaje Fault 1 - aumento repentino de rechazo en un canal
Cada turno comienza El suministro de aire de facturación está dentro de 0.4–0.6 MPa Fault 2 - velocidad de alimentación inconsistente
Cada turno comienza Confirme el perfil de lente correcto Fallos de orientación causados por un desajuste de perfil
Cada turno comienza Comprobación visual de pista y puerta de orientación para desechos Fault 3 - atascado en la puerta de orientación
Semanal Revise la anchura de la pista contra la especificación actual de la lente Falta 3 y fallas de orientación
Semanal Inspeccione la superficie de la pista para el desgaste o partículas incrustadas Fault 5 — lentes arañadas en la recogida
Semanal La amplitud de confirmación está en el valor de referencia registrado Máscara otras fallas cuando se crió
Mensual Comprobación de cables de comunicación y conectores para tensión Fault 4 — error de comunicación PLC o congelación HMI
Mensual Verificar los accesorios neumáticos para filtraciones o contaminación Predeterminación 2 - alimentación lenta o fluctuante
Después de cada cambio de lote de lente Limpiar el tazón y la pista del tipo de lente anterior Contaminación de lentes mixtos y falsas alarmas de rechazo
Two DPS-2 lens feeders with their green discharge tracks side by side
Dos unidades DPS-2 con sus pistas de descarga verde lado a lado.

Preguntas frecuentes

Los poderes DPS-2 en pero sin lentes alcanzan la pista. ¿Qué debo comprobar primero?Productos relacionados
Revise el asiento de inserción del tazón — un inserto sin asiento eleva los lentes de la superficie de vibración. A continuación, verifique la presión del aire a 0.4–0.6 MPa y confirme que la señal de inicio PLC está activa en la pantalla HMI I/O.
Los lentes se meten en la salida de la pista. ¿Qué causa esto?Productos relacionados
Las atascos de salida generalmente significan que el conjunto de la puerta de inserción no coincide con la geometría de la lente, o el ajuste de frecuencia de la vía directa derivado más de ±5 Hz del valor de puesta en marcha. Vuelve a colocar la puerta y vuelve a funcionar.
La tasa de alimentación disminuyó después de varias horas de operación. ¿Por qué?Productos relacionados
La mayoría de los fragmentos de polvo o lente se han acumulado bajo la superficie del tazón. Aplique, limpie con aire comprimido seco a baja presión, y compruebe la lectura de amplitud del controlador — debe permanecer dentro del 5% de la base de referencia.
La orientación de las lentes es inconsistente en todos los canales. ¿Cómo lo arreglo?Productos relacionados
Cada canal tiene un controlador PID independiente. Compare la amplitud y los valores de frecuencia canal-por-canal en el HMI, y luego vuelva a ejecutar la rutina auto-tune en el canal outlier.
El controlador muestra una alarma de falla de la unidad. ¿Cuál es el procedimiento?Productos relacionados
Tenga en cuenta el código de fallas, la potencia hacia abajo e inspeccione el correspondiente conector del paquete de bobina. Los paquetes de bobina intercambian individualmente en menos de 10 minutos — los repuestos se incluyen en el kit de consumibles.
¿Con qué frecuencia debería prestar servicios al DPS-2?Productos relacionados
Daily: limpie la superficie del tazón y marque la presión del aire. Mensual: inspeccionar las entradas de la puerta para el desgaste. Anualmente: inspección completa de la unidad y refinación PID. Las líneas 24/7 pesadas deben acortar el cheque mensual a semana.
¿Puedo ejecutar lentes menores de 3 mm en el DPS-2?Productos relacionados
El tazón estándar soporta 3–25 mm. Debajo de 3 mm, se requiere una inserción personalizada de micro-lentes — contacte a JHIMS con dibujos de lentes para una evaluación de ingeniería antes de ordenar.
¿Dónde obtengo inserciones de tazón y repuestos?Productos relacionados
Pida por número de serie a JHIMS por correo ([email protected]), teléfono (86-755) 86700443, WhatsApp o Telegram. Los repuestos habituales — bobinas, juegos de compuerta, insertos — se envían en 7 días.
¿Cómo sé si un aumento de rechazo es un problema de sensor o un problema de alimentación?Productos relacionados
Revise la pantalla del amplificador del sensor primero. Si sus valores son erráticos o inferiores a la base registrada, la punta está contaminada y la limpieza con IPA y un swab libre de lint lo resuelve en aproximadamente un minuto. Si el amplificador lee normalmente pero los lentes todavía rechazan, muévete a los controles mecánicos: ancho de pista, condición de puerta de orientación y ajuste de amplitud.
¿Por qué no debería elevar la amplitud de vibración para corregir el rechazo?Productos relacionados
La amplitud superior enmascara el síntoma mientras aumenta el impacto de la lente a la pista, por lo que los rasguños y el rebote suelen empeorar y se oculta una falla mecánica. La secuencia correcta es encontrar la causa — consejos de sensor, ancho de pista o contaminación— y restaurar el ajuste de referencia después.
¿Con qué frecuencia deben limpiarse las puntas de fibra de sensor?Productos relacionados
En cada turno comienza, y además después de un cambio de lote de lente. Es la causa más común de un aumento repentino de rechazo en un solo canal, y es la acción preventiva más barata en la máquina.
¿Qué presión de aire necesita el DPS-2, y qué pasa si cae?Productos relacionados
La máquina espera 0.4–0.6 MPa. Debajo de esa banda, el manejo neumático se vuelve lento o intermitente, que generalmente aparece como velocidad de alimentación inconsistente o un montante que intermitentemente se muere de hambre para lentes sin una alarma clara.
Atasco de lentes en la puerta de orientación - ¿Qué debo comprobar primero?Productos relacionados
Revise el ancho de la pista contra la especificación para el objetivo en producción, limpie la puerta de los escombros, y confirme la amplitud no se establece por encima de la base registrada. La amplitud excesiva empuja los lentes a la puerta en lugar de guiarlos a través de ella.
El HMI muestra un error de comunicación PLC. ¿El controlador es defectuoso?Productos relacionados
Normalmente no. Las causas comunes son un cable de comunicación suelto o ruido eléctrico del equipo cercano. Enciende la máquina, compruebe el enrutamiento de cables y conectores para la tensión, los cables de señal separados de los cables de alimentación cuando sea posible y reinicie. Los errores persistentes después de estos cheques apuntan a un problema de hardware que vale la pena informar.
Los lentes llegan al punto de recogida con rasguños. ¿Qué causa?Productos relacionados
Una superficie de pista contaminada o usada, o lentes de presión de amplitud excesiva contra la pista. Inspeccione los lentes entrantes primero para confirmar que los arañazos son nuevos, luego inspeccionar la superficie de la pista y restaurar la amplitud de referencia.
¿Cómo puedo verificar que una solución funcionó?Productos relacionados
Ejecute diez lentes de prueba después de la intervención y confirme que pasan limpio. Si la misma falla regresa dentro de un turno después de una corrección correcta, la causa es probable que se use en lugar de contaminación y debe ser reportado con el historial de fallas.
¿Cuándo debo contactar con JHIMS en vez de arreglarlo en casa?Productos relacionados
Póngase en contacto con JHIMS cuando la misma falla regrese dentro de un turno después de una corrección correcta, cuando una falla no coincida con ninguno de los cinco patrones documentados, o cuando una parte gastada necesita sustitución. Incluye el modelo de máquina, el tamaño de la lente, el síntoma, fotos o vídeo y la tasa de rechazo actual; el diagnóstico generalmente vuelve dentro de dos horas.
¿Qué no debería cambiarse durante la solución de problemas?Productos relacionados
No cambie el perfil PLC para un mal lote de lentes, ya que un perfil es el registro de una configuración validada y cambiarlo invalida los datos de aceptación. Corregir el lote o la causa mecánica en su lugar.
¿La limpieza afecta el perfil registrado o la configuración?Productos relacionados
No. Los consejos de sensores de limpieza, las pistas y la puerta no alteran los parámetros almacenados. Después de la limpieza, confirme que la amplitud y la configuración de pista todavía coinciden con la línea de referencia registrada en lugar de ajustarlas por sensación.
¿Cuánto de la máquina puede ser mantenida por el cliente?Productos relacionados
Limpieza, control de presión, verificación de ancho de pista e inspección visual de la pista y la puerta son tareas a nivel de operador y cubren la mayoría de los problemas de campo. Cualquier intervención que requiera cambiar los parámetros almacenados o reemplazar las piezas mecánicas gastadas debe hacerse con soporte JHIMS.

Envía tu problema DPS-2 a JHIMS Engineering

Incluye el modelo de máquina, el tamaño de la lente, la descripción de los síntomas, fotos o vídeo, y la tasa de rechazo actual: nuestros ingenieros responden con una vía de diagnóstico, típicamente dentro de 2 horas.

Ver el mecanismo ayuda a diagnosticar el síntoma: comparar el suyo con el Alimentador de lentes DPS-2 en operación normal y el alimentador de tazón. Envíe un breve vídeo síntoma El modelo de su máquina, si ya usa nuestros equipos y nuestros ingenieros responden directamente; más filmaciones en JHIMS channel.

Implementación real: cómo un fabricante de modelos de lentes en Xiamen terminó las compras de alimentadores repetidos — DPS-2 estudio de caso de repetición-purchase.


📞 (86-755) 86700443✉ [email protected]