JHIMS BL18 — máy bắt vít 4 trục đứng cho tủ màn hình LED
Video hướng dẫn
Cách vận hành máy bắt vít JHIMS BL18: 19 video hướng dẫn từng bước
Khóa đào tạo đầy đủ dành cho người vận hành máy bắt vít tủ LED bốn trục đứng BL18 — 19 video theo đúng thứ tự quay, từ lần cấp điện đầu tiên và dạy tọa độ đến thay đầu hút, hiệu chuẩn camera và bảo trì. Được xây dựng cho lần lắp đặt tại Argentina.
✎ Được viết bởi Đội kỹ thuật JHIMS📅 Cập nhật 2026-11-08🎬 19 video
Trả lời trực tiếp: Xem 19 video theo đúng thứ tự dưới đây. Bước 1–3 giúp máy được cấp điện, chuyển sang ngôn ngữ của bạn và vào đúng hệ tọa độ của máy; bước 4–8 dạy vị trí vít, chiều cao trục Z và tủ chạy thử đầu tiên; bước 9–13 là nhóm vận hành và khôi phục (quy trình thao tác, bộ cấp vít, điều chỉnh và thay đầu hút); bước 14–19 là thiết lập, hiệu chuẩn camera, tham số mô-men xoắn, lập trình hai đồ gá và bảo trì. Mỗi bước cũng xuất hiện dưới dạng văn bản ở phần dưới, và bảng sự cố ánh xạ trực tiếp từng hiện tượng sang video khắc phục.
Điểm chính
1 Bước 1–8 = cuối tuần lắp đặt đầu tiên. Không bỏ qua bước 5 (tọa độ) — mọi bước sau đều phụ thuộc vào bước này.
2 Vít bị nghiêng gần như luôn là do đầu hút (bước 12), không phải bộ cấp liệu. Hãy kiểm tra đầu hút trước khi chỉnh rãnh dẫn.
3 Bộ cấp liệu dừng là bước 11: mở nắp và quan sát rãnh dẫn trước khi thay đổi bất kỳ tham số nào.
4 Sau mỗi lần thay đầu hút hoặc thao tác trên camera, hãy hiệu chuẩn lại (bước 13 và 15), nếu không sẽ mất khả năng lặp lại ±0.02mm.
Trước khi bắt đầu
Bốn điều phải đúng thì video 1 mới có ý nghĩa. Máy: AC 220 V, 50 Hz, aptomat tổng bật, đầu vào khí nén được kết nối ở 0.55–0.65 MPa. Vật tư tiêu hao: vít M4×10 có vòng đệm phẳng và vòng đệm lò xo — hoàn toàn giống nhau. Tủ: một mô-đun LED cùng khung của nó, trong giới hạn đồ gá 1024×1024×105 mm. An toàn: bạn biết vị trí nút dừng khẩn cấp và không ai đưa tay vào đồ gá khi máy đang được cấp điện.
Đặt bảng điều khiển cầm tay trước mặt và chuyển máy sang chế độ thủ công. Mọi phần dưới đây đều giả định bạn đang đứng tại máy, không phải đọc ở văn phòng. Trình phát đánh số danh sách này từ 1 đến 19, và mỗi bước bên dưới ứng với một video.
Trình phát và danh sách này hoạt động cùng nhau: chọn bất kỳ bước nào và video phát trong cửa sổ phía trên mà không rời khỏi trang. Danh sách theo đúng thứ tự quay video, cũng là thứ tự của quy trình bên dưới.
Máy bắt vít BL18 — Hướng dẫn từng bước bằng văn bản
Cùng 19 video đó dưới dạng văn bản, được nhóm thành bốn giai đoạn mà người vận hành thực sự trải qua. Hãy dùng phần này tại máy khi bạn không muốn tua video.
Giai đoạn 1 — Đưa máy vào vận hành (Các bước 1–3)
Nguồn điện và ngôn ngữ — Bật aptomat tổng, sau đó dùng menu trên bảng điều khiển cầm tay để đặt giao diện sang tiếng Anh (hoặc 中文). Nhấn Đặt lại để xóa cảnh báo xuất hiện sau khi thay đổi ngôn ngữ — đây là hiện tượng bình thường, không phải lỗi.
Hiểu rõ hai đồ gá — Máy bắt vít trên một đồ gá trong khi đồ gá còn lại được xếp tủ. Đồ gá 1 và đồ gá 2 mỗi bên có bộ tọa độ riêng, nên một loại tủ là một chương trình, không phải một lần dạy lại.
Hiểu màn hình tọa độ — Các vị trí X/Y/Z được nhập và xác nhận trên bảng điều khiển cầm tay; con trỏ màu vàng đánh dấu tham số đang được chỉnh sửa. Không có gì được lưu cho đến khi bạn xác nhận tọa độ.
Giai đoạn 2 — Dạy tủ (Các bước 4–8)
Xóa các tham số mặc định màu đỏ — Các giá trị mặc định của nhà máy được đánh dấu màu đỏ và một số tùy chọn servo bị thiếu. Hãy xóa bộ tham số màu đỏ và khôi phục giá trị mặc định trước khi dạy bất cứ điều gì.
Ghi lại mọi lỗ vít — Di chuyển đầu công tác đến từng lỗ vít trên đồ gá 1 và lưu tọa độ. Đây là bước quyết định phần còn lại của chương trình có đúng hay không — bỏ sót một lỗ là một chiếc tủ có vít lỏng.
Cài chiều cao bắt vít của trục Z — Tiến đến với tốc độ trung bình, đưa mũi tua vít đến tâm lỗ, sau đó đặt chiều cao để vít vào hết ren mà tấm ốp không bị võng (bước 6 và 7 thực hiện việc này hai lần — một lần ở dạng cài đặt, một lần ở dạng kiểm tra từng bước).
Kiểm tra trên tủ thực tế — Chạy chương trình trên một tủ mô-đun LED trước khi sản xuất. Xác nhận mọi vít đã vào hết và tủ được kẹp phẳng.
Giai đoạn 3 — Vận hành và khôi phục (Các bước 9–13)
Tìm hiểu chu kỳ — Đồ gá đã vào vị trí, đã kiểm tra hướng mô-đun, đã dọn vật cản, bắt vít, dỡ tủ — máy lặp lại chu kỳ này, nên bất cứ điều gì khiến chu kỳ bị gián đoạn đều là chương trình hoặc đường đi của vít.
Bộ cấp liệu ngừng chạy? Bước 11 — Mở nắp, quan sát rãnh dẫn xem có kẹt không, điều chỉnh chiều cao rãnh rồi khởi động lại. Không thay đổi tham số trước khi kiểm tra rãnh dẫn.
Vít thổi vào bị nghiêng? Bước 12 — Hạ đầu hút để điều chỉnh vị trí bằng Preview Trajectory, rồi kiểm tra hoạt động của xi-lanh theo đèn chỉ báo.
Đầu hút bị mòn? Bước 13 — Thay đầu hút, nâng đầu hút lên để bảo đảm an toàn, sau đó căn chỉnh lại con trỏ đỏ của camera trước khi chạy.
Giai đoạn 4 — Thiết lập, hiệu chuẩn và bảo trì (Các bước 14–19)
Loại bỏ vật cản trước khi chạy máy — Bước 14 chỉ ra những chi tiết nào phải tháo ra để tránh va chạm — và vị trí lắp lại của chúng.
Hiệu chuẩn camera — Bước 15 là quy trình hiệu chuẩn đầy đủ; hãy thực hiện sau mỗi lần thay đầu hút, mọi thao tác trên camera hoặc khi vít bắt đầu hạ xuống lệch tâm một cách đều đặn.
Cài đặt mô-men xoắn và phát hiện — Bước 16 đặt mô-men xoắn bắt vít, ngưỡng phát hiện và tham số an toàn. Mô-men xoắn là một cài đặt, không phải cảm giác — đây là điều khiến mọi vít giống hệt nhau.
Lập trình đồ gá thứ hai — Bước 17 chuyển trái/phải và gán vị trí riêng cho từng đồ gá, nhờ đó có thể xử lý hai chiếc tủ khác loại cùng lúc.
Chiều cao hút vít và vít được siết đầu tiên — Bước 18 cài chiều cao hút vít để giữ vít đúng cách, rồi bắt một vít trước khi chạy tự động.
Công việc hằng ngày và hằng tuần — Bước 19 bao gồm vận hành, hoàn thành một chiếc tủ đã lắp dở từ một vị trí tiếp theo, cùng việc bôi trơn và lau chùi giúp đầu công tác luôn chính xác.
Nội dung từng video
1. Tổng quan máy và cách chuyển ngôn ngữ giao diện. Xem trước nếu bảng điều khiển cầm tay chưa ở ngôn ngữ của bạn: chuyển EN/中文, xóa báo động bằng phím đặt lại và bố cục menu bạn sẽ dùng cho mọi công việc.
2. Máy lắp ráp tủ màn hình LED — tổng quan tự động hóa bắt vít. Máy làm gì trên một tủ thực tế và hai đồ gá phối hợp với một đầu bắt vít như thế nào.
3. Trình tự bật nguồn, thao tác cơ bản trên màn hình và hệ tọa độ. Vị trí công tắc chính, những gì màn hình khởi động hiển thị và cách nhập, xác nhận tọa độ X/Y/Z.
4. tham số mặc định và cấu hình servo. Ý nghĩa của các tham số mặc định báo đỏ, vì sao một số tùy chọn servo bị thiếu và cách khôi phục cài đặt mặc định của nhà máy.
5. Ghi lại tọa độ lỗ vít trên đồ gá 1. Dạy vị trí vít trên đồ gá đầu tiên, từng lỗ một, và xác nhận từng tọa độ đã lưu.
6. Cài đặt chiều cao bắt vít của trục Z. Cách hạ đầu công tác xuống tủ, cài chiều cao bắt vít ở tốc độ trung bình và kiểm tra mũi tua vít nằm đúng tâm lỗ vít.
7. Chiều cao trục Z và thử bắt vít từng bước. Quy trình cài chiều cao tương tự được lặp lại bằng kiểm tra từng bước, cùng những điểm cần lưu ý trước khi tin tưởng một chương trình.
8. Thử nghiệm lắp vít trên tủ mô-đun LED. Chạy chương trình trên một tủ mô-đun thực tế để xác nhận mọi vít đã được bắt đúng vị trí trước khi sản xuất.
9. Toàn bộ chu kỳ máy diễn ra như thế nào. Chu trình thao tác: Đồ gá 1 được máy nhận diện, kiểm tra hướng mô-đun, tháo vật cản, bắt vít, dỡ tải.
10. Bộ cấp liệu vít và hệ thống cấp khí. Bộ cấp liệu, cổng cấp khí và nhánh cấp khí cho đầu bắt vít — những gì phải được kết nối trước lần chạy đầu tiên.
11. Khắc phục kẹt bộ cấp liệu vít. Sự cố dừng máy phổ biến nhất: mở nắp, kiểm tra rãnh dẫn, điều chỉnh chiều cao, xử lý kẹt rồi khởi động lại.
12. Điều chỉnh đầu hút khi vít được thổi vào bị nghiêng. Preview Trajectory, hạ đầu hút xuống, chỉnh lại vị trí và kiểm tra hoạt động của xi-lanh theo đèn chỉ báo.
13. Thay đầu hút và con trỏ camera. Thay đầu hút bị mòn, nhấc hẳn ra, rồi căn con trỏ đỏ của camera để điểm hút nằm đúng vị trí.
14. Thiết lập và kiểm tra an toàn. Tháo các chi tiết cản trở trước khi làm việc để đầu công tác không va chạm, và vị trí phải lắp lại từng chi tiết.
15. Hiệu chuẩn camera thị giác. Quy trình hiệu chuẩn camera đầy đủ: kiểm tra phản xạ trên màn hình, rồi hiệu chuẩn khoảng cách để duy trì độ lặp lại ±0.02mm.
16. Tham số mô-men xoắn, phát hiện và an toàn. Cài đặt mô-men xoắn bắt vít, các ngưỡng phát hiện và tham số an toàn, rồi xác nhận trên một vít thử.
17. Lập trình máy hai đồ gá. Chuyển đổi giữa đồ gá trái và phải, ba tham số đồ gá, và cách mỗi đồ gá có bộ vị trí riêng.
18. Chiều cao hút vít và thử bắt vít. Cài chiều cao hút để giữ vít đúng cách, rồi bắt một vít và bắt đầu chạy tự động.
19. Vận hành và bảo trì. Vận hành hằng ngày, hoàn thành chiếc tủ đang làm dở từ một vị trí phía sau, cùng quy trình bôi trơn và lau chùi.
Bảng xử lý sự cố và lỗi
Các hiện tượng theo thứ tự người vận hành báo cáo, kèm video khắc phục từng hiện tượng. Số video là thông tin nhanh nhất để cung cấp cho kỹ sư của chúng tôi nếu bạn cần gọi.
Triệu chứng
Nguyên nhân có khả năng cao nhất
Cần làm gì
Video
Vít được thổi vào bị nghiêng hoặc chưa vào khớp
Vị trí đầu hút hoặc đầu hút bị mòn
Hạ đầu hút và chỉnh đúng vị trí (Bước 12); thay đầu hút nếu bị mòn (Bước 13)
12 / 13
Máy ngừng cấp vít
Kẹt rãnh dẫn của bộ cấp liệu hoặc chiều cao rãnh không đúng
Mở nắp, kiểm tra rãnh dẫn, điều chỉnh chiều cao, khởi động lại (Bước 11)
11
Vít liên tục hạ xuống lệch tâm
Camera cần được hiệu chuẩn
Chạy hiệu chuẩn camera (Bước 15), sau đó thử một vít
15
Cảm giác mô-men xoắn khác nhau giữa các vít
Chưa cài đặt tham số mô-men xoắn hoặc phát hiện
Cài đặt mô-men xoắn và phát hiện (Bước 16)
16
Đầu công tác va vào các bộ phận của tủ
Chưa loại bỏ vật cản
Loại bỏ vật cản theo Bước 14 trước khi chạy
14
Báo động sau khi chuyển ngôn ngữ
Bình thường sau khi đổi ngôn ngữ
Nhấn đặt lại (Bước 1)
1
Tủ không được giữ phẳng trong khi bắt vít
Kẹp hoặc đồ gá chưa vào đúng vị trí
Kẹp lại bằng khí nén, kiểm tra đồ gá đã vào đúng vị trí (Bước 6, 7)
6 / 7
Chương trình bị mất một vị trí
Chưa xác nhận tọa độ khi dạy
Dạy lại lỗ còn thiếu (Bước 5)
5
Đồ gá thứ hai chạy sai vị trí
Tham số đồ gá trái/phải
Chuyển đồ gá và gán vị trí (Bước 17)
17
Tủ đang lắp dở
Chu trình bị dừng khi tủ đang lắp dở
Tiếp tục từ một vị trí phía sau (Bước 19)
19
Lịch bảo trì
Cần kiểm tra gì, bao lâu một lần và được trình diễn ở đâu. Hầu hết các khiếu nại về chất lượng bắt vít đều bắt nguồn từ việc bỏ qua một trong những mục kiểm tra này.
Khoảng thời gian
Nhiệm vụ
Được trình diễn trên
Mỗi ca
Kiểm tra rãnh dẫn của bộ cấp liệu và đầu hút xem có vít hoặc dị vật không
Bước 19
Mỗi ca
Kiểm tra áp suất khí cấp nằm trong khoảng 0.55–0.65MPa
Bước 10
Hàng tuần
Vệ sinh và bôi trơn các bộ phận chuyển động, loại bỏ dầu đã qua sử dụng
Bước 19
Sau mỗi lần thay đầu hút
Căn chỉnh lại con trỏ camera và hiệu chuẩn lại
Bước 13 / 15
Sau mọi thao tác với camera hoặc đầu công tác
Hiệu chuẩn toàn bộ camera và thử bắt một vít
Bước 15 / 18
Khi chất lượng bắt vít không ổn định
Kiểm tra lại mô-men xoắn và tham số phát hiện
Bước 16
Danh sách kiểm tra hằng ngày trước khi chạy chiếc tủ đầu tiên
Áp suất khí trong khoảng 0.55–0.65MPa
Rãnh dẫn của bộ cấp liệu thông suốt, không có vít nằm nghiêng
Đầu hút thẳng và không bị hư hỏng
Đã gọi đúng chương trình cho loại tủ
Đồ gá được kẹp chặt, tủ nằm phẳng
Tra cứu nhanh tham số
Các cài đặt được video đề cập, tập trung tại một nơi, để bạn không phải tua lại một bước chỉ để xác nhận một giá trị.
Mục
Giá trị
Quy cách vít
M4×10 với vòng đệm phẳng & vòng đệm lò xo
Trục bắt vít
3 trục bắt vít + 1 trục cấp vít
Độ chính xác định vị
±0.02mm
Căn chỉnh
Có hỗ trợ camera, được hiệu chuẩn theo Bước 15
Kích thước đồ gá tối đa
1024×1024×105mm
Lưu trữ chương trình
1,000 chương trình
Công suất
AC 220V, 50Hz
Áp suất khí làm việc
0,55–0,65MPa
Nhịp độ được báo cáo (lần lắp đặt này)
Khoảng 2.5 giây mỗi vít
Câu hỏi thường gặp
Mất bao lâu để học vận hành máy?▼
Một người vận hành chưa từng thấy máy thông thường có thể cấp điện, dạy một chiếc tủ và chạy thử trong một ngày làm việc bằng các bước 1–8. Các bước 9–19 là nhóm khôi phục, hiệu chuẩn và bảo trì — hãy học trước khi cần đến.
Tôi nên xem các video theo thứ tự nào?▼
Theo thứ tự đánh số trên trang này, cũng là thứ tự các video được quay. Các bước 1–8 xây dựng trọn vẹn một chương trình tủ từ đầu đến cuối; nếu nhảy cóc, bạn sẽ thiếu các tọa độ mà những bước sau phụ thuộc vào.
Có quy trình bằng văn bản hay chỉ có video?▼
Cả hai. Mỗi video đều có một phần văn bản theo giai đoạn ở phía dưới trang này, cùng bảng sự cố ánh xạ từng hiện tượng sang video khắc phục tương ứng.
Bảng điều khiển cầm tay đang hiển thị tiếng Trung — làm thế nào để đổi?▼
Bước 1 hướng dẫn đường dẫn menu: vào trang menu cuối, mở Other, sau đó mở tùy chọn đầu tiên và nhập 2 cho tiếng Anh hoặc 1 cho tiếng Trung. Nhấn đặt lại sau đó để xóa báo động.
Tại sao lại có cảnh báo sau khi tôi đổi ngôn ngữ?▼
Đó là hiện tượng bình thường, không phải lỗi. Nhấn phím đặt lại và cảnh báo sẽ biến mất.
Cần kiểm tra điều gì đầu tiên khi vít chưa vào đúng vị trí?▼
Đầu hút. Vít bị nghiêng hoặc không vào hết gần như luôn do vị trí đầu hút hoặc đầu hút bị mòn — Bước 12 để điều chỉnh, Bước 13 để thay. Hãy kiểm tra điều đó trước khi động đến bộ cấp vít hoặc chương trình.
Máy đã ngừng cấp vít. Giờ phải làm gì?▼
Bước 11. Mở nắp bộ cấp vít, quan sát rãnh xem có vít kẹt hay nằm nghiêng, điều chỉnh chiều cao rãnh, rồi khởi động lại. Không thay đổi tham số cho đến khi xác nhận rãnh đã thông.
Tôi cần hiệu chuẩn camera bao lâu một lần?▼
Sau mỗi lần thay đầu hút, mọi thao tác trên camera hoặc đầu công tác, và bất cứ khi nào vít bắt đầu hạ xuống lệch tâm một cách đều đặn. Bước 15 là quy trình đầy đủ; Bước 13 căn chỉnh con trỏ sau khi thay đầu hút.
Làm thế nào để cài đặt mô-men xoắn?▼
Mô-men xoắn là một tham số trên bảng điều khiển cầm tay, không phải một điều chỉnh cơ khí — Bước 16 trình bày mô-men xoắn, ngưỡng phát hiện và tham số an toàn cùng nhau.
Tôi có thể chạy hai chiếc tủ khác nhau cùng lúc không?▼
Đúng. Đồ gá bên trái và bên phải độc lập, nên mỗi bên có thể giữ một tủ khác nhau với bộ vị trí riêng. Bước 17 trình bày công tắc đồ gá và ba tham số của đồ gá.
Làm thế nào để cài chiều cao trục Z?▼
Tiến đến với tốc độ trung bình, đưa mũi tua vít đến tâm lỗ vít, rồi đặt chiều cao. Các bước 6 và 7 trình diễn việc này hai lần — một lần ở dạng cài đặt và một lần ở dạng kiểm tra từng bước.
Tôi nên dùng chiều cao hút vít nào?▼
Bước 18 cài chiều cao hút vít để giữ vít ổn định, rồi bắt một vít để xác nhận trước khi chạy tự động.
Tôi phải làm gì với chiếc tủ đang lắp dở?▼
Tiếp tục từ một vị trí phía sau thay vì khởi động lại chương trình — Bước 19 trình diễn quy trình này.
Mỗi tuần cần bảo trì những gì?▼
Kiểm tra rãnh dẫn vít và đầu hút mỗi ca, xác nhận áp suất khí mỗi ca, lau chùi và bôi trơn hằng tuần, cùng kiểm tra hiệu chuẩn sau mọi thao tác trên đầu hút hoặc camera. Bảng đầy đủ có trên trang này.
Máy cần áp suất khí bao nhiêu?▼
0.55–0.65MPa. Cổng cấp khí và nhánh cấp khí đến đầu bắt vít được trình bày trong Bước 10 — hãy kiểm tra mục này trước khi đổ lỗi cho bộ cấp liệu.
Máy này sử dụng loại vít nào?▼
M4×10 với vòng đệm phẳng và vòng đệm lò xo trong cấu hình tiêu chuẩn. Máy được chế tạo theo quy cách vít của khách hàng, nên kích thước khác được thống nhất khi đặt hàng.
Mỗi vít mất bao lâu?▼
Khoảng 2.5 giây mỗi vít theo báo cáo của khách hàng tại lần lắp đặt này — tương đương khoảng 1,440 vít mỗi giờ trên một đầu bắt vít.
Video có phụ đề để tôi theo dõi không?▼
Có. Mỗi video hướng dẫn đều có phụ đề tiếng Anh, và phần tóm tắt theo giai đoạn bằng văn bản trên trang này trình bày các bước tương tự.
Tôi liên hệ với ai nếu video không giải quyết được vấn đề?▼
Liên hệ bộ phận kỹ thuật JHIMS, cung cấp số video và tình trạng máy đang gặp. Việc nêu số bước giúp kỹ sư của chúng tôi biết chính xác bạn đang làm quy trình nào.
Hướng dẫn này có áp dụng cho máy để bàn ZM320 không?▼
Đúng một phần. Việc dạy tọa độ và logic camera tương tự nhau, nhưng ZM320 có vùng làm việc và một đồ gá duy nhất, nên hãy dùng hướng dẫn riêng của máy cho các bước đặc thù.
Năm mươi ba lỗi cụ thể — vít bị nghiêng, kẹt bộ cấp liệu, báo động mô-men xoắn, lỗi cảm biến — đều có câu trả lời bằng mốc phút chính xác trong video trên Câu hỏi thường gặp về xử lý sự cố BL18.
Hãy cho chúng tôi biết số video và tình trạng máy đang gặp — bộ phận kỹ thuật JHIMS phản hồi trong vòng 12 giờ làm việc (Thứ Hai–Thứ Bảy, 09:00–23:00 giờ chuẩn Trung Quốc, UTC+8).



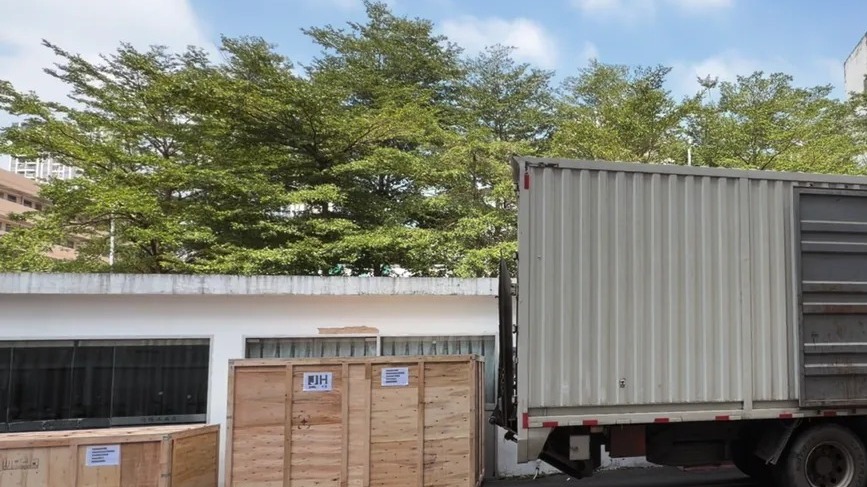 Nghiên cứu điển hìnhDự án thực tế tại ArgentinaLần lắp đặt mà các video này được thực hiện — nhịp độ, bằng chứng và hồ sơ giao hàng.Mở →
 Hướng dẫn khácHướng dẫn video R6-UCùng định dạng video 19 bước được áp dụng cho máy khắc laser UV R6-U.Mở →
 Hỗ trợHỗ trợ kỹ thuậtChẩn đoán từ xa, phụ tùng và yêu cầu dịch vụ cho máy JHIMS.Mở →















