การเปรียบเทียบฟีดเดอร์เลนส์ SMT แบบใช้คนกับแบบอัตโนมัติ | JHIMS

การเปรียบเทียบที่วัดจริงทั้งกำลังการผลิต คุณภาพ และแรงงาน ระหว่างการป้อนเลนส์ด้วยแรงคน แบบกึ่งอัตโนมัติ และแบบอัตโนมัติ พร้อมวิธีคำนวณที่คุณตรวจทานเองกับไลน์ของคุณได้

ศูนย์การเรียนรู้

การป้อนเลนส์ SMT แบบมือเทียบกับแบบอัตโนมัติ: แบบใดเหมาะกับการผลิตของท่าน

การเปรียบเทียบด้วยตัวเลขที่วัดได้จริงด้านกำลังการผลิต คุณภาพ แรงงาน และระยะเวลาคืนทุน ระหว่างการป้อนเลนส์แบบทำมือ กึ่งอัตโนมัติ และอัตโนมัติ พร้อมวิธีการคำนวณที่ท่านตรวจสอบเองกับสายการผลิตได้ก่อนตัดสินใจซื้อ

คำตอบโดยตรง: เมื่อสายการผลิตป้อนเลนส์เกินราว 50,000 ชิ้นต่อเดือน การป้อนอัตโนมัติชนะในทุกตัวเลขที่ไปถึงงบกำไรขาดทุน ถาดสั่น (Vibratory Bowl Feeder) JHIMS DPS-2 ให้กำลังการผลิต 3,600–7,200 UPH เทียบกับ 800–1,200 UPH ของการวางด้วยมือ รักษาอัตราของเสียให้ต่ำกว่า 0.5% เทียบกับ 5–15% และใช้ผู้ปฏิบัติงานหนึ่งคนดูแลเครื่องสี่เครื่องขึ้นไป เมื่อดูจากสายการผลิตของลูกค้าหลายราย ระยะคืนทุนอยู่ระหว่าง 6 ถึง 11 เดือน เร็วขึ้นเมื่อเลนส์มีราคาแพง เพราะเลนส์ที่ถูกคัดออกทุกชิ้นคือการตัดจำหน่ายเต็มต้นทุนชิ้นส่วน

ประเด็นสำคัญที่ได้

  • กำลังการผลิต: 3,600–7,200 UPH บน DPS-2 เทียบกับ 800–1,200 UPH เมื่อทำด้วยมือ — ต่างกัน 3–6 เท่า วัดจากเลนส์ที่ห่างกัน 0.5–1 วินาทีต่อราง
  • คุณภาพ: ของเสียลดจาก 5–15% เหลือต่ำกว่า 0.5% และความแปรปรวนระหว่างกะลดจาก ±30–40% เหลือต่ำกว่า 3%
  • แรงงาน: ค่าแรงพนักงานคิดเป็นเพียง 30–40% ของต้นทุนการป้อนชิ้นงานด้วยมือจริง ๆ เท่านั้น ส่วนที่เหลือคือการแก้ไขชิ้นงาน (rework) การหยุดชะงักสั้น ๆ การป้อนงานให้ AOI และการคืนสินค้าจากลูกค้า
  • ระยะเวลาคืนทุน: 6–11 เดือนเมื่อเดินเครื่องกะเดียว 8 ชั่วโมง เร็วขึ้นเมื่อเดินหลายกะหรือผลิตเลนส์มูลค่าสูง (กรณีอ้างอิงที่เผยแพร่: 6 เดือนที่สายการผลิต LED ในเมืองตงก่วน)
  • การใช้แรงงานคนยังเหมาะสม: ต่ำกว่าประมาณ 50,000 เลนส์ต่อเดือน กะเดียว ผลิตงานต้นแบบที่มีสินค้าเปลี่ยนตลอด และไม่มีลูกค้าที่เข้มงวดเรื่องคุณภาพ
  • การขยายกำลังการผลิต: DPS-2 เริ่มต้นด้วยรางจาน 2 ราง และขยายได้ถึง 10 ช่อง แต่ละช่องมีชุดขับ เซนเซอร์ และระบบแก้การติดขัดแยกอิสระ — ฟีดเดอร์ชุดเดียวครอบคลุมสินค้าทั้งตระกูลได้

การป้อนเลนส์ SMT ด้วยมือมีต้นทุนจริงเท่าไร

การป้อนชิ้นงานด้วยมือดูเหมือนไม่มีค่าใช้จ่าย เพราะไม่มีเครื่องจักรอยู่ในใบแจ้งหนี้ แต่เงินรั่วไหลออกไปอีกสี่ทาง และสามในนั้นไม่เคยปรากฏอยู่ในเอกสารต้นทุนเลย

พนักงานที่ผ่านการฝึกอบรมหยิบเลนส์ทีละชิ้นและวางลงในถาดกำหนดทิศทาง ข้อมูลทดสอบที่เผยแพร่สำหรับการเปรียบเทียบในหน้านี้ระบุอัตราที่ทำได้ 800–1,200 UPH ต่อคน โดยมีเลนส์ถูกคัดออก 5–15% จากการติดขัด รอยขีดข่วน หรือวางผิดทิศทาง ตัวเลขการคัดออกไม่ได้คงที่ แต่แปรผันตามกะ ความเหนื่อยล้า และล็อตของเลนส์ โดยกะกลางคืนมักมีอัตราคัดออกสูงกว่ากะกลางวัน 40% สำหรับชิ้นงานเดียวกัน

ต้นทุน 4 รายการที่มักมองไม่เห็น

  • แรงงานในงานแก้ไข (Rework). เลนส์ที่จัดทิศทางผิดทุกชิ้นจะถูกพบในภายหลัง — ที่สถานี AOI หรือในการทดสอบขั้นสุดท้าย — แล้วจึงแก้ไขด้วยมือ การ Rework ทำให้เสียเวลาพนักงานถึงสองครั้ง คือครั้งหนึ่งตอนป้อนชิ้นงาน และอีกครั้งตอนแก้ไข
  • การหยุดชะงักช่วงสั้นๆ เซลล์การผลิตแบบทำมือสูญเสียกำลังการผลิตตามทฤษฎี 5–15% ไปกับการเริ่มเดินเครื่องใหม่ การเติมหลอดบรรจุ และการแก้ทิศทางชิ้นงาน ซึ่งไม่เคยถูกบันทึกว่าเป็นเวลาหยุดเครื่อง
  • ภาระงาน AOI และการตรวจสอบ อัตราการปฏิเสธของชิ้นงานขาเข้าที่สูงขึ้นหมายถึงชิ้นส่วนที่ถูกระบุว่าผิดปกติมากขึ้น ต้องตรวจซ้ำมากขึ้น และต้องให้ผู้ปฏิบัติงานตัดสินใจมากขึ้น ซึ่งทำให้อัตราการแจ้งผลผิด (false call) สูงขึ้นด้วย
  • การคืนสินค้าจากลูกค้า ของเสียที่หลุดรอดออกไปคือส่วนที่แพงที่สุด: โมดูลที่ถูกส่งคืนมีต้นทุนสูงกว่าเลนส์ที่เป็นสาเหตุหลายเท่า บวกค่าขนส่ง และบวกความน่าเชื่อถือของใบเสนอราคาครั้งถัดไป

เมื่อรวมรายการเหล่านี้เข้าด้วยกัน ต้นทุนที่มองเห็นได้ — ค่าจ้างบวกเลนส์ที่ทิ้ง — คิดเป็นเพียงประมาณ 30–40% ของต้นทุนการป้อนด้วยมือที่เกิดขึ้นจริง

รายการต้นทุนแปดบรรทัดเดียวกัน คิดราคาทั้งบนสถานีแบบใช้แรงคนและบนสถานี DPS-2 ประเด็นของตารางคือ บรรทัดที่มองเห็นชัด — ค่าแรง — ไม่ใช่บรรทัดที่ใหญ่ที่สุด

รายการต้นทุน สถานีแบบใช้คน สถานี DPS-2
แรงงานทางตรง พนักงาน 2–3 คนต่อสายการผลิต ค่าแรงคิดตามอัตราจริงที่โรงงานจ่าย ผู้ปฏิบัติงาน 1 คนดูแลเครื่องตั้งแต่ 4 เครื่องขึ้นไป
ของเสียและการสูญเสียวัสดุ เลนส์ถูกคัดออก 5–15% บวกกับวัสดุที่ใช้ไปแล้ว อัตราของเสียต่ำกว่า 0.5% การสูญเสียวัสดุจึงใกล้ระดับต่ำสุดของกระบวนการ
แรงงานแก้ไขงาน เลนส์ที่วางไม่ตรงทุกตัวจะถูกพบภายหลังและแก้ไขด้วยมือ ควบคุมทิศทางก่อนถึงหัววางชิ้นส่วน
การหยุดชะงักเล็กน้อย การรีสตาร์ท การเติมซ้ำ และการแก้ไข ที่ไม่มีวันถูกบันทึกในรายงานดาวน์ไทม์ การป้อนอย่างต่อเนื่องพร้อมการกู้คืนเมื่อติดขัดแยกตามช่อง
ภาระการตรวจสอบ การตรวจรับที่เข้มงวดขึ้นทำให้ AOI ตรวจพบชิ้นงานเสียมากขึ้น การป้อนที่เสถียรช่วยลดการตรวจผิดพลาดและการตรวจซ้ำ
การคืนสินค้าจากลูกค้า ข้อบกพร่องที่หลุดออกไปถูกส่งคืน พร้อมภาระค่าขนส่งและความเสี่ยงด้านการรับประกัน ควบคุมของเสียที่ต้นเหตุ แทนการคัดออกตอนตรวจสอบขั้นสุดท้าย
ต้นทุนเครื่องจักร ไม่มีเครื่องจักร แต่ก็ไม่มีเพดานกำลังการผลิตเช่นกัน เริ่มจากตัวเลขพื้นฐานที่ปรับเพิ่มตามจำนวนช่องและออปชันที่เลือก
การเพิ่มกำลังผลิตและฝึกอบรม 2–4 สัปดาห์ก่อนที่พนักงานใหม่จะทำได้ตามเป้าอัตราการผลิต การฝึกอบรม 1–3 วันบน HMI
มุมมองจากด้านบนเข้าไปในถาดสั่นสีน้ำเงินที่เต็มไปด้วยเลนส์ออปติกทรงกลมขนาดเล็กเรียงตามรางวน
ต้นทุนของการป้อนด้วยมือจ่ายเป็นครั้งต่อการสัมผัสชิ้นงาน: ทุกครั้งที่เลนส์ถูกหยิบจับระหว่างถาดกับเบ้า (nest) คือโอกาสที่จะเกิดการปนเปื้อนหรือวางผิดทิศ

การป้อนเลนส์อัตโนมัติเปลี่ยนอะไรบ้างบนสายการผลิต

เครื่อง JHIMS DPS-2 ป้อนเลนส์จากถาดสั่นที่ใช้ระบบขับสองความถี่ซึ่งจดสิทธิบัตรแล้ว และควบคุมให้เสถียรด้วยระบบวงปิด ชิ้นงานจึงมาถึงจุดหยิบในอัตราเดียวกัน ไม่ว่าจะเป็นชั่วโมงแรกของกะกลางวันหรือชั่วโมงสุดท้ายของกะกลางคืน

  • ความเร็ว: 0.5–1 วินาทีต่อเลนส์ต่อหนึ่งช่อง 3,600–7,200 UPH ขึ้นอยู่กับจำนวนช่องและรูปทรงของเลนส์
  • คุณภาพ: ของเสียต่ำกว่า 0.5% โดยควบคุมทั้งการเรียงทิศทางและการปนเปื้อนก่อนถึงหัววางชิ้นส่วน
  • ความยืดหยุ่น: รางจาน 2 รางเป็นมาตรฐาน ขยายได้ถึง 10 ช่อง รองรับเลนส์ขนาดเส้นผ่านศูนย์กลาง 3 mm ถึง 25 mm ทั้งทรงกลม ทรงสามขา และทรงหลายขา
  • เวลาเปลี่ยนรุ่น: การเปลี่ยนจีกและ Recipe ใช้เวลาไม่ถึง 5 นาที ซึ่งเป็นสิ่งที่ทำให้การผลิตหลายรุ่นพร้อมกันเป็นไปได้จริง
  • ภาระของผู้ปฏิบัติงาน: ผู้ปฏิบัติงานหนึ่งคนดูแลเครื่องตั้งแต่สี่เครื่องขึ้นไป โดยได้รับการฝึกอบรม 1–3 วันบน HMI หลายภาษา
  • การผสานรวมระบบ: ควบคุมด้วย PLC ผ่าน Modbus TCP เพื่อเชื่อมต่อกับ MES และแดชบอร์ด Industry 4.0 ติดตั้งเข้ากับสายการผลิตที่ป้อนเครื่องหยิบวางชิ้นส่วน (Pick and Place) ของ Hanwha, Yamaha, JUKI, Samsung, Hitachi และ Fuji ได้ทันที
  • การตรวจสอบย้อนกลับ: ระบบบันทึกข้อมูลในตัวบันทึกอัตราการป้อนและอัตราของเสียตามช่วงเวลา ซึ่งเป็นสิ่งที่ผู้ตรวจประเมินต้องการ
ภาพระยะใกล้ของแผ่นจับยึดสีดำที่ยึดเลนส์ออปติกใสเป็นแถวให้อยู่ในตำแหน่ง
การจัดทิศทางเป็นผลจากอุปกรณ์จับยึด ไม่ใช่จากความตั้งใจของคน: เมื่อตั้งรางและรังรับเรียบร้อย เลนส์ทุกตัวจะถูกป้อนในทิศทางเดียวกัน

การเปรียบเทียบเคียงกัน: แบบมือ แบบกึ่งอัตโนมัติ และ DPS-2

ตารางด้านล่างคือการเปรียบเทียบที่เราใช้ร่วมกับลูกค้าในการประเมินความเป็นไปได้ของโครงการ ตัวเลขเป็นค่าทั่วไปจากข้อมูลวิศวกรรมของ JHIMS และสายการผลิตของลูกค้า ให้ใช้เป็นจุดตั้งต้นและตรวจยืนยันกับเลนส์ของท่านเองด้วยการทดสอบตัวอย่าง

ระบบเมตริก การป้อนชิ้นงานด้วยมือ กึ่งอัตโนมัติ JHIMS DPS-2
UPH (เลนส์ต่อชั่วโมง) 800–1,200 1,500–2,500 3,600–7,200
อัตราของเสีย 5–15% 2–5% ต่ำกว่า 0.5%
จำนวนผู้ปฏิบัติงานต่อสายการผลิต 2–3 1–2 1 ตัวต่อ 4 เครื่องขึ้นไป
เวลาเปลี่ยนรุ่น 15–30 นาที 10–20 นาที ไม่เกิน 5 นาที
ความแปรปรวนระหว่างกะ ±30–40% ±15–25% ต่ำกว่า 3%
การฝึกอบรมพนักงาน 2–4 สัปดาห์ 1–2 สัปดาห์ 1–3 วัน
ต้นทุนแรงงานต่อปี (1 กะ) $15K–$25K $8K–$14K $3K–$5K
ต้นทุนเครื่องจักร $0 (เฉพาะค่าแรง) $4K–$7K เสนอราคาตามการกำหนดค่าแต่ละแบบ
ระยะเวลาคืนทุนโดยทั่วไป ไม่เกี่ยวข้อง 12–24 เดือน 6–11 เดือน
ประมาณการต้นทุน 5 ปี $90K–$180K (ดอลลาร์สหรัฐ) $45K–$70K $22K–$30K
ถาดสั่นป้อนเลนส์สองถาดบนตู้สีขาว พร้อมจอควบคุมบนแท่นวางข้างสายการผลิตเครื่องหยิบวางชิ้นส่วน (Pick and Place)
การกำหนดค่าแบบอัตโนมัติในตารางข้างต้น: ถาดสองถาด ตัวควบคุมหนึ่งตัว และผู้ปฏิบัติงานคอยดูแลแทนการหยิบวางด้วยมือ

วิธีคำนวณระยะเวลาคืนทุนของท่านเองในสี่บรรทัด

เครื่องคำนวณออนไลน์ที่ยกเลิกใช้งานไปแล้วบนหน้านี้เคยถามข้อมูลนำเข้าเก้าค่า แต่สี่ค่าในนั้นมีน้ำหนักเกือบทั้งหมดของการตัดสินใจ ท่านจึงคำนวณเองบนไวต์บอร์ดได้เลย:

  1. ค่าแรงงานคนต่อปี = จำนวนผู้ปฏิบัติงานต่อสาย × ค่าจ้างรายเดือนแบบรวมต้นทุนทั้งหมด × 12 การทำงานกะเดียวด้วยผู้ปฏิบัติงาน 2 คนที่ค่าจ้าง $600 ต่อเดือน คิดเป็น $14,400 ต่อปี
  2. ความสูญเสียจากของเสียต่อปี = จำนวนเลนส์ต่อเดือน × 12 × อัตราของเสีย × ต้นทุนต่อเลนส์ 20,000 เลนส์ต่อเดือน ที่อัตราของเสีย 12% และเลนส์ละ $0.84 คิดเป็น $24,192 ต่อปี — มากกว่าค่าจ้างแรงงาน
  3. ต้นทุนการเดินเครื่อง DPS-2 = พนักงานหนึ่งคนดูแลสี่เครื่อง และอัตราของเสียต่ำกว่า 0.5% ที่ปริมาณการผลิตเท่ากัน ค่าแรงและค่าของเสียลดลงเหลือประมาณ $3,300 ต่อปี
  4. ระยะเวลาคืนทุน = ต้นทุนเครื่อง ÷ เงินที่ประหยัดได้ต่อปี เทียบกับราคาฐานที่เสนอเป็นรายโครงการ การประหยัด 35,000 เหรียญสหรัฐต่อปี จะคืนทุนได้ในไม่กี่เดือน โดยสายการผลิตของลูกค้าเรามักอยู่ที่ 6 ถึง 11 เดือน เมื่อรวมช่วงเพิ่มกำลังผลิตและ Lead time แล้ว

มีสองตัวแปรที่มีผลต่อคำตอบมากที่สุด คือมูลค่าของเลนส์ (เลนส์ราคา $2 ทำให้ของเสียมีต้นทุนแพงกว่าเลนส์ราคา $0.20 ถึงสิบเท่า) และโครงสร้างกะ (การทำงาน 2 กะช่วยเพิ่มการประหยัดค่าแรงเป็นราวสองเท่า โดยต้นทุนเครื่องไม่ได้เพิ่มเป็นสองเท่า)

ตัวเลขเหล่านี้มาจากไหน — และจะตรวจสอบยืนยันได้อย่างไร

ทุกตัวเลขในหน้านี้มีที่มาจากสองแหล่ง คือ การวัดทางวิศวกรรมของ JHIMS บนแพลตฟอร์ม DPS-2 (อัตราการป้อน อัตราของเสีย ความสม่ำเสมอของทิศทางการวางตัว เวลาเปลี่ยนรุ่น) และข้อมูลที่บันทึกไว้จากสายการผลิตที่ติดตั้งใช้งานแล้วของลูกค้าในงานไฟ LED อิเล็กทรอนิกส์ยานยนต์ ทัศนศาสตร์ทางการแพทย์ และการผลิตอิเล็กทรอนิกส์สำหรับผู้บริโภค

ท่านไม่จำเป็นต้องเชื่อคำกล่าวอ้างนั้น ส่งเลนส์ของท่านเองมา 500–800 ชิ้น แล้วเราจะทดสอบการป้อนฟรี 48 ชั่วโมง จากนั้นส่งรายงานพร้อมอัตราการป้อนที่วัดได้ รายละเอียดการคัดทิ้งแยกตามสาเหตุ และวิดีโอเลนส์ของท่านที่กำลังเดินเครื่อง รวมถึงข้อมูลอนุกรมเวลาที่อยู่เบื้องหลัง หากตัวเลขไม่ตรงกับชิ้นงานของท่าน ก็ควรรู้ไว้ก่อนตัดสินใจสั่งซื้อ

สิ่งที่ต้องแยกให้ออกเมื่ออ่านหน้านี้ คือความต่างระหว่างค่าที่วัดได้จริงกับค่าที่อ้างอิงมาจากที่อื่น ค่าที่วัดได้จริงมาจากเลนส์ ราง และอุปกรณ์จับยึดชุดเดียวกับที่ให้ค่านั้น ส่วนค่าที่อ้างอิงจากที่อื่นคือตัวเลขที่ยืมมาจากงานที่คล้ายกัน แล้วสมมติว่าใช้ได้กับงานของท่าน

อัตราการป้อนและอัตราของเสียเป็นค่าที่วัดได้จริง และเป็นตัวเลขสองตัวที่ชี้ขาดว่ากรณีลงทุนนั้นคุ้มหรือไม่ จึงเป็นเหตุผลที่เราเสนอตัวเลขต่อช่องทางแทนที่จะเป็นต่อเครื่อง และเหตุผลที่การทดสอบตัวอย่างใช้ชิ้นงานจริงของท่าน ข้อมูลลูกค้าที่อ้างถึงในที่นี้มาจากไลน์ที่ติดตั้งใช้งานแล้วในงานไฟส่องสว่าง LED อิเล็กทรอนิกส์ยานยนต์ ออปติกทางการแพทย์ และอิเล็กทรอนิกส์สำหรับผู้บริโภค ซึ่งแต่ละแห่งเริ่มจากฐานตั้งต้นที่ต่างกัน

การตรวจสอบตัวเลขควรทำได้โดยไม่ต้องเชื่อผู้ขายที่ให้ตัวเลขนั้น ขอโครงสร้างข้อมูลดิบของทุกข้อกล่าวอ้าง เช่น อัตราการป้อนต่อช่องในช่วงกะที่จับเวลาได้ จำนวนของเสียพร้อมหมวดหมู่สาเหตุ และระบุเลนส์และชุดจับยึดที่ใช้ผลิตตัวเลขเหล่านั้น

DPS-2 บันทึกอัตราการป้อนและอัตราการคัดทิ้งเป็นข้อมูลประจำสายการผลิต ทำให้วัดซ้ำด้วยวิธีเดิมได้หลังการติดตั้ง และนำไปเทียบกับรายงานผลทดสอบตัวอย่างแทนที่จะเทียบกับโบรชัวร์ หากผู้ขายแสดงตัวเลขได้แต่บอกเงื่อนไขเบื้องหลังไม่ได้ ให้ถือว่าตัวเลขนั้นเป็นเพียงคำกล่าวอ้าง และหากให้ได้ทั้งสองอย่างไม่ได้เลย ก็ให้ถือว่าไม่มีคำกล่าวอ้างนั้น
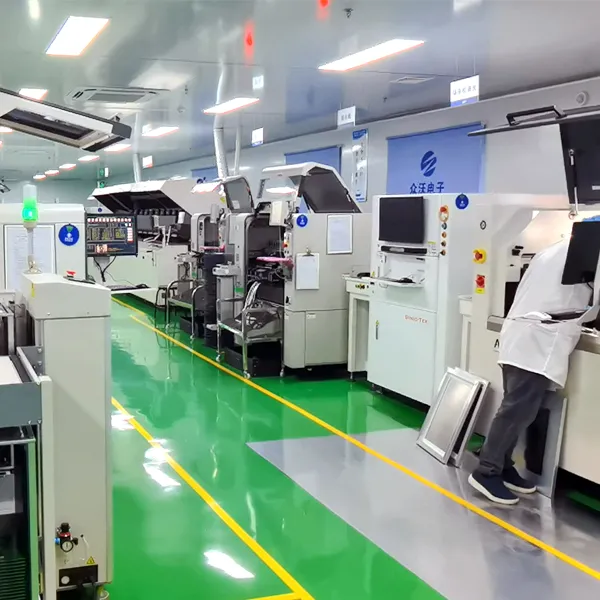
สายการผลิต SMT ที่เดินเครื่องอยู่ในโรงงานของลูกค้า พื้นสีเขียวและมีแผงตลอดแนวสายการผลิต
ข้อมูลลูกค้าในหน้านี้มาจากสายการผลิตที่ติดตั้งแล้วเช่นเดียวกับเครื่องนี้ ในอุตสาหกรรมไฟ LED ยานยนต์ ทัศนศาสตร์การแพทย์ และอิเล็กทรอนิกส์สำหรับผู้บริโภค

คู่มือการตัดสินใจ: รูปแบบการติดตั้งใดเหมาะกับการผลิตของท่าน

การป้อนด้วยมือยังคงเป็นคำตอบที่เหมาะสมเมื่อ

  • ปริมาณต่ำกว่าประมาณ 50,000 เลนส์ต่อเดือน
  • โรงงานเดินเครื่องกะเดียวไม่ถึง 2,000 ชั่วโมงต่อปี
  • ต้นทุนแรงงานต่ำจริงและมีพนักงานเดินเครื่องพร้อมใช้งาน
  • ผลิตภัณฑ์เปลี่ยนบ่อยจนอุปกรณ์จับยึดต้องสร้างใหม่ก่อนจะตัดค่าเสื่อมหมด (ช่วงสร้างต้นแบบ)
  • ไม่มีลูกค้ารายใดกำหนดข้อกำหนดคุณภาพขาเข้าหรือการตรวจสอบย้อนกลับกับท่าน

การป้อนอัตโนมัติคุ้มทุนด้วยตัวเองเมื่อ

  • ปริมาณงานเกิน 50,000 เลนส์ต่อเดือน หรือท่านกำลังเพิ่มกะที่สองหรือกะที่สาม
  • ต้นทุนพนักงานแบบรวมค่าใช้จ่ายทั้งหมดอยู่ที่มากกว่า $400 ต่อคนต่อเดือน
  • ลูกค้าที่ไวต่อคุณภาพ: ยานยนต์ ทัศนศาสตร์การแพทย์ จอแสดงผล LED หรืองานไฟส่องสว่างที่มีความเสี่ยงด้านการรับประกัน
  • คุณใช้เลนส์มากกว่า 2 ชนิดหรือเปลี่ยนสินค้าบ่อย (เปลี่ยนรุ่นต่ำกว่า 5 นาที)
  • คุณต้องการข้อมูลการตรวจสอบย้อนกลับ (traceability) สำหรับการออดิตหรือแดชบอร์ด MES
  • ต้นทุนต่อหน่วยของเลนส์สูงพอที่ของเสียเพียงอย่างเดียวก็คุ้มค่าการลงทุนเครื่องนี้

ก่อนติดตั้งระบบอัตโนมัติ ให้ยืนยันก่อนว่าท่านกำลังจ่ายเงินแก้ปัญหาอาการใด อาการแต่ละข้อทางซ้ายชี้ไปที่การวัดที่แตกต่างกัน และผลการวัดเป็นตัวตัดสินว่าฟีดเดอร์คือรายจ่ายที่ถูกต้องหรือไม่

อาการที่พบในสายการผลิต มักหมายถึงอะไร สิ่งที่ควรวัดก่อน
เครื่องวางชิ้นส่วนต้องรอระหว่างรอบการทำงาน อัตราการป้อนต่ำกว่าที่เครื่องใช้ ปริมาณเลนส์ที่ใช้ต่อชั่วโมงเทียบกับอัตราการป้อนที่ทำได้จริง
ของเสียเพิ่มขึ้นในกะดึก การจัดทิศทางและการหยิบจับชิ้นงานที่ขึ้นอยู่กับความเหนื่อยล้าของผู้ปฏิบัติงาน อัตราการคัดทิ้งแยกตามกะ ด้วยเลนส์และอุปกรณ์จับยึดชุดเดียวกัน
การแจ้งเตือนผิดพลาดของ AOI เพิ่มขึ้น ความแปรผันของทิศทางและสิ่งปนเปื้อนของชิ้นงานขาเข้า การถูกคัดทิ้งแยกตามสาเหตุในขั้นตอนการป้อน
เวลาติดตั้งเครื่องกินเวลาในกะการผลิต การติดตั้งอุปกรณ์จับยึดใหม่ด้วยมือทุกครั้งที่เปลี่ยนชนิดเลนส์ จำนวนครั้งที่เปลี่ยนรุ่นต่อสัปดาห์ และจำนวนนาทีต่อการเปลี่ยนหนึ่งครั้ง
จำนวนผู้ปฏิบัติงานเพิ่มขึ้นตามปริมาณงาน แรงงานป้อนชิ้นงานเพิ่มขึ้นเป็นเส้นตรงตามผลผลิต ต้นทุนแรงงานรวมต่อสายการผลิตต่อเดือน
ต้นทุนของเสียสูงกว่าค่าแรง มูลค่าของชิ้นเลนส์เป็นสาเหตุหลักของความสูญเสีย จำนวนเลนส์ต่อเดือน คูณอัตราของเสีย คูณต้นทุนต่อเลนส์
ข้อร้องเรียนเรื่องการปนเปื้อนจากลูกค้า การขนย้ายระหว่างถาดกับแท่นวาง หมวดหมู่ข้อบกพร่องในการทดสอบขั้นสุดท้ายและการส่งคืนจากลูกค้า
ปริมาณงานต่ำเกินไปเมื่อเทียบกับการลงทุน ไม่มีข้อจำกัดใดที่ระบบอัตโนมัติจะช่วยขจัดได้ ปริมาณเลนส์ต่อเดือน รูปแบบกะ และข้อกำหนดคุณภาพของลูกค้า
ประเภทสินค้าเปลี่ยนเร็วกว่าการตัดค่าเครื่องมือเฉพาะ (tooling) ต้นทุนอุปกรณ์จับยึดต่อชนิดสูงเกินปริมาณงานที่รองรับ จำนวนชิ้นต่อเลนส์หนึ่งชนิดก่อนการเปลี่ยนแบบครั้งถัดไป

เส้นทางการเปลี่ยนผ่าน: จากแบบใช้คนสู่แบบอัตโนมัติในสี่ขั้นตอน

  1. ทดสอบตัวอย่าง (1–3 วัน) ส่งเลนส์มา 500–800 ชิ้น เราจะรายงานอัตราการป้อน อัตราของเสีย และความสม่ำเสมอของทิศทางที่วัดจากชิ้นงานจริงของคุณ พร้อมข้อแนะนำเรื่องจำนวนช่องและอุปกรณ์จับยึด
  2. อุปกรณ์จับยึดและการกำหนดค่า (เสนอราคาตามแต่ละโครงการ) รางแบบจานและจิกจัดทิศทางผลิตให้เข้ากับรูปทรงเลนส์ของท่าน ทั้งแบบกลมและแบบหลายขา ขนาดเส้นผ่านศูนย์กลาง 3–25 mm จำนวนรางจะกำหนด ณ จุดนี้: มาตรฐาน 2 ราง ขยายได้ถึง 10 ราง
  3. การส่งมอบและการติดตั้ง การผลิตมาตรฐานใช้เวลา 15–20 วันทำการหลังชำระเงินมัดจำ มีบริการขนส่งแบบ DDP ถึงหน้างาน (ทางอากาศ 5–7 วัน ทางทะเล 15–35 วัน) การติดตั้งและการฝึกอบรมพนักงานใช้เวลา 1–3 วัน โดย HMI รองรับภาษาอังกฤษ จีน สเปน เวียดนาม ฮินดี และตุรกี
  4. การเพิ่มกำลังผลิตและการตรวจรับ อัตราการป้อน อัตราการคัดทิ้ง และการวางตัวของชิ้นงาน ได้รับการตรวจยืนยันเทียบกับรายงานผลทดสอบตัวอย่างก่อนส่งมอบ เงื่อนไขมาตรฐานคือชำระมัดจำ 70% ด้วย T/T พร้อมสั่งซื้อ และชำระอีก 30% ด้วย T/T ก่อนจัดส่ง พร้อมการรับประกัน 1 ปีและบริการสนับสนุนทางเทคนิคตลอดอายุการใช้งาน

รายการตรวจสอบความเข้ากันได้และการเชื่อมต่อ

ระบบป้อนอัตโนมัติเป็นการตัดสินใจระดับสายการผลิต ไม่ใช่ระดับเครื่องจักร ก่อนขอใบเสนอราคา ให้ตรวจสอบประเด็นทั้งหกข้อนี้ร่วมกับวิศวกรกระบวนการของท่าน:
  • อินเทอร์เฟซของเครื่องหยิบวางชิ้นส่วน: DPS-2 ป้อนเลนส์ให้เครื่องหยิบวางชิ้นส่วน (Pick and Place) ของ Hanwha, Yamaha, JUKI, Samsung, Hitachi และ Fuji โปรดตรวจสอบหัวดูดและรูปทรงตำแหน่งการหยิบให้ตรงกับรุ่นเครื่องของท่าน
  • การควบคุมและข้อมูล: ควบคุมด้วย PLC ผ่าน Modbus TCP — ยืนยันว่า MES หรือตัวควบคุมสายการผลิตของท่านจะรับข้อมูลอัตราการป้อนและข้อมูลการคัดทิ้งอย่างไร
  • ช่วงเลนส์: ขนาดเส้นผ่านศูนย์กลาง 3–25 mm; ขนาดสุดขั้วควรส่งทดสอบก่อนตัดสินใจสั่งซื้อ
  • การจับคู่กำลังการผลิต: กำหนดจำนวนช่องป้อนให้ฟีดเดอร์ป้อนได้เกินอัตราการใช้เลนส์ของเครื่องวางชิ้นส่วน ไม่ใช่กลับกัน
  • สภาพแวดล้อม: ข้อกำหนดด้าน ESD และความสะอาดของเซลล์โดยรอบ (งานทัศนศาสตร์การแพทย์และยานยนต์มักกำหนดทั้งสองข้อ)
  • พื้นที่ติดตั้งและระบบสาธารณูปโภค: ยืนยันพื้นที่โรงงานที่หัวสายการผลิตและความพร้อมของไฟและลมในตำแหน่งที่จะติดตั้งฟีดเดอร์ (Feeder)
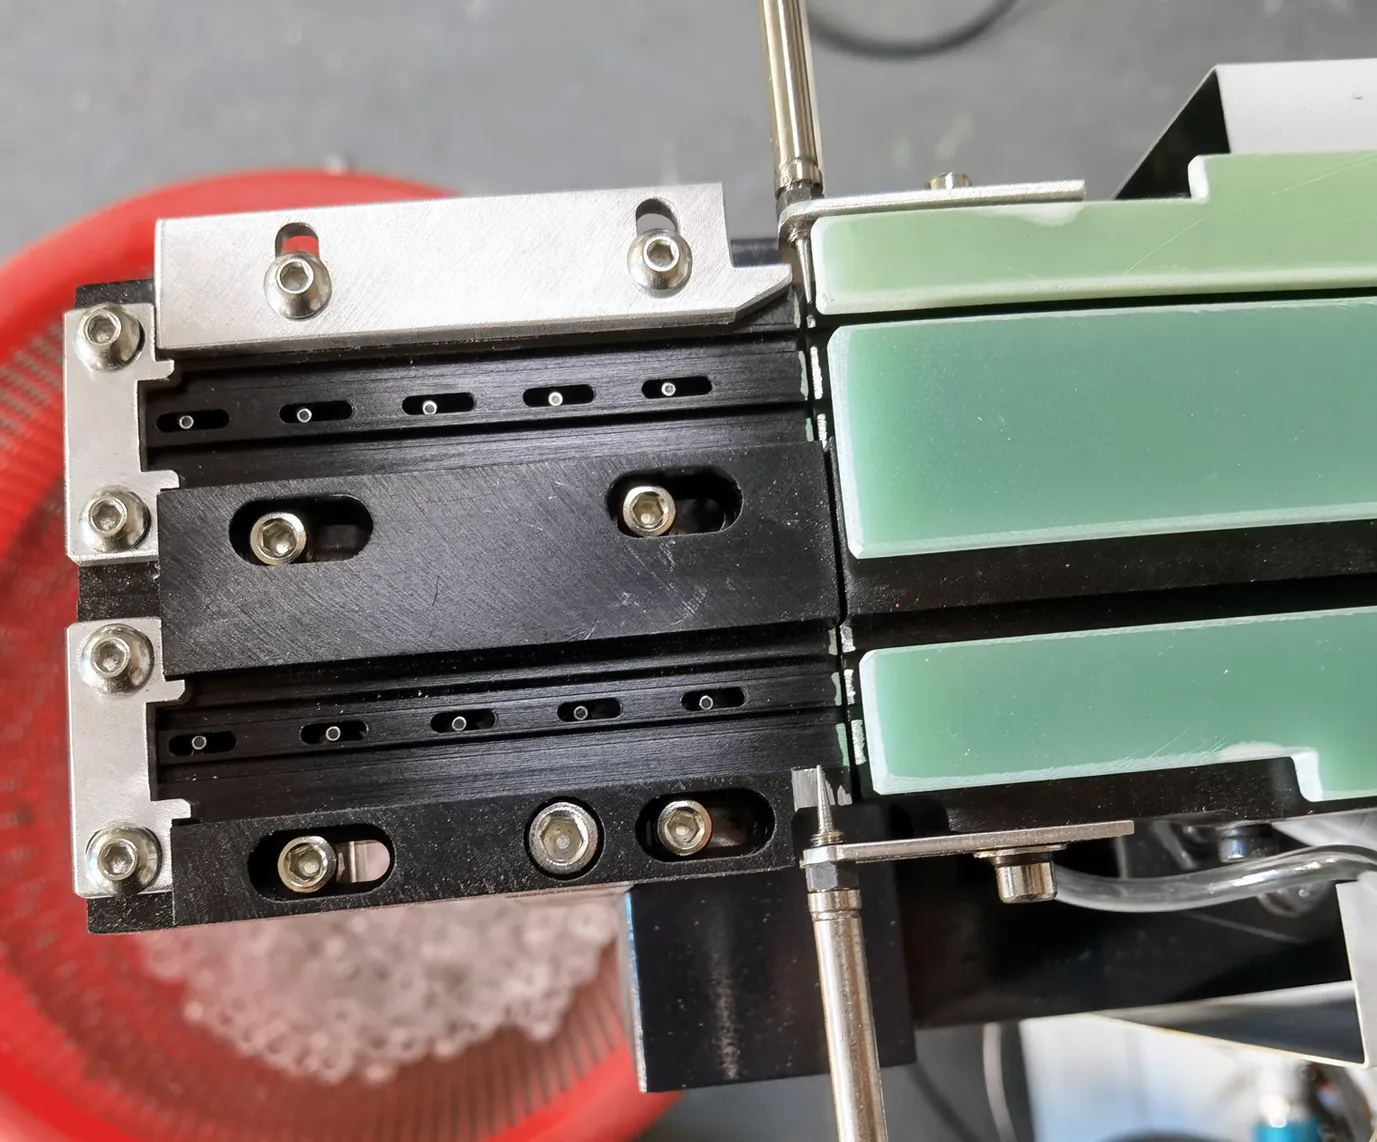
ภาพระยะใกล้ของแท่นรับชิ้นงานของฟีดเดอร์ (Feeder) พร้อมบล็อกกลึง รางเลื่อน และจุดตรวจจับว่ามีเลนส์อยู่
รายการตรวจสอบสิ้นสุดตรงนี้: แพลตฟอร์มหยิบต้องตรงกับระยะชักของหัวดูดและระยะเอื้อมของเครื่องที่มันให้บริการ

ทดสอบ DPS-2 ด้วยเลนส์ของคุณเอง

วิธีที่เร็วที่สุดในการยุติคำถามว่าเลือกใช้แรงงานคนหรือระบบอัตโนมัติในไลน์ของท่าน คือหยุดประเมินแล้วลงมือวัด ส่งเลนส์ 500–800 ชิ้นมาเพื่อทดสอบการป้อนฟรี 48 ชั่วโมง แล้วท่านจะได้รับรายงานที่บันทึกไว้ พร้อมอัตราการป้อนที่วัดได้ รายละเอียดอัตราของเสียแยกตามสาเหตุ และความสม่ำเสมอของทิศทางการวางตัว ซึ่งเป็นข้อมูลชุดเดียวกับที่เราใช้ประเมินระยะเวลาคืนทุน

หากท่านต้องการข้อมูลเชิงเทคนิคก่อน อ่านได้ว่าสถาปัตยกรรมแบบสองความถี่ให้การป้อนที่เสถียรได้อย่างไร หรือดูข้อกำหนดสเปก DPS-2 ฉบับเต็ม และหากต้องการหารือเรื่องโครงสร้างกะทำงาน ต้นทุนเลนส์ และปริมาณที่คาดว่าจะใช้ ส่งข้อความถึงวิศวกร JHIMS ทาง WhatsApp โดยปกติจะได้รับการตอบกลับภายในไม่กี่ชั่วโมง

สิ่งที่ได้รับหลังการทดสอบตัวอย่างคือเอกสารที่นำไปใช้ตัดสินใจได้จริง ประกอบด้วยอัตราการป้อนที่วัดได้กับเลนส์ของท่าน จำนวนชิ้นที่ถูกคัดออกพร้อมสาเหตุแยกตามประเภท ทั้งการวางทิศทางผิด การติดขัด และรอยบนผิว ความสม่ำเสมอของทิศทางการวางที่จุดหยิบ และวิดีโอการเดินเครื่อง เพื่อให้ตรวจสอบกลไกได้จากภาพจริง ไม่ใช่เพียงคำอธิบาย

เนื่องจากการทดสอบยังช่วยกำหนดการกำหนดค่าเครื่องด้วย รายงานที่ส่งกลับมาจึงระบุจำนวนช่องทางและข้อแนะนำด้านอุปกรณ์จับยึด ซึ่งเป็นข้อมูลตั้งต้นที่การประเมินระยะเวลาคืนทุนต้องใช้ ราคาเครื่องและจำนวนช่องทางเป็นต้นทุนเพียงสองรายการที่แบบจำลองนี้ดึงมาจากฝั่งซัพพลายเออร์ ส่วนที่เหลือทั้งหมด ทั้งค่าแรงของท่าน ปริมาณงาน ต้นทุนเลนส์ และอัตราของเสียในปัจจุบัน ยังคงอยู่ในฝั่งของท่าน

ควรทดสอบก่อนตัดสินใจเลือกผู้จำหน่าย ไม่ใช่หลังลงนามแล้ว การเดินเครื่องทดสอบ 48 ชั่วโมงด้วยเลนส์ 500–800 ชิ้น มีต้นทุนเพียงกล่องจัดส่งและเวลาไม่กี่วัน และจะยืนยันอัตราที่ต้องการได้ หรือชี้ให้เห็นว่าต้องใช้จำนวนรางหรืออุปกรณ์จับยึดที่แตกต่างออกไปเพื่อให้ได้อัตรานั้น

ผลลัพธ์ทั้งสองแบบมีคุณค่า แบบแรกคือการตัดสินใจบนพื้นฐานของข้อมูล แบบที่สองคือการตัดสินใจก่อนที่เงินลงทุนจะถูกใช้ไป ในสายการผลิตที่ป้อนชิ้นงานอัตโนมัติอยู่แล้ว และปัญหาที่ร้องเรียนคือคุณภาพไม่ใช่ความเร็ว การทดสอบแบบเดียวกันนี้ใช้เป็นเครื่องมือวินิจฉัยได้ เพราะการแยกสาเหตุของของเสียจะชี้ว่าต้นเหตุอยู่ที่รางป้อน อุปกรณ์จับยึด หรืออยู่ที่ล็อตของเลนส์เอง

วิศวกรทำงานที่เครื่องอัตโนมัติพร้อมแผงควบคุมและคอมพิวเตอร์ในห้องทำงาน
การทดสอบตัวอย่างเป็นการทดสอบทางวิศวกรรม ไม่ใช่การสาธิต: มีการวัดเลนส์ บันทึกสาเหตุของทุกความล้มเหลว และรายงานผลลัพธ์

สามสิบวันแรกหลังการเปลี่ยนระบบ

ระบบอัตโนมัติเปลี่ยนรูปแบบความล้มเหลวของขั้นตอนการป้อน และเดือนแรกคือช่วงที่ความเปลี่ยนแปลงนั้นปรากฏชัด ในแบบที่ทำด้วยมือ คุณภาพขึ้นอยู่กับความเหนื่อยล้าของผู้ปฏิบัติงาน ความเสี่ยงจึงเพิ่มขึ้นเรื่อย ๆ ตลอดกะ แต่กับฟีดเดอร์ที่ควบคุมได้ อัตราการป้อนชิ้นงานถูกกำหนดโดยระบบขับและอุปกรณ์จับยึด ความเสี่ยงจึงย้ายไปอยู่ที่การตั้งค่าและที่ล็อตของเลนส์แทน

ในช่วงแรกให้คาดว่าจะใช้เวลากับงานสามอย่าง: ยืนยันความสูงของชิ้นงานเทียบกับระยะชักของหัวดูด โหลด Recipe ของเลนส์เข้า PLC เพื่อให้การเปลี่ยนรุ่นเป็นการเรียกคืนค่าแทนการปรับตั้งใหม่ และปรับแต่งอุปกรณ์จับยึดให้เข้ากับเลนส์ที่ผลิตจริงไม่ใช่ตัวอย่างที่ทดสอบ การฝึกอบรมผู้ปฏิบัติงานใช้เวลาหนึ่งถึงสามวันบน HMI หลายภาษา และควรเพิ่มหัวข้อการจัดการชิ้นงานที่ถูกคัดออก ซึ่งผู้ปฏิบัติงานใหม่อาจทำให้เกิดความแปรปรวนขึ้นได้อีก

ในเดือนแรกให้วัด 3 เรื่องนี้และจดบันทึกทุกสัปดาห์ ได้แก่ อัตราการป้อนเทียบกับข้อกำหนดที่ต้องการ อัตราของเสียพร้อมการแยกสาเหตุ และความแปรปรวนระหว่างกะ ตัวชี้วัดตัวที่สามมักหายไปเพราะไลน์ที่ใช้แรงคนช่วยกลบมันไว้ กะดึกที่มีอัตราของเสียสูงกว่ากะกลางวัน 40% บนชิ้นงานเดียวกันเป็นเรื่องที่พบได้บ่อย และแทบไม่เคยปรากฏในรายงานประจำกะ

ฟีดเดอร์ (Feeder) ที่ควบคุมได้ดีควรมีความแปรปรวนต่ำกว่า 3% หากทำไม่ได้ สาเหตุปกติมักมาจากอุปกรณ์จับยึดชิ้นงานมากกว่าตัวขับเคลื่อน ซึ่งหมายความว่าการแก้ไขเป็นเรื่องทางกลและเฉพาะเจาะจง ข้อสุดท้ายคือวินัย: อย่าปรับตั้งเครื่องใหม่ทุกครั้งที่ล็อตเลนส์ดูจะป้อนยาก ฟีดเดอร์ที่ถูกปรับโดยสามคนในสองสัปดาห์ได้สูญเสียความสามารถในการเทียบเคียงซึ่งทำให้การทดสอบตัวอย่างมีประโยชน์

การผลิตแบบหลากหลายรุ่น (High-Mix): จุดที่เครื่องกึ่งอัตโนมัติยังชนะ

ระหว่างสถานีที่ใช้แรงงานล้วนกับฟีดเดอร์ (Feeder) แบบอัตโนมัติเต็มรูปแบบยังมีรูปแบบกึ่งอัตโนมัติอยู่ และสำหรับบางโรงงาน นี่คือคำตอบที่ใช่ ไม่ใช่การประนีประนอม สถานีแบบกึ่งอัตโนมัติโดยทั่วไปทำงานที่ 1,500–2,500 UPH โดยมีอัตราของเสียอยู่ในช่วง 2–5% ใช้ผู้ปฏิบัติงาน 1-2 คนต่อสายการผลิต และเปลี่ยนรุ่นได้ภายใน 10–20 นาที

เมื่อเทียบกับการป้อนด้วยมือ ระบบนี้ขจัดขั้นตอนการตัดสินทิศทาง แต่ยังคงให้พนักงานอยู่ในวงจรสำหรับการโหลดและการตรวจสอบ เหมาะกับการผลิตที่เปลี่ยนเลนส์หลายครั้งต่อวันและปริมาณต่อรุ่นไม่มาก เพราะไม่จำเป็นต้องใช้จิก (tooling) เฉพาะสำหรับเลนส์แต่ละชนิดมากเท่ากรณีอื่น และยังเหมาะกับโรงงานที่คอขวดไม่ใช่การป้อนชิ้น: หากเครื่องวางชิ้นส่วนถูกจำกัดด้วยปัจจัยอื่น ฟีดเดอร์ (Feeder) ที่เร็วกว่าก็เพียงทำให้คิวยาวขึ้น

งานผลิตแบบหลายรุ่นผสมในสายเดียว (high-mix) คือจุดที่การคำนวณได้เปรียบจริงทั้งสองทาง ฝั่งเครื่องอัตโนมัติต้องสร้างอุปกรณ์จับยึดแยกตามเลนส์แต่ละรุ่น และการเปลี่ยนรุ่นได้ภายในห้านาทีด้วย Recipe บน PLC คือสิ่งที่ทำให้ตารางผลิตแบบผสมรุ่นเป็นไปได้ ส่วนฝั่งทำมือไม่มีอุปกรณ์จับยึดที่ต้องตัดค่าเสื่อม ดังนั้นเลนส์รุ่นใดก็ผลิตได้ในวันถัดไปโดยไม่มีต้นทุนการเตรียมงาน

ดังนั้นการตัดสินใจจึงขึ้นอยู่กับว่าเลนส์แต่ละแบบจะถูกผลิตจริงกี่ชิ้นก่อนที่การออกแบบจะเปลี่ยน เมื่อจำนวนมาก ค่าเครื่องมือจะคืนทุนภายในไม่กี่สัปดาห์ และระบบอัตโนมัติชนะทั้งด้านคุณภาพและแรงงาน เมื่อจำนวนน้อยและสินค้าเปลี่ยนรุ่นบ่อย รูปแบบผสมมักดีที่สุด คือใช้ฟีดเดอร์ (Feeder) อัตโนมัติหนึ่งชุดสำหรับเลนส์ที่ผลิตปริมาณมาก และใช้สถานีกึ่งอัตโนมัติหรือสถานีแบบมือสำหรับกลุ่มที่เหลือ

สินค้าที่เกี่ยวข้อง

ข้อมูลจำเพาะทั้งหมดของ DPS-2ที่เกี่ยวข้องข้อมูลจำเพาะทั้งหมดของ DPS-2ข้อมูลจำเพาะทั้งหมดของ DPS-2ดูสินค้า →Mounter แบบโมดูลาร์ความเร็วสูงขนาดกะทัดรัด Yamaha YSM10อุปกรณ์เสริมMounter Yamaha YSM10 (เครื่องหยิบวางชิ้นส่วน)Mounter แบบโมดูลาร์ขนาดกะทัดรัดความเร็วสูง – 46,000 CPH, ฟีดเดอร์ 96 ตัว, e-Vision + Side Viewดูสินค้า →เครื่องหยิบวางชิ้นส่วน (Pick and Place) Yamaha YSM20Rเครื่องหยิบวางชิ้นส่วน Yamaha YSM20Rเครื่องวางชิ้นส่วน (Mounter) แบบโมดูลาร์ 95,000 CPH — ใช้คู่กับสายป้อนเลนส์ DPS-2ดูสินค้า →เครื่องตรวจสอบครีมบัดกรี 3D SPI JHIMSการตรวจสอบครีมบัดกรีด้วย SPI 3Dจับข้อบกพร่องของการพิมพ์ได้ก่อนเข้าเตาอบรีโฟลว์ (Reflow Oven) ด้วยการตรวจครีมบัดกรี 3D แบบ 100%ดูสินค้า →เตาอบรีโฟลว์ลมร้อนไร้สารตะกั่ว JHIMS R10เตาอบรีโฟลว์ R10การรีโฟลว์ด้วยลมร้อนแบบไร้สารตะกั่ว พร้อม Profile (โปรไฟล์อุณหภูมิ) ที่เสถียรสำหรับงานประกอบเลนส์ดูสินค้า →เครื่องจ่ายกาว JHIMS D900เครื่องจ่ายกาว D900การจ่ายกาวอย่างแม่นยำสำหรับขั้นตอนการเคลือบผิว (Conformal Coating) และการยึดติดเลนส์ดูสินค้า →

แหล่งข้อมูลที่เกี่ยวข้อง

Vibratory Feeder DPS-2 สำหรับเลนส์ ใช้กับงานหยิบวางชิ้นส่วน SMTสินค้าองค์ความรู้ผลิตภัณฑ์ DPS-2สถาปัตยกรรม ข้อกำหนดทางเทคนิค และความเหมาะสมกับผู้ซื้ออ่านเพิ่มเติม →คู่มือแก้ไขปัญหา DPS-2การสนับสนุนคู่มือการแก้ไขปัญหา DPS-2ขั้นตอน อาการ → สาเหตุ → การแก้ไขอ่านคู่มือ →วิธีเลือกฟีดเดอร์เลนส์ SMT พร้อมคู่มือแนะนำการซื้อคู่มือเลือกซื้อวิธีเลือกฟีดเดอร์เลนส์สำหรับ SMT (2026)เส้นทางการตัดสินใจซื้อ 8 ขั้นตอน คะแนนประเมินซัพพลายเออร์ และการเปรียบเทียบระบบสองความถี่กับความถี่เดียวอ่านบทความ →กรณีศึกษา ROI ของฟีดเดอร์ (Feeder) เลนส์ SMTกรณีศึกษากรณีศึกษา ROI ของฟีดเดอร์ป้อนเลนส์ SMTผล KPI ที่เกิดขึ้นจริง: อัตราของเสีย 12%→0.3%, UPH 900→3420, ระยะเวลาคืนทุน 7 เดือนอ่านบทความ →อภิธานศัพท์ระบบอัตโนมัติของการป้อนเลนส์ SMTอภิธานศัพท์อภิธานศัพท์การป้อนเลนส์ SMTคำศัพท์สำหรับการป้อนแบบสั่น การควบคุม PID และตัวชี้วัด UPHอ่านอภิธานศัพท์ →การเปรียบเทียบถาดสั่น (Vibratory Bowl Feeder) แบบสองความถี่กับความถี่เดียวการเปรียบเทียบถาดสั่น (Vibratory Feeder) แบบสองความถี่เทียบกับแบบความถี่เดียวการเปรียบเทียบทางเทคนิคของเทคโนโลยีการสั่นสองแบบอ่านบทความ →

คำถามที่พบบ่อย

การป้อนเลนส์อัตโนมัติเร็วแค่ไหนเมื่อเทียบกับพนักงานที่ป้อนด้วยมือ▼
DPS-2 ป้อนเลนส์หนึ่งชิ้นทุก 0.5–1 วินาทีต่อช่อง เท่ากับ 3,600–7,200 UPH ขึ้นอยู่กับจำนวนช่อง เทียบกับ 800–1,200 UPH ของพนักงานที่ผ่านการฝึกฝน บนฟีดเดอร์แบบสองช่อง นี่คือความต่างของกำลังการผลิต 3–6 เท่าเมื่อใช้เลนส์ชนิดเดียวกัน
ควรคาดหวังระยะเวลาคืนทุนเท่าใด▼
จากประสบการณ์ในสายการผลิตของลูกค้าหลายราย ระยะเวลาคืนทุนอยู่ที่ 6–11 เดือน เมื่อเดินเครื่องกะเดียว และสายการผลิต LED ที่เผยแพร่แล้วแห่งหนึ่งในเมืองตงก่วนทำได้ถึง 6 เดือน การเดินสองกะและเลนส์มูลค่าสูงจะทำให้คืนทุนเร็วขึ้น เพราะเงินที่ประหยัดจากแรงงานเพิ่มขึ้นเกือบสองเท่า ในขณะที่ต้นทุนเครื่องจักรไม่ได้เพิ่มขึ้น
DPS-2 หนึ่งชุดทดแทนพนักงานได้กี่คน▼
การป้อนด้วยมือโดยปกติใช้พนักงาน 2–3 คนต่อสายการผลิต ขณะที่พนักงานหนึ่งคนดูแลฟีดเดอร์ DPS-2 ได้สี่ตัวขึ้นไป บนสายการผลิตที่เทียบกันได้ในลักษณะเดียวกัน นี่คือการลดต้นทุนค่าแรงงานป้อนชิ้นงานลงประมาณ 85% ต่อปี
ระบบอัตโนมัติลดการปนเปื้อนและการคัดทิ้งได้จริงหรือไม่▼
ได้ อัตราของเสียลดจาก 5–15% เหลือต่ำกว่า 0.5% เลนส์อยู่ในถาดสั่นและรางตลอดเวลา ไม่ต้องถูกหยิบจับด้วยมือ ทำให้ควบคุมการปนเปื้อนและการวางผิดทิศได้ก่อนถึงหัววางชิ้นส่วน (Head) และความแตกต่างระหว่างกะลดลงต่ำกว่า 3%
DPS-2 รองรับเลนส์ขนาดและรูปทรงใดได้บ้าง▼
รองรับเลนส์เส้นผ่านศูนย์กลาง 3 mm ถึง 25 mm ทั้งแบบกลม แบบสามขา และแบบหลายขา อุปกรณ์จับยึดสร้างขึ้นเฉพาะตามชนิดเลนส์ ดังนั้นกรุณาส่งตัวอย่างมาพร้อมคำถามของท่าน แล้วเราจะยืนยันความเป็นไปได้ในรายงานผลการทดสอบ
จะติดตั้งเข้ากับสายการผลิตเครื่องหยิบวางชิ้นส่วน (Pick and Place) ที่มีอยู่ได้โดยไม่ต้องดัดแปลงหรือไม่▼
DPS-2 ป้อนเลนส์ให้เครื่องของ Hanwha, Yamaha, JUKI, Samsung, Hitachi และ Fuji ควบคุมด้วย PLC ผ่าน Modbus TCP ควรยืนยันหัวดูด (Nozzle) และรูปแบบการหยิบของท่านกับเราก่อน การติดตั้งส่วนใหญ่ไม่ต้องดัดแปลงเครื่องหยิบวางชิ้นส่วนเลย
ชุดป้อนชิ้นงานอัตโนมัติใช้พื้นที่โรงงานเท่าไร▼
ฟีดเดอร์ (Feeder) วางอยู่ที่หัวสายการผลิต ไม่ได้อยู่ภายในสายการผลิต จึงใช้พื้นที่เพียงตำแหน่งเครื่องเดียว เราจะให้ขนาดพื้นที่สำหรับการวางผังของท่านในขั้นตอนใบเสนอราคา เพียงส่งแบบผังสายการผลิตมา แล้วเราจะระบุระยะปลอดภัยที่ต้องเผื่อไว้ให้
ความแม่นยำในการป้อนชิ้นงานเปลี่ยนไปอย่างไรตลอดหนึ่งกะการผลิต▼
อัตราการป้อนและทิศทางของเลนส์คงที่ เพราะชุดขับเคลื่อนแบบสองความถี่ทำงานแบบ closed-loop ที่ให้ความเสถียร และระบบบันทึกข้อมูลในตัวจะบันทึกอัตราการป้อนและอัตราการคัดออกตามช่วงเวลา ต่างจากการป้อนด้วยมือโดยสิ้นเชิง ซึ่งอัตราการคัดออกในกะกลางคืนมักสูงกว่ากะกลางวันประมาณ 40%
พนักงานหนึ่งคนวางเลนส์ด้วยมือได้กี่ชิ้นต่อชั่วโมง▼
ข้อมูลอ้างอิงที่เผยแพร่และใช้ในหน้านี้ระบุว่าพนักงานที่ผ่านการฝึกอบรมทำได้ 800–1,200 UPH โดยมีเลนส์ถูกคัดออก 5–15% เพราะทิศทางไม่ถูกต้อง เสียหาย หรือติดขัด เมื่อเทียบกับ 3,600–7,200 UPH ต่อช่องบน DPS-2 ความต่างของกำลังการผลิตบนเลนส์เดียวกันจึงอยู่ที่สามถึงหกเท่า
ทำไมอัตราการคัดทิ้งด้วยแรงงานคนจึงเพิ่มขึ้นในกะกลางคืน▼
การจัดทิศทางด้วยสายตาเป็นงานที่คุณภาพลดลงเมื่ออ่อนล้า ชิ้นงานเดิมที่ผ่านเกณฑ์ในช่วงต้นกะกลับถูกคัดออกมากขึ้นในช่วงท้ายกะ กะกลางคืนมักมีอัตราการคัดออกสูงกว่ากะกลางวันประมาณ 40% เมื่อใช้เลนส์เดียวกัน ซึ่งเป็นต้นทุนจากความแปรปรวนที่ไม่เคยปรากฏในแผนกำลังการผลิต
การประเมินระยะเวลาคืนทุนต้องใช้ข้อมูลอะไรบ้าง▼
มีสี่ตัวเลขด้วยกัน คือจำนวนพนักงานต่อสายและค่าจ้างรวมภาระทั้งหมด ปริมาณเลนส์ต่อเดือนพร้อมอัตราของเสียและต้นทุนเลนส์ ราคา ฟีดเดอร์ (Feeder) ตามการกำหนดค่า และโครงสร้างกะทำงานของท่าน สองตัวแรกได้จากบัญชีของท่านเอง นี่จึงเป็นเหตุผลที่ควรลองคำนวณโมเดลนี้บนไวท์บอร์ดก่อนขอใบเสนอราคา
การเพิ่มกะที่สองช่วยให้ระยะเวลาคืนทุนดีขึ้นเท่าใด▼
ระบบนี้เพิ่มการประหยัดค่าแรงและของเสียได้ประมาณสองเท่า โดยต้นทุนเครื่องไม่ได้เพิ่มเป็นสองเท่า ระยะเวลาคืนทุนจึงสั้นลง กลุ่มลูกค้าอยู่ที่ 6–11 เดือนสำหรับการทำงานกะเดียว และมีเกณฑ์อ้างอิงที่เผยแพร่ไว้ที่ 6 เดือนในสายการผลิต LED แห่งหนึ่งในตงก่วน เลนส์มูลค่าสูงทำให้คืนทุนเร็วขึ้นอีก เพราะของเสียคิดเป็นราคาต่อชิ้นเลนส์
ฟีดเดอร์ (Feeder) แบบกึ่งอัตโนมัติเป็นทางเลือกขั้นกลางที่คุ้มค่าหรือไม่▼
ทำได้เช่นกัน ที่ 1,500–2,500 UPH โดยมีอัตราการคัดออก 2–5% และเวลาเปลี่ยนรุ่น 10–20 นาที เพราะระบบตัดการตัดสินใจเรื่องทิศทางออกไป แต่ยังให้พนักงานเดินเครื่องอยู่ในวงจรการทำงาน เหมาะกับโรงงานที่มีปริมาณงานต่อเลนส์แต่ละชนิดไม่มาก หรือโรงงานที่คอขวดอยู่ที่จุดอื่นของไลน์
ผู้ปฏิบัติงานต้องใช้เวลานานเท่าใดจึงจะใช้งานอุปกรณ์ป้อนชิ้นงานอัตโนมัติได้▼
การฝึกอบรมหนึ่งถึงสามวันบน HMI หลายภาษา เทียบกับสองถึงสี่สัปดาห์ที่ผู้ปฏิบัติงานใหม่ต้องใช้กว่าจะทำความเร็วได้ตามเป้าบนสถานีแมนนวล ควรเพิ่มหัวข้อการจัดการชิ้นงานที่ถูกคัดทิ้ง เพื่อให้การเคลียร์แผงติดขัดไม่กลายเป็นการปรับตั้งใหม่ทั้งระบบ
ฟีดเดอร์ (Feeder) ตัวเดียวรองรับแผนผลิตหลายรุ่นผสมได้หรือไม่▼
ได้ DPS-2 เริ่มต้นด้วยรางจานหมุนสองรางและขยายได้ถึงสิบช่อง แต่ละช่องมีระบบขับเคลื่อน เซ็นเซอร์ และระบบกู้คืนเมื่อติดขัดของตัวเอง และ PLC จัดเก็บค่าที่ตั้งไว้ล่วงหน้าของเลนส์ได้ถึง 50 ชนิด โดยเปลี่ยนรุ่นได้ภายในไม่ถึงห้านาที เครื่องเดียวจึงรองรับได้ทั้งตระกูลสินค้า ไม่ใช่แค่รหัสชิ้นส่วนเดียว
ควรทำอย่างไรกับเลนส์ที่ถูกคัดออกในขั้นตอนการป้อน▼
ให้นับแยกตามสาเหตุ ไม่ใช่นับรวมเป็นตัวเลขเดียว การวางตัวผิด การติดขัด และรอยบนพื้นผิว มีวิธีแก้ที่ต่างกัน คือเครื่องมือ การปรับราง และการจับยึดชิ้นงาน และการแยกตามสาเหตุเป็นวิธีเดียวที่จะบอกได้ว่าปัญหาใดกำลังเกิดขึ้นจริง การแยกตามสาเหตุแบบเดียวกันในรายงานตัวอย่างคือสิ่งที่ใช้กำหนดเกณฑ์การตรวจรับ
มีปริมาณการผลิตระดับใดที่ควรป้อนด้วยมือต่อไปหรือไม่▼
หากกำลังผลิตต่ำกว่าประมาณ 50,000 ชิ้นต่อเดือนด้วยการทำงานกะเดียว ราคาเลนส์ต่อชิ้นต่ำ และลูกค้าไม่ได้กำหนดข้อกำหนดด้านการตรวจสอบย้อนกลับหรือคุณภาพขาเข้า การคำนวณมักไม่ชี้ว่าคุ้มทุน ควรทบทวนตัวเลขอีกครั้งเมื่อเพิ่มกะที่สอง เมื่อราคาเลนส์สูงขึ้น หรือเมื่อลูกค้าเริ่มขอข้อมูลการป้อนชิ้นงานและบันทึกของเสีย
ระบบอัตโนมัติเปลี่ยนข้อกำหนดด้าน ESD และความสะอาดอย่างไร▼
โดยทั่วไปแล้วทำให้ตอบข้อกำหนดได้ง่ายขึ้น เพราะเลนส์อยู่ในถาดและรางตลอดเวลา ไม่ต้องถูกจับเคลื่อนย้ายในทุกศูนย์การทำงาน สำหรับชิ้นงานออปติกที่เคลือบผิว จะระบุการเคลือบถาดที่ปลอด ESD ตั้งแต่ตอนสั่งซื้อ และลูกค้ากลุ่มการแพทย์หรือยานยนต์มักกำหนดให้ใช้ร่วมกับเอกสารยืนยันความสะอาดของเซลล์การผลิต
จัดการเปลี่ยนรุ่นบนสายการผลิตเดิมอย่างไร▼
ฟีดเดอร์เป็นหน่วยแยกอิสระที่มีตู้ควบคุมของตัวเอง เครื่องหยิบวางชิ้นส่วน (Pick and Place) จึงไม่ต้องดัดแปลงใด ๆ เพียงทำขายึดสำหรับหัวหยิบ ตั้งความสูงในการป้อนชิ้นงานให้ตรงกับหัวดูด และเก็บ Recipe ของเลนส์ไว้ใน PLC ของฟีดเดอร์ การติดตั้งและการฝึกอบรมโดยทั่วไปใช้เวลา 1-3 วันต่อสายการผลิต โดยก่อนหน้านั้นเป็นระยะเวลาผลิตตามมาตรฐาน 15–20 วันทำการ
ฟีดเดอร์ให้ข้อมูลใดแก่โรงงานบ้าง▼
อัตราการป้อนและจำนวนชิ้นที่ถูกคัดออกถูกบันทึกไว้ในตัวควบคุม และส่งรายงานผ่าน Modbus TCP ไปยัง MES หรือแดชบอร์ดของสายการผลิตได้ ซึ่งสำคัญด้วยสองเหตุผล ตัวเลขที่ใช้ตอนตรวจรับเครื่องสามารถวัดซ้ำได้ในภายหลัง และเมื่อลูกค้าขอข้อมูลตรวจสอบย้อนกลับ ก็ตอบได้ด้วยข้อมูลที่บันทึกไว้ ไม่ใช่เพียงคำยืนยัน
มูลค่าของเลนส์เปลี่ยนการตัดสินใจอย่างไร▼
นี่คือหนึ่งในสองตัวแปรที่ทำให้คำตอบเปลี่ยนไปมากที่สุด ควบคู่กับโครงสร้างกะการทำงาน ที่ปริมาณ 20,000 เลนส์ต่อเดือน อัตราของเสีย 12% และราคา 0.84 ดอลลาร์สหรัฐต่อเลนส์ ความสูญเสียต่อปีอยู่ที่ 24,192 ดอลลาร์สหรัฐ ซึ่งมากกว่าค่าแรงของกะเดียว ในขณะที่เลนส์ราคาถูกทำให้ของเสียเป็นเพียงรายการเล็ก ๆ และเหลือค่าแรงเป็นเหตุผลหลักทั้งหมด
พนักงานที่เคยวางเลนส์ด้วยมือจะเป็นอย่างไร▼
ตัวเลขแรงงานไม่ได้ลดลงเหลือศูนย์ เพราะผู้ปฏิบัติงานหนึ่งคนดูแลเครื่องสี่เครื่องขึ้นไป แรงงานคนบนไลน์จึงลดลงแต่ไม่ได้หายไป และชั่วโมงที่ปล่อยออกมามักถูกย้ายไปงานตรวจสอบ การเปลี่ยนรุ่น หรือสถานีอื่น การคิดต้นทุนสถานีอัตโนมัติโดยถือว่าไม่มีพนักงานเลยจะทำให้ประเมินการประหยัดเกินจริง และทำให้เหตุผลที่ท่านต้องปกป้องอ่อนลง

ขอใบเสนอราคา หรือทดสอบตัวอย่างฟรี

ส่งตัวอย่างเลนส์และข้อมูลการผลิตของท่านมา แล้ววิศวกร JHIMS จะจัดทำรายงานผลการทดสอบพร้อมประเมินระยะเวลาคืนทุน (Payback period) ของสายการผลิตให้ เงื่อนไขมาตรฐาน: ชำระมัดจำ 70% T/T พร้อมสั่งซื้อ และ 30% T/T ก่อนจัดส่ง

เพื่อดูความแตกต่างบนเลนส์จริง: การป้อนเลนส์ LED อัตโนมัติบนเครื่องหยิบวางชิ้นส่วน (Pick and Place), ถาดสั่นป้อนชิ้นงาน (Vibratory Bowl Feeder) ในการผลิตจริง, และภาพวิดีโอเส้นทางเดินสายการผลิตเพิ่มเติมบน ช่อง YouTube ของ JHIMS.


📞 (86-755) 86700443✉ อีเมล [email protected]
























