无铅热风回流焊炉
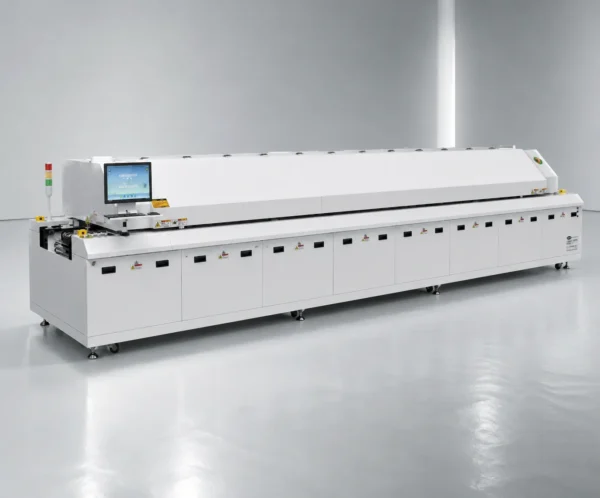
JHIMS R10 无铅热风回流焊炉
通过德国Hotset加热元件和Siemens PLC控制,在20个独立加热区实现±1°C温度控制。R10结合了可将能耗降低30%的智能电流分配技术、世界一流的日本和德国元器件,以及6,380mm的全长炉体,为全球汽车、医疗和消费电子制造商提供可靠的回流焊。
🏅 ISO 9001 认证
✅ CE 合规
🌍 服务30多个国家的2,456+客户
🔧 36 名研发工程师
📅 创立于2012年——14年以上卓越历程
汽车一级供应商
医疗器械制造商
消费电子 OEM
工业自动化领先企业
LED 照明制造商
痛点与 JHIMS 解决方案
常见回流焊难题
- 温区间温度不一致导致焊点不均和立碑
- 能耗高——传统回流焊炉持续消耗20-25KW,且无智能功率管理
- 冷却速度慢——冷却区不足导致晶粒粗大和金属间化合物结合力减弱
- 板翘曲——加热不均和输送机构不良导致PCB在回流焊峰值阶段弯曲和元器件错位
- 冷焊和桥连——缺乏精确PID控制会导致潜在现场失效
- 维护停机频繁——炉体内部难以接近且元器件质量低
- 预热时间长——40-60分钟的启动延迟降低设备综合效率
JHIMS R10自动化解决方案
- 20个独立控制温区精度±1°C——从升温到冷却均匀一致的曲线
- 智能电流分流将能耗降低30%——正常运行功率仅11-13KW
- 1,260mm双面冷却(上3区+下3区),实现受控凝固和牢固焊点
- 3,840mm预热隧道双面加热,防止大热容量板翘曲
- PID闭环+SSR驱动消除冷焊和桥连,将缺陷率降至50 DPMO以下
- 电动顶盖一键开启——每周维护从45分钟缩短至10分钟以内
- 快速启动和轨道宽度电动调节——3分钟内完成换线,停机时间更少
产品概述

JHIMS R10 无铅热风回流焊炉
这个 JHIMS R10 是一款10温区无铅热风回流焊炉,专为PCB组装中的大批量SMT回流焊而设计。作为额定温度300°C的热风回流焊设备,它在20个加热区上以±1°C精度处理无铅(RoHS)和含铅焊料合金。R10配备20个独立加热区(上方10个+下方10个)、PID闭环控制和3,840mm预热炉体,可逐板提供均匀的炉温曲线,而1,260mm双面冷却段可确保受控凝固,实现高可靠性焊点。
采用优质元器件,来自 Hotset(德国), Siemens(德国), Omron(日本), Schneider(法国),以及 NSK(日本),R10为24/7全天候生产环境提供工业级可靠性。
应用: 回流焊适用于汽车电子、医疗器械、消费电子、LED照明、新能源、工业自动化、家电和通信PCB组装。
📊 查看完整技术规格
核心特点
🌡️
20温区独立加热
上10+下10加热区,独立PID闭环控制。每个温区独立校准和监控,可为任意PCB组装提供精确的热曲线——从简单单面板到混合元器件尺寸的复杂双面板。预热总长度:3,840mm。
⚙️
德国Hotset加热元件
来自Hotset(德国)的世界一流加热丝技术实现±1°C温度精度和卓越的长期稳定性。这些工业级元件耐氧化、耐热衰减,在数万次生产循环中保持稳定一致的性能。
❄️
3温区双面冷却
上3+下3冷却区,全长1,260mm,提供受控降温速率,实现最佳金属间化合物层形成。对称冷却设计防止板翘曲,确保焊点均匀凝固,形成更光亮、机械强度更高的焊点。
💻
Siemens PLC+WIN10控制
工业级Siemens PLC搭配Windows 10工业PC,提供强大而直观的控制界面。全触摸屏操作,支持实时温度曲线、无限配方管理、数据记录和远程监控功能。
⚡
智能电流分流
自动分流技术可将电流消耗降低 40-50%、用电量降低 30%。开机功率 45KW,正常运行降至 11-13KW——同类回流焊中能效最高的机型之一。
🛠️
电动顶盖开启
一键电动顶盖提供炉体完全通道,便于清洁和维护。省去人工抬起顶盖所需的体力和时间,将每周维护流程从45分钟缩短至10分钟以内。
🔌
UPS 后备保护
集成珠海山特UPS(不间断电源)在停电时自动启用,保持输送系统运行,将炉内所有电路板安全送出。保护价值数千美元的在制PCB免受热损伤。
🔨
轨道宽度电动调节
PANASONIC(日本)电机驱动的精密宽度调节,一键即可快速换线。支持最大460mm的PCB宽度,自动定心并存储常用生产配方的宽度预设。
技术规格
| 参数 |
规格 |
参数 |
规格 |
| 型号 |
JHIMS R10 |
设备尺寸 |
6380 × 1445 × 1520 mm |
| 净重 |
2,550 kg |
毛重 |
约2,900 kg(含包装) |
| 供电电源 |
5线三相;380V 50/60Hz |
启动功率 |
45 KW |
| 正常运行功率 |
11 – 13 KW |
节能 |
自动电流分流,降低30% |
| 温度范围 |
室温至300°C |
温度精度 |
±1°C |
| PCB 最大宽度 |
460 mm |
元件高度净空 |
顶部:25 mm / 底部:25 mm |
| 传送速度 |
300 – 2,000 mm/min |
输送系统 |
网带+导轨链条 |
| 加热区 |
上10+下10(共20) |
预热长度 |
3,840 mm |
| 冷却区 |
上3+下3(共6) |
冷却长度 |
1,260 mm |
| 控制系统 |
Windows 10+工业PC+Siemens PLC |
温度控制 |
PID闭环+SSR驱动 |
| 轨道宽度调节 |
电动(PANASONIC电机) |
顶盖 |
电动开盖 |
| 备份保护 |
UPS(珠海山特) |
发热元件类型 |
热风对流 |
| 焊接兼容性 |
无铅(RoHS)+有铅 |
最高工作温度 |
300°C |
| 排风系统 |
内置排烟接口 |
氮气选项 |
可选(工厂安装) |
| 数据记录 |
完整追溯 |
质保 |
1年标准保修(可延长) |
设备配置 — 全球高端组件
每台 JHIMS R10采用世界一流元器件制造。我们只从行业领先品牌采购,确保长期可靠性和精度。
Schneider Electric
🇫🇷 法国
接触器、主开关
贾勒/鲁伊莱
🇨🇭 瑞士 / 🇨🇳 中国
固态继电器(SSR)
应用与行业
这个 JHIMS R10 无铅热风回流焊炉是一款通用型主力设备,广泛应用于全球各关键电子制造领域。
深度知识中心
行业专属回流焊解决方案
汽车电子回流焊
汽车PCB要求IPC 3级可靠性,零缺陷焊接。R10的±1°C精度和20温区控制确保发动机控制单元(ECU)、ADAS模块、BMS板和信息娱乐系统的焊点质量一致。扩展的3,840mm预热区可处理汽车电力电子中常见的大型热质量组件,而1,260mm的受控冷却可防止陶瓷电容和BGA的热冲击。凭借IATF 16949兼容的可追溯性和完整数据记录,R10满足一级汽车供应商严格的质量文档要求。
医疗器械焊接
医疗电子要求最高水平的工艺控制和可重复性。R10的PID闭环SSR驱动系统批次间提供一致的热曲线,这对于FDA监管的II类和III类医疗设备至关重要。氮气气氛选项可防止植入式设备、诊断设备和患者监护系统中使用的细间距元件氧化。带时间戳记录的完整温度可追溯性提供了ISO 13485合规和监管审计所需的质量文档。UPS备份系统在意外断电期间保护高价值医疗PCB组件。
消费电子产品
智能手机、平板电脑、可穿戴设备和物联网设备要求超细间距元件的高产能回流焊和零缺陷。R10的2,000 mm/min最大传输速度和网带+导轨系统轻松处理大批量消费电子生产。电动宽度调节可在不同产品型号之间快速换线,最大化线体利用率。智能电流分流技术将运营成本保持在仅11-13KW,直接改善大批量消费电子制造的单位经济性。兼容无铅SAC305和低温焊料,适用于灵活的混合组装。
工业与电力电子
工业控制板、电源、电机驱动器和物联网网关通常具有混合技术组装,包含大热质量元件。R10的20温区架构和3,840mm预热区提供所需的热容量,可将重铜板、大型连接器和功率MOSFET加热至回流温度,而不会过热小元件。双面加热和冷却系统可处理THT+SMT混合板,顶部和底部元件间隙最大25mm,而内置排烟端口保持生产环境清洁合规。
回流焊技术指南
了解回流焊技术对于优化您的SMT组装工艺至关重要。以下是为工程师和工艺经理提供的全面技术参考。
回流焊原理
回流焊熔化预先沉积的锡膏,形成可靠的电气和机械连接。该过程遵循受控的温度曲线:升温、保温、回流(峰值)和冷却。R10的20个独立温区让您精确编程每个阶段——典型的SAC305无铅曲线以1-3°C/s升温,在150-200°C保温60-120秒,峰值235-250°C,并以2-4°C/s冷却。3,840mm预热隧道提供大热质量板所需的保温时间,而±1°C精度保持每块板在曲线上。
温度曲线最佳实践
准确的曲线测试始于正确的热电偶放置:使用高温焊料或Kapton胶带将热电偶附着在板的最热和最冷点(通常是大BGA和板边缘)。使用R10的WIN10软件运行曲线,对照锡膏数据表检查曲线,并以小增量(2-5°C)调整温区温度。R10存储无限配方,因此每种板型都保留其验证过的曲线。在重大板设计变更或烤箱维护后重新测试曲线。
氮气气氛回流焊
氮气回流焊(工厂安装选项)可将隧道内氧气浓度降至 1,000 ppm 以下,减少焊接过程中的氧化。带来的好处包括:焊点更光亮、细间距与 OSP 处理板的润湿更好、BGA 与 QFN 焊点空洞更少、无铅合金的工艺窗口更宽。R10 的氮气系统包含流量控制、分配歧管、氧含量监测传感器与密封隧道结构,可把 N₂ 消耗降到最低。按温度曲线与板件装载量不同,N₂ 典型用量为每小时 18–25 m³。
无铅焊接指南
无铅合金(如SAC305(Sn96.5/Ag3.0/Cu0.5))需要比传统SnPb(210-220°C)更高的峰值温度(235-250°C)和更严格的工艺控制。R10符合RoHS标准,额定温度300°C,为热容量大的高密度板在SAC305峰值温度之上留出余量。20温区架构提供无铅焊料所需的均匀加热,受控冷却(2-4°C/s)可防止热冲击和金属间化合物脆化。对于OSP表面处理电路板,建议使用氮气回流焊以保持可焊性。
制造最佳实践指南
通过这些制造操作和维护指南,最大化您的R10性能。
回流焊炉每日检查清单
1. 检查电源并检查UPS状态指示灯。2. 检查网带的对齐和张紧。3. 确认排风和排烟运行正常。4. 如果安装了氮气选项,检查氮气供应压力。5. 加载今天板型的正确配方。6. 使用测试板或曲线测试系统快速检查曲线。7. 在生产的前30分钟监控温区温度。8. 在维护记录中记录任何温度偏差。
预防性维护计划
每周: 清洁隧道入口和出口的助焊剂残留,检查皮带跑偏情况,检查过滤器。 每月: 清洁加热元件和温度传感器,验证SSR运行状态,润滑链条。 每季度: 使用认证热电偶对全部20个温区进行完整校准,检查冷却风扇,检查电气连接。 每年: 更换助焊剂过滤器,检查加热元件氧化情况,对输送系统进行完整机械检查。电动顶盖将维护接近时间从45分钟缩短至10分钟以内。
产品换线最佳实践
R10的电动轨道宽度调节(松下电机)可在3分钟内通过存储的预设改变PCB宽度。快速换线:1. 记录当前配方设置和板尺寸。2. 选择新产品预设——宽度自动调整。3. 从WIN10配方库加载新配方。4. 用测试板确认曲线。5. 如有需要,为新板的热质量调整传送速度。与台式烤箱上15-30分钟的手动调整相比,R10将换线停机时间降至最低。
环境控制与设施要求
R10需要5线三相380V 50/60Hz电源,启动容量45KW(正常运行11-13KW)。确保为内置烟雾抽排接口配备足够的排风管道——典型排风量为8-12 m³/min。炉体周围留出1m空间,以便电动上盖开启和维护检修。运行环境:5-40°C,20-90% RH无凝露。如需氮气运行,提供压力0.5-0.7 MPa的氮气供应管路。地面载荷:净重2,550 kg,分布在6,380mm的占地范围内。
生产流程——R10在您的SMT生产线中
了解JHIMS R10在您的PCB组装流程中的确切位置,以及它如何与上下游设备集成。
📦
PCB 上板机
→
🖨️
锡膏印刷机
→
📡
贴片
→
🔥
R10回流焊炉
⭐ 本产品
→
🔍
AOI 自动光学检测
→
📦
PCB 下板机
R10与上游贴片机和下游AOI系统无缝集成,通过以太网数据共享实现完整产线追溯。
手动回流与JHIMS R10自动回流——数据不会说谎
| 指标 |
手动印刷 |
JHIMS R10 |
优势 |
| 温度精度 |
±5-10°C波动 |
20个温区±1°C |
好10倍以上 |
| 缺陷率 |
3,000-8,000 DPMO |
<50 DPMO |
缺陷减少99% |
| 能耗 |
18-25 KW持续 |
11-13 KW(节省30%) |
能耗降低30% |
| 产能 |
10-30块板/小时 |
60-200+块板/小时 |
快6倍以上 |
| 工艺重复性 |
依赖操作员,波动大 |
配方控制,100%可重复 |
质量稳定一致 |
| 可追踪性 |
人工记录或没有 |
带时间戳的完整数字追溯 |
完整数据记录 |
| 更改时间 |
15-30分钟(人工调整) |
<3分钟(电动宽度调节) |
换线快10倍 |
| 维护停机时间 |
难以接近,每周45-60分钟 |
电动顶盖,<10分钟/周 |
停机时间减少5倍 |
基于典型行业基准。实际结果可能因应用和运行条件而异。
ROI 计算器 — 查看您的回本期
输入您当前的生产参数,计算JHIMS R10收回投资所需时间。
工厂参观——见证JHIMS卓越制造
每台JHIMS设备都在我们深圳工厂完成装配、校准和老化测试,然后精心包装发往全球。
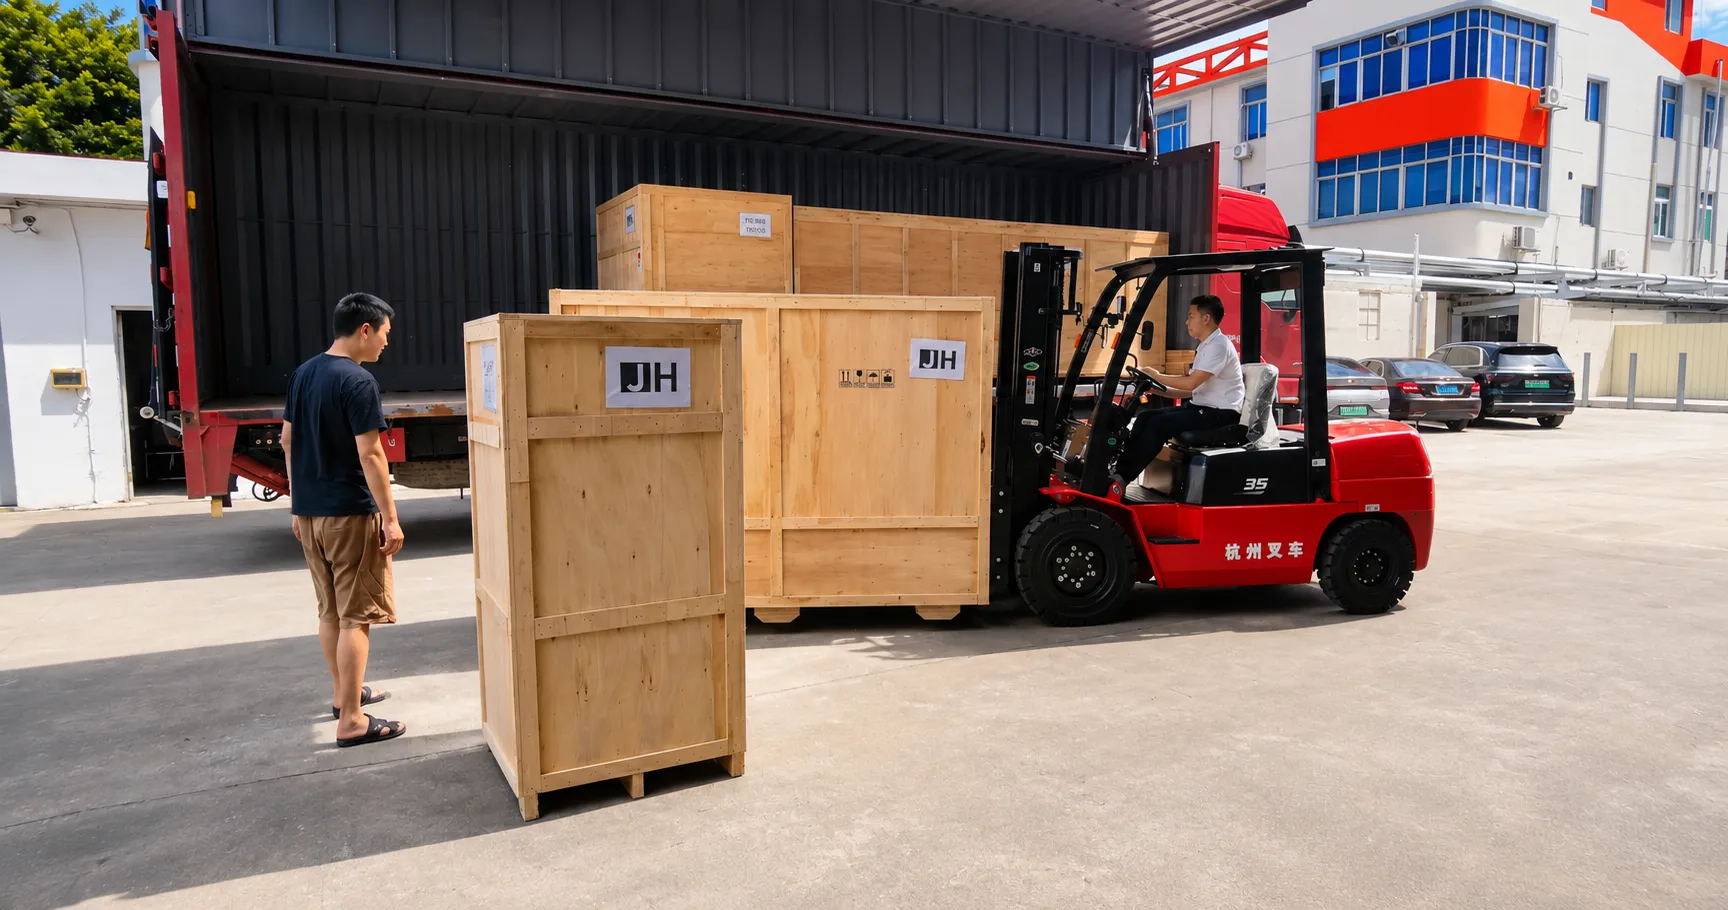
为交付客户而准备的回流焊炉
JHIMS 老化测试车间
JHIMS 组装讲习班
JHIMS 演示车间
产品视频——R10实际运行
观看JHIMS R10执行真实生产任务。所有视频均托管在YouTube上,全球可快速稳定观看。
客户成功案例
深受全球 SMT 工厂信赖
与JHIMS合作的SMT和PCB制造商的实际成果——ISO 9001认证的回流焊炉制造商——每个案例均链接到经核实的JHIMS案例研究。
 产线自动化
🇨🇳 中国电子制造
TCL 生产线如何借助 JHIMS 自动化将换线时间缩短 85%、产能提升 30%。
 PCB 组装
🇻🇳 越南EMS / PCB组装
一家越南EMS供应商在重新配置PCB生产线后,以零划伤缺陷通过丰田供应商审核。
 成本下降
🇲🇽 墨西哥PCB 组装
一家墨西哥PCB组装企业如何通过SMT产线自动化将人力成本降低67%。
常见问题
🔧 技术问题
JHIMS R10最高可达300°C,完全兼容无铅焊料(SAC305通常峰值235-250°C)以及传统SnPb焊料。德国Hotset加热元件专门针对持续高温运行而设计,性能不衰减。在整个运行范围内,全部20个温区的温度精度保持在±1°C。
集成的珠海山特UPS(不间断电源)持续监测主电源输入。发生停电时,UPS在数毫秒内自动启用,专门为传输传送带系统提供备用电源。这确保炉内所有PCB在炉体冷却前安全送出加热炉体,防止电路板受热损伤。
可以,R10可配备工厂安装的氮气(N₂)气氛选配。这包括集成氮气流量控制、贯穿各加热区的分配歧管、氧含量监测传感器以及可最大限度减少N₂消耗的密封炉体结构。氮气回流焊可减少氧化、改善焊料润湿性,并产生更光亮、更可靠的焊点——非常适合细间距和OSP表面处理电路板。
R10的自动电流分配技术主动监控所有20个加热区的电气负载。在回流保温和峰值阶段,当所有温区需要最大功率时,系统智能地重新分配电流,避免同时峰值消耗。这将总电流需求降低40-50%,与传统回流焊炉相比,电力消耗降低约30%。
R10由Siemens PLC(可编程逻辑控制器)配合Windows 10工业电脑控制。Siemens PLC以工业级可靠性处理所有实时温度控制、传输速度调节和安全联锁。WIN10电脑提供触摸屏用户界面,具备无限炉温曲线存储、实时多温区温度显示、数据记录和远程监控功能。
20个加热区(传送带上方10个、下方10个)各自独立运行,配有独立的温度传感器、Hotset加热元件和PID控制回路。上方温区主要从上方加热元件和锡膏,下方温区从下方加热PCB基板和底面元件。这种对称的双面加热确保整个电路板受热均匀,这对于双面组装件和大热容量元件至关重要。
R10兼容所有行业标准PCB表面处理,包括HASL(热风整平——有铅和无铅)、ENIG(化学镍金)、OSP(有机保焊膜)、沉银、沉锡和ENEPIG。对于OSP表面处理的电路板,建议使用氮气气氛选项,以在回流焊过程中保持可焊性。
R10在标准导轨配置下可处理0.5mm至6.0mm的PCB厚度。25mm的顶部和底部元件高度净空为顶部带通孔元件的混合工艺组装提供了充足空间。对于元件更高的应用,可根据要求提供定制导轨配置——请联系我们的销售团队讨论您的具体需求。
R10在全部20个加热区保持±1°C温度精度,并在工厂验收测试(FAT)中使用校准热电偶进行验证。这一精度通过德国Hotset加热元件(严格的电阻公差)、Jiale/Ruilai固态继电器(毫秒级开关响应)和Siemens PLC PID算法(持续优化的控制参数)的组合来实现。
可以,R10完全为无铅焊接而设计,符合RoHS标准。凭借300°C的最高温度额定值,它可轻松处理峰值温度235-250°C的SAC305(Sn96.5/Ag3.0/Cu0.5)曲线,以及SN100C和SAC387等更高温度的无铅合金。3,840mm预热长度和20温区架构为可靠的无铅回流焊提供了所需的热容量和控制精度。
R10处理最大460mm宽的PCB,板长不限,涵盖从小型消费电子模组到大型工业控制板的各种产品。输送速度300至2,000 mm/min,采用网带+导轨链条系统,可处理刚性PCB、铝基板(LED)以及双面元器件高达25mm的混合技术组件。
是。R10专为双面PCB组装而设计,先回流焊底面再回流焊顶面。带3上+3下温区的1,260mm冷却段提供受控凝固,在第二次过炉时保持底面元器件位置。输送系统支持已贴装板的稳定处理,每面可单独存储配方。
是的,R10的WIN10工业PC和西门子PLC都支持软件更新。PLC固件更新由JHIMS提供,以添加功能、改进温度控制算法或解决任何已识别的问题。WIN10 PC软件更新可能包括新的用户界面功能、增强的数据记录能力和改进的MES集成。保修期内免费提供更新。
R10中的德国Hotset加热元件在正常条件下的预期寿命为15,000-25,000运行小时(单班制约5-8年,24/7生产约2-3年)。寿命取决于运行温度、热循环频率和环境条件。替换元件有库存,可在计划维护期间安装。
R10使用热风对流加热元件——这是回流焊中均匀传热的行业首选方法。强制热风循环将热量均匀分布到电路板表面并进入元件阴影区域,避免仅红外加热的热点和阴影问题。结合20温区架构,对流加热可提供高密度混合工艺组装所需的热均匀性。
R10采用PID闭环控制配合SSR(固态继电器)驱动。20个温区各有一个温度传感器,将实时数据反馈给Siemens PLC,PLC持续调节SSR输出,实现毫秒级响应。这种闭环架构即使在板载负载变化下也保持±1°C精度,让每块板都遵循其编程温度曲线。
是。R10记录带时间戳的完整生产数据——温区温度、输送速度、所用配方和板数——存储在WIN10工业PC上。数据可导出为CSV或通过以太网与MES/ERP系统集成,为ISO 9001、IATF 16949和ISO 13485质量体系提供完整追溯。
是。R10是一款10温区回流焊炉(上10+下10共20个加热区),专为无铅SMT生产而设计。3,840mm预热长度、±1°C精度和300°C温度范围可轻松处理SAC305和其他无铅合金,同时30%的节能效果保持低运行成本——是中高产量SMT生产线经济高效的选择。
🛡️ 质保与售后服务
每台JHIMS R10回流焊炉均享有一年标准全面保修,涵盖制造缺陷相关的所有零部件和人工。保修范围包括PLC控制器、加热元件、固态继电器、电机、轴承、传送带系统、电气元件和工业PC。购买时可选择2年或3年延长保修计划。
可以。JHIMS由JHIMS认证工程师提供现场安装、调试和操作员培训——现场服务需另行收费。远程视频培训、文档支持和专业技术指导免费提供。我们的标准套餐包括安装前咨询、完整系统校准以及涵盖操作、测温曲线和维护的操作员培训。
JHIMS 提供多渠道技术支持:通过 R10 的以太网连接进行远程诊断,通过 WhatsApp/Telegram/Teams 快速排查故障,邮件支持保证首次回复在 12 个工作小时内(周一至周六 09:00–23:00 中国标准时间 UTC+8),复杂问题可安排上门服务(全球范围,收费)。同时提供完善的在线知识库,含手册、指南和视频教程。
R10标准安装通常需要3-5个工作日即可从交付达到可生产状态:机械装配、电气连接、排风管道、全部20个加热区校准、温度曲线测试、操作员培训和试生产。已预先准备好安装场地的工厂可缩短工期。
是,JHIMS在亚洲、欧洲和美洲保有区域备件库存,实现快速交付。加热元件、SSR模组、传送带、轴承、助焊剂过滤器和风扇等常见易损件有批量库存。对于关键元器件,我们提供推荐备件套件,可存放现场即时更换。
当然可以。JHIMS将炉温曲线优化作为安装服务和持续支持选项的一部分提供。我们的应用工程师可以使用R10导出的数据远程审查您当前的炉温曲线,针对特定PCB设计和元件组合提出调整建议,并为高难度组装件(如厚铜板、陶瓷基板和柔性电路)开发定制曲线。
可以,JHIMS提供分级预防性维护(PM)合同:基础版(每年1次上门,含全面检查和校准)、标准版(每年2次上门,含全面服务、校准和优先支持)以及高级版(每季度上门,含全面服务、24/7优先支持和备件折扣)。所有PM合同均包含全面设备检查和加热元件电阻测量。
,主题注明「Service Visit Request」,或使用本页联系表单。请提供机器序列号、问题描述与期望上门时间。
🚚 运输与付款
JHIMS R10 回流焊炉按配置报价(FOB 深圳)。最终报价取决于配置选项,如氮气气氛选项、定制轨道宽度、延长保修和目的地运费。如需针对您需求的精确报价,请通过 WhatsApp、电子邮件或联系表单联系我们的销售团队。
R10采用定制木箱发货,运输尺寸约为6,800 × 1,650 × 1,800 mm。含木箱和附件的毛重约2,900 kg。运输方式:FCL(整箱)——R10可装入20英尺集装箱。紧急交货可空运,需额外费用。
标准付款条件:下单时70% T/T定金,发货前30% T/T。老客户可使用即期L/C(信用证)。所有价格均以USD报价。您提交询盘后,我们的销售团队将提供完整的电汇信息和订单确认文件。
JHIMS R10标准交货周期为收到定金后25-35个工作日达到可发货状态,包括制造、装配、工厂校准和老化测试。海运运输时间因目的地而异:到亚太港口15-25天,到欧洲港口25-35天,到北美港口30-40天,到南美或非洲港口35-50天。
对于FOB(船上交货)条款,买方负责运费、保险、清关以及目的国的任何进口关税/税费。不过,JHIMS提供全面支持:准备所有必要的出口文件、推荐您所在国家可信赖的货运代理和报关行,并提供R10的HS编码归类以帮助您确定关税税率。
当然可以!我们欢迎潜在客户参观我们位于深圳的制造工厂,亲眼观看R10的生产运行、现场演示,亲身检查制造质量,与我们的工程团队会面,并当面讨论您的具体需求。工厂参观通常可在提出申请后1-2周内安排。我们可以协助提供签证邀请函和酒店推荐。
每台R10交付包含:整机装配并测试完毕的R10回流焊炉、Siemens PLC配合预装软件的WIN10工业电脑、标准配件包(热电偶探头、助焊剂过滤器、传送带对中工具)、完整文档包(用户手册、电气原理图、维护指南、备件清单)以及工厂验收测试的校准证书。
JHIMS向全球30多个国家发货并持续扩展。我们在中国、印度、越南、泰国、马来西亚、印度尼西亚、菲律宾、韩国、日本、土耳其、德国、意大利、法国、英国、波兰、捷克共和国、俄罗斯、巴西、墨西哥、美国、埃及、南非、阿联酋等国家和地区拥有现有客户和发货经验。如果您的国家未列出,请与我们联系——我们向全球发货。
可以,JHIMS提供PCB样品焊接服务。您可以将裸PCB、元件和锡膏寄给我们,我们将在工厂通过R10进行焊接,并将焊接好的组件连同所使用的炉温曲线数据一并返还给您。这样您可以在决定购买前在实际产品上验证焊接质量。样品加工通常自收到之日起3-5个工作日完成。
R10采用定制工程设计的熏蒸木箱包装,专为国际海运和空运设计。包装包括重型胶合板结构并带内部钢制加强筋、用于海运防潮的VCI(气相防锈)袋和干燥剂包、用于防震和隔振的泡沫衬垫和定制切割支撑件,以及用于确认到达时搬运完好性的倾斜/冲击指示器。
学习中心
知识中心 — 专家资源
由JHIMS工程师编写的JHIMS R10实用指南与真实案例研究——从日常操作到完整产线集成。
参考视频: 观看演示视频; 观看演示视频; 观看演示视频.