Four de refusion à air chaud sans plomb R10

Demande de devis

R10 — Four de refusion à air chaud sans plomb à 10 zones
Précision ±1 °C20 zones de chauffe300 °C en pic460mm PCB max.30 % d'économies d'énergie
  • 🌡️ 10 zones supérieures + 10 zones inférieures avec régulation PID en boucle fermée pour des profils thermiques uniformes
  • ⚙️ Automate Siemens + commande WIN10 · résistances chauffantes Hotset allemandes · onduleur UPS
  • 🏭 ISO 9001 · marquage CE · plus de 2 456 clients dans plus de 30 pays · SAV mondial
Demander un devis

FOUR DE REFUSION À AIR CHAUD SANS PLOMB

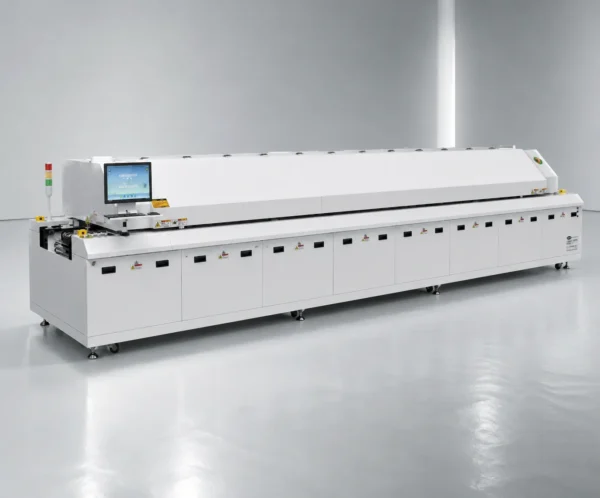
JHIMS Four de refusion à air chaud sans plomb R10

Obtenez un contrôle de température de ±1 °C sur 20 zones de chauffe indépendantes grâce aux résistances chauffantes allemandes Hotset et à la régulation par automate Siemens. Le R10 associe une dérivation intelligente du courant qui réduit la consommation d’énergie de 30 %, des composants japonais et allemands de premier plan et un tunnel de 6 380 mm sur toute la longueur pour un brasage par refusion fiable destiné aux fabricants automobiles, médicaux et d’électronique grand public du monde entier.

🏅 Certifié ISO 9001
✅ Conforme CE
🌍 Plus de 2 456 clients dans plus de 30 pays
🔧 36 ingénieurs R&D
📅 Depuis 2012 — 14+ ans d'excellence


Découvrez les solutions JHIMS : En savoir plus sur Équipements d'assemblage SMT et Solutions de fabrication PCBA. Vous cherchez des applications particulières ? Découvrez notre expertise en machines de placement CMS, sérigraphieuses et fours de refusion pour une intégration complète de ligne CMS. Complétez votre ligne avec Inspection de la pâte à braser (SPI), Systèmes d'inspection AOI, alimentateurs et pièces pour alimentateurs, et Pièces de machines SMT. Découvrez comment JHIMS accompagne pourquoi les clients choisissent JHIMS, consultez nos certificats et politique de garantie, ou découvrez Guides d'achat, études de cas et Ressources FAQ. Pour une assistance process, consultez notre guides d'installation, manuels utilisateur et guides de dépannage.

Problématiques et solutions JHIMS

Défis courants du brasage par refusion

  • Des températures inégales d'une zone à l'autre donnent des joints de brasure irréguliers et des effets de manhattan (tombstoning)
  • Coûts énergétiques élevés — les fours de refusion classiques consomment 20-25 kW en continu sans gestion intelligente de la puissance
  • Des vitesses de refroidissement trop lentes — des zones de refroidissement inadaptées produisent des structures à gros grains et des liaisons intermétalliques affaiblies
  • Gauchissement de la carte — un chauffage inégal et des mécanismes de transport défaillants provoquent la déformation du PCB et un désalignement des composants au pic de refusion
  • Joints froids et pontages — l'absence de régulation PID précise provoque des défaillances latentes sur le terrain
  • Arrêts de maintenance fréquents — accès difficile à l'intérieur du four et composants de faible qualité
  • Temps de chauffe prolongés — des démarrages de 40 à 60 minutes réduisent l’efficacité globale de l’équipement

Solutions d'automatisation JHIMS R10

  • précision de ±1°C sur 20 zones pilotées indépendamment — des profils thermiques uniformes de la montée en température jusqu'au refroidissement
  • Une dérivation de courant intelligente réduit la consommation de 30 % — puissance en fonctionnement normal de seulement 11-13 kW
  • Refroidissement double face de 1 260 mm (3 zones supérieures + 3 zones inférieures) pour une solidification maîtrisée et des joints solides
  • Tunnel de préchauffage de 3 840mm à chauffage double face : pas de déformation sur les cartes à forte inertie thermique
  • La boucle fermée PID et la commande SSR éliminent les joints froids et les ponts, réduisant le taux de défauts sous 50 DPMO
  • Le capot supérieur électrique s'ouvre d'une seule touche — la maintenance hebdomadaire passe de 45 minutes à moins de 10
  • Démarrage rapide et réglage électrique de la largeur du rail — changement de série en moins de 3 minutes, moins d'arrêt

Aperçu du produit

Four de refusion à air chaud sans plomb JHIMS R10

Four de refusion à air chaud sans plomb JHIMS R10

Le JHIMS R10 un four de refusion à air chaud sans plomb à 10 zones, conçu pour le brasage par refusion CMS à gros volumes en assemblage de circuits imprimés. Machine de refusion à air chaud homologuée jusqu'à 300°C, il traite les alliages sans plomb (RoHS) comme les alliages au plomb avec une précision de ±1°C sur 20 zones de chauffe. Avec ses 20 zones de chauffe indépendantes (10 supérieures + 10 inférieures) à régulation PID en boucle fermée et son tunnel de préchauffage de 3 840mm, le R10 délivre des profils thermiques uniformes carte après carte, tandis que la section de refroidissement double face de 1 260mm assure une solidification maîtrisée pour des joints à haute fiabilité.

Conçu avec des composants haut de gamme issus de Hotset (Allemagne), Siemens (Allemagne), Omron (Japon), Schneider (France), et NSK (Japon), la R10 offre une fiabilité de qualité industrielle pour une production 24/7.

Applications : Brasage par refusion pour l’électronique automobile, les dispositifs médicaux, l’électronique grand public, l’éclairage LED, les énergies nouvelles, l’automatisation industrielle, l’électroménager et l’assemblage de circuits imprimés pour les télécoms.

📊 Voir les spécifications complètes

Caractéristiques clés

🌡️

Chauffage indépendant à 20 zones

10 zones de chauffe supérieures + 10 zones inférieures à régulation PID en boucle fermée indépendante. Chaque zone est étalonnée et surveillée individuellement, ce qui permet un profilage thermique précis pour tout assemblage de circuit imprimé — de la simple carte simple face aux conceptions double face complexes à composants de tailles mixtes. Longueur totale de préchauffage : 3 840 mm.

⚙️

Résistances chauffantes Hotset (Allemagne)

La technologie de fils chauffants de premier ordre de Hotset (Allemagne) offre une précision de température de ±1 °C avec une stabilité exceptionnelle dans le temps. Ces éléments de qualité industrielle résistent à l'oxydation et à la dégradation thermique, garantissant des performances constantes sur des dizaines de milliers de cycles de production.

❄️

Refroidissement double face à 3 zones

3 zones de refroidissement supérieures + 3 inférieures réparties sur 1 260 mm assurent une descente en température contrôlée, favorable à la formation d'une couche intermétallique optimale. La conception symétrique du refroidissement évite le gauchissement des cartes et garantit une solidification uniforme des joints, pour des connexions de brasure plus brillantes et mécaniquement plus résistantes.

💻

Automate Siemens + commande WIN10

Un automate Siemens de qualité industrielle associé à un PC industriel Windows 10 offre une interface de commande puissante et intuitive. Commande entièrement tactile avec profil thermique en temps réel, gestion de programmes (recipes) en nombre illimité, enregistrement des données et supervision à distance.

⚡

Dérivation intelligente du courant

La technologie de dérivation automatique du courant réduit la consommation d'intensité de 40-50 % et la consommation électrique de 30 %. La puissance de fonctionnement passe de 45 kW au démarrage à 11-13 kW en régime normal — l'un des fours de refusion les plus économes de sa catégorie.

🛠️

Ouverture électrique du capot supérieur

Un capot supérieur motorisé à commande unique donne un accès complet au four pour le nettoyage et la maintenance. Il supprime l'effort physique et le temps du levage manuel du capot, faisant passer les opérations de maintenance hebdomadaires de 45 minutes à moins de 10 minutes.

🔌

Protection de secours par onduleur

Un onduleur (UPS) Zhuhai Shante intégré prend automatiquement le relais lors des coupures de courant et maintient le système de transport en marche pour évacuer sans risque toutes les cartes du four. Il protège de l'endommagement thermique les circuits imprimés (PCB) en cours de production, qui représentent des milliers de dollars.

🔨

Réglage électrique de la largeur des rails

Le réglage de largeur de précision à moteur PANASONIC (Japon) permet un changement de produit rapide sur simple pression d’un bouton. Prise en charge de largeurs de circuit imprimé jusqu’à 460 mm, avec centrage automatique et largeurs préréglées mémorisées pour les programmes de production fréquents.

Spécifications techniques

Paramètre Spécification Paramètre Spécification
Modèle JHIMS R10 Dimensions de la machine 6380 × 1445 × 1520 mm
Poids net 2 550 kg Poids brut ~2 900 kg (avec emballage)
Alimentation électrique 5 fils, 3 phases ; 380V 50/60Hz Puissance au démarrage 45 kW
Puissance de fonctionnement normale 11 – 13 kW Économies d'énergie Réduction de 30 % grâce à la dérivation automatique du courant
Plage de température Température ambiante à 300 °C Précision de température ±1°C
Largeur max. du circuit imprimé (PCB) 460 mm Dégagement en hauteur des composants Haut : 25 mm / Bas : 25 mm
Vitesse de transport 300 – 2 000 mm/min Système de transport Bande métallique + chaîne à rails de guidage
Zones de chauffe 10 supérieurs + 10 inférieurs (20 au total) Longueur de préchauffage 3 840 mm
Zones de refroidissement 3 supérieurs + 3 inférieurs (6 au total) Longueur de refroidissement 1 260 mm
Système de contrôle Windows 10 + PC industriel + automate Siemens Régulation de température Boucle fermée PID + commande SSR
Réglage de la largeur du rail Électrique (moteur PANASONIC) Capot supérieur Ouverture motorisée électrique
Protection de sauvegarde UPS (Zhuhai Shante) Type d'élément chauffant Convection à air chaud
Compatibilité de brasage Sans plomb (RoHS) + avec plomb Température de fonctionnement maximale 300°C
Système d'extraction Orifices d'extraction des fumées intégrés Option azote Disponible (installé en usine)
Journalisation des données Traçabilité complète Garantie 1 an en standard (extensible)

Configuration de la machine — composants mondiaux haut de gamme

Chaque JHIMS Le R10 est construit avec des composants de classe mondiale. Nous nous approvisionnons uniquement auprès de marques leaders du secteur pour garantir fiabilité et précision sur le long terme.

Siemens
🇩🇪 Allemagne
Automate programmable (PLC)
Hotset
🇩🇪 Allemagne
Éléments chauffants à fil
Schneider Electric
🇫🇷 France
Contacteurs, interrupteur principal
Omron
🇯🇵 Japon
Relais intermédiaires, caméra de vitesse
NSK
🇯🇵 Japon
Roulements
PANASONIC
🇯🇵 Japon
Moteur de réglage de largeur
Izumi
🇯🇵 Japon
Boutons de commande
Koki / Mitsukoshi
🇹🇼 Taïwan
Moteurs haute température
Ming Wei
🇹🇼 Taïwan
Alimentation 24 V DC
Confia
🇹🇼 Taïwan
Vis de translation électrique
KMC
🇹🇼 Taïwan
Arbre long à double rangée
ADDK
🇨🇳 Chine
Moteur de transport
Sine
🇨🇳 Chine
Variateur de fréquence
Zhuhai Shante
🇨🇳 Chine
Secours par onduleur (UPS)
Jiale / Ruilai
🇨🇭 Suisse / 🇨🇳 Chine
Relais statique (SSR)

Applications et secteurs

Le JHIMS R10 Le four de refusion à air chaud sans plomb est un équipement polyvalent déployé dans les secteurs de fabrication électronique les plus critiques à travers le monde.

📱
Électronique grand public
🚗
Électronique automobile
🏥
Dispositifs médicaux
🏭
Automatisation industrielle
🏠
Électroménager
☁️
Nouvelles énergies
💡
Éclairage LED
📡
Télécommunications

Centre de connaissances approfondies


Solutions de refusion adaptées à chaque secteur

Refusion pour l'électronique automobile

Les cartes électroniques automobiles exigent la fiabilité IPC classe 3 avec un brasage sans défaut. La précision de ±1°C du R10 et son contrôle sur 20 zones garantissent une qualité de joint constante pour les calculateurs moteur (ECU), les modules ADAS, les cartes BMS et les systèmes d'infodivertissement. La zone de préchauffage étendue de 3 840 mm traite les assemblages à forte inertie thermique courants en électronique de puissance automobile, tandis que le refroidissement maîtrisé de 1 260 mm prévient le choc thermique sur les condensateurs céramique et les BGA. Avec une traçabilité compatible IATF 16949 et une journalisation complète des données, le R10 répond aux exigences documentaires rigoureuses des fournisseurs automobiles de rang 1.

Brasage de dispositifs médicaux

L'électronique médicale exige le plus haut niveau de maîtrise du process et de répétabilité. Le système d'asservissement SSR à boucle fermée PID du R10 délivre des profils thermiques constants lot après lot, un point critique pour les dispositifs médicaux de classe II et III soumis à la réglementation FDA. L'option atmosphère d'azote prévient l'oxydation des composants à pas fin utilisés dans les dispositifs implantables, les équipements de diagnostic et les systèmes de surveillance des patients. La traçabilité thermique complète avec horodatage fournit la documentation qualité exigée pour la conformité ISO 13485 et les audits réglementaires. Le système d'onduleur de secours protège les assemblages de cartes médicales à forte valeur lors des coupures d'alimentation imprévues.

Production de masse en électronique grand public

Smartphones, tablettes, objets connectés et appareils IoT exigent une refusion à haute cadence sans aucun défaut sur des composants à pas ultra-fin. La vitesse de transport maximale de 2 000 mm/min du R10 et son système de convoyeur à maille et rails de guidage répondent sans difficulté à la production d'électronique grand public en gros volumes. Le réglage électrique de la largeur permet un changement de série rapide entre modèles, ce qui maximise l'utilisation de la ligne. La technologie de dérivation intelligente du courant maintient des coûts d'exploitation bas, à seulement 11-13KW, et améliore directement l'économie unitaire de la fabrication électronique grand public. Compatible avec les alliages sans plomb SAC305 comme avec les brasures basse température pour les assemblages hybrides souples.

Électronique industrielle et de puissance

Les cartes de contrôle industriel, alimentations, variateurs de moteur et passerelles IoT comportent souvent des assemblages mixtes avec des composants à forte inertie thermique. L'architecture 20 zones du R10 avec 3 840mm de préchauffage offre la capacité thermique nécessaire pour porter les cartes à cuivre épais, les gros connecteurs et les MOSFET de puissance à la température de refusion sans surchauffer les petits composants. Le chauffage et le refroidissement double face traitent les cartes hybrides THT+CMS avec jusqu'à 25mm de dégagement de composants dessus et dessous, tandis que les orifices d'extraction de fumées intégrés maintiennent un environnement de production propre et conforme.

Guide technologique du brasage par refusion

Comprendre la technologie de refusion est essentiel pour optimiser votre processus d’assemblage CMS. Vous trouverez ci-dessous une référence technique complète pour les ingénieurs et les responsables de process.

Principes du brasage par refusion

La refusion fait fondre la pâte à braser préalablement déposée pour former des joints électriques et mécaniques fiables. Le process suit un profil thermique maîtrisé : montée en température, préchauffage, refusion (pic) et refroidissement. Les 20 zones indépendantes du R10 permettent de programmer chaque phase précisément — un profil sans plomb SAC305 typique monte à 1-3°C/s, préchauffe à 150-200°C pendant 60-120s, atteint un pic à 235-250°C et refroidit à 2-4°C/s. Le tunnel de préchauffage de 3 840mm fournit le temps de préchauffage dont ont besoin les cartes à forte inertie thermique, tandis que la précision de ±1°C maintient chaque carte dans le profil.

Bonnes pratiques de profilage thermique

Un profilage correct commence par le bon placement des thermocouples : fixez-les aux points les plus chauds et les plus froids de la carte (typiquement les gros BGA et les bords de carte) avec une brasure haute température ou du ruban Kapton. Lancez un profil avec le logiciel WIN10 du R10, comparez la courbe à la fiche technique de votre pâte à braser et ajustez les températures de zone par petits incréments (2-5°C). Le R10 mémorise un nombre illimité de programmes, de sorte que chaque type de carte conserve son propre profil validé. Refaites le profilage après toute modification notable de la carte ou toute maintenance du four.

Refusion sous atmosphère d'azote

La refusion sous azote (option installée en usine) abaisse l'oxygène dans le tunnel sous 1 000 ppm, ce qui limite l'oxydation pendant le brasage. Les bénéfices : joints plus brillants, meilleur mouillage sur les cartes à pas fin et à finition OSP, moins de vides dans les joints BGA et QFN, et fenêtres de process plus larges pour les alliages sans plomb. Le système d'azote du R10 comprend la régulation de débit, des collecteurs de distribution, des capteurs de mesure d'oxygène et une construction de tunnel étanche pour minimiser la consommation de N₂. La consommation typique de N₂ va de 18-25 m³/h selon le profil et la charge de cartes.

Guide du brasage sans plomb

Les alliages sans plomb tels que le SAC305 (Sn96.5/Ag3.0/Cu0.5) exigent des températures de pic plus élevées (235-250°C) que le SnPb traditionnel (210-220°C) et une maîtrise du process plus stricte. Le R10 est conforme RoHS et homologué jusqu'à 300°C, ce qui laisse une marge au-dessus du pic SAC305 pour les cartes denses à forte inertie thermique. L'architecture 20 zones assure le chauffage uniforme qu'exige la brasure sans plomb, tandis que le refroidissement maîtrisé (2-4°C/s) prévient le choc thermique et la fragilité des intermétalliques. Pour les cartes à finition OSP, la refusion sous azote est recommandée afin de préserver la brasabilité.

Guide des bonnes pratiques de fabrication

Tirez le meilleur parti de votre R10 grâce à ces recommandations d'exploitation et de maintenance.

Liste de contrôle quotidienne du four de refusion

1. Vérifiez l'alimentation électrique et l'indicateur d'état de l'onduleur. 2. Inspectez le centrage et la tension du convoyeur à maille. 3. Confirmez que l'extraction et l'évacuation des fumées fonctionnent. 4. Contrôlez la pression d'azote si l'option est installée. 5. Chargez le programme correspondant au type de carte du jour. 6. Effectuez un contrôle rapide du profil avec une carte d'essai ou un système de profilage. 7. Surveillez les températures de zone pendant les 30 premières minutes de production. 8. Consignez tout écart de température dans le registre de maintenance.

Calendrier de maintenance préventive

Hebdomadaire : Nettoyez les résidus de flux à l'entrée et à la sortie du tunnel, vérifiez le guidage du tapis et contrôlez les filtres. Mensuel : Nettoyez les éléments chauffants et les sondes de température, vérifiez le fonctionnement des relais statiques (SSR), lubrifiez la chaîne. Trimestriel : Étalonnage complet des 20 zones avec des thermocouples certifiés, vérification des ventilateurs de refroidissement, inspection des connexions électriques. Annuellement : Remplacez les filtres à flux, inspectez l'oxydation des éléments chauffants, réalisez l'inspection mécanique complète du système de transport. Le capot supérieur motorisé réduit le temps d'accès de maintenance de 45 minutes à moins de 10.

Bonnes pratiques de changement de série

Le réglage électrique de largeur de rail du R10 (moteur PANASONIC) modifie la largeur de carte en moins de 3 minutes grâce à des préréglages mémorisés. Pour un changement de série rapide : 1. Notez les réglages du programme en cours et les dimensions de la carte. 2. Sélectionnez le préréglage du nouveau produit — la largeur s'ajuste automatiquement. 3. Chargez le nouveau programme depuis la bibliothèque WIN10. 4. Validez le profil avec une carte d'essai. 5. Ajustez la vitesse de transport à l'inertie thermique de la nouvelle carte si nécessaire. Comparé aux 15-30 minutes de réglage manuel sur un four de table, le R10 réduit au minimum l'arrêt de changement de série.

Exigences relatives au contrôle environnemental et aux installations

Le R10 exige une alimentation 3 phases 380V 50/60Hz en 5 fils, avec 45KW de puissance au démarrage (11-13KW en fonctionnement normal). Prévoyez une évacuation adaptée aux orifices d'extraction de fumées intégrés — débit d'extraction typique de 8-12 m³/min. Laissez 1m de dégagement autour du four pour l'ouverture du capot supérieur électrique et l'accès de maintenance. Environnement d'exploitation : 5-40°C, 20-90 % HR sans condensation. En fonctionnement sous azote, prévoyez une ligne d'azote à 0,5-0,7 MPa. Charge au sol : 2 550 kg de poids net, répartis sur l'emprise de 6 380mm.

Flux de production — le R10 dans votre ligne CMS

Voyez précisément où la JHIMS R10 s’insère dans votre processus d’assemblage de circuits imprimés (PCB) et comment elle s’intègre aux équipements en amont et en aval.

📦
Chargeur de PCB
→
🖨️
Sérigraphieuse
→
📡
Placement de composants
→
🔥
Four de refusion R10
⭐ Ce produit
→
🔍
Inspection AOI
→
📦
Déchargeur de PCB

Le R10 s’intègre sans difficulté aux machines de placement CMS en amont et aux systèmes AOI en aval, avec un partage de données via Ethernet pour une traçabilité complète de la ligne.

Refusion manuelle face à la refusion automatique JHIMS R10 — les chiffres ne mentent pas

Métrique Impression manuelle JHIMS R10 Avantage
Précision de température variation de ±5-10 °C ±1°C sur 20 zones Jusqu'à 10× mieux
Taux de défauts 3 000-8 000 DPMO <50 DPMO 99 % de défauts en moins
Consommation énergétique 18-25 kW en continu 11-13 kW (30 % d'économies) 30 % d'énergie en moins
Cadence 10–30 cartes/heure 60-200+ cartes/heure Jusqu'à 6× plus rapide
Répétabilité du process Dépend de l'opérateur, forte variabilité Piloté par programme (recipe), 100 % reproductible Qualité constante
Traçabilité Journal manuel ou aucun Traçabilité numérique complète avec horodatage Journalisation complète des données
Temps de changement de série 15-30 minutes (réglages manuels) <3 minutes (réglage électrique de la largeur) Changement de série 10× plus rapide
Arrêt pour maintenance Accès difficile, 45-60 min/semaine Capot supérieur électrique, < 10 min/semaine 5× moins de temps d'arrêt

D’après les références habituelles du secteur. Les résultats réels peuvent varier selon l’application et les conditions d’exploitation.

Calculateur de ROI — visualisez votre temps de retour sur investissement

Saisissez vos paramètres de production actuels pour calculer la vitesse à laquelle la JHIMS R10 s'amortit.

Visite d'usine — découvrez l'excellence industrielle JHIMS

Chaque machine JHIMS est assemblée, étalonnée et soumise à un déverminage dans notre usine de Shenzhen, puis soigneusement emballée pour l’expédition internationale.
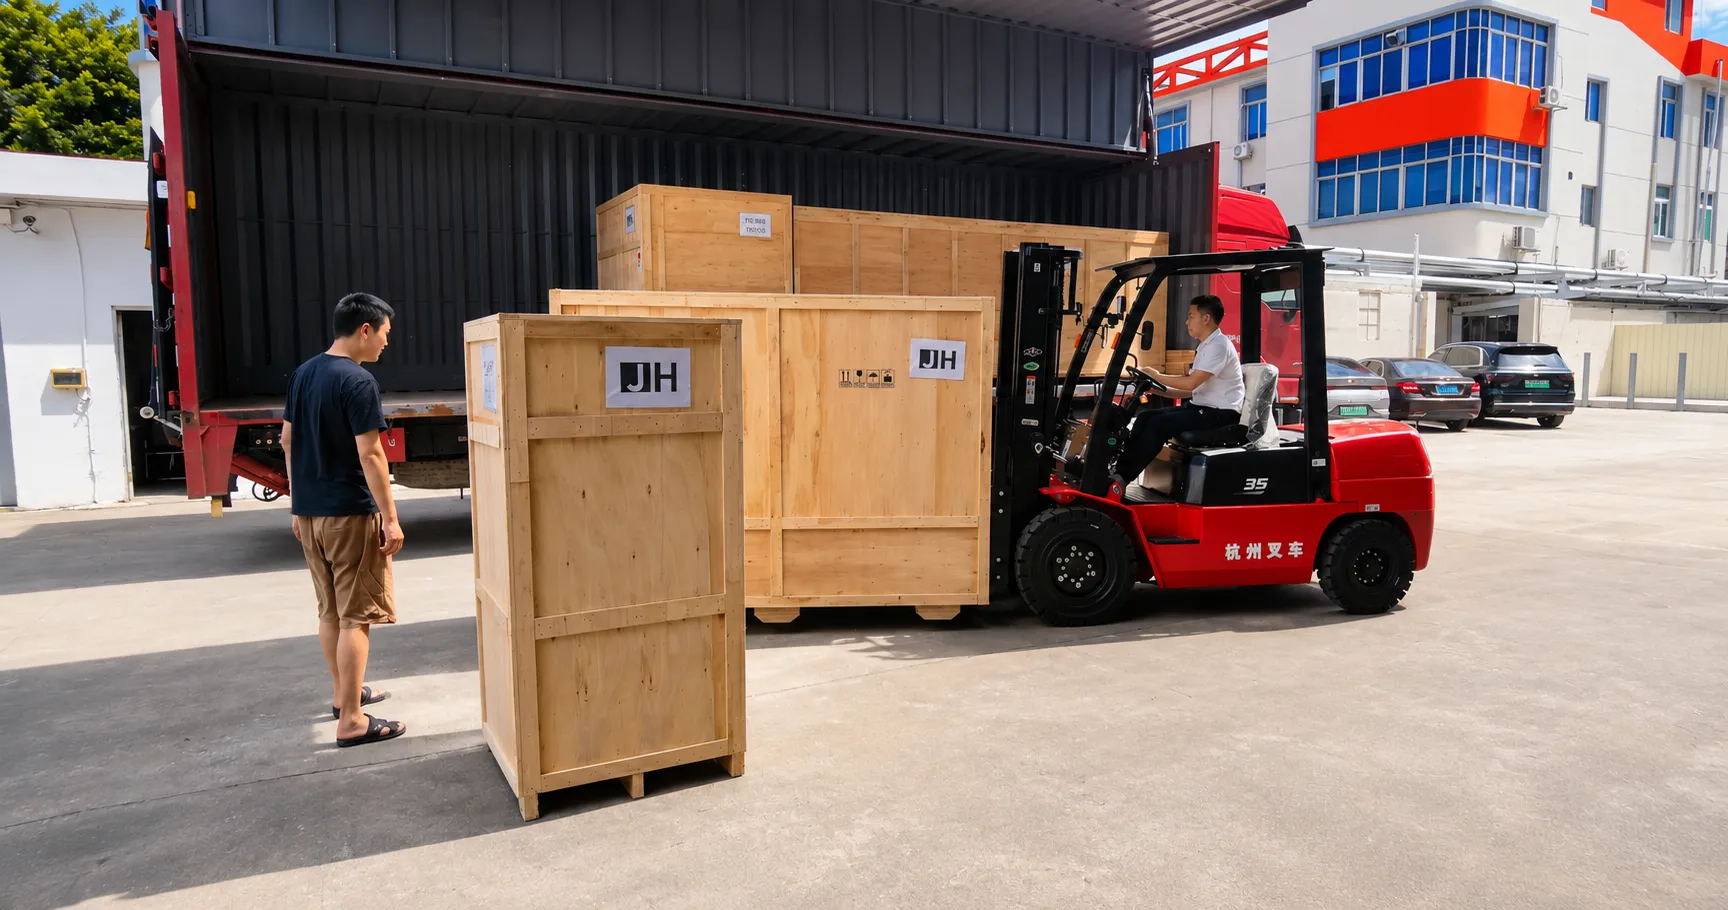
Four de refusion JHIMS préparé pour la livraison au client

Four de refusion prêt pour la livraison client

Atelier d'essais de vieillissement des machines JHIMS à l'usine de Shenzhen

Atelier de test de vieillissement JHIMS

Atelier d'assemblage des machines JHIMS à l'usine de Shenzhen

Atelier d'assemblage JHIMS

Atelier de démonstration des machines JHIMS

Atelier de démonstration JHIMS

Vidéos produit — la R10 en action

Voyez le JHIMS R10 en action sur des tâches de production réelles. Toutes les vidéos sont hébergées sur YouTube pour un streaming rapide et fiable partout dans le monde.

Comment installer un four de refusion — partie 1
Guide complet de configuration du four de refusion — partie 2
Installation du four de refusion pas à pas — partie 3
Comment installer un four de refusion — partie 4

RÉUSSITES CLIENTS

La confiance des usines SMT du monde entier

Résultats concrets de fabricants CMS et de circuits imprimés qui travaillent avec JHIMS — fabricant de fours de refusion certifié ISO 9001 — chaque cas renvoie à une étude de cas JHIMS vérifiée.
Questions fréquentes

🔧 Questions techniques

Le JHIMS R10 peut atteindre 300 °C, ce qui le rend pleinement compatible avec les brasures sans plomb (le SAC305 culmine typiquement à 235-250 °C) comme avec les brasures SnPb traditionnelles. Les résistances chauffantes allemandes Hotset sont spécifiquement prévues pour un fonctionnement prolongé à haute température sans dégradation. La précision de température reste de ±1 °C sur les 20 zones, sur toute la plage de fonctionnement.

L’onduleur Zhuhai Shante intégré surveille en continu l’alimentation principale. En cas de coupure de courant, il prend le relais automatiquement en quelques millisecondes et alimente spécifiquement le convoyeur de transport. Toutes les cartes présentes dans le four sont ainsi évacuées du tunnel de chauffe avant que le four ne refroidisse, ce qui évite tout dommage thermique sur les cartes.

Oui, le R10 est disponible avec une option atmosphère d'azote (N₂) installée en usine. Elle comprend une régulation intégrée du débit d'azote, des collecteurs de distribution dans toutes les zones de chauffe, des capteurs de mesure de l'oxygène et une construction de tunnel étanche pour minimiser la consommation de N₂. La refusion sous azote réduit l'oxydation, améliore le mouillage de la brasure et produit des joints plus brillants et plus fiables — idéal pour les cartes à pas fin et les finitions OSP.

La technologie de dérivation automatique du courant du R10 surveille activement la charge électrique sur les 20 zones de chauffe. Pendant les phases de soak et de pic de refusion, lorsque toutes les zones demandent la puissance maximale, le système redistribue intelligemment le courant pour éviter un appel de pointe simultané. Cela réduit le besoin global en courant de 40-50% et se traduit par une consommation électrique inférieure d'environ 30% à celle des fours de refusion classiques.

Le R10 est piloté par un automate Siemens (PLC) associé à un PC industriel sous Windows 10. L'automate Siemens gère tout le contrôle de température en temps réel, la régulation de la vitesse de transport et les verrouillages de sécurité avec une fiabilité de niveau industriel. Le PC sous WIN10 fournit l'interface utilisateur tactile, avec stockage illimité des profils thermiques, affichage en temps réel de la température par zone, journalisation des données et capacités de supervision à distance.

Chacune des 20 zones de chauffe (10 au-dessus et 10 en dessous du convoyeur) fonctionne indépendamment avec son propre capteur de température, son élément chauffant Hotset et sa boucle de régulation PID. Les zones supérieures chauffent principalement les composants et la pâte à braser par le dessus, tandis que les zones inférieures chauffent le substrat et les composants de la face inférieure par le dessous. Ce chauffage symétrique double face assure une répartition thermique uniforme dans toute la carte, indispensable aux assemblages double face et aux composants à forte inertie thermique.

Le R10 est compatible avec tous les finis de surface standards de l'industrie : HASL (lissage à l'air chaud, avec ou sans plomb), ENIG (nickel-or chimique), OSP (conservateur organique de brasabilité), argent par immersion, étain par immersion et ENEPIG. Pour les cartes finies OSP, l'option atmosphère d'azote est recommandée afin de préserver la brasabilité pendant le cycle de refusion.

Le R10 accepte des épaisseurs de circuit imprimé (PCB) de 0,5 mm à 6,0 mm avec la configuration de rail standard. Les dégagements de 25 mm en haut et en bas offrent un espace suffisant aux assemblages à technologies mixtes comportant des composants traversants en face supérieure. Pour les applications avec des composants plus hauts, des configurations de rail sur mesure sont disponibles sur demande — contactez notre service commercial pour étudier vos besoins précis.

Le R10 maintient une précision de température de ±1 °C sur les 20 zones de chauffe, vérifiée lors de la réception en usine (FAT) avec des thermocouples étalonnés. Cette précision résulte de la combinaison de résistances chauffantes allemandes Hotset (tolérance de résistance serrée), de relais statiques Jiale/Ruilai (réponse de commutation en milliseconde) et d’algorithmes PID sur automate Siemens (paramètres de régulation continuellement optimisés).

Oui, le R10 est entièrement conçu pour le brasage sans plomb et conforme RoHS. Avec une température maximale de 300°C, il traite sans difficulté les profils SAC305 (Sn96.5/Ag3.0/Cu0.5) à pics de 235-250°C, ainsi que les alliages sans plomb plus hauts en température comme le SN100C et le SAC387. La zone de préchauffage de 3 840mm et l'architecture à 20 zones fournissent la capacité thermique et la précision de régulation nécessaires à une refusion sans plomb fiable.

Le R10 traite des largeurs de carte jusqu'à 460 mm, quelle que soit la longueur, couvrant aussi bien les petits modules d'électronique grand public que les grandes cartes de contrôle industriel. La vitesse de convoyage va de 300 à 2 000 mm/min grâce à un système à bande métallique et chaîne de guidage qui accepte les cartes rigides, les substrats aluminium (LED) et les assemblages mixtes avec composants jusqu'à 25 mm sur les deux faces.

Oui. Le R10 est conçu pour l’assemblage de circuits imprimés (PCB) double face, la face inférieure étant refusionnée en premier et la face supérieure ensuite. La zone de refroidissement de 1 260 mm, avec 3 zones hautes et 3 zones basses, assure une solidification maîtrisée qui maintient en place les composants de la face inférieure lors du second passage. Le système de transport gère de façon stable les cartes équipées, et les programmes peuvent être enregistrés séparément pour chaque face.

Oui, l’ordinateur industriel sous WIN10 et l’automate Siemens du R10 prennent tous deux en charge les mises à jour logicielles. Les mises à jour de firmware de l’automate sont fournies par JHIMS pour ajouter des fonctions, améliorer les algorithmes de régulation en température ou corriger les anomalies identifiées. Les mises à jour logicielles de l’ordinateur industriel sous WIN10 peuvent inclure de nouvelles fonctions d’interface, des capacités d’enregistrement de données étendues et une meilleure intégration MES. Les mises à jour sont gratuites pendant la période de garantie.

Les résistances chauffantes allemandes Hotset du R10 ont une durée de vie attendue de 15 000-25 000 heures de fonctionnement dans des conditions normales (environ 5-8 ans pour un poste simple, ou 2-3 ans en production 24/7). La durée de vie dépend de la température de service, de la fréquence des cycles thermiques et des conditions ambiantes. Les éléments de rechange sont en stock et peuvent être installés lors d’une maintenance planifiée.

Le R10 utilise des résistances chauffantes à convection d'air chaud — la méthode privilégiée par l'industrie pour un transfert de chaleur uniforme en refusion. La circulation forcée d'air chaud répartit la chaleur uniformément à la surface de la carte et jusque sous les composants, ce qui évite les points chauds et les zones d'ombre du chauffage uniquement infrarouge. Associée à l'architecture à 20 zones, la convection apporte l'uniformité thermique requise pour les assemblages denses à technologies mixtes.

Le R10 utilise une régulation en boucle fermée PID avec commande par relais statique (SSR). Chacune des 20 zones possède son propre capteur de température qui alimente en temps réel l'automate Siemens, lequel ajuste continuellement la sortie des SSR pour une réponse à l'échelle de la milliseconde. Cette architecture en boucle fermée maintient une précision de ±1 °C même sous des charges de cartes variables et garde chaque carte sur son profil thermique programmé.

Oui. Le R10 enregistre l'ensemble des données de production avec horodatage — températures par zone, vitesse de transport, programme utilisé et nombre de cartes — stockées sur le PC industriel WIN10. Les données peuvent être exportées en CSV ou intégrées aux systèmes MES/ERP via Ethernet, pour une traçabilité complète conforme aux systèmes qualité ISO 9001, IATF 16949 et ISO 13485.

Oui. Le R10 est un four de refusion à 10 zones (20 zones de chauffe au total, 10 en haut et 10 en bas) conçu pour la production CMS sans plomb. Ses 3 840 mm de préchauffage, sa précision de ±1 °C et sa plage de température jusqu'à 300 °C traitent sans difficulté le SAC305 et les autres alliages sans plomb, tandis que l'économie d'énergie de 30 % maintient les coûts d'exploitation bas — ce qui en fait un choix rentable pour les lignes CMS de volume moyen à élevé.
🛡️ Garantie et service après-vente

Chaque four de refusion JHIMS R10 bénéficie d'une garantie complète standard d'un an couvrant toutes les pièces et la main-d'œuvre pour les défauts de fabrication. La garantie couvre l'automate de contrôle, les éléments chauffants, les relais statiques, les moteurs, les roulements, le système de convoyage, les composants électriques et le PC industriel. Des extensions de garantie de 2 ou 3 ans sont disponibles au moment de l'achat.

Oui. JHIMS assure l’installation sur site, la mise en service et la formation des opérateurs par des ingénieurs certifiés JHIMS — l’intervention sur site est facturée. La formation à distance par visioconférence, l’appui documentaire et l’assistance technique professionnelle sont fournis gratuitement. Notre offre standard comprend la consultation avant installation, l’étalonnage complet du système et la formation des opérateurs couvrant l’utilisation, les profils thermiques et la maintenance.

JHIMS propose un support technique multicanale : diagnostic à distance via la connexion Ethernet du R10, assistance WhatsApp/Telegram/Teams pour un dépannage rapide, support par e-mail avec première réponse garantie sous 12 heures ouvrées (lun–sam, 09:00–23:00 heure de Chine, UTC+8) et visites sur site pour les cas complexes (disponibles dans le monde entier, facturées). Une base de connaissances en ligne complète, avec manuels, guides et tutoriels vidéo, est également disponible.

Une installation R10 standard demande généralement 3-5 jours ouvrés entre la livraison et l'état prêt à produire : assemblage mécanique, raccordements électriques, gaines d'évacuation, étalonnage complet des 20 zones de chauffe, profilage thermique, formation des opérateurs et essais de production. Le délai peut être plus court pour les sites dont l'installation est préparée à l'avance.

Oui, JHIMS maintient un stock régional de pièces détachées en Asie, en Europe et sur le continent américain pour une livraison rapide. Les pièces d'usure courantes telles que les éléments chauffants, les modules SSR, les courroies de convoyeur, les roulements, les filtres à flux et les ventilateurs sont stockées en quantité. Pour les composants critiques, nous proposons des kits de pièces détachées recommandées pouvant être gardés sur site pour un remplacement immédiat.

Absolument. JHIMS propose l’optimisation des profils thermiques dans le cadre de sa prestation d’installation et comme option d’accompagnement continu. Nos ingénieurs d’application peuvent analyser à distance vos profils actuels à partir des données exportées du R10, recommander des ajustements pour des conceptions de circuits imprimés (PCB) et des mix de composants spécifiques, et développer des profils sur mesure pour des assemblages délicats tels que les cartes à cuivre épais, les substrats céramique et les circuits souples.

Oui, JHIMS propose des contrats de maintenance préventive (MP) à plusieurs niveaux : Basique (1 visite annuelle avec inspection et étalonnage complets), Standard (2 visites annuelles avec service complet, étalonnage et support prioritaire) et Premium (visites trimestrielles avec service complet, support prioritaire 24/7 et remise sur les pièces détachées). Tous les contrats de MP incluent une inspection complète de la machine et la mesure de résistance des éléments chauffants.

Pour demander une visite d'intervention sur site, contactez directement votre ingénieur support JHIMS dédié, appelez notre ligne d'assistance au (86-755) 86700443, écrivez à [email protected] en indiquant « Demande de visite d'intervention » en objet du message, ou utilisez le formulaire de contact de cette page. Précisez le numéro de série de votre machine, une description du problème et la période de visite souhaitée.
🚚 Expédition et paiement

Le four de refusion JHIMS R10 est chiffré selon sa configuration (FOB Shenzhen). Le devis final dépend des options telles que l'atmosphère d'azote, les largeurs de rail sur mesure, l'extension de garantie et les frais de transport jusqu'à la destination. Pour recevoir une offre exacte adaptée à vos besoins, contactez notre service commercial par WhatsApp, par e-mail ou via le formulaire de contact.

Le R10 est expédié dans une caisse en bois sur mesure, avec des dimensions d'expédition d'environ 6 800 × 1 650 × 1 800 mm. Le poids brut à l'expédition est d'environ 2 900 kg, caisse et accessoires compris. Mode d'expédition : FCL (conteneur complet) — le R10 tient dans un conteneur de 20 pieds. Le fret aérien est disponible pour les livraisons urgentes, avec un surcoût.

Conditions de paiement standard : acompte de 70 % par virement bancaire (T/T) à la commande, 30 % par virement bancaire (T/T) avant expédition. Les clients existants peuvent utiliser le crédit documentaire (L/C) à vue. Tous les prix sont établis en USD. Notre équipe commerciale vous fournira les coordonnées bancaires complètes et les documents de confirmation de commande après réception de votre demande.

Le délai de fabrication standard du JHIMS R10 est de 25 à 35 jours ouvrés à compter de la réception de l'acompte, jusqu'à la mise en expédition, incluant fabrication, assemblage, étalonnage en usine et test de déverminage. Le délai de transit maritime varie selon la destination : 15 à 25 jours vers les ports d'Asie-Pacifique, 25 à 35 jours vers les ports européens, 30 à 40 jours vers les ports d'Amérique du Nord et 35 à 50 jours vers les ports d'Amérique du Sud ou d'Afrique.

En condition FOB (franco à bord), l’acheteur prend en charge le fret, l’assurance, le dédouanement et les éventuels droits et taxes à l’importation dans le pays de destination. JHIMS apporte toutefois un appui complet : préparation de tous les documents d’exportation nécessaires, recommandation de transitaires et de commissionnaires en douane fiables dans votre pays, et classement du code SH du R10 pour vous aider à déterminer les taux de droits.

Absolument ! Nous encourageons les clients potentiels à visiter notre site de production à Shenzhen pour voir le R10 en production, assister à des démonstrations en direct, inspecter la qualité de fabrication, rencontrer notre équipe d’ingénieurs et discuter de vos besoins en face à face. Les visites d’usine peuvent généralement être organisées dans les 1-2 semaines suivant la demande. Nous pouvons vous aider pour les lettres d’invitation à visa et les recommandations d’hôtel.

Chaque livraison de R10 comprend : le four de refusion R10 complet, assemblé et testé, l’automate Siemens avec ordinateur industriel sous WIN10 et logiciel préinstallé, le kit d’accessoires standard (sondes thermocouples, filtres à flux, outil de guidage de la bande du convoyeur), un dossier documentaire complet (manuel d’utilisation, schémas électriques, guide de maintenance, liste des pièces détachées) et le certificat d’étalonnage issu de la réception en usine.

JHIMS expédie dans plus de 30 pays et étend continuellement son réseau. Nous avons des clients et une expérience d’expédition en Chine, en Inde, au Viêt Nam, en Thaïlande, en Malaisie, en Indonésie, aux Philippines, en Corée du Sud, au Japon, en Turquie, en Allemagne, en Italie, en France, au Royaume-Uni, en Pologne, en Tchéquie, en Russie, au Brésil, au Mexique, aux États-Unis, en Égypte, en Afrique du Sud, aux Émirats arabes unis et dans bien d’autres pays. Si votre pays n’est pas dans la liste, contactez-nous — nous livrons dans le monde entier.

Oui, JHIMS propose des prestations de brasage d’échantillons de circuits imprimés (PCB). Vous pouvez nous envoyer vos cartes nues, vos composants et votre pâte à braser ; nous les passerons dans un R10 dans notre usine et vous renverrons les assemblages brasés accompagnés des données de profil thermique utilisées. Vous pourrez ainsi vérifier la qualité de brasage sur vos produits réels avant de vous engager. Le traitement des échantillons demande en général 3-5 jours ouvrés à réception.

Le R10 est conditionné dans une caisse en bois fumigée conçue sur mesure pour le fret maritime et aérien international. L'emballage comprend une construction en contreplaqué renforcé avec armature interne en acier, des sachets VCI (inhibiteur volatil de corrosion) et des absorbeurs d'humidité pour protéger de la condensation pendant le transport maritime, un rembourrage en mousse et des calages découpés sur mesure pour l'isolation aux chocs et aux vibrations, ainsi que des indicateurs d'inclinaison et de choc permettant de vérifier l'intégrité de la manutention à l'arrivée.

Vidéos de référence : Comment installer une machine de brasage par refusion – tutoriel pas à pas et guide de sécurité | Partie 1; Guide complet de mise en route du four de refusion pour l'assemblage de circuits imprimés | Tutoriel d'installation et de formation | Partie 2; Installation pas à pas d'un four de refusion | Vidéo de formation SMT sur circuits imprimés | Partie 3.

Poids 2900 kg
Dimensions 6800 × 1650 × 1800 mm
Alimentation électrique

5 fils, 3 phases ; 380V 50/60Hz

Puissance au démarrage

45 kW

Puissance de fonctionnement normale

11 – 13 kW

Plage de température

Température ambiante à 300 °C

Largeur max. du circuit imprimé (PCB)

460 mm

Zones de chauffe

10 supérieurs + 10 inférieurs (20 au total)

Zones de refroidissement

3 supérieurs + 3 inférieurs (6 au total)

Précision de température

±1°C

Garantie

1 an en standard (extensible)