Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

DPS-2 lens vibratory feeder for SMT pick-and-place: how it works, machine compatibility, who it suits, pricing and ROI, and installation on an existing line.
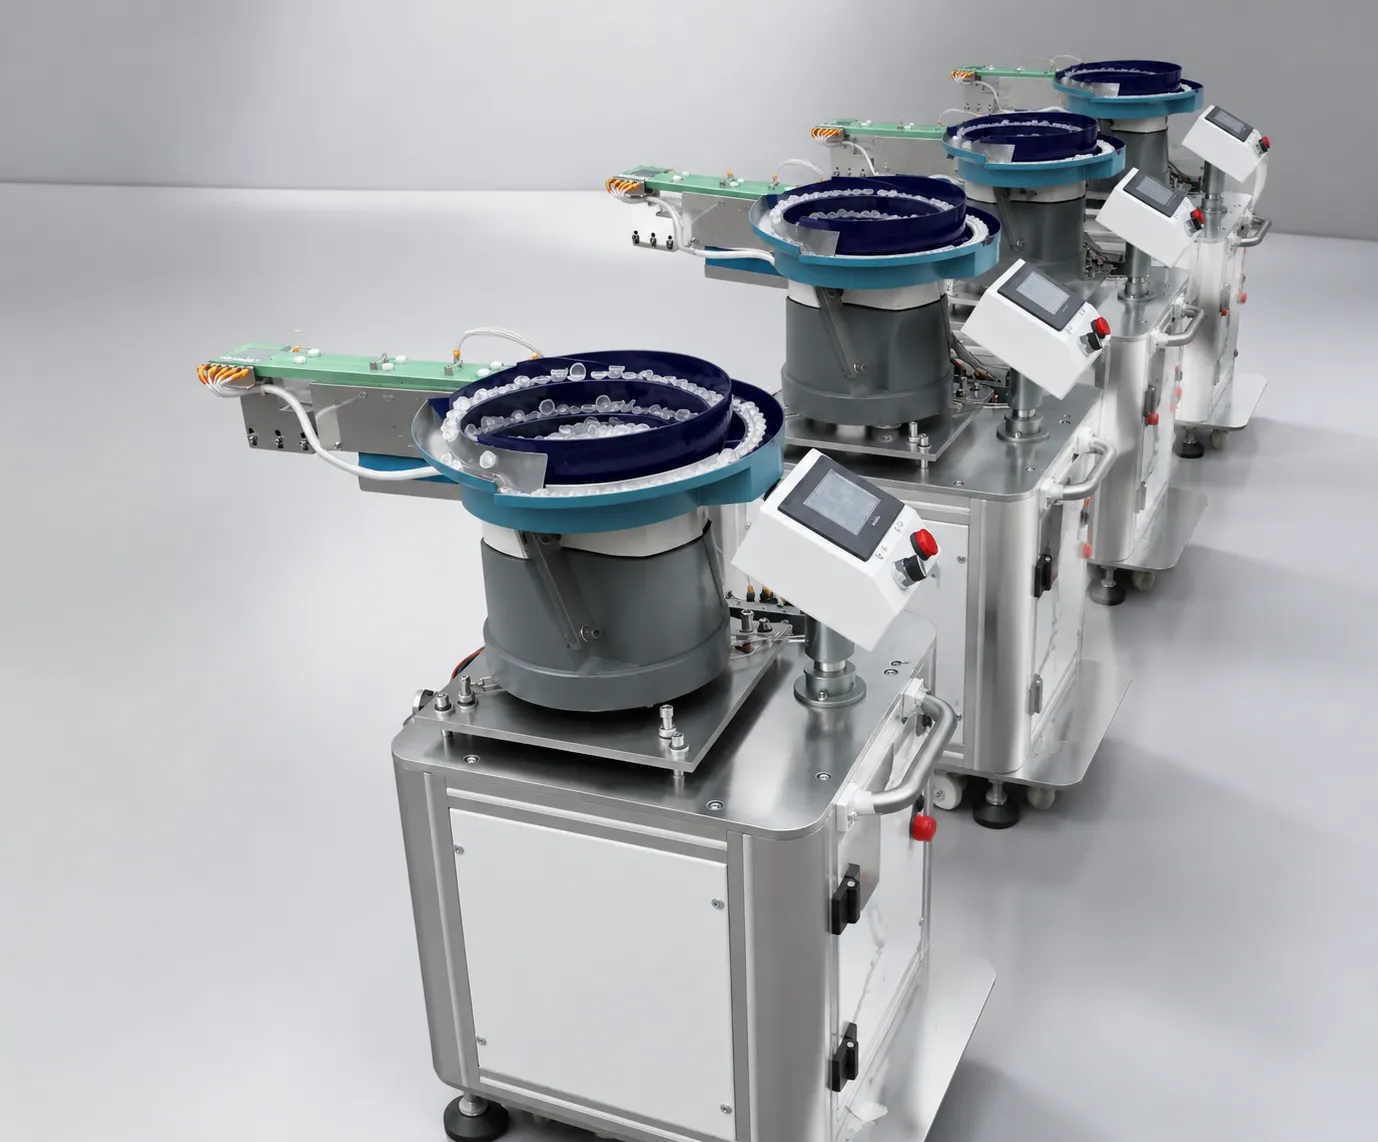
JHIMS DPS-2 alimentador vibratorio de lentes automáticos para líneas SMT pick-and-place: 0,5–1 segundo por lente por canal, <0,5% de rechazo, rango de lentes de 3–25 mm, unidades de doble frecuencia con control PID independiente, y kits de interfaz para máquinas Hanwha, Yamaha, JUKI, Samsung, Hitachi y Fuji.
| Tema | Especificación |
|---|---|
| Lens diameter range | 3mm – 25mm |
| Tipos de lentes compatibles | Lentes de reflexión interior/exterior de tres pies y cuatro ángulos |
| Tolerancia de la alineación intestinal | ±1mm (basado en forma de lente y dimensiones de pin) |
| Transfer speed | 0,5 a 1 segundo por lente (canal de sensor) |
| Rejection rate | <0,5% típico después de la optimización del perfil |
| Número de pistas (Standard) | 2 pistas de disco, ampliables a 10 |
| Carriles lineales | 2 pistas de vibración directa |
| Arquitectura de vibración | Doble frecuencia: circular 50–120 Hz + directo 100–200 Hz, PID independiente |
| Controlador manual | 2 grupos (circular + directo) |
| Power supply | 220V AC, 50-60Hz, fase única, 0,55 KVA nominal |
| Dimensiones / peso | 1050 × 700 × 750 mm, aprox. 130 kg |
| Opción antiestática | Recubrimiento de cuencos seguro ESD disponible |
Todos los valores de la hoja oficial de especificación DPS-2; opciones de configuración pueden cambiar dimensiones y peso.
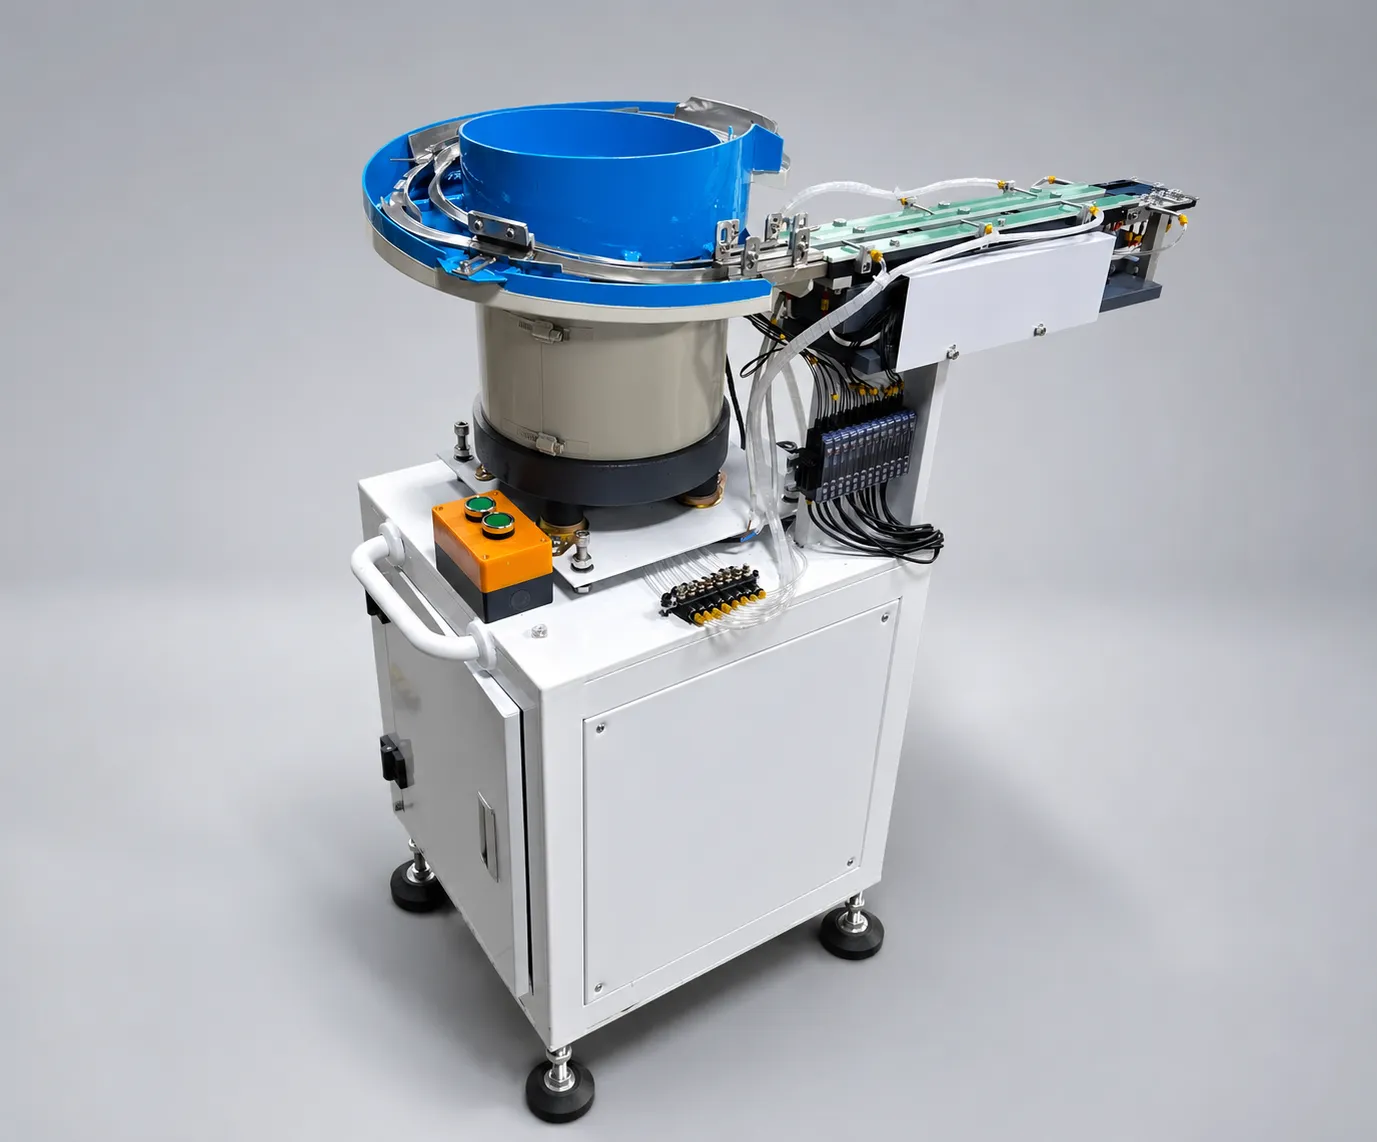
La vía de alimentación es una cadena recta de piezas de vracs a componentes colocados:
Tolva de entrada → Alimentación de cuenco vibratorio → Medición de la pista espiral → puerta de orientación → verificación del sensor → punto de recogida → Boquilla de vacío de la máquinaP&P.
Dos detalles en esa cadena deciden lo bien que el alimentador realiza en la producción. La primera es la medición: la vía espiral libera lentes a una velocidad controlada, por lo que la puerta de orientación ve partes una a la vez en vez de como una multitud concurrente, que es donde se origina la mayoría de la interferencia.
El segundo es la verificación: el sensor confirma que una lente ha llegado al punto de recogida en la orientación esperada antes de que se señale la máquina de colocación, por lo que la boquilla nunca espera ni llega a una lente que no se presenta correctamente. Todo lo corriente arriba existe para hacer que esos dos puntos sean fiables: el tazón circula, los metros de pista y el bucle de control sostiene la amplitud que hace que el tiempo sea repetible.
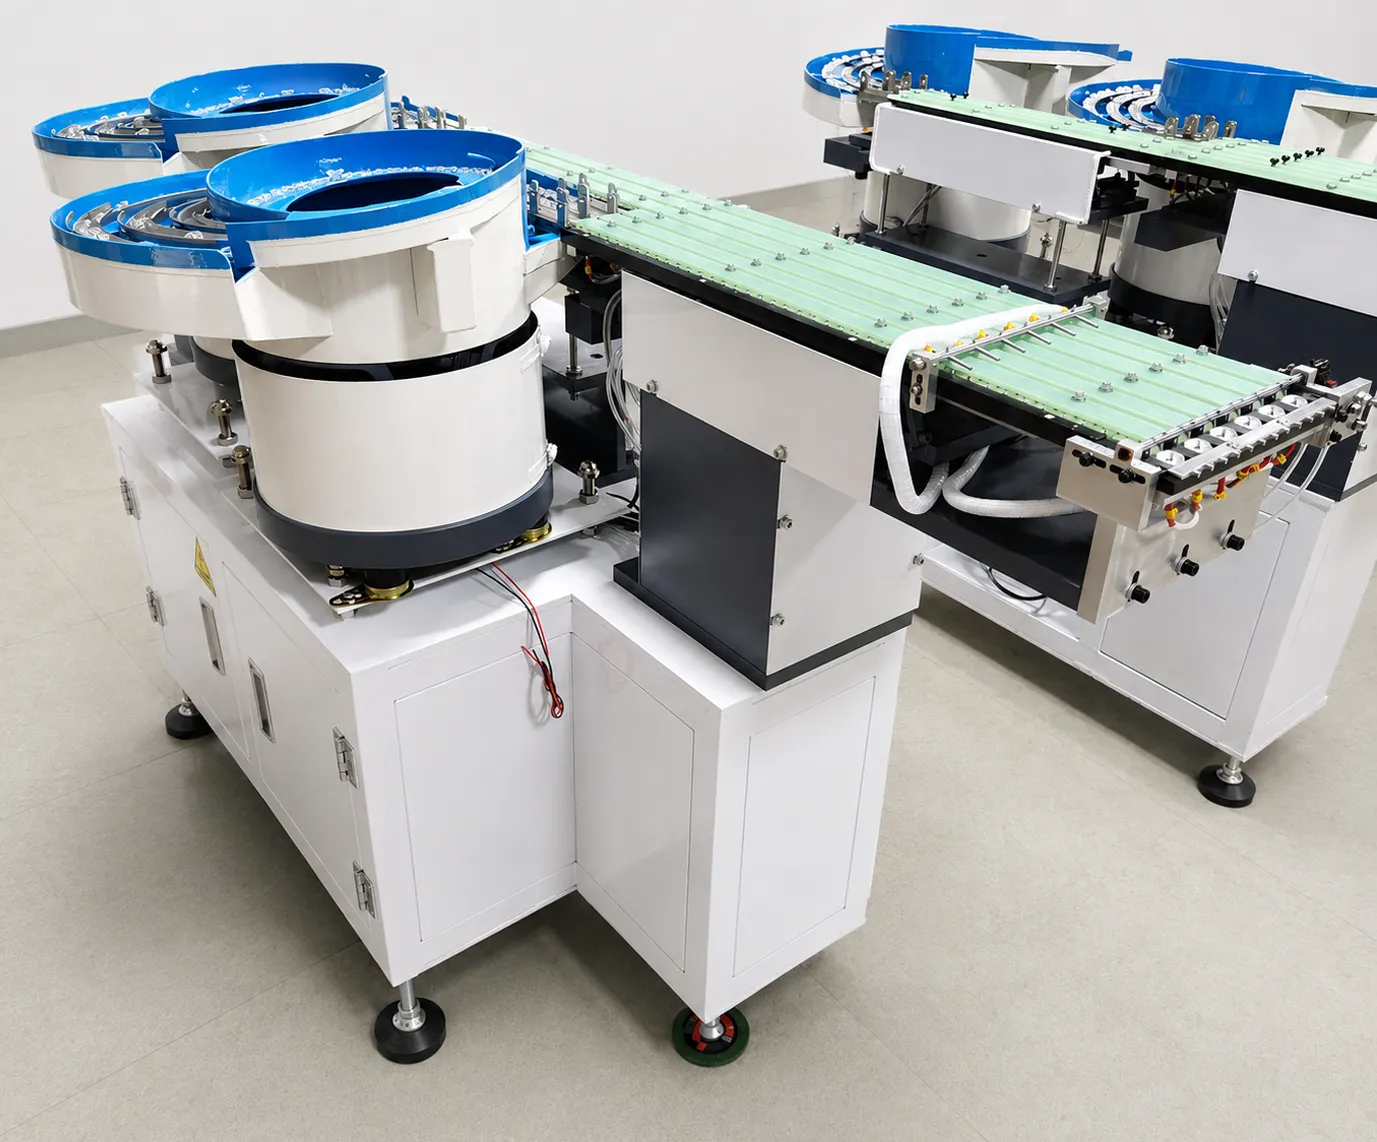
El DPS-2 corre dual-frequency vibration: dos unidades electromagnéticas independientes con controladores PID separados. El movimiento de granel de canal circular; el canal directo realiza alineación final de precisión a 100–200 Hz. Debido a que las unidades están mecánicamente desacopladas, los cambios de carga de tazón nunca perturban la alineación de la pista — la amplitud se mantiene dentro <5% del tazón lleno al vacío.
La física detrás de esto — resonancia vs. carga, y por qué los sistemas de frecuencia única deriva 15-30% — se explica en detalle en nuestro comparación técnica de doble vs. frecuencia única. Configuraciones multicanal escalan el rendimiento linealmente: cada canal adicional añade su propio camino de alimentación independiente.
La consecuencia práctica es que los dos trabajos que el alimentador tiene que hacer pueden ser optimizados por separado. El movimiento a granel quiere amplitud que mantiene los lentes circulando sin tirarlos; la alineación final quiere un movimiento estable y suave que presenta la parte cuadradamente a una posición fija.
Una sola unidad tiene que comprometer entre ellos, por lo que los alimentadores de ese tipo generalmente se sintonizan para estar seguros en la alineación y más lento de lo necesario en el movimiento. Separar las unidades permite que el canal circular se ejecute a la velocidad que el tazón necesita y el canal directo sea ajustado puramente para la presentación, y porque cada uno tiene su propio bucle PID, tampoco necesita volver a establecer cuando los otros cambios o cuando la carga de tazón varía durante un turno.
| Marca | Ejemplos de serie | Situación |
|---|---|---|
| Hanwha | HM520, Decan | Compatible — kit de interfaz incluido |
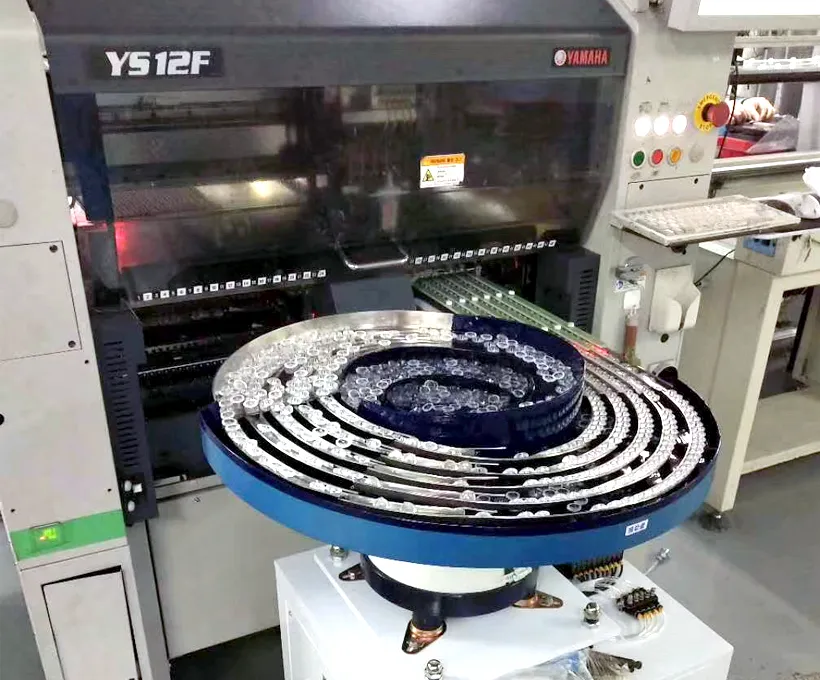
| Yamaha | YSM20, YSM10 | Compatible — kit de interfaz incluido |
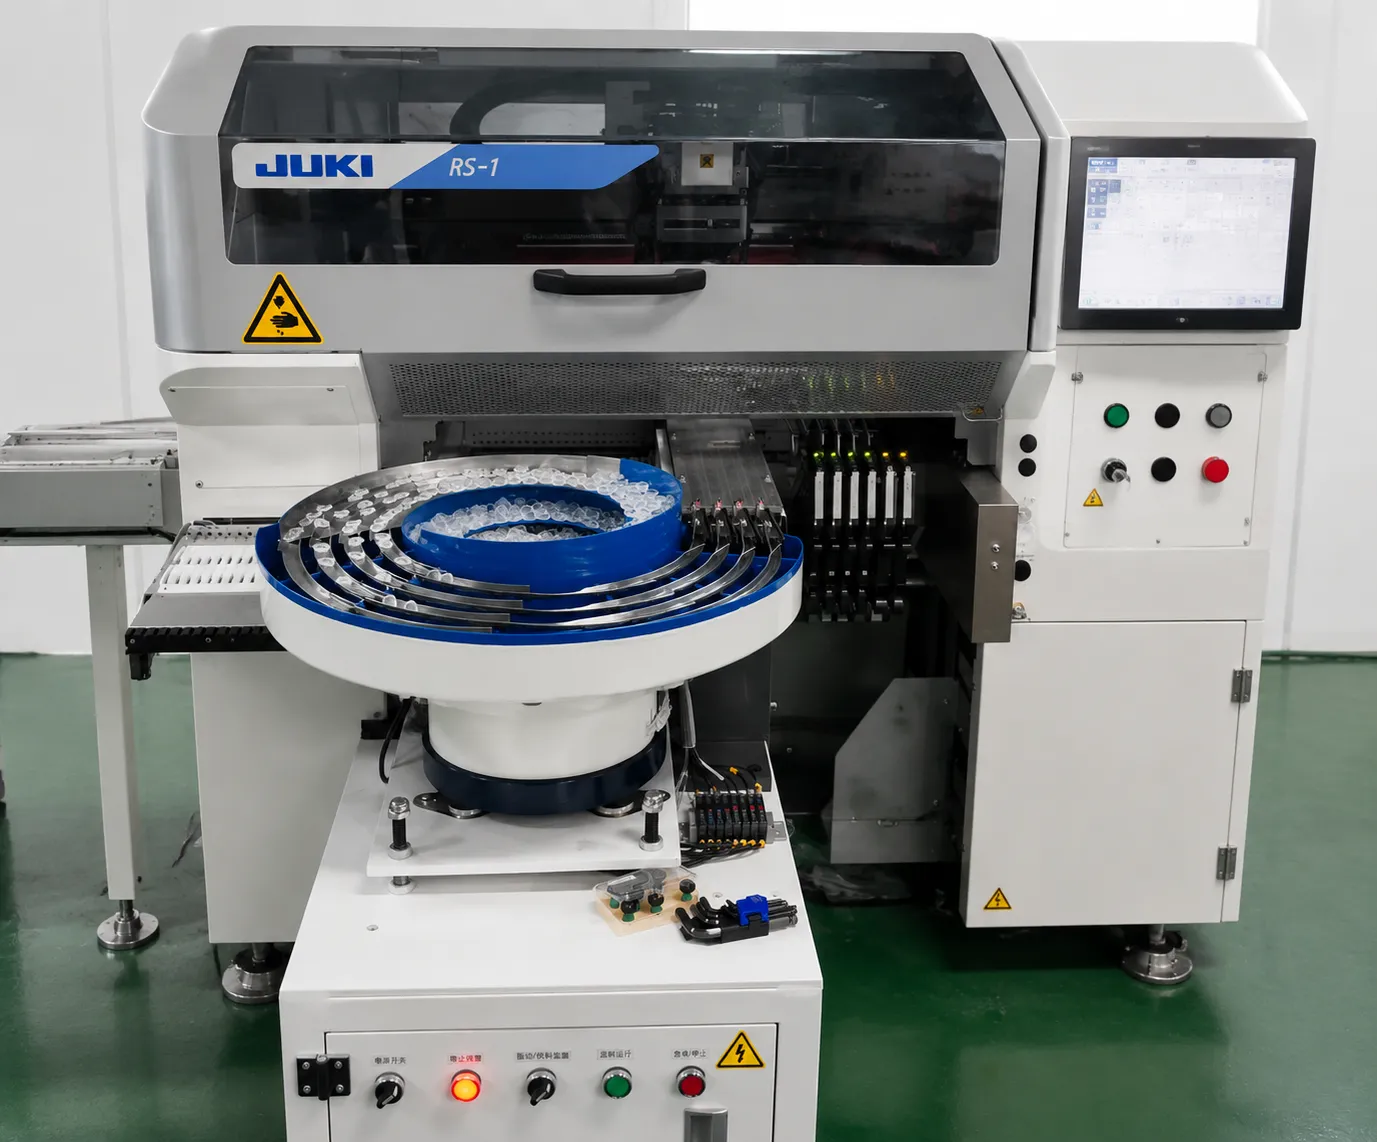
| JUKI | RS-1, RX-7 | Compatible — kit de interfaz incluido |
| Samsung | Serie SM | Compatible — kit de interfaz incluido |
| Hitachi | G5, SIGMA | Compatible — kit de interfaz incluido |
| Fuji | NXT, AIMEX | Compatible — kit de interfaz incluido |
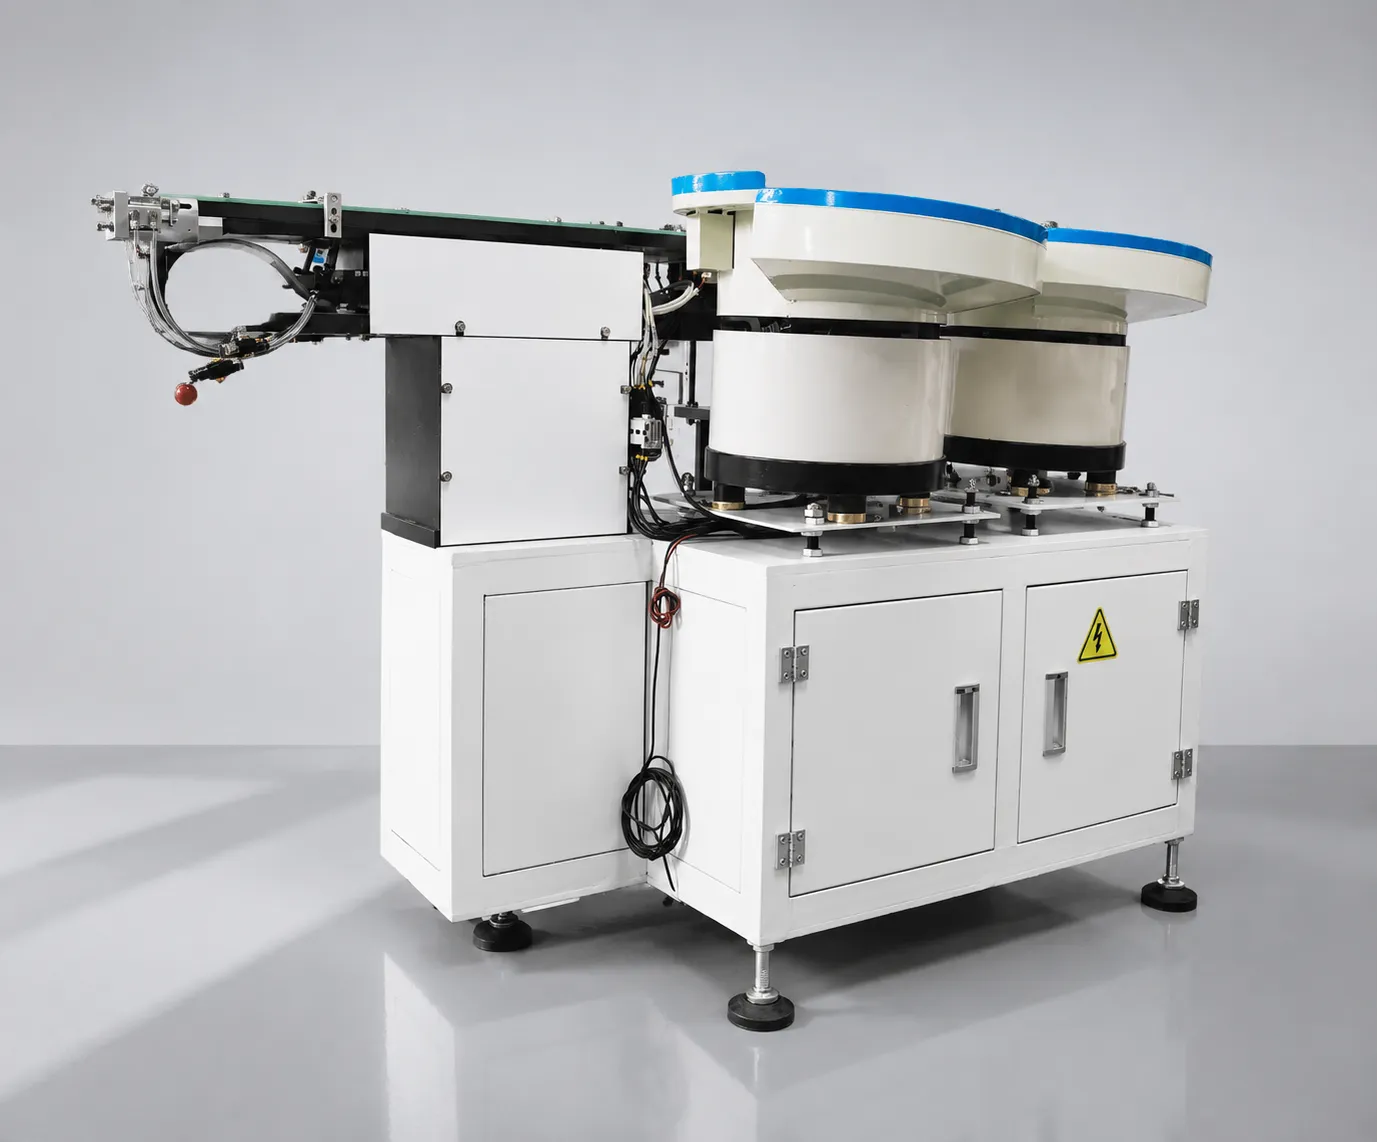
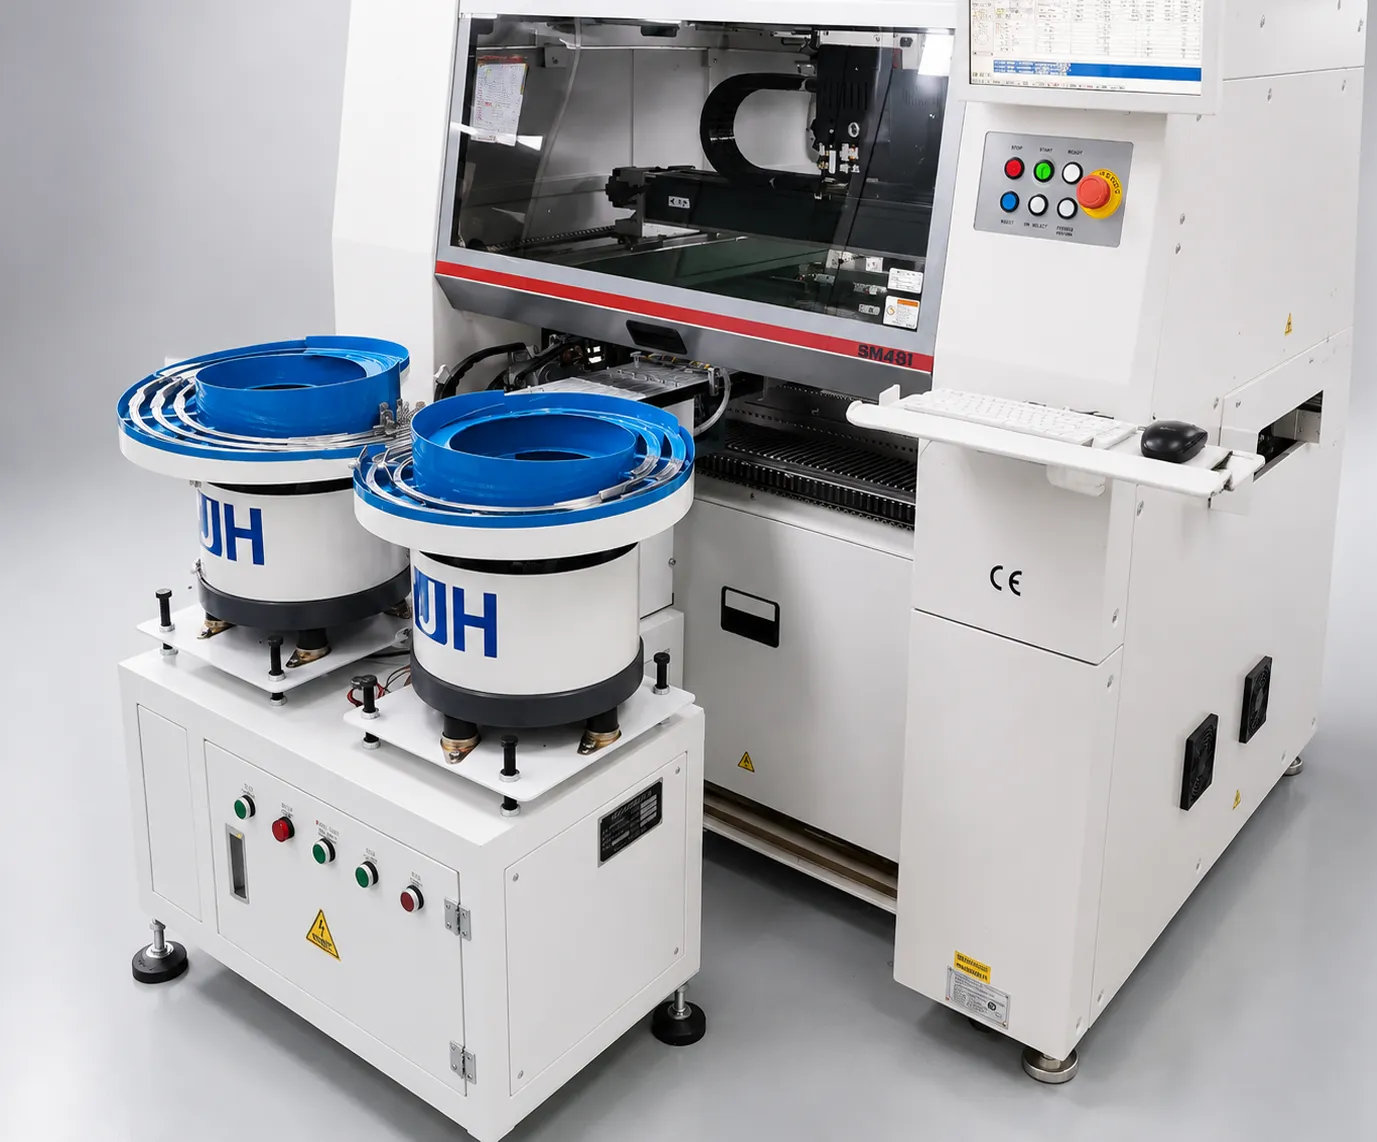
La compatibilidad se entrega como un kit de interfaz en lugar de un dibujo de soporte, porque lo que importa es la combinación de geometría de recogida y señal de máquina. El kit coloca el alimentador para que el viaje de la boquilla a la lente sea corto y el enfoque es cuadrado, y define cómo el alimentador se activa en relación con el ciclo de colocación, por lo que alimentar y recoger nunca se corren.
Esto también hace que la instalación sea reversible: la máquina de colocación no es modificada, por lo que el alimentador puede pasar a otra línea u otra máquina de la misma marca sin un rediseño, y el cliente ’ los arreglos de mantenimiento existentes siguen siendo válidos.
Lo que se verifica para cada máquina antes del envío, más allá del kit de interfaz en sí.
| Tema de verificación | Método | Por qué importa |
|---|---|---|
| Geometría de recogida | Plataforma posicionada desde la cabeza y los viajes de boquilla | Elegir corto, cuadrado significa menos correcciones de boquilla |
| Altura de presentación | Juego con la boquilla de producción | Las fallas intermitentes de la selección suelen remontar a la altura |
| Interfaz de desencadenante | alimentador, machine or line PLC initiated agreed at commissioning | Alimentar y recoger nunca debe competir entre sí |
| Compatibilidad con la boquilla | Comprobado contra la boquilla o la taza de vacío en uso | Una lente puede ser levantada sólo por un contacto adecuado |
| perfil de lente | Creado por el cliente | La herramienta debe adaptarse a la parte real, no a una muestra |
| Cambio de rutina | Retorno del perfil y ajuste sin herramientas practicados durante la entrega | El ahorro depende de los operadores que lo usen |
| Manejo final de funcionamiento | Procedimiento acordado para recuperar lentes del tazón | Evita la mezcla entre lotes de producto |
| Reversibilidad | No hay modificación en la máquina de colocación | Mantener el servicio existente y la calificación válida |
“Compatible” significa que la interfaz mecánica/eléctrica es soportada y enviada como un kit específico de marca. Para su modelo de máquina exacto, confirme durante pruebas de muestra o con ingeniería JHIMS — la instalación normalmente se completa en 4-8 horas con guía de vídeo remota.
Lea las dos listas como una prueba económica en lugar de una descripción del producto. La automatización de alimentación paga a través del trabajo, rendimiento y previsibilidad, por lo que cabe donde al menos dos de esos tres son significativos: alto volumen con colocación repetitiva, varias líneas supervisadas por pocos operadores, rechazo manual de alimentación que cuesta más que la máquina, o una mezcla donde la calidad de orientación es visible en el artículo terminado.
No cabe cuando el volumen mensual es realmente bajo, donde el producto cambia tan a menudo que la herramienta se reconstruirá antes de que se amortice, o donde el manejo de lentes ya está automatizado a un estándar aceptable, en esos casos la respuesta honesta es que la aritmética todavía no justifica la inversión.
Una prueba gratuita de muestras de 48 horas resuelve la pregunta con sus propias lentes antes de cualquier compromiso.
La configuración base DPS-2 comienza aproximadamente $6.000 USD (indicativo, dependiente de configuración). Unidades configuradas típicas: $8,000–$12,000 dependiendo del conteo de canales, kit de interfaz y opciones (antiestático/ESD, aseo, Siemens PLC, integración de visión). DDP shipping available; contact [email protected] para una cotización especificada.
El pago típico corre de 6 a 11 meses, impulsado por los ahorros de mano de obra (~85% menor costo anual de trabajo) y los ahorros materiales (rechazo de 5 a 15% a <0,5%). Estima tu propia recompensa con la calculadora en la manual vs. guía de decisión automática.
Dos puntos vale la pena añadir a las cifras publicadas. En primer lugar, tratar el precio base como un punto de partida en lugar de una cita, porque el contador de canales y el kit de interfaz mueven el número más que cualquier opción: una máquina de dos canales y una máquina de seis canales son diferentes proyectos aunque ambos son DPS-2.
En segundo lugar, calcular el reembolso del costo que el alimentador elimina en lugar de a su propio precio: el trabajo liberado por turno, los lentes ya no se descomponen a través del manejo manual, y la salida recuperada de las paradas de alimentación manual causada. Las configuraciones se citan por proyecto después de una prueba de muestra, por lo que la cita refleja la máquina que realmente necesita.
Muy pocos alimentadores de lentes se instalan en una nueva línea. En la mayoría de los proyectos el alimentador llega a una fábrica que ya está produciendo, lo que significa que la instalación tiene que encajar alrededor de la producción de funcionamiento en lugar de la otra vuelta. Cuatro pasos hacen que sea práctico.
En primer lugar, la posición de montaje se establece en el cabezal de colocación, por lo que el viaje de la boquilla a la lente es el movimiento más breve útil y el pico es cuadrado; esto se mide en lugar de estimar, porque un pequeño error en la altura de la presentación aparece más adelante como fallos de selección intermitente. En segundo lugar, la interfaz de gatillo está acordada —iniciada por alimentador, iniciada por máquina o iniciada en línea-PLC— por lo que la alimentación y la recolección son secuenciados y nunca compiten.
Cuarto, la línea se ejecuta con lentes de producción mientras el alimentador es monitoreado, por lo que el comportamiento aceptado es el comportamiento medido en el producto real.
Debido a que el DPS-2 tiene su propio gabinete de control y funciona en una sola fase 220 V, la instalación normalmente no necesita trabajo eléctrico más allá de un punto de suministro y ninguna modificación de la máquina de colocación. Eso importa más de lo que suena: una instalación que deja intacta la máquina anfitriona no invalida el acuerdo de servicio existente del cliente’ no requiere recalificación de la máquina, y se puede revertir si la línea es reconfigurada.
Para un gestor de producción, la capacidad de añadir automatización de alimentación sin perturbar un proceso calificado es a menudo el factor decisivo, no el alimentador sensible’s velocidad nominal.
Secuencia de instalación como normalmente se ejecuta, con lo que se verifica en cada paso.
| Paso | Actividad | Verificado por |
|---|---|---|
| 1 | Estudio del sitio: suministro, aire, espacio del suelo y posición de la máquina | Grabado antes del envío |
| 2 | Montaje y posicionamiento de plataforma desde la cabeza | Medido contra el viaje de boquilla |
| 3 | Conexión eléctrica y neumática al punto de suministro | Verificación funcional |
| 4 | Interfaz de desencadenante con el ciclo de colocación | Prueba de ciclo en modo de producción |
| 5 | Creación y verificación de perfiles en lentes de cliente | 10 lentes de prueba pasan limpio |
| 6 | Práctica de cambio con el cliente’s operadores | Operador realiza un cambio sin ayuda |
| 7 | Supervisión de la producción | Rechazo y tasa de alimentación en comparación con el informe quemada |
¿Listo para verificar con sus propias lentes? Enviar 500–800 muestras por tipo para la prueba gratuita de 48 horas – ver cobertura de apoyo día a día y el SMT Lens Feeding Glosary para terminología de fondo. Vea la máquina corriendo en nuestra jHIMS YouTube canal oficialo Mensaje a un ingeniero JHIMS en WhatsApp.
 RelacionadosDPS-2 Especificaciones completasDPS-2 Especificaciones completasVer producto →
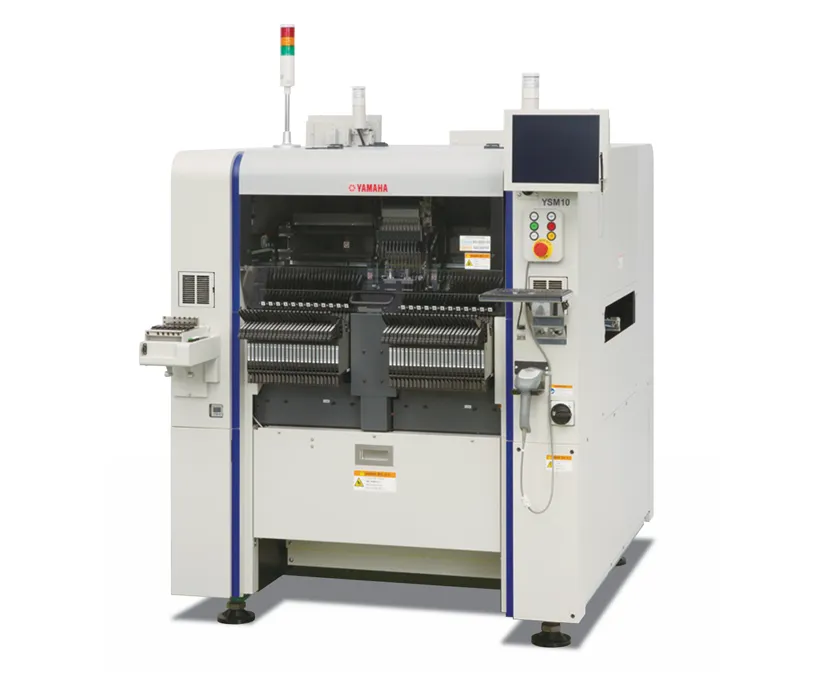 CompañeroYamaha YSM10 mounterMontaje modular compacto de alta velocidad – 46.000 CPH, 96 alimentadores, e-Vision + Side View.Ver producto →
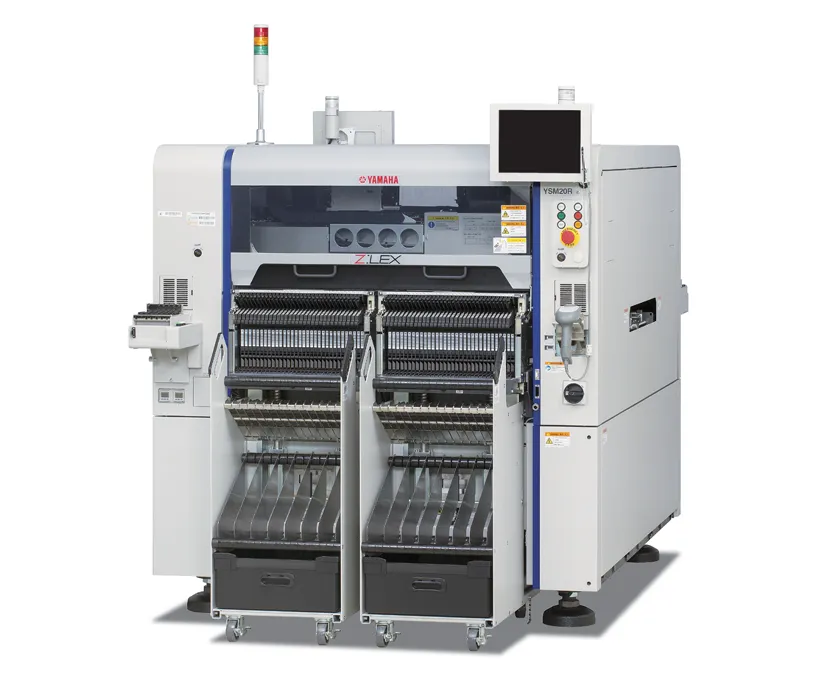 Yamaha YSM20R Pick and Place95.000 montadores modulares CPH - pares con líneas de alimentación de lentes DPS-2.Ver producto →
 3D SPI inspección de pasta de soldadura (SPI)Defectos de impresión de captura antes de reflujo con inspección de pasta 3D 100%.Ver producto →
 Cuervo de reflujo R10Reflujo de aire caliente sin plomo con perfiles térmicos estables para las asambleas de lentes.Ver producto →
 D900 Dispensing MachineDispensación de precisión para las etapas de recubrimiento conformal y pegado de lentes.Ver producto →Guía de compraCómo elegir un SMT alimentador de lentes (2026)Una ruta de compra de 8 pasos, marcador del proveedor y comparación de frecuencia dual vsLeer artículo →Estudio de casosSMT alimentador de lentes ROI Case StudyTransición real de KPI: tasa de defectos 12%→0,3%, UPH 900→3420, retorno de la inversión en 7 mesesLeer artículo →GlosarioSMT Lens Feeding GlossaryTerminología para alimentación vibratoria, control PID y métricas UPH.Leer glosario →ComparaciónDoble vs Single Frequency Vibratory alimentadorComparación técnica de las dos tecnologías de vibraciónLeer artículo →ComparaciónManual vs Automatic SMT alimentador de lentes¿Qué método de alimentación es adecuado para su producción?Leer artículo →ProductoDPS-2 Conocimiento de productoLo que es el DPS-2, cómo funciona, y lo que puede alimentar.Leer más →
Envíe sus muestras de lente para una prueba de alimentación gratuita de 48 horas o solicite una cotización personalizada.



