Adresse
Gebäude A1, Runteng-Industriepark, Xishan-Straße 4, Gemeinde Longteng, Unterbezirk Shiyan, Bezirk Bao'an, Shenzhen 518000, China
Geschäftszeiten
Montag bis Freitag: 7:00–19:00 Uhr
Wochenende: 10:00–17:00 Uhr
Adresse
Gebäude A1, Runteng-Industriepark, Xishan-Straße 4, Gemeinde Longteng, Unterbezirk Shiyan, Bezirk Bao'an, Shenzhen 518000, China
Geschäftszeiten
Montag bis Freitag: 7:00–19:00 Uhr
Wochenende: 10:00–17:00 Uhr

Ein LED-Gehäusehersteller in Argentinien ersetzte das manuelle Verschrauben durch einen JHIMS BL18: reproduzierbares Drehmoment, schnellere Gehäuse.

Wie ein LED-Displaygehäusehersteller in Argentinien vom manuellen Anziehen — mit vom Bediener abhängigen Zyklen und von Schraube zu Schraube schwankendem Drehmoment — zum vertikalen Vier-Achs-Schraubautomaten JHIMS BL18 wechselte.
Auf einen Blick: Wer der Kunde ist, wohin die Maschine geliefert wurde und was die Investition ausgelöst hat.
Die LED-Displayfertigung in Argentinien ist ein wettbewerbsintensiver, exportorientierter Bereich, und die Gehäusequalität wird von Kunden beurteilt, die die fertige Displaywand sehen und nicht die Montagebank dahinter. Ein Gehäuse, das nicht sauber schließt, oder eine Verbindung, die sich im Betrieb löst, ist vor Ort sichtbar.
Deshalb wurde das Projekt ebenso auf Gleichmäßigkeit wie auf Geschwindigkeit ausgelegt. Schnellere Gehäuse von einer Werkbank, an der jede Schraube mit einem anderen Drehmoment angezogen wird, verlagern das Problem lediglich weiter; die Anforderung von Anfang an war daher eine Maschine, die an jedem Gehäuse dieselbe Schraubverbindung herstellt.
LED-Displaygehäuse werden aus Blech und Aluminiumprofilen montiert, und jedes Modul bzw. jede Platine wird mit M4-Befestigungselementen gehalten. Vor diesem Projekt zogen die Bediener des Kunden diese Schrauben an der Montagebank von Hand mit Elektro- oder Handschraubern fest — dieselbe Schraubmethode, die in der Gehäusefertigung seit Jahren üblich war.
Das manuelle Anziehen hat zwei Kosten, die erst in der Serienfertigung sichtbar werden. Die erste ist das Tempo: Jede Schraube muss von einer Person aufgenommen, angesetzt, eingedreht und geprüft werden, sodass sich der Ausstoß fertiger Gehäuse nach der Arbeitsgeschwindigkeit des Bedieners richtet.
Die zweite ist die Gleichmäßigkeit: Beim manuellen Anziehen entspricht das Drehmoment dem, was der Bediener aufbringt; die Klemmkraft variiert daher von Schraube zu Schraube und von Bediener zu Bediener.
Diese beiden Kosten gaben den Ausschlag für das Projekt. Die Gehäuseaufträge wuchsen, und ob ein Gehäuse sauber schließt oder nachgearbeitet werden muss, hing von der Handfertigkeit eines Bedieners und nicht von einer Einstellung an der Maschine ab.

Jedes gemeldete Problem lässt sich auf eine Eigenschaft des manuellen Anziehens zurückführen: Die Schraube erhält ihr Drehmoment von einer menschlichen Hand, und eine Hand ist kein kalibriertes Werkzeug. Zwei Bediener mit demselben Schrauber erreichen nicht dieselbe Klemmkraft, und derselbe Bediener erreicht sie um 08:00 Uhr nicht in gleicher Weise wie um 17:00 Uhr.
Die Taktzeit ergibt sich aus derselben Ursache. In der manuellen Montage ist die Schraube die kleinste Arbeitseinheit, und der Bediener übernimmt den gesamten Aufwand: holen, ansetzen, eindrehen, prüfen. Die Automatisierung macht die einzelne Schraube nicht schneller — sie nimmt den Bediener aus diesem Ablauf heraus und lässt die Gehäusemontage parallel weiterlaufen.
Die gemeldeten Herausforderungen, ihre Ursache beim manuellen Anziehen der Schrauben und die konstruktive Lösung.
| Gemeldete Herausforderung | Warum es beim manuellen Verschrauben passiert | Reaktionszeit im Design |
|---|---|---|
| Drehmoment variiert von Schraube zu Schraube | Ein Handschrauber bringt die Kraft auf, die der Bediener ausübt | Die Maschine führt die Verschraubung mit einem programmierten Wert aus |
| Durchsatz hängt vom Arbeitstempo des Bedieners ab | Eine Person übernimmt für jede Schraube Holen, Setzen, Eindrehen und Prüfen | Der Kopf fährt und schraubt programmgesteuert |
| Ermüdung während der Schicht | Wiederholtes Verschrauben führt über Stunden zu einem Nachlassen der Handtechnik | Die Maschine wiederholt denselben Zyklus vom ersten bis zum letzten Gehäuse |
| Kein wiederverwendbares Muster pro Gehäuse | Schraubenpositionen werden bei jeder neuen Charge nach Augenmaß ermittelt | 1,000 gespeicherte Programme, kameragestützte Ausrichtung für die Positionierung |
| Beladen unterbricht die Verschraubung | An der Werkbank wird jeweils ein Gehäuse bearbeitet | Doppelvorrichtung: Das nächste Gehäuse wird montiert, während das andere verschraubt wird |
Vor der Bestellung des BL18 wurden für das Projekt sechs Anforderungen festgelegt, die die Maschine erfüllen musste:
Die sechs Anforderungen beschreiben eine Veränderung: Die Entscheidung über Drehmoment und Position vom Bediener auf die Maschine verlagern, ohne die Maschine schwieriger zu bedienen als die Werkbank, die sie ersetzt.
Die Vorrichtungsgröße ist die praktische Begrenzung. Gehäuse sind groß, daher muss die Maschine das vollständige Gehäuse und nicht nur ein Modul aufnehmen, und die Klemmung muss es so flach halten, dass die Schraube sitzt, ohne dass sich das Paneel vom Kopf weg durchbiegt.
Warum JHIMS: Die Maschine wird um die kundeneigene Gehäusevorrichtung herum gebaut und nicht um einen Standardarbeitsbereich, und das Schraubmuster wird anhand der Gehäuse eingelernt, die später tatsächlich darauf bearbeitet werden.
Die Konfiguration löst die beiden Probleme in der Reihenfolge, in der sie gemeldet wurden. Die Drehmomentkonstanz entsteht dadurch, dass der manuelle Schrauber durch den Elektroschrauber der Maschine und einen programmierten Schraubzyklus ersetzt wird; die Schraube wird also nach einer Einstellung und nicht nach Gefühl eingedreht.
Die Taktzeit ergibt sich aus der Stationsanordnung. Mit zwei Vorrichtungen wartet der Kopf nie auf das Auflegen eines Gehäuses: Der Bediener montiert das nächste Gehäuse an Station 1 und entnimmt das fertige an Station 3, während an Station 2 verschraubt wird.
| Position | Modell | Menge |
|---|---|---|
| Schraubautomat für LED-Displaygehäuse | JHIMS BL18 (vertikal, 4-achsig) | 1 |
Ein vertikaler Vier-Achs-Schraubautomat JHIMS BL18 wurde für die Montage von LED-Displaygehäusen geliefert, konfiguriert für M4×10-Schrauben und die Gehäusevorrichtungen des Kunden.
| Merkmal | Details |
|---|---|
| Schraubenspezifikation | M4×10 mit Unterleg- und Federscheiben |
| Zuführmethode | Pneumatische Blasförderung |
| Achsenanzahl | 3 Schraubachsen + 1 Zuführachse |
| Positioniergenauigkeit | ±0.02mm |
| Verschraubungsmethode | Vakuumverschraubung mit Einzelkopf |
| Ausrichtungsmethode | Kameragestützte Ausrichtung |
| Max. Vorrichtungsgröße | 1024×1024×105mm |
| Gesamtabmessungen (L×B×H) | 4700×1800×1500mm |
| Gewicht | Ca. 550kg |
| Steuerungsart | Motion-Control-Karte + Handbediengerät |
| Stromversorgung | Wechselstrom 220V, 50Hz |
| Betriebsluftdruck | 0.55–0.65MPa |

Die Achsanordnung macht das Gehäuse und nicht das Modul zur Arbeitseinheit. Drei Schraubachsen positionieren den Kopf über dem Gehäuse, und eine Zuführachse bringt die Schraube zur Düse; so deckt eine einzige Maschine die gesamte Gehäusegrundfläche bis 1024×1024×105mm ab.
Die Komponentenauswahl entspricht dem übrigen JHIMS-Produktprogramm: Pneumatikzylinder für Klemm- und Vorschubachsen, eine geschliffene Kugelumlaufspindel und eine Linearführung für die Achsen, Servomotoren und ein Elektroschrauber für das Verschrauben sowie ein Industrie-Touchscreen auf einer Motion-Control-Kartenplattform.
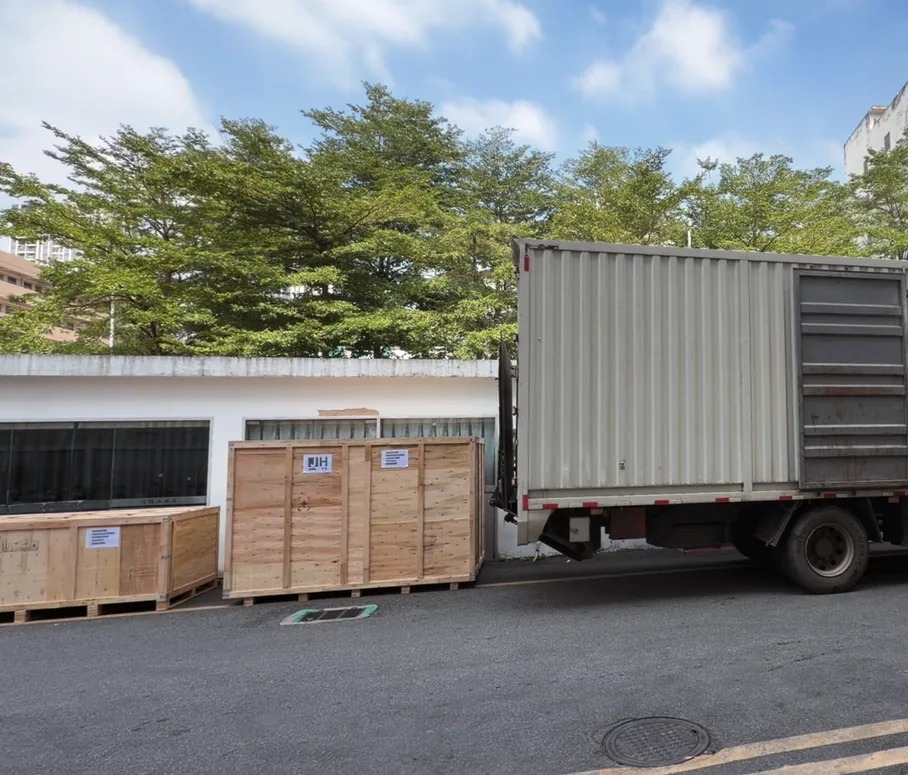
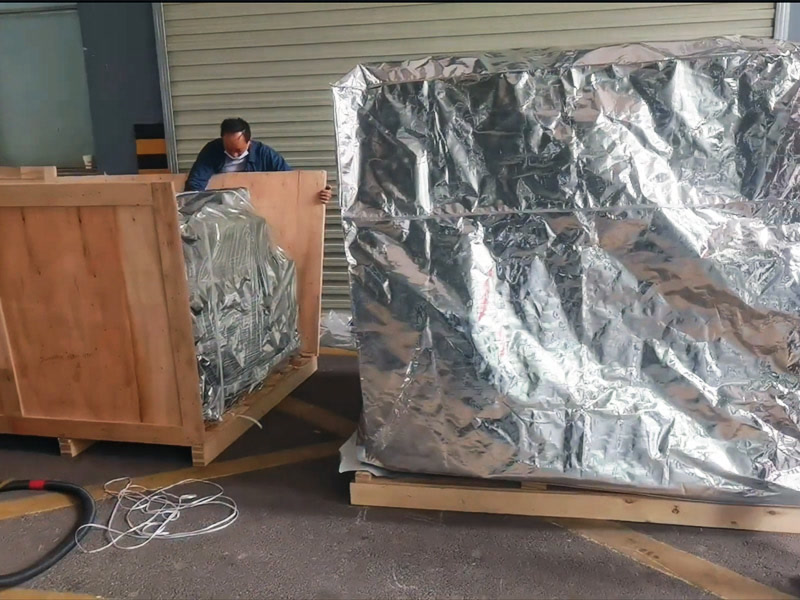
Die Maschine wurde mit den Gehäusevorrichtungen des Kunden gebaut, und die Positionen wurden mit Camera-Save-Teaching eingelernt, sodass das Schraubmuster im eigenen Koordinatensystem der Maschine gespeichert ist. Sie wurde in Sperrholzkisten verpackt und im August 2026 versandt.
Bei der Ankunft wird die Maschine in der Fertigungshalle des Gehäuseherstellers aufgestellt, an den vorhandenen Vorrichtungen befestigt und anhand der kundeneigenen Gehäuse in Betrieb genommen. Die Bediener werden in Programmaufruf, Wechsel der Schraubenspezifikation und Routinewartung geschult, denn eine Maschine, bei der für jede Änderung ein Spezialist nötig ist, bringt den Prozess wieder auf das Tempo manueller Arbeit.
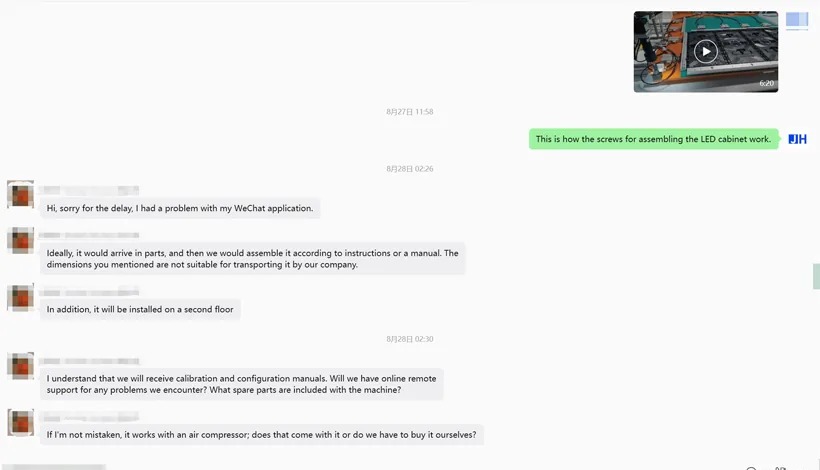
Dieser Auftrag wurde nicht als fertige Maschine auf einem Rahmen transportiert. Transport und Gebäudezugang des Kunden ließen die montierte Größe nicht zu, daher wurde der BL18 als Module geliefert und vor Ort anhand des Handbuchs in einem Produktionsraum im zweiten Stock montiert.
Deshalb umfasste das Liefergespräch auch Kalibrierungs- und Konfigurationshandbücher, die Online-Fernunterstützung bei der Inbetriebnahme und die Abgrenzung zwischen dem Lieferumfang der Maschine und den vom Kunden vor Ort bereitzustellenden Komponenten — einschließlich der Druckluft, die hier mit 0.55–0.65MPa angegeben ist, damit die Versorgung im Werk vor dem Öffnen der Kisten geprüft werden kann.
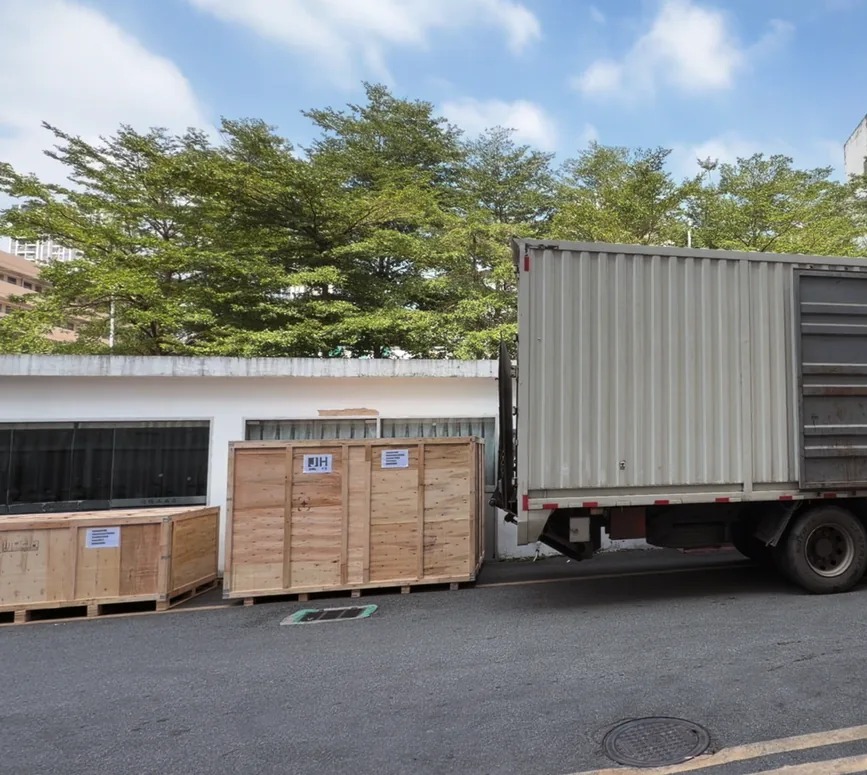

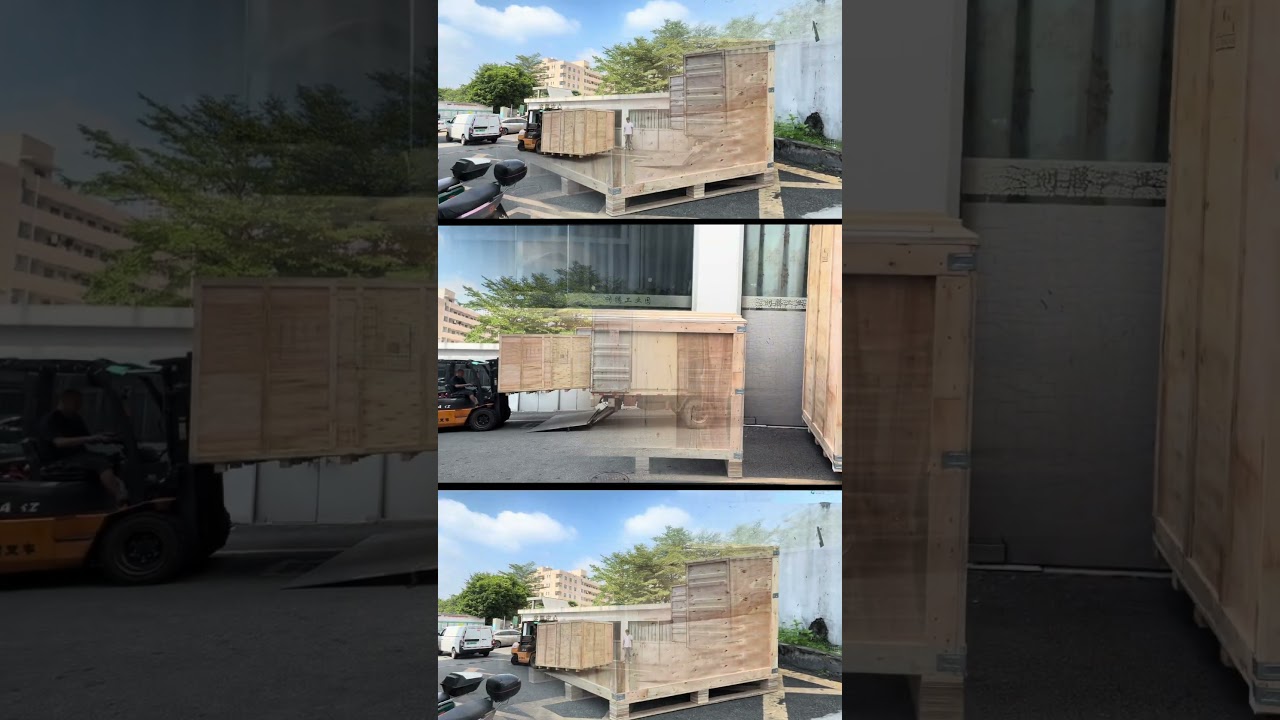
Fallstudien sind schnell geschrieben und schwer zu glauben. Hier sind die Unterlagen aus diesem Auftrag: die Anforderungen, die der Kunde vor dem Versand schriftlich festgehalten hat, und die Verladeaufnahmen, die ihm am Tag der Abfahrt der Kisten aus Shenzhen geschickt wurden.
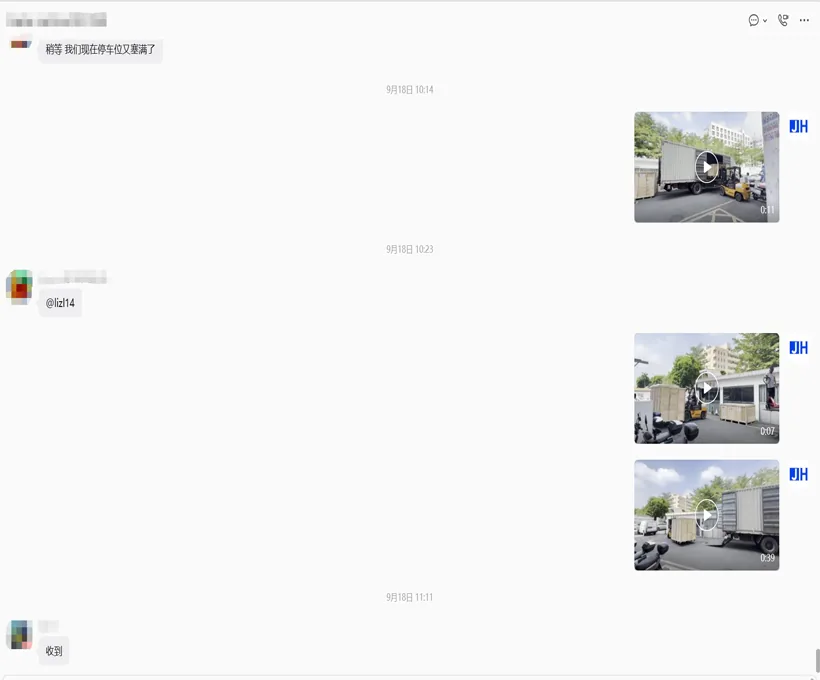
Die Kisten wurden am Versandtag in Shenzhen verladen, und dem Kunden wurden Aufnahmen vom laufenden Verladevorgang geschickt — kein nachträglich inszeniertes Foto.
Der erste Clip zeigt die Verladeaufnahmen dieses Auftrags; die übrigen zeigen den BL18 beim Verschrauben von LED-Displaygehäusen — Modulmontage, Gehäusehandhabung und automatisches Verschrauben. JHIMS veröffentlicht außerdem eine 19-teilige Bedienungsserie (Drehmoment-Einstellung, Kamerakalibrierung, Düsenjustage, Fehlerbehebung am Zuführer), verlinkt unter dem JHIMS-YouTube-Kanal. Der vollständige Bedienerkurs — alle 19 Verfahren ausführlich beschrieben, mit einer Fehlertabelle — ist auf der BL18-Videoleitfaden.
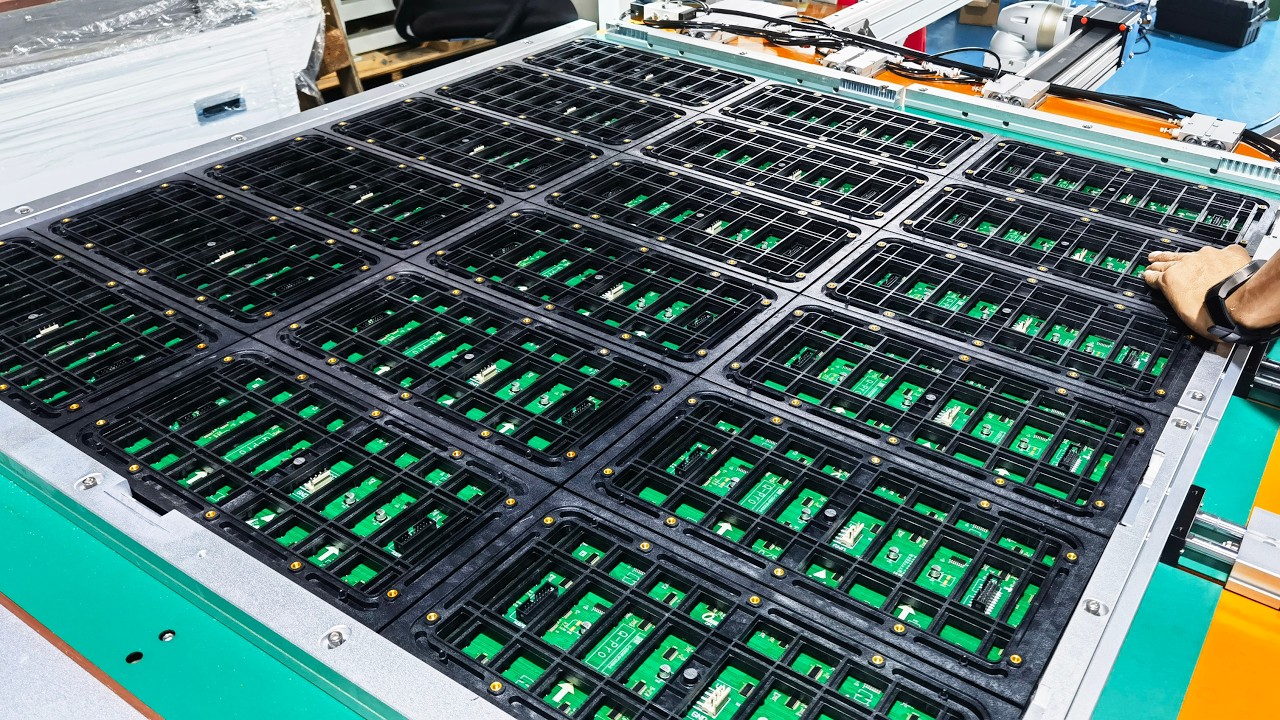
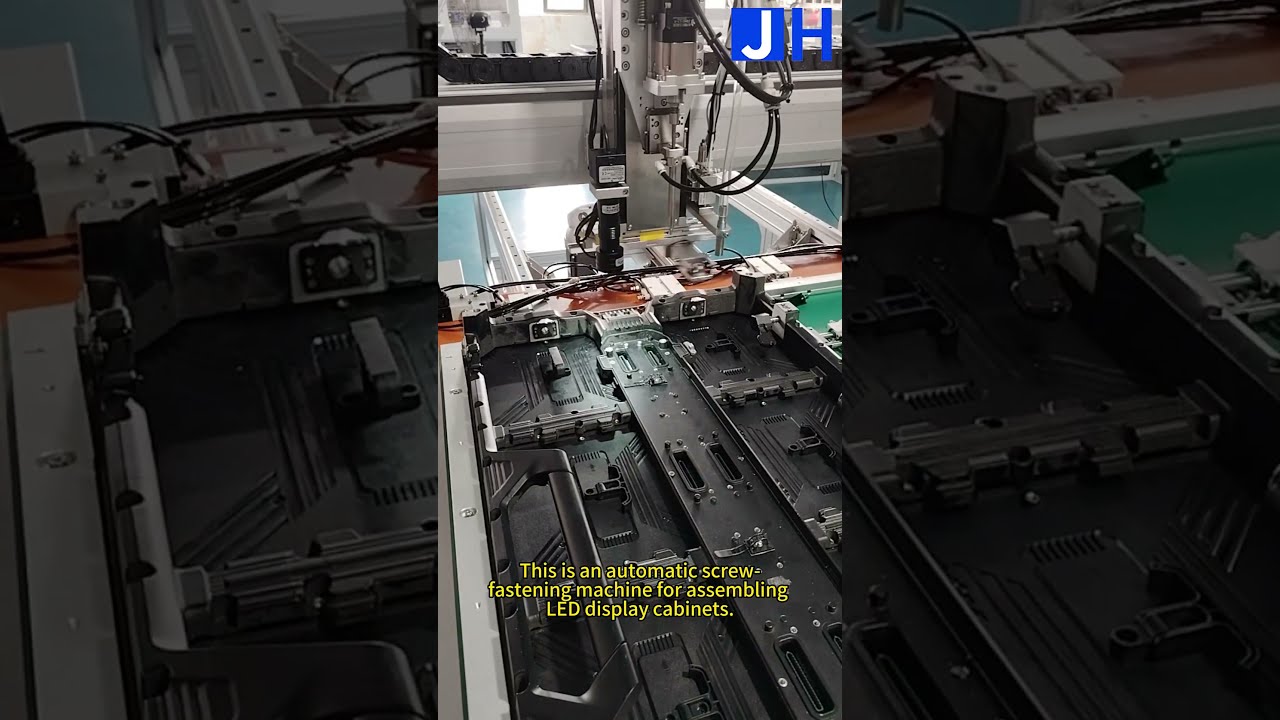
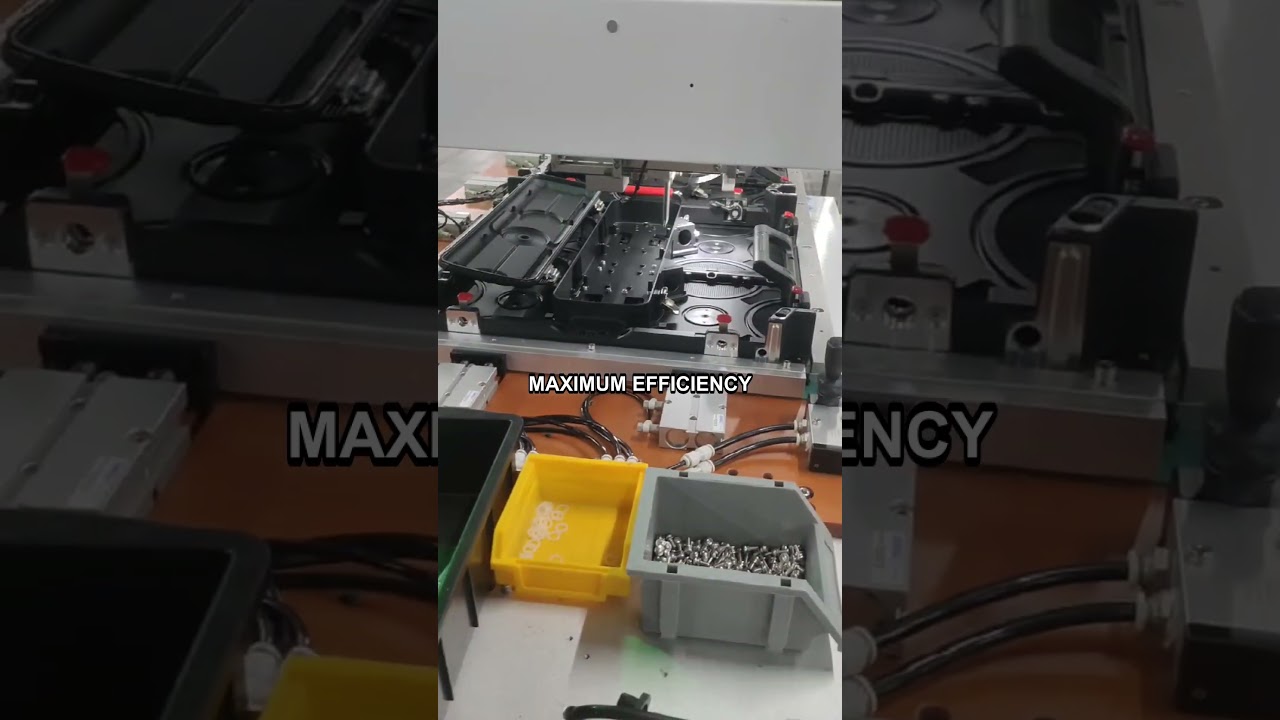
Zwei Punkte verdienen besondere Aufmerksamkeit, denn sie unterscheiden eine Maschine, die gut vorführt, von einer, die die Produktion eines Gehäuseherstellers trägt: Die Schraubenzuführung muss ohne Stocken und ohne Doppelentnahmen arbeiten, und das Gehäuse muss so flach gehalten werden, dass das Drehmoment in das Gewinde und nicht in die Durchbiegung des Paneels geht.
Die Zusammenfassung des Kunden ist hier maßgeblich: Die Produktqualität verbesserte sich, und die Fertigungseffizienz stieg. Beides folgt aus derselben Veränderung — die Schraube erhält ihr Drehmoment nicht mehr von einer Hand.
Die Qualität verbesserte sich, weil das Drehmoment nun eine Einstellung und nicht mehr eine Frage der Handfertigkeit ist. Jede Schraube an jedem Gehäuse wird auf denselben programmierten Wert eingedreht, sodass ein Gehäuse, das an der ersten Station sauber schließt, auch am letzten Gehäuse der Schicht auf dieselbe Weise schließt.
Die Effizienz stieg, weil der Bediener nicht mehr Teil des Schraubzyklus ist. Mit zwei Vorrichtungen und drei Stationen wird ein Gehäuse an Station 2 verschraubt, während das nächste an Station 1 montiert und das fertige an Station 3 entnommen wird; so arbeitet der Kopf weiter, statt auf das Auflegen eines Gehäuses zu warten.
Das vom Kunden angegebene Tempo ist die Zahl, auf die es ankommt: etwa 2.5 Sekunden pro Schraube. An einem einzelnen Schraubkopf ergibt das etwa 1,440 Schrauben pro Stunde (3,600 ÷ 2.5), und der Bediener beschickt währenddessen das nächste Gehäuse.
| Kennzahl | Wert | Quelle |
|---|---|---|
| Verschraubungstempo | Etwa 2.5 Sekunden pro Schraube | Kundenangabe |
| Durchsatz bei diesem Tempo | Etwa 1,440 Schrauben pro Stunde (3,600 ÷ 2.5) | Berechnet aus dem angegebenen Arbeitstempo |
| Positioniergenauigkeit | ±0.02mm | Maschinenspezifikation |
| Standard-Lieferzeit | 30 Tage | JHIMS-Lieferung |
| Gleichmäßige Verschraubung | Maschinell aufgebrachtes Drehmoment pro Schraube | Maschinenspezifikation |
Was nicht veröffentlicht wird: eine Ausschussrate. Das vom Kunden berichtete Ergebnis sind Tempo, Qualität und Effizienzsteigerung; gemessene Fehlerzahlen je Gehäuse verbleiben beim Kunden.
Manuelles Anziehen wirkt bei einem einzelnen Gehäuse ausreichend und ist in der Serienfertigung nicht mehr ausreichend. Die M4-Schraube ist so klein, dass zwischen korrekt sitzender und zu weit eingedrehter Schraube nur ein schmales Drehmomentfenster liegt, und ein manueller Schrauber zeigt nicht an, wo innerhalb dieses Fensters die Schraube gelandet ist.
Die Abweichung ist am fertigen Gehäuse meist nicht sichtbar. Sie zeigt sich später als Verbindung, die sich lockert, als Panel, das unter Last knarzt, oder als Oberfläche, die von einem abgerutschten Schrauberbit verformt wurde — deshalb führt manuelles Befestigen häufig zu Mängeln, die bei der Endkontrolle statt an der Station ihrer Entstehung festgestellt werden.
Die Automatisierung dieses Schritts verändert, was gesteuert wird. Die Position ergibt sich aus dem Koordinatensystem der Maschine und dem eingelernten Muster, das Drehmoment aus der Einstellung des Elektroschraubers und die Abfolge aus dem Programm — drei Dinge, die der Bediener nicht mehr gleichzeitig selbst steuern muss.
Deshalb ist die Vorrichtung ebenso wichtig wie der Kopf. Wird das Gehäuse nicht flach und fest gehalten, geht das Drehmoment in die Durchbiegung des Paneels statt in das Gewinde, und das Ergebnis ist dieselbe Ungleichmäßigkeit, gegen die die Maschine angeschafft wurde. Die pneumatische Klemmung an einer Vorrichtung in voller Gehäusegröße gehört zur Lösung und ist kein Zubehör.
Die für dieses Projekt gelieferte Konfiguration.
| Parameter | Spezifikation |
|---|---|
| Maschine | JHIMS BL18 vertikaler 4-Achs-Schraubautomat |
| Schraubachsen | 3 Schraubachsen + 1 Zuführachse |
| Schraube | M4×10 mit Unterleg- und Federscheiben |
| Zuführung | Pneumatische Blasförderung, Zuführer fährt auf der X-Achse |
| Positioniergenauigkeit | ±0.02mm |
| Ausrichtung | Kameragestützt |
| Max. Vorrichtungsgröße | 1024×1024×105mm |
| Programmspeicher | 1,000 Programme |
| Stationen | Drei Stationen, zwei Vorrichtungen |
| Strom / Druckluft | AC 220V 50Hz / 0.55–0.65MPa |
| Kundenergebnis (laut Kundenbericht) | Verbesserte Produktqualität und höhere Verarbeitungseffizienz |
EmpfohlenBL18 Vertikaler 4-Achs-SchraubautomatVertikale 4-Achs-Gehäuseverschraubung — ±0.02mm, M4×10, Vorrichtungen bis 1024×1024×105mm, 1,000 Programme.Produkt ansehen → ErgänzungZM320 Tisch-SchraubautomatVier-Achs-Tischverschraubung mit Blasförderung für kleinere LED-Leiterplatten und -Module.Produkt ansehen →
 VorgelagertR10 Reflow-LötofenBleifreies Reflow-Löten von LED-Leiterplatten vor der Gehäusemontage.Produkt ansehen →
 VorgelagertDPS-2 Vibrations-LinsenzuführerVibrationszuführung von Linsen für LED-Modullinien — 3–25mm-Linsen bei 0.5–1s pro Linse.Produkt ansehen →KategorieSchraubtechnikTisch-, Hand- und Vakuum-Schraubautomaten für die Elektronikmontage.Produkt ansehen →
 FallstudieVerschraubung: Saudi-ArabienEin JHIMS-Schraubautomat für die automatisierte Montage von LED-Displaygehäusen in Saudi-Arabien.Artikel lesen →
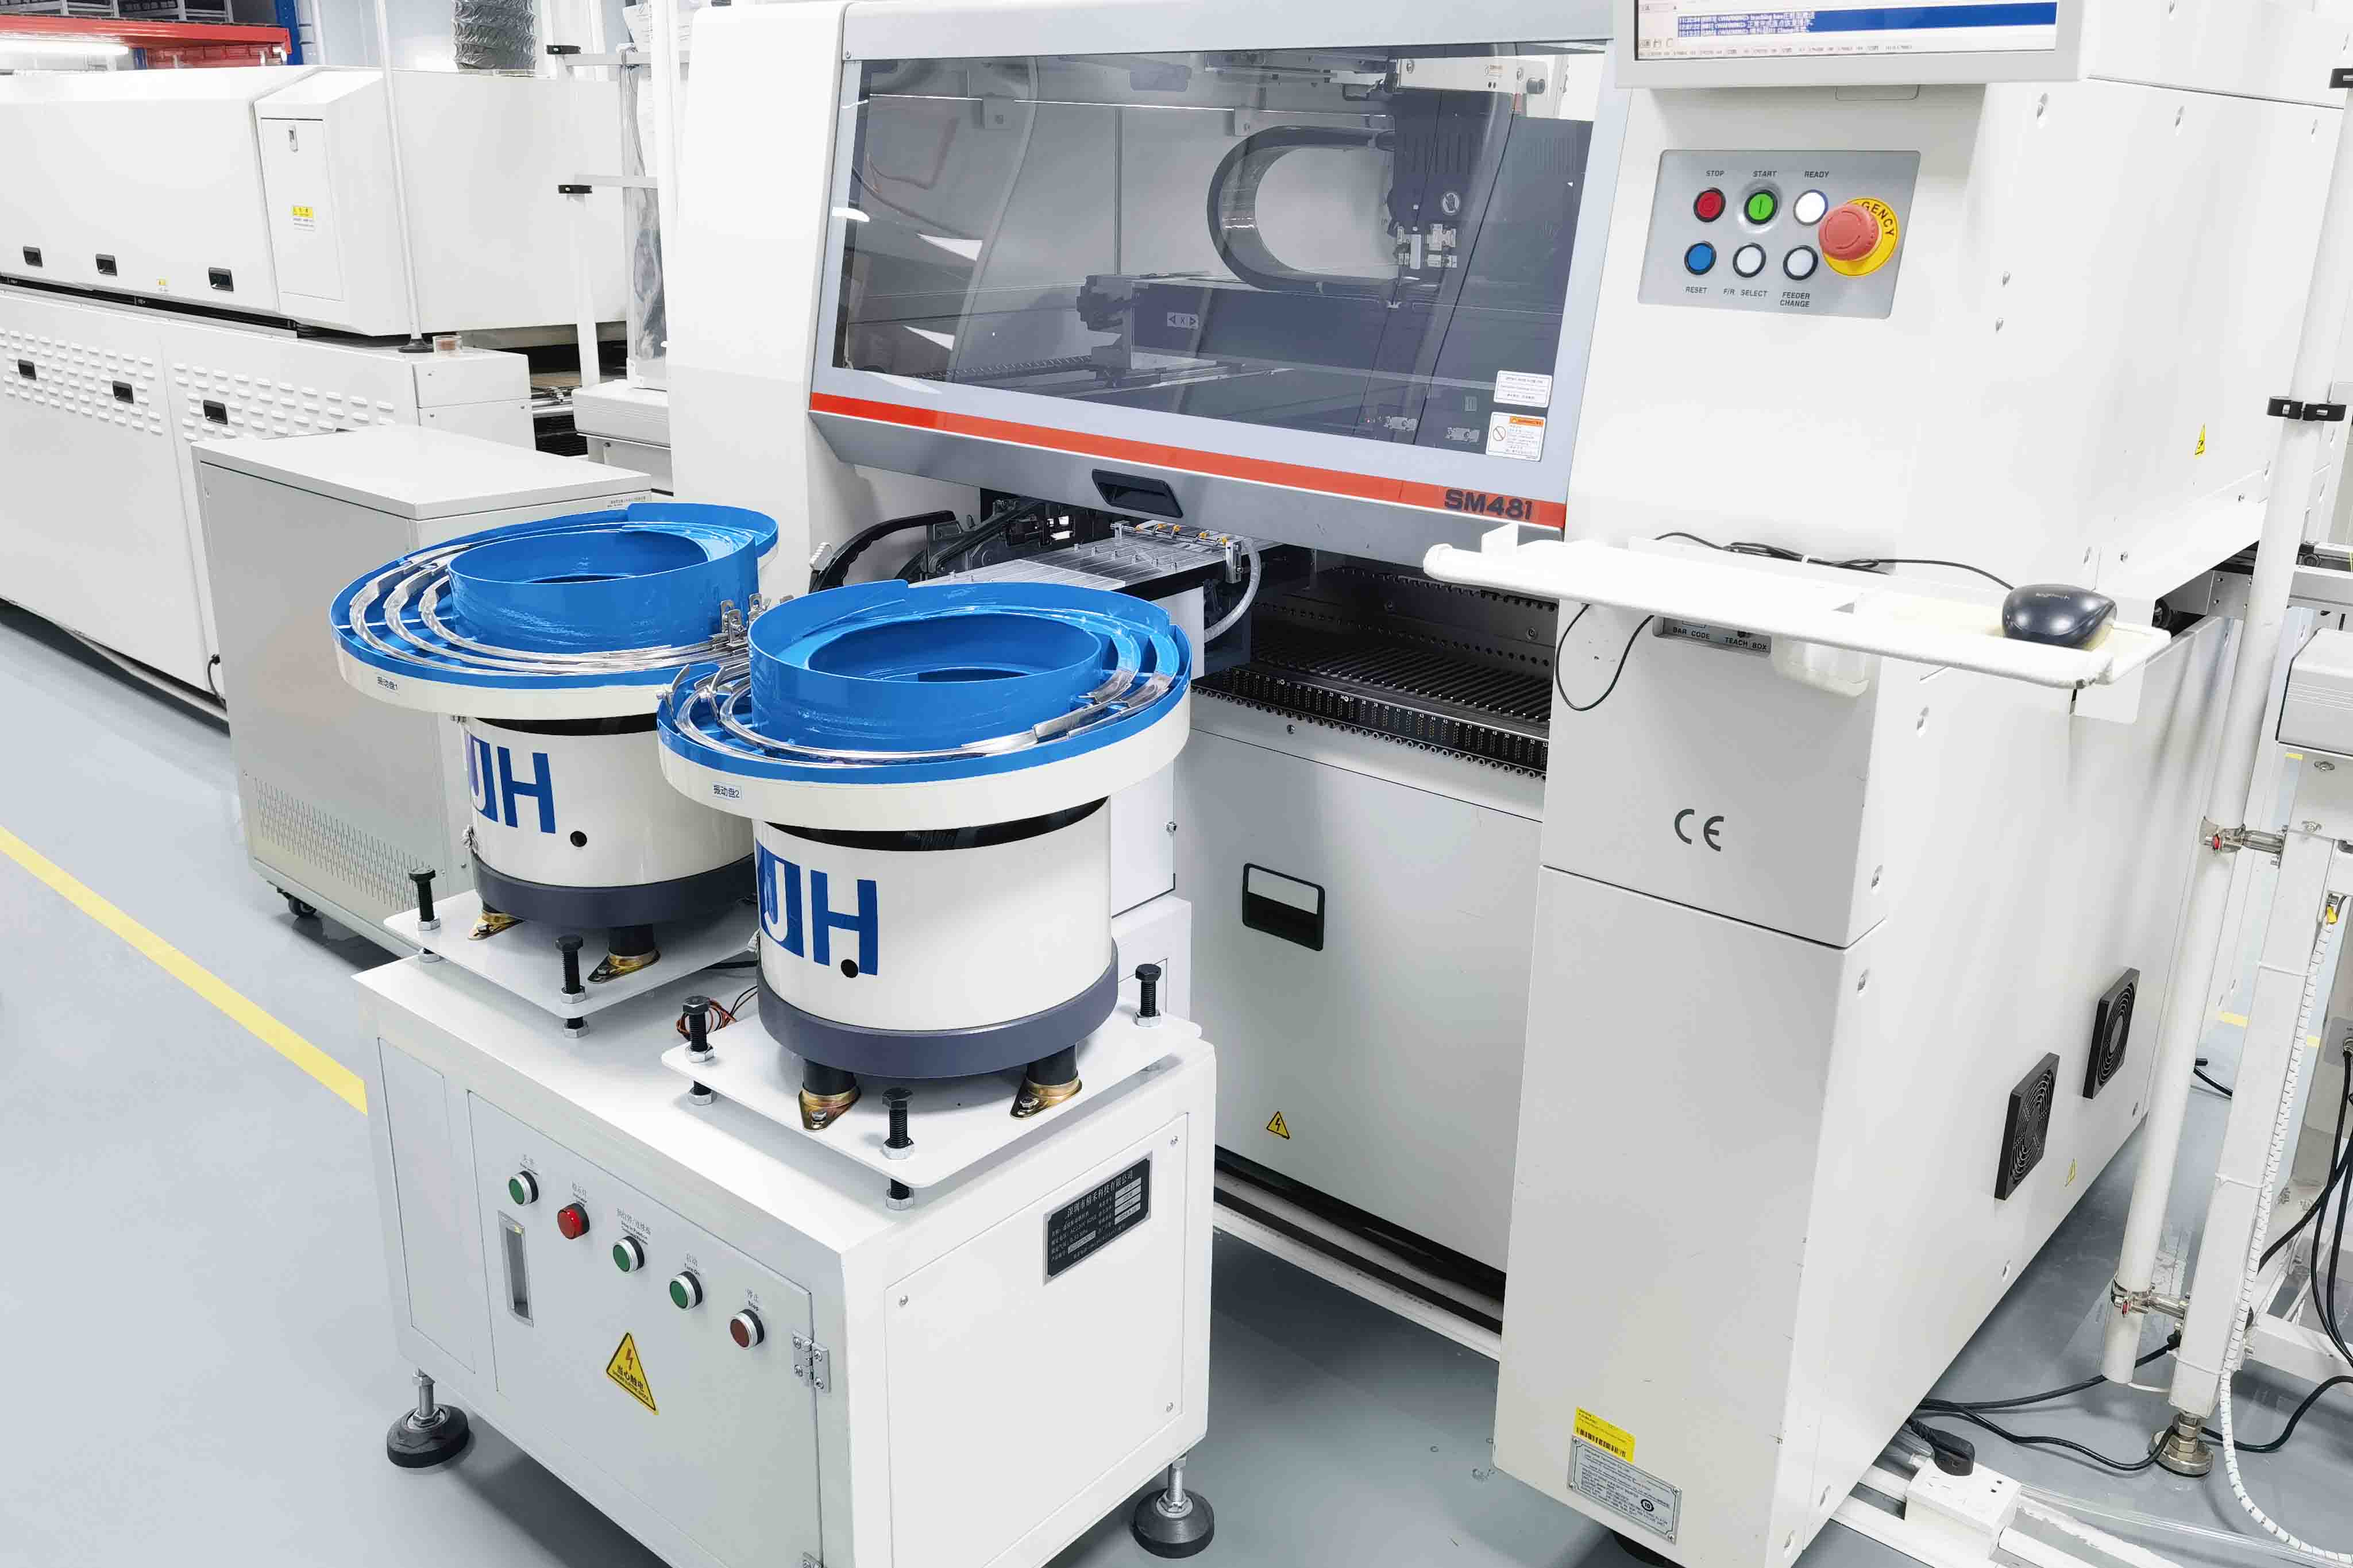
 FallstudieLED-Fertigung: SpanienVier gebrauchte YSM20R-Maschinen für einen spanischen Hersteller von LED-Displaygehäusen.Artikel lesen →
 FallstudieLinsenzuführer: DongguanKundenspezifisch gefertigter Linsenzuführer für eine LED-Fertigungslinie in Dongguan.Artikel lesen →
 KundendienstTechnischer SupportFerndiagnose, Ersatzteile und Serviceanfragen für JHIMS-Maschinen.Artikel lesen →
Senden Sie uns Ihre Gehäusegröße, Schraubenspezifikation und angestrebte Stückzahl — die JHIMS-Technik antwortet innerhalb von 12 Arbeitsstunden (Mo–Sa, 09:00–23:00 Uhr chinesische Standardzeit, UTC+8).















