Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Tutorial em vídeo do alimentador de etiquetas JHIMS LMFD LB para módulos FUJI NXT — instalação e passagem da fita, passo de avanço, tabela de diagnóstico de falhas, ciclos de manutenção e as regras de campo que mantêm a alimentação de etiquetas em ±0,1 mm.
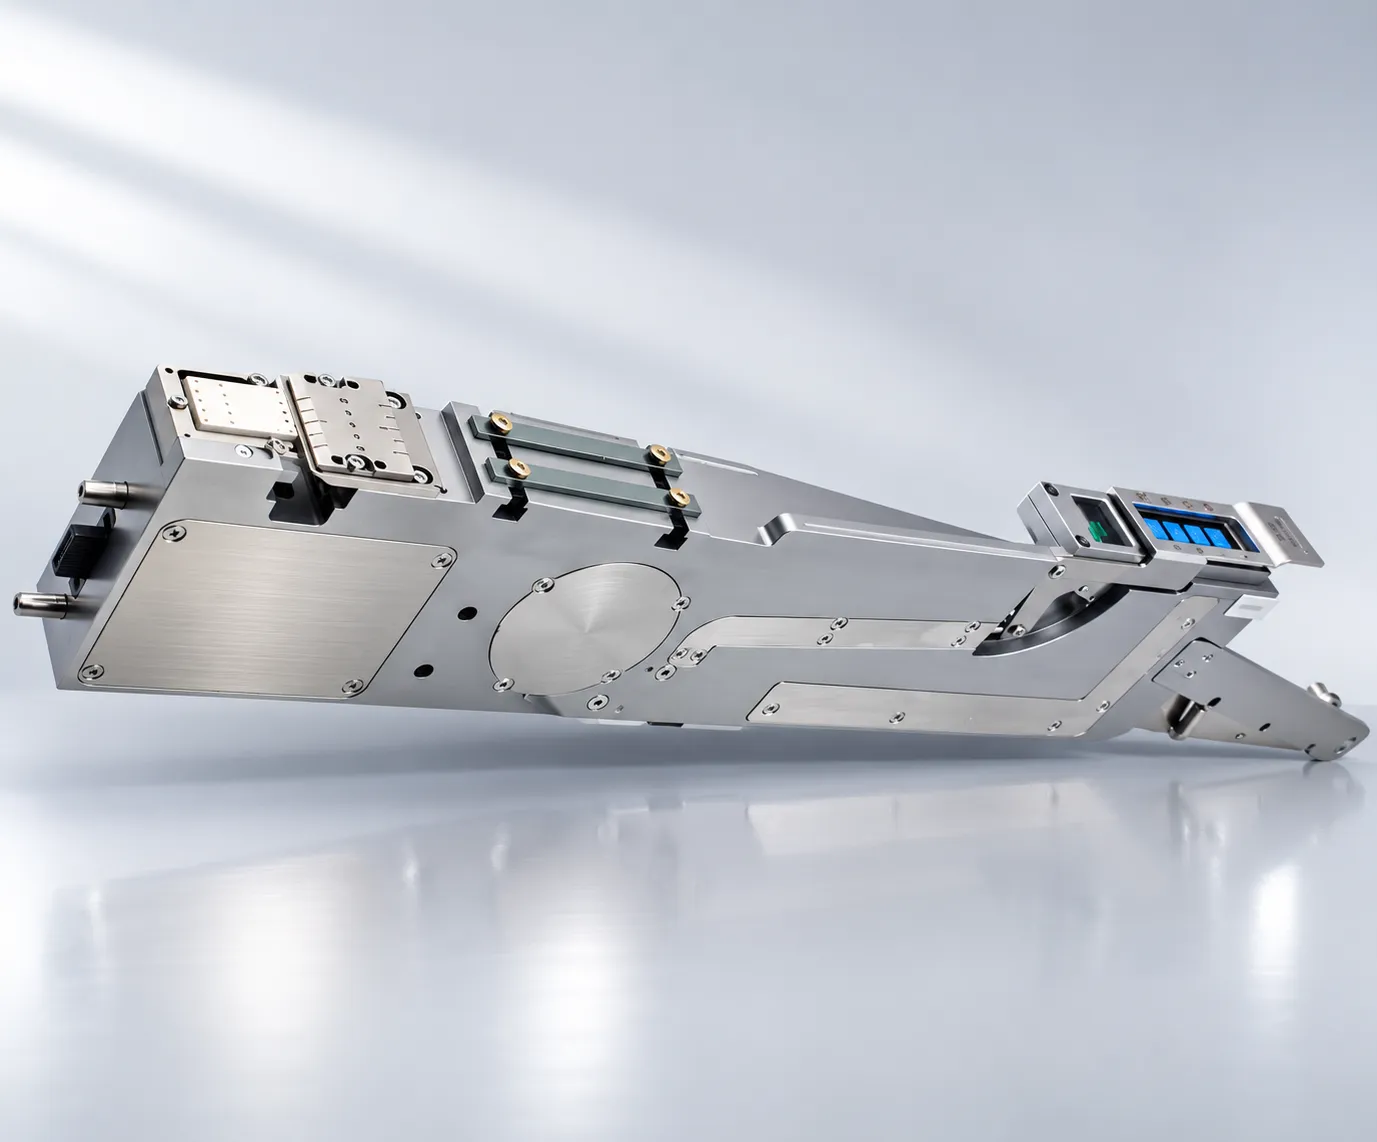
Tutorial em vídeo do alimentador de etiquetas JHIMS LMFD LB para módulos FUJI NXT — instalação e passagem da fita, passo de avanço, tabela de diagnóstico de falhas, ciclos de manutenção e as regras de campo que mantêm a alimentação de etiquetas em ±0,1 mm.
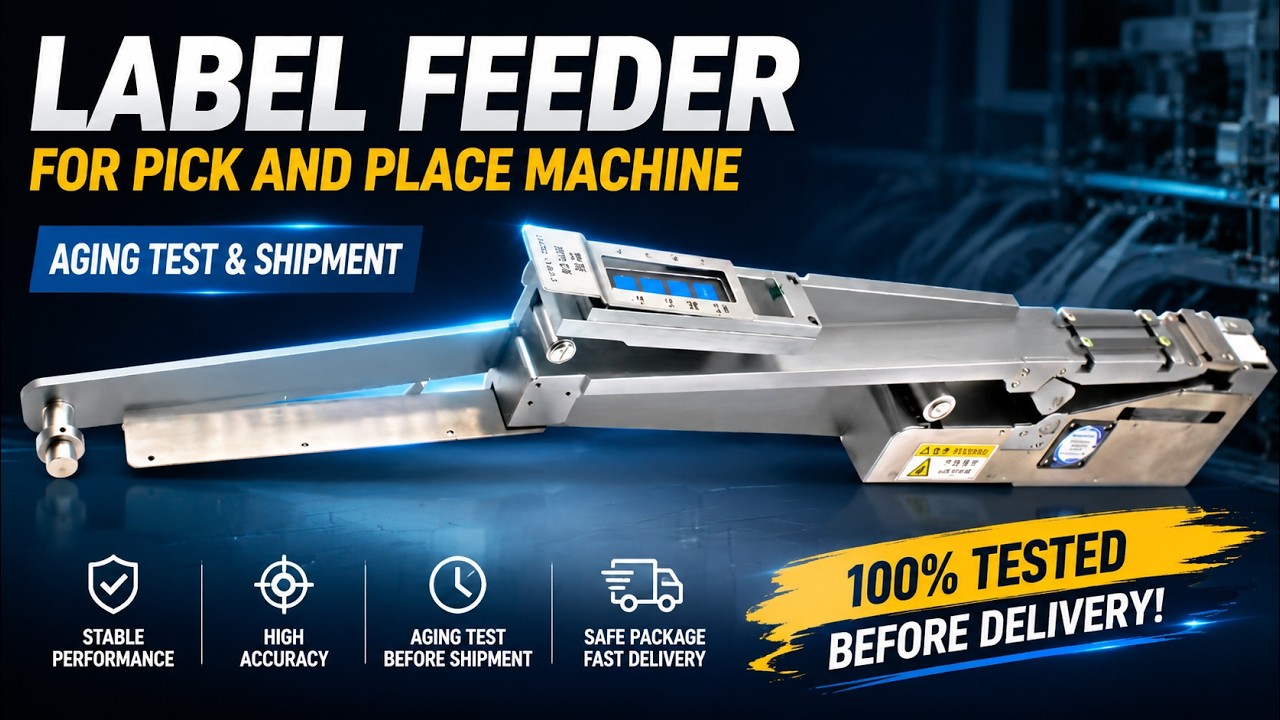
O LMFD-LB é enviado com o próprio alimentador de etiquetas (interface padrão 14PIN), um controlador baseado em ARM com tela de toque (instalado), um conjunto de guia de rolo de etiquetas com kit de ajuste de tensão, ferragens de montagem para o banco de alimentadores FUJI NXT, além do manual do usuário e do certificado de calibração. Verifique todos os itens antes da instalação.
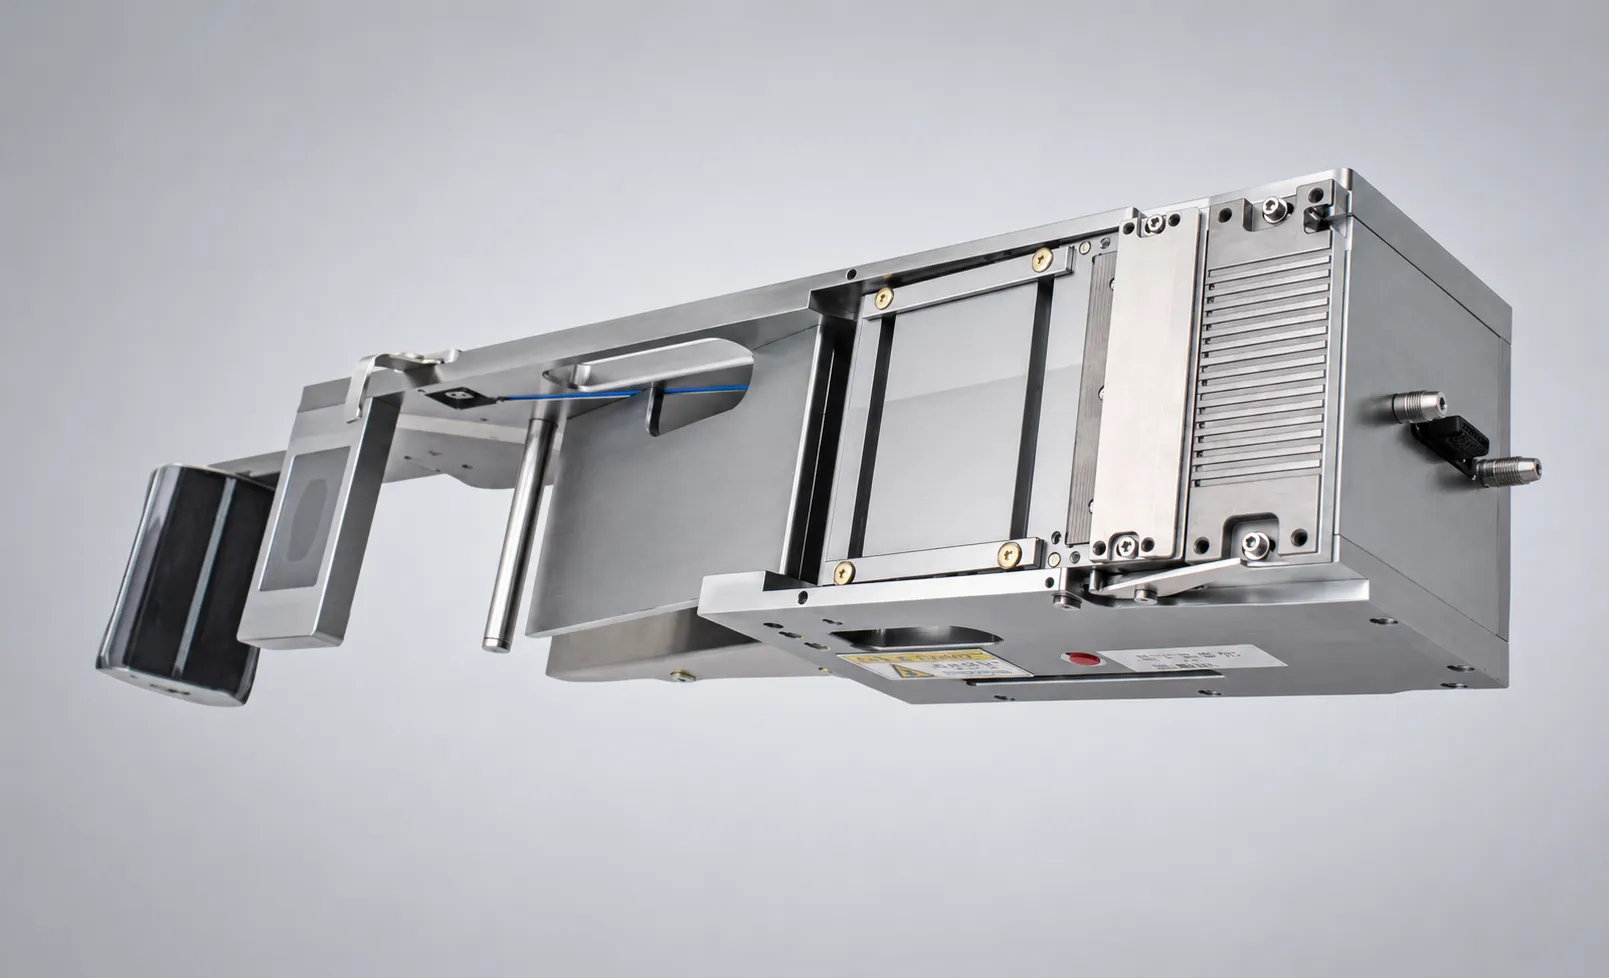
Desligue o módulo FUJI NXT e abra a tampa do banco de alimentadores. Deslize o LMFD-LB para um slot de alimentador disponível — a interface 14PIN se acopla automaticamente ao conector do banco de alimentadores NXT. Trave o alimentador no lugar com a trava de cunha. Você não precisa de fiação nem de integração com CLP. Ligue o módulo novamente: o sistema NXT reconhece o alimentador de etiquetas como um dispositivo de alimentação. Carregue o rolo de etiquetas e passe o papel-suporte pelos roletes guia até que a primeira etiqueta alcance a borda do descolador.
Pressione PROFILE → NEW na tela de toque. Informe o comprimento, a largura e o passo de avanço da etiqueta (mm). Ajuste a velocidade de avanço em até 120 mm/s e verifique a posição da borda do descolador. Salve o perfil. A troca entre tipos de etiqueta salvos leva menos de 3 segundos — sem reprogramação e sem computador externo. O controlador baseado em ARM armazena até 50 perfis de produto.
O LMFD-LB entrega precisão de alimentação de ±0,1 mm em X/Y por meio de posicionamento por sensor de fibra óptica e compensação de pulso. O alimentador verifica cada etiqueta na borda do descolador antes que o bico da insersora a capture. Ele rejeita e realimenta automaticamente as etiquetas com falha, garantindo a legibilidade de códigos de barras e QR no AOI e no ICT com zero falhas de leitura.
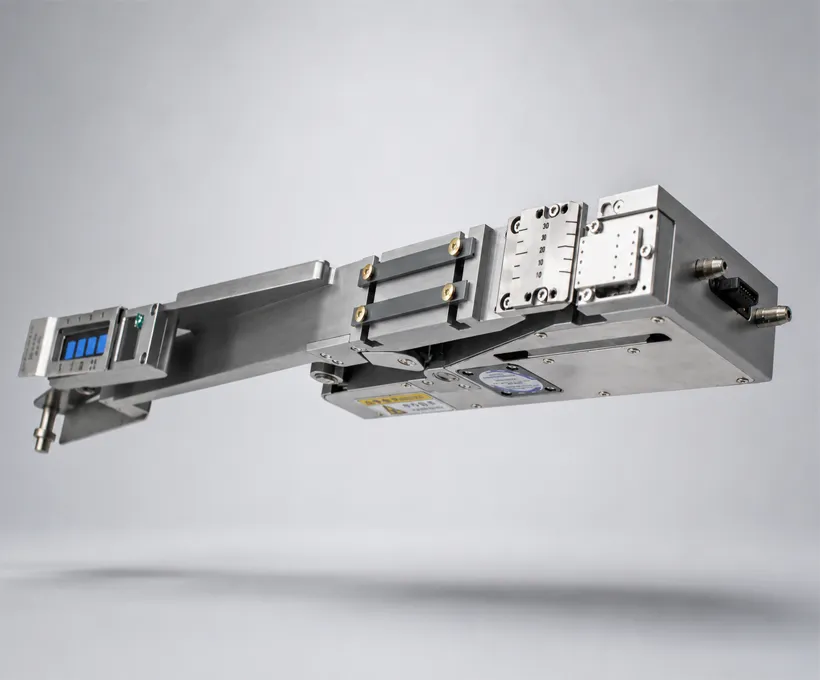
Escolha o modelo pela largura máxima da fita: LMFD-LB-NXT25 (25 mm), NXT40 (40 mm), NXT88 (88 mm) ou NXT100 (100 mm). Todos os modelos são compatíveis com as plataformas FUJI NXT III, NXT II, AIMEX, NXTR e XPF (M3, M6, M6S, AIMEX, NXTR, XPF — coluna única).
Semanal: limpe a borda do descolador e os roletes guia com álcool isopropílico; verifique se há resíduo no caminho do papel-suporte. Mensal: verifique a exatidão do passo de avanço em relação à leitura do controlador e limpe a janela do sensor de fibra óptica. A roda de avanço de borracha tem vida útil longa (cerca de 3 anos) — substitua-a quando as etiquetas escorregarem ou o passo variar. Mantenha o conector 14PIN livre de poeira com ar comprimido durante as verificações mensais.
A alimentação de etiquetas parece simples, mas depende de tensão e detecção precisas. O alimentador precisa descolar a etiqueta do seu suporte, apresentá-la ao cabeçote de posicionamento em uma posição consistente e informar à máquina que uma peça foi alimentada — a cada ciclo, sem romper as etiquetas frágeis de componentes que o SMT exige. As variáveis que regem isso são a tensão de descolamento e de avanço, os ajustes de ar assistido e de detecção, e a limpeza do caminho de alimentação. Deixe-as variar e você terá falhas de alimentação, etiquetas duplas ou enrugadas e perda de precisão de posicionamento. As seções abaixo trazem o conhecimento de campo que vai além do manual do operador: diagnóstico de falha de alimentação, consumíveis e filtros, ciclo de manutenção e uma referência de parâmetros para uma configuração confiável.
| Sintoma | Causa Provável | Probabilidade | Correção |
|---|---|---|---|
| Nenhuma etiqueta na borda do descolador | Rolo vazio / papel-base não passado | 40% | Carregue um novo rolo; passe novamente pelos roletes guia |
| Deriva do passo de avanço | Desgaste / resíduo na roda de borracha | 25% | Limpe a roda; substitua se estiver desgastada |
| Alimentador não reconhecido pelo NXT | Conector 14PIN sujo / não totalmente encaixado | 20% | Limpe o conector; reencaixe o alimentador no slot |
| Inclinação da etiqueta > ±0,1mm | Guia do rolo solta / janela do sensor suja | 10% | Reaperte a guia; limpe o sensor de fibra óptica |
| Falhas de avanço frequentes | Configurações de passo do perfil incorretas | 5% | Redigite o passo da etiqueta; verifique com avanço de teste |
| Nenhuma etiqueta na borda do descolador | Rolo vazio / papel-base não passado | – | Carregue um novo rolo; passe novamente pelos roletes guia |
| Deriva do passo de avanço | Desgaste / resíduo na roda de borracha | – | Limpe a roda; substitua se estiver desgastada |
| Alimentador não reconhecido pelo NXT | Conector 14PIN sujo / não totalmente encaixado | – | Limpe o conector; reencaixe o alimentador no slot |
| Inclinação da etiqueta > ±0,1mm | Guia do rolo solta / janela do sensor suja | – | Reaperte a guia; limpe o sensor de fibra óptica |
| Falhas de avanço frequentes | Configurações de passo do perfil incorretas | – | Redigite o passo da etiqueta; verifique com avanço de teste |
| Nenhuma etiqueta na borda do descolador | Borda do descolador obstruída por resíduo de adesivo | – | Limpe a borda do descolador com álcool isopropílico |
| Etiquetas emperram nos roletes guia | Caminho do papel-base passado incorretamente | – | Passe novamente pelos roletes guia |
| Deriva do passo da etiqueta após a troca | Perfil antigo ainda ativo | – | Mude para o perfil correto e verifique |
| Alimentador se solta durante a produção | Trava de cunha não totalmente assentada | – | Desligue e trave novamente a trava de cunha |
| Etiquetas não capturadas pelo bico | Etiqueta não está na borda do descolador quando o bico chega | – | Verifique o sincronismo de avanço no programa do NXT |
| Falhas de leitura de código de barras no AOI | Etiqueta inclinada além de ±0,1mm | – | Verifique a guia do rolo e a janela do sensor |
| Falhas de avanço intermitentes | Janela do sensor de fibra óptica suja | – | Limpe a janela do sensor |
| O alimentador avança duas etiquetas de uma vez | Ajuste de tensão muito solto | – | Aperte o kit de ajuste de tensão |
| Perfil perdido após desligar e religar | Perfil não salvo | – | Pressione PROFILE → SAVE após editar |
| O papel-base rasga | Borda afiada da guia do rolo / passagem incorreta | – | Inspecione a guia; passe o papel novamente |
| Velocidade de avanço baixa | Velocidade limitada no perfil | – | Aumente a velocidade de avanço até 120mm/s no perfil |
| Frequência | Tarefa | Observações |
|---|---|---|
| Semanal | Limpe a borda do descolador e os roletes guia com álcool isopropílico | Verifique se há resíduo no caminho do papel-base |
| Mensal | Verifique o passo de avanço em relação à leitura do controlador | Limpe a janela do sensor de fibra óptica |
| Mensal | Sopre a poeira do conector 14PIN com ar comprimido | Mantenha o conector livre de poeira |
| A cada ~3 anos | Substitua a roda de borracha de avanço quando as etiquetas escorregarem ou o passo derivar | Projetado para longa vida útil |
A alimentação de etiquetas falha gradualmente, e não de repente, e é por isso que os intervalos de manutenção importam mais do que parecem. O resíduo de adesivo na borda do descolador se acumula ao longo de uma semana de produção até que as etiquetas comecem a se soltar em ângulo ou a grudar na borda, e é nesse ponto que as falhas de alimentação começam — por isso a limpeza semanal com álcool isopropílico previne uma falha em vez de reagir a ela. O caminho do papel-suporte merece a mesma atenção: resíduo nos roletes guia altera ligeiramente o comprimento do caminho, e uma pequena variação no comprimento do caminho se transforma em erro de passo na posição de montagem.
Os itens mensais servem para manter honesta a cadeia de medição. Verificar o passo de avanço em relação à leitura do controlador confirma que o alimentador está entregando o valor do perfil, e não uma deriva acumulada, e limpar a janela do sensor de fibra óptica protege a precisão de posicionamento de ±0,1 mm, porque é o sensor que informa ao controlador a posição da etiqueta. Soprar a poeira do conector 14PIN mantém a interface elétrica confiável — um conector parcialmente comprometido gera erros intermitentes que parecem falhas do controlador. Substituir a roda de avanço de borracha a cada três anos, aproximadamente, ou assim que as etiquetas escorregarem, é o único item que nunca deve ser compensado aumentando a tensão: mais tensão mascara o desgaste ao custo de desalinhamento e desgaste prematuro em outros pontos.
| Parâmetro | Recomendado | Faixa Permitida | Observações |
|---|---|---|---|
| Material do corpo | Liga de alumínio dura + acabamento | — | Posicionamento por dois pinos e trilho, trava de cunha |
| Conexão com o host | Interface padrão 14PIN | Cabo AWG24 | Acoplamento automático com o banco de alimentadores NXT |
| Tensão de alimentação | DC 24V | Corrente nominal 1,5A / pico 2,0A | — |
| Vácuo (opcional) | 0,4 – 0,6 MPa, tubo de 4mm | Selecionável | Adsorção a vácuo |
| Controlador | Baseado em ARM, integração personalizada de acionamento & controle | Tela sensível ao toque | Software desenvolvido de forma independente |
| Modo de operação | Modo manual / avanço automático / linha | Parâmetros na tela de toque | — |
| Motor de acionamento | Motor de passo | — | — |
| Posicionamento do rótulo | Posicionamento por fibra óptica + compensação de pulso | — | ±0,1mm em X e Y |
| Velocidade máxima de avanço | 120 mm/s | Ajustável | Por perfil |
| Precisão de alimentação | X ±0,1mm, Y ±0,1mm | — | Verificado na borda do descolador |
| Embalagem aplicável | Fita de papel em rolo, fita de embalagem | — | — |
| Materiais aplicáveis | Etiquetas, peças metálicas, espuma, filme | — | — |
| Fileiras de etiquetas | Simples / múltiplas, ≤8 peças por fileira | — | — |
| Tamanho do rótulo | Mín. 2×2mm fileira simples, espessura ≥0,05mm | — | — |
| Método de descolamento | Destacamento por impulsão frontal | — | — |
| Troca de etiqueta | Parada e operação manual | Recolhimento de resíduo: sim | — |
| Alarme de falta de etiqueta | Erro e parada inteligente | — | — |
| Plataformas compatíveis | FUJI NXT III / NXT II / AIMEX / NXTR / XPF | Coluna única | Modelos: NXT25/40/88/100 |
Três variáveis controlam a alimentação de etiquetas: o passo do perfil, o sensor de fibra óptica e a roda de avanço de borracha. O mesmo fluxo de trabalho de banco de alimentadores está por trás dos nossos outros periféricos SMT. Veja a Guia de solução de problemas do alimentador de lentes DPS-2 para o alimentador vibratório complementar. Quando houver falha de alimentação de etiquetas, verifique primeiro o passo do perfil (passo errado é a causa mais comum). Depois limpe a janela do sensor. Por fim, inspecione o desgaste da roda.
Cada etiqueta é verificada na borda do descolador antes que o bico da insersora a capture. A verificação de alimentação mantém a legibilidade de códigos de barras e QR no AOI e no ICT com zero falhas de leitura – veja a Suporte técnico JHIMS página para ajuda com a integração da linha. Ele rejeita e realimenta automaticamente as etiquetas com falha. Isso mantém a legibilidade de códigos de barras e QR no AOI e no ICT com zero falhas de leitura.
A interface 14PIN se acopla automaticamente ao conector do banco de alimentadores NXT. Você não precisa de fiação nem de integração com CLP. A trava de cunha é a única fixação mecânica, então a instalação leva cerca de 5 minutos.
O controlador ARM armazena até 50 perfis de produto com troca em menos de 3 segundos. Para linhas de produção mista, mantenha um perfil por tipo de etiqueta e alterne pela tela de toque — sem necessidade de computador externo.
Os dois primeiros erros ocorrem durante a instalação e são os mais caros. Forçar o alimentador no slot do módulo em vez de deslizá-lo alinhado pode entortar os pinos do conector 14PIN, o que transforma uma instalação de dois minutos em um reparo; a trava de cunha existe para que o alimentador seja assentado pela geometria, e não pela força. Passar o papel de base sem engatar os rolos-guia causa desalinhamento das etiquetas e falhas de alimentação que parecem um problema de ferramental, quando na verdade o caminho do papel nunca foi estabelecido corretamente — e, como o desalinhamento só é visível como acúmulo, costuma ser descoberto muito depois de ter sido criado.
Os quatro restantes são disciplina de perfil e de limpeza. Inserir o passo de alimentação errado no perfil produz deriva do passo e falhas de leitura no AOI, e por isso o perfil deve ser criado a partir da especificação da etiqueta, em vez de copiado de um produto semelhante. Deixar de fazer a limpeza semanal da borda de descolamento permite que o resíduo de adesivo se acumule até travar as etiquetas, e ignorar a janela do sensor de fibra óptica reduz a precisão de posicionamento para abaixo de ±0,1 mm. Operar com a trava de cunha parcialmente assentada pode fazer o alimentador cair durante a produção — uma falha que danifica o hardware e interrompe a linha, e que é totalmente evitável confirmando a trava antes de o módulo iniciar.
Estas regras descrevem uma rotina de trabalho, e não um conjunto de preferências, e sua ordem reflete a sequência em que os problemas aparecem. Desligar o módulo FUJI NXT antes de instalar ou remover um alimentador protege tanto o conector quanto o operador. Passar o papel de base pelos rolos-guia até a primeira etiqueta alcançar a borda de descolamento estabelece o caminho para o qual o alimentador foi projetado, e é a etapa feita com mais frequência de forma aproximada. Salvar um perfil separado para cada tipo de etiqueta — a troca entre perfis leva menos de três segundos — é o que torna a produção mista viável sem novo treinamento.
As quatro regras restantes tratam de manter o resultado estável. Verificar as primeiras etiquetas com uma alimentação de teste após qualquer troca de perfil ou manutenção confirma que o passo entregue corresponde ao perfil, em vez de presumi-lo. A limpeza semanal da borda de descolamento com álcool isopropílico resolve a causa mais comum de falhas de alimentação. Manter o conector 14PIN livre de poeira com limpeza mensal por ar comprimido protege a interface elétrica. Substituir a roda de alimentação de borracha quando as etiquetas escorregam, em vez de compensar com tensão maior, mantém o caminho do papel reto e evita que uma peça desgastada crie problemas em outras partes do alimentador.
 RelacionadoAlimentador Vibratório de Lentes JHIMS DPS-2Alimentador vibratório de lentes para pick-and-place SMT — alimentação estável de lentes e componentes pequenos.Ver produto →
 RelacionadoPrinter de Solda JHIMS M8Printer de solda totalmente automático com visão para placas maiores — alinhamento por CCD (±0,01mm) e inspeção 2D.Ver produto →
 RelacionadoPrinter de Solda JHIMS L5Printer de solda visual totalmente automático com precisão de ±0,025mm e inspeção 2D integrada.Ver produto →
 RelacionadoMáquina de Marcação a Laser UV JHIMS R6-UMarcador laser UV de 355nm para rastreabilidade de PCB — códigos QR e Data Matrix com alto rendimento.Ver produto →
 RelacionadoMáquina de Dosagem de Cola JH-D900Máquina de dosagem de alta velocidade com movimento de três eixos de precisão, válvula de jato e pista dupla — até 3000 Hz.Ver produto →
 RelacionadoJHIMS S630 3D SPIInspeção 3D de pasta de solda para linhas SMT — detecta defeitos de volume, altura e área antes da refusão.Ver produto →
 GuiaGuia do Printer de Solda L5Guia em vídeo passo a passo para operar o printer de solda L5 da JHIMS.Ler artigo →
 GuiaGuia do Printer de Solda M8Guia em vídeo passo a passo para operar o printer de solda M8 da JHIMS.Ler artigo →
 GuiaGuia da Máquina de Marcação a Laser UV R6-UGuia em vídeo de 9 etapas: instalação, calibração do laser, fluxo de marcação de QR e solução de problemas.Ler artigo →GuiaGuia da Máquina de Dosagem D900Guia em vídeo passo a passo para operar a máquina de dosagem de cola JH-D900.Ler artigo →GuiaGuia de Solução de Problemas do Alimentador de Lentes DPS-25 problemas comuns do alimentador de lentes classificados por probabilidade, com correções passo a passo — a maioria resolvida em menos de 10 minutos.Ler artigo →SuporteSuporte TécnicoTreinamento, diagnóstico remoto e envio de peças de reposição para sua linha JHIMS.Ler artigo →
Fale com nossos engenheiros para uma avaliação gratuita, primeira resposta em até 12 horas úteis (seg–sáb, 09:00–23:00 Horário Padrão da China, UTC+8).















